







Dans le traitement alimentaire à fort volume, la transition de la matière première congelée au produit exploitable définit le débit, le rendement et la qualité finale. Les méthodes de décongélation traditionnelles—chambres ambiantes, immersion dans l'eau ou air convectif—introduisent une variabilité de processus, un risque microbien et une perte de goutte significative. Depuis plus d'une décennie, les systèmes de décongélation au micro-ondes industriels ont redéfini cette étape critique, offrant un chauffage volumétrique, une uniformité sans précédent et une réduction mesurable des dépenses opérationnelles. En tant qu'autorité en fabrication spécialisée dans les équipements de séchage diélectrique et de tempérage, je vais disséquer les paramètres techniques, les stratégies spécifiques aux applications et les calculs de retour sur investissement qui justifient le passage vers un tempérage électromagnétique contrôlé.

Au-delà de la décongélation de surface : Comprendre le chauffage volumétrique diélectrique
La décongélation conventionnelle repose sur la conduction thermique—la chaleur se transfère de la surface vers l'intérieur, créant un gradient de température. Pour les blocs de protéines denses (blocs de viande de 20 à 25 kg ou glaçages de fruits de mer congelés), ce gradient entraîne une prolongation de la "zone de danger" (au-dessus de -4°C mais en dessous de +4°C) où la dégradation enzymatique et la prolifération bactérienne s'accélèrent. En revanche, la décongélation au micro-ondes fonctionne à des fréquences de 915 MHz ou 2450 MHz, pénétrant l'ensemble du bloc simultanément. Les molécules d'eau polaires à l'intérieur de la matrice de glace se réalignent avec le champ électromagnétique alternatif, générant de l'énergie cinétique sous forme de chaleur in situ.
Profondeur de pénétration : À 915 MHz, la pénétration efficace dépasse 120 mm dans la viande congelée, permettant un tempérage uniforme des blocs de 25 kg de -20°C à -2°C en moins de 4 minutes.
Prévention de la surchauffe : Les systèmes modernes intègrent une modulation dynamique de la puissance et des capteurs de surface infrarouges pour éviter la fusion localisée—un facteur clé de différenciation pour le design de guide d'onde breveté de Nasan.
Gestion de la transition de phase : La chaleur latente de fusion (334 kJ/kg) est absorbée uniformément, empêchant le phénomène des "bords cuits" observé dans les systèmes RF obsolètes.
Métriques énergétiques comparatives
Les données des installations récentes indiquent que la décongélation au micro-ondes industrielle consomme 35 à 50 % moins d'énergie que les systèmes d'immersion dans l'eau en tenant compte du chauffage de l'eau, de la charge de réfrigération et du traitement des effluents. Dans une étude comparative de 2023 auprès de trois transformateurs de volaille européens, le passage au tempérage continu au micro-ondes a réduit les dépenses énergétiques globales de l'usine de 42 % par tonne métrique traitée, avec une baisse correspondante de la demande biochimique en oxygène des eaux usées (DBO) de 78 %.
Applications principales : Où la décongélation au micro-ondes offre un retour sur investissement mesurable
L'adéquation du tempérage électromagnétique dépend de la géométrie du matériau, de la cohérence de la température initiale et des exigences de traitement en aval. Voici trois cas d'utilisation archétypaux où la décongélation au micro-ondes surpasse les méthodes héritées.
1. Viande et volaille congelées en bloc (bœuf, porc, poulet)
Les transformateurs de viande opérant à 5 à 15 tonnes par équipe font face à un dilemme classique : soit décongeler des palettes entières sur 48 heures (risquant une dégradation de surface), soit s'engager dans des coupeurs de blocs coûteux et intensifs en main-d'œuvre. Un tunnel à micro-ondes continu s'aligne avec la production juste-à-temps. La plage de température cible est de -3°C à -1°C—un état de cristallisation partielle qui permet une découpe, un hachage ou un broyage précis sans perte de purge.
Amélioration du rendement : La perte de goutte typique passe de 5 à 8 % (immersion dans l'eau) à moins de 1,5 % avec une décongélation au micro-ondes contrôlée.
Préservation de la texture : La dénaturation des protéines myofibrillaires est minimisée, garantissant la capacité de liaison dans des produits émulsifiés comme les saucisses.
2. Fruits de mer (Crevettes IQF, Blocs de poisson entier)
Les fruits de mer commandent des prix premium, pourtant leur structure cellulaire délicate est facilement compromise. Les crevettes IQF, souvent glacées avec de la glace, sont sujettes à des dommages mécaniques lors du décongélation mécanique. Décongélation au micro-ondes systèmes équipés de vitesse de bande variable et de zones de puissance individuelles permettent aux transformateurs d'atteindre des températures centrales uniformes tout en préservant le turgescence naturel des crustacés. Un transformateur de crevettes du Nord-Ouest Pacifique a signalé une augmentation de 23 % du rendement de grade A après avoir remplacé leur système de hydro-décongélation par une ligne de tempérage micro-ondes de 100 kW.
3. Fruits congelés & Purées de légumes
Les produits à haute teneur en sucre et en acide présentent des défis uniques : les propriétés diélectriques changent considérablement avec la température. Des systèmes avancés utilisent maintenant un appariement d'impédance en temps réel pour maintenir l'efficacité pendant que le produit passe par la phase de transition vitreuse. Cela garantit que la dégradation de la couleur (par exemple, stabilité des anthocyanes dans les purées de baies) est maintenue en dessous de 5 % de variation.
Considérations d'ingénierie : Sélection de fréquence, Densité de puissance et Contrôle de processus
La décongélation industrielle au micro-ondes n'est pas une technologie « universelle ». La configuration optimale dépend de trois variables interdépendantes.
Fréquence : 915 MHz est la norme pour les blocs denses et de grand format (jusqu'à 30 kg), offrant une pénétration plus profonde. 2450 MHz est adapté pour des produits fins aplatis (par exemple, galettes de burger, blocs de pâte) ou des articles individuels IQF.
Distribution de la densité de puissance : Des champs électromagnétiques non uniformes peuvent être atténués via des agitateurs de mode, des plateaux tournants (systèmes par lots), ou des fentes de guide d'onde longitudinales dans des tunnels continus. Nasan’s technologie d'applicateur propriétaire “HomogenWave™” garantit l'uniformité du champ dans ±5 % sur la largeur du convoyeur.
Précision de la boucle de rétroaction : Les systèmes modernes intègrent des sondes de température à fibre optique et des caméras thermiques. Le contrôle en boucle fermée ajuste la sortie du magnétron en millisecondes, empêchant une montée en température incontrôlée même lors de la transformation de géométries de produit irrégulières.
Étude de cas : Mise en œuvre d'un système continu de 200 kW pour la viande rouge
Une coopérative de viande nord-américaine traitant 18 000 kg/shift de parures de bœuf congelées faisait face à deux problèmes critiques : une température de broyage incohérente (variant de -5°C à +6°C) entraînant une instabilité de l'émulsion, et des coûts de main-d'œuvre élevés pour la séparation manuelle des blocs. Après avoir installé un tunnel de décongélation au micro-ondes continu de 200 kW avec alimentation automatisée, ils ont atteint :
Uniformité de la température de sortie des blocs : -2.5°C ± 0.7°C (écart type réduit de 82 %).
Réaffectation de la main-d'œuvre : 4 postes à temps plein réaffectés de la décongélation à la transformation à valeur ajoutée.
Période de retour sur investissement : 18 mois, basée uniquement sur les gains de rendement et les économies d'énergie.
Répondre aux mythes de l'industrie : Sécurité, Qualité et Conformité réglementaire
Malgré une efficacité prouvée, des idées fausses persistent. Examinons les données objectivement.
Mythe : “L'énergie micro-ondes altère la structure des protéines ou crée des composés nocifs.”
Fait : Des centaines d'études évaluées par des pairs confirment que le tempérage électromagnétique à des fréquences inférieures à 3 GHz ne provoque pas de changements chimiques au-delà des effets thermiques. Lorsqu'il est contrôlé pour rester en dessous de +4°C, aucune dégradation nutritionnelle ne se produit.Mythe : « Les systèmes de décongélation au micro-ondes sont difficiles à sanitiser. »
Fait : Les unités industrielles modernes (y compris la série hygiénique de Nasan) disposent de composants lavables classés IP66, de surfaces inclinées pour éliminer les accumulations et de bandes transporteuses conformes aux normes FDA pour les aliments. La compatibilité CIP complète est normale.Mythe : « Seuls les transformateurs à grande échelle peuvent justifier les dépenses d'investissement. »
Fait : Les configurations modulaires de 20kW à 500kW permettent l'évolutivité. De nombreuses laiteries et boulangeries de taille moyenne utilisent désormais des systèmes de lot compacts pour tempérer des blocs de fromage et de la pâte congelée.
Optimisation des processus pilotée par LSI : de l'intégration par lot à l'intégration continue
Pour maximiser la valeur, la décongélation au micro-ondes doit être considérée comme faisant partie d'une stratégie de traitement thermique plus large. Les concepts clés de LSI incluent :
Indice d'uniformité thermique (TUI) : Un indicateur quantifiant la distribution de température ; des valeurs < 2,0°C d'écart type sont réalisables avec des applicateurs modernes.
Facteur de perte diélectrique (ε”) : Critique pour le développement de recettes. Les transformateurs doivent s'associer à des fabricants d'équipements qui offrent des laboratoires de test diélectrique pour profiler leurs matériaux congelés spécifiques.
Retour d'information intégré sur la bande de pesée : Les données de flux massique en temps réel ajustent la livraison d'énergie pour compenser les variations de densité dans les blocs congelés, empêchant ainsi le sur-temperage.
Modélisation économique : Analyse du coût total de possession (CTP)
Lors de l'évaluation des équipements d'investissement, les acheteurs B2B doivent considérer le CTP sur un horizon de 10 ans. Une analyse comparative entre un système de décongélation par immersion (de référence) et une ligne de décongélation continue au micro-ondes révèle :
Dépenses d'investissement : La ligne au micro-ondes est 2,2× plus élevée à l'avance.
Coût énergétique : La ligne au micro-ondes est de 0,024 USD/kg contre 0,041 USD/kg pour l'immersion dans l'eau (basé sur les tarifs industriels de 2024).
Maintenance : Les systèmes au micro-ondes nécessitent un remplacement de magnétron tous les 15 000 à 20 000 heures de fonctionnement ; les systèmes à eau entraînent des coûts de maintenance pour les pompes, la filtration et la réfrigération.
Travail & Rendement : La ligne au micro-ondes génère un gain net de 5,2 % en produit vendable grâce à une réduction des pertes par égouttement et à l'automatisation du travail.
VAN sur 10 ans (Valeur Actuelle Nette) : La ligne au micro-ondes montre un croisement positif à l'année 3,2, avec des économies totales dépassant 2,1 millions de dollars sur une décennie pour une usine de volume moyen (10 000 tonnes/an).
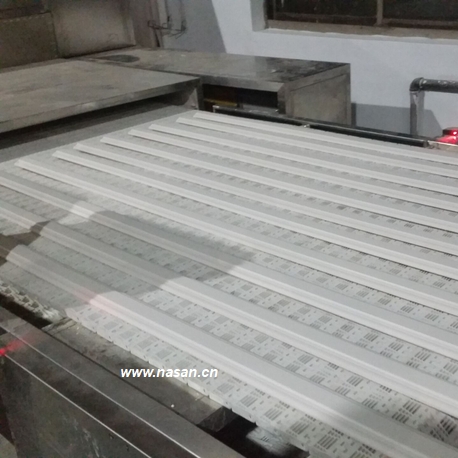
Pourquoi s'associer avec des fabricants spécialisés
La transition vers la décongélation industrielle au micro-ondes n'est pas simplement un achat d'équipement ; c'est un projet d'intégration qui exige une expertise en ingénierie des applications. Nasan a déployé plus de 350 systèmes industriels au micro-ondes dans 40 pays, en se concentrant sur les séchantes et les solutions de tempérage pour les secteurs alimentaire, pharmaceutique et chimique. Leur approche comprend :
Tests de matériaux préalables à la vente avec profilage diélectrique complet.
Simulation par méthode des éléments finis (FEM) pour prédire les schémas de chauffage.
Surveillance des performances à distance et modules de maintenance préventive.
Pour tout transformateur évaluant la décongélation au micro-ondes, des tests rigoureux de produits congelés réels dans une installation pilote sont non négociables. Cela élimine les risques de montée en échelle et garantit que le système final respecte à la fois les benchmarks de débit et de qualité.
Aperçu futur : Tempérage et mandats de durabilité pilotés par l'IA
Alors que le reporting des émissions de Scope 3 devient standard dans l'industrie alimentaire, le dégivrage au micro-ondes offre un chemin clair vers la décarbonisation des opérations de décongélation. La technologie s'aligne avec la mégatendance de l'« électrification », remplaçant les systèmes à base d'eau ou de vapeur chauffés au gaz. De plus, les systèmes de nouvelle génération intègrent un contrôle prédictif basé sur l'IA : en analysant les profils de température historiques, la variation du poids des blocs et les conditions ambiantes, le système ajuste automatiquement la distribution de la puissance pour maintenir les températures de sortie cibles sans intervention manuelle.
Pour les leaders techniques, la décision d'adopter le dégivrage industriel au micro-ondes est finalement stratégique—équilibrant l'allocation de capital contre la résilience opérationnelle à long terme, la différenciation de la qualité des produits et la conformité environnementale. Avec des installations éprouvées dans les secteurs des protéines, des produits laitiers et de la boulangerie, la technologie est passée de niche à grand public.
Questions Fréquemment Posées (FAQ)
Q1 : Quelle est la taille maximale du bloc pouvant être traitée avec le dégivrage industriel au micro-ondes ?
A1 : Pour les systèmes de 915 MHz, des blocs uniques jusqu'à 30 kg (par exemple, 600 mm × 400 mm × 200 mm) peuvent être tempérés uniformément. Des blocs plus grands nécessitent une distribution de puissance stratégique ou une segmentation. Pour les systèmes de 2450 MHz, l'épaisseur optimale est inférieure à 70 mm. Des fabricants comme Nasan proposent des tunnels sur mesure avec des applicateurs à lancement latéral pour gérer des géométries irrégulières.
Q2 : Comment le dégivrage au micro-ondes affecte-t-il la durée de conservation des produits tempérés ?
A2 : Étant donné que le dégivrage au micro-ondes réduit le temps dans la zone de danger de température (0–4°C) de plus de 85 % par rapport à la décongélation à l'air, la charge microbiologique reste à la base congelée. La durée de conservation après tempérage est équivalente à celle d'un produit frais réfrigéré traité dans des conditions d'hygiène équivalentes. Des audits indépendants montrent qu'il n'y a pas d'augmentation des comptages de plaques totales.
Q3 : Le dégivrage au micro-ondes peut-il être utilisé pour des produits avec des inclusions métalliques (par exemple, de la viande avec des fragments d'os, des emballages en aluminium) ?
A3 : Oui, mais avec des précautions. Les systèmes industriels modernes sont conçus pour tolérer le métal incident (morceaux d'os, petites agrafes) grâce à la détection d'arc et à l'arrêt instantané de la puissance. Cependant, le métal continu (plateaux en aluminium) nécessite un reformatage du produit ou une pré-inspection. Pour les produits avec os, une densité de puissance plus faible avec une vitesse de bande plus lente empêche l'arc tout en maintenant l'uniformité.
Q4 : Quelle est l'empreinte typique et les exigences en matière d'utilité pour un système de dégivrage au micro-ondes de 100 kW ?
A4 : Un tunnel continu de 100 kW occupe généralement 10 à 12 mètres de long (y compris les convoyeurs d'entrée/sortie) et 2,2 mètres de large. Exigences électriques : 480 V, 3 phases, 160 à 180 A selon les composants auxiliaires. Refroidissement : la plupart des systèmes utilisent des magnétrons refroidis par air, mais les environnements à forte humidité peuvent nécessiter un condenseur refroidi par eau en circuit fermé.
Q5 : Comment valider qu'un système de dégivrage au micro-ondes répondra à mes exigences spécifiques en matière de produit avant l'achat ?
A5 : Des fabricants réputés offrent des services de test à façon utilisant des équipements à échelle pilote. Vous devez fournir 100 à 200 kg de produit congelé dans des conditions contrôlées. Les indicateurs de validation critiques incluent : l'uniformité de l'augmentation de température (écart type), le pourcentage de rendement (perte par égouttement) et la qualité visuelle/texturale par rapport à votre méthode actuelle. Nasan fournit un rapport de test complet avec ces indicateurs avant de finaliser les spécifications de l'équipement.