







Le contrôle de l'humidité est au centre de presque tous les produits alimentaires à longue conservation. Que la production soit des flocons de fruits, du café instantané, du lait infantile, des mélanges d'épices ou des poudres de protéines, la qualité finale dépend de l'efficacité avec laquelle l'eau est éliminée et de la manière dont les processus de transfert de chaleur et de masse sont contrôlés tout au long du processus. Un système de séchage alimentaire moderne n'est pas une machine unique, mais un assemblage intégré d'unités de traitement de l'air, d'échangeurs de chaleur, de mécanismes de transport et de boucles de contrôle qui doivent fonctionner en concert. Pour les acheteurs B2B, comprendre la physique derrière ces systèmes est la base pour réaliser un investissement en capital solide.
Pourquoi le contrôle de l'humidité définit la qualité du produit
L'eau dans les aliments existe sous des états libre, adsorbé et lié, et chacun réagit différemment aux forces thermiques. L'eau libre s'évapore relativement facilement de la surface, tandis que l'eau liée nécessite une entrée d'énergie plus élevée et un temps de séjour plus long pour migrer de l'intérieur vers le front d'évaporation. Le taux auquel cette migration se produit détermine la courbe de séchage, qui montre généralement une phase à taux constant suivie d'une ou plusieurs phases à taux décroissant. Les ingénieurs qui ignorent la forme de cette courbe finissent souvent avec un équipement qui soit sur-sèche la surface, soit laisse le cœur au-dessus de la spécification d'humidité cible.
Activité de l'eau et stabilité microbienne
Le contenu total en humidité est une métrique utile, mais l'activité de l'eau (aw) est le paramètre qui gouverne réellement la croissance microbienne, les réactions enzymatiques et la dégradation chimique. La plupart des bactéries cessent de proliférer en dessous de aw 0,90, tandis que les moisissures et les levures sont inhibées autour de 0,70 à 0,80. Formuler un processus de séchage alimentaire autour d'une activité de l'eau cible plutôt qu'un simple pourcentage donne aux formulateurs et aux ingénieurs de processus un langage commun pour la spécification.
Cinétique de séchage et structure du produit
Le durcissement de la croûte, le rétrécissement et l'effondrement des pores émergent tous d'un déséquilibre entre l'évaporation de surface et la diffusion interne. Un profil de séchage lent et en plusieurs étapes préserve la structure poreuse qui donne aux fruits séchés son ratio de réhydratation et maintient les poudres instantanées en flux libre. Un séchage rapide à haute température peut augmenter le débit sur le papier, mais il peut dégrader les vitamines sensibles à la chaleur et altérer la couleur par des réactions de Maillard. Le profil optimal est toujours un compromis entre le débit, l'entrée d'énergie et la rétention sensorielle.
Catégories principales d'équipements industriels de séchage alimentaire
Le choix de l'équipement commence par la forme physique de la matière première, l'humidité de sortie requise et la sensibilité du matériau à la chaleur et à l'oxygène. Chaque catégorie ci-dessous occupe une position distincte dans le spectre coût-performance.
Sécheurs convectifs : à bande, tunnel et lit fluidisé
Les sécheurs à bande traitent des matériaux collants ou fragiles en les transportant sur des bandes perforées en acier inoxydable à travers des chambres d'air zonées.
Les sécheurs tunnel conviennent à une production à fort volume et faible variété où le temps de séjour peut être fixé à travers les équipes.
Les sécheurs à lit fluidisé offrent un excellent transfert de chaleur pour les produits granulaires et en poudre, avec des temps de séjour courts et une distribution uniforme de l'humidité.
La distribution de l'air est la variable de conception la plus influente dans les systèmes convectifs. Une pression de plénum inégale produit un canalisage, laissant des poches humides qui échouent aux contrôles de qualité en aval. La modélisation de la dynamique des fluides computationnelle est désormais une pratique standard pour valider la géométrie des plaques de distribution avant le début de la fabrication.
Systèmes Conducteurs et à Vide
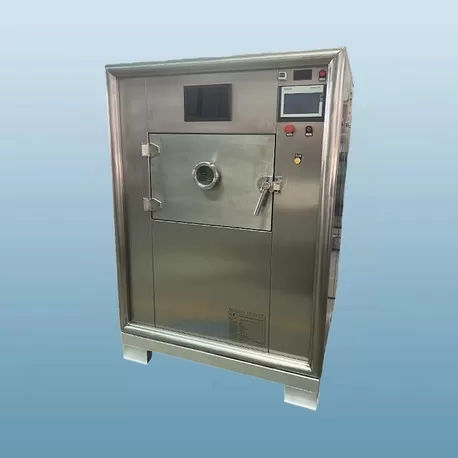
Les séchoirs à plateau sous vide et à bande sous vide fonctionnent à pression réduite, ce qui abaisse le point d'ébullition de l'eau et permet un traitement doux des pâtes, extraits et purées sensibles à la chaleur. Comme l'oxygène est largement exclu, la perte de couleur et de saveur due à l'oxydation est minimisée. Ces systèmes ont un coût d'investissement plus élevé et nécessitent des programmes de maintenance de pompes à vide robustes, mais ils restent la technologie de référence pour les extraits botaniques de haute valeur et les concentrés de fruits premium.
Séchage par Congélation et Séchage par Atomisation
Le séchage par congélation élimine l'eau par sublimation, préservant la structure cellulaire presque intacte. Le résultat est un produit avec une rétention d'arôme supérieure et une réhydratation quasi instantanée, ce qui justifie le coût d'exploitation élevé pour le café, les baies et les repas prêts à manger. Le séchage par atomisation convertit les liquides en poudre en quelques secondes, en faisant la méthode dominante pour les produits laitiers, la maltodextrine et l'encapsulation de saveurs. La conception de la buse, la température de l'air d'entrée et le temps de séjour dans la chambre déterminent ensemble la distribution de la taille des particules et la densité en vrac.
Points de Douleur Opérationnels dans le Traitement Alimentaire à Sec
Les responsables de production rapportent systématiquement un ensemble récurrent de difficultés qui renvoient à la conception du système plutôt qu'à une erreur d'opérateur.
La consommation d'énergie par kilogramme d'eau évaporée reste le plus grand coût d'exploitation, et de nombreuses lignes anciennes fonctionnent bien au-dessus de 1,2 kg de vapeur par kg d'eau éliminée.
Le changement de produit nécessite un nettoyage approfondi, et des points d'accès inadéquats prolongent les temps d'arrêt au-delà des fenêtres prévues.
La variation d'humidité sur la largeur de la bande crée des lots rejetés et des poids d'emballage incohérents.
La génération de poussière lors de la manipulation de poudre augmente les exigences de protection contre les explosions et complique la filtration.
Les ingrédients sensibles à la chaleur perdent de leur puissance lorsque la température de l'air d'entrée est augmentée pour accroître le débit.
Pour résoudre ces problèmes, il est nécessaire d'adopter une philosophie de conception qui considère le séchoir comme une partie d'un processus plus large plutôt qu'une unité isolée.
Solutions d'Ingénierie Qui Améliorent la Performance
La récupération de chaleur par recirculation de l'air d'échappement peut réduire considérablement la demande en énergie thermique lorsqu'elle est combinée à une recirculation partielle contrôlée par l'humidité. Le séchage multi-étapes, où la première étape élimine l'eau de surface en vrac à une température plus élevée et la deuxième étape termine le produit dans des conditions douces, équilibre le débit avec la qualité. Le contrôle de la température et du flux d'air zoné, réalisé par des sections de plénum indépendantes et des variateurs de fréquence sur les ventilateurs, permet d'adapter la courbe de séchage au comportement de taux de chute du matériau.
La conception hygiénique affecte directement à la fois la nettoyabilité et les résultats d'inspection. Des surfaces de contact en acier inoxydable 316L entièrement soudées, un drainage incliné et des panneaux d'accès sans outils réduisent le temps de nettoyage entre les séries de produits. Pour les séchoirs traitant des ingrédients allergènes ou à haute exigence, des zones dédiées et des routines de nettoyage validées soutiennent la conformité aux attentes HACCP et GMP sur les marchés d'exportation.
Les choix d'instrumentation comptent autant que la conception mécanique. Des capteurs d'humidité infrarouges en ligne permettent un contrôle en boucle fermée, permettant au système d'ajuster la vitesse du convoyeur ou la température de l'air en temps réel. Lorsqu'ils sont associés à un logiciel de gestion des recettes, cela crée une traçabilité depuis l'entrée des matières premières jusqu'à l'emballage, ce que les acheteurs sur les marchés réglementés exigent de plus en plus.
Sélection de la bonne configuration
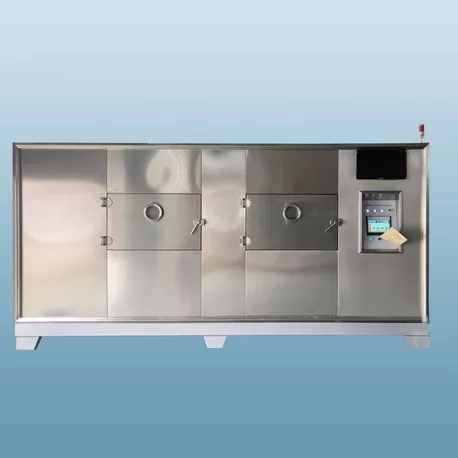
La spécification doit commencer par une étude de caractérisation des matériaux couvrant l'humidité initiale, la distribution de la taille des particules, la sensibilité thermique et la courbe de collant. Des essais à l'échelle pilote établissent ensuite la courbe de séchage et confirment le débit réalisable avant que la conception à grande échelle ne soit engagée. Un fournisseur qui offre des capacités de test en interne réduit l'incertitude technique qui entoure toute nouvelle introduction de produit.
L'analyse du coût total de possession doit peser la consommation d'énergie, les intervalles de maintenance, la disponibilité des pièces de rechange et la durée de vie attendue par rapport au devis initial. Une unité de séchage alimentaire à prix inférieur qui consomme 30 % de plus d'énergie par tonne effacera son avantage en capital dans les deux à trois ans d'opération continue. Nasan aborde chaque projet avec cette perspective de cycle de vie, commençant par des essais de matériaux et s'étendant à la mise en service et à la formation des opérateurs.
Questions Fréquemment Posées
Quelle est la différence entre un séchoir à bande et un séchoir à lit fluidisé pour les applications alimentaires ?
Les séchoirs à bande déplacent le matériau sur un convoyeur perforé et fonctionnent bien pour des produits collants, fibres ou fragiles qui ne peuvent pas être suspendus dans un courant d'air. Les séchoirs à lit fluidisé suspendent les particules granulaires dans de l'air chauffé, offrant un transfert de chaleur plus rapide et une humidité plus uniforme, mais ils nécessitent une plage de taille de particules étroite et cohérente pour fonctionner correctement.
Comment peut-on protéger la rétention des nutriments pendant la déshydratation thermique ?
Abaisser la température de séchage, raccourcir le temps de séjour et réduire l'exposition à l'oxygène sont les trois leviers principaux. Le séchage sous vide et le séchage par congélation offrent la meilleure rétention pour les vitamines et les arômes volatils. Pour les systèmes convectifs, des profils à plusieurs étapes qui éliminent rapidement l'eau en vrac et finissent doucement atteignent souvent un équilibre pratique entre rétention et débit.
Quels facteurs déterminent la consommation d'énergie dans un système de séchage alimentaire industriel ?
Les facteurs dominants sont la chaleur latente requise pour évaporer l'eau, l'efficacité du système de chauffage de l'air, les pertes d'air d'échappement et la teneur en humidité du matériau entrant. Le pré-dégraissage par pressage mécanique ou filtration avant le séchage thermique réduit la charge sur le séchoir et diminue considérablement la consommation d'énergie spécifique.
Quels paramètres affectent le plus la consistance finale de l'humidité ?
La température et l'humidité de l'air d'entrée, la distribution du flux d'air à travers la zone de séchage, la vitesse du convoyeur ou le temps de séjour, et la profondeur du lit interagissent tous. Le contrôle en boucle fermée utilisant une mesure d'humidité en ligne est le moyen le plus fiable de maintenir l'humidité finale dans une bande étroite malgré les variations de la matière première.
Comment détermine-t-on la capacité correcte pour une nouvelle ligne de séchage ?
La capacité découle de la production finie requise, de la teneur en humidité initiale et finale, et du taux d'évaporation réalisable pour ce produit spécifique. Les essais pilotes établissent le taux d'évaporation par unité de surface ou de volume, et l'unité de production est ensuite dimensionnée avec une marge raisonnable pour tenir compte de la variation saisonnière de la matière première.
Quand un système continu doit-il être choisi plutôt qu'un traitement par lots ?
Les systèmes continus ont du sens lorsque le mélange de produits est stable et que les volumes sont suffisamment élevés pour justifier un équipement dédié. Les systèmes par lots offrent une plus grande flexibilité pour plusieurs recettes, de petits lots et des produits nécessitant de longs ou des temps de séjour variables, et ils sont souvent préférés dans les environnements de fabrication spécialisée et sous contrat.
Les équipes de projet évaluant une nouvelle ligne ou mettant à niveau une ligne existante bénéficient d'un dialogue technique précoce avec un spécialiste de l'équipement qui peut examiner les données matérielles, proposer une configuration appropriée et esquisser le chemin de test. Nasan soutient les fabricants à chaque étape, des essais à l'échelle du laboratoire jusqu'à la mise en service de la production complète. Partager vos spécifications de produit et vos objectifs de capacité avec l'équipe d'ingénierie est le moyen le plus efficace de recevoir une proposition sur mesure et une image claire des performances attendues.