







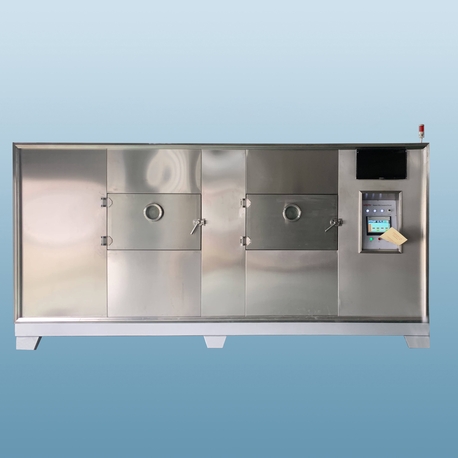
Dans les industries pharmaceutiques et biotechnologiques, les équipements de lyophilisation représentent la pierre angulaire de la stabilité des produits thermolabiles. La lyophilisation—le processus d'élimination de l'eau par sublimation sous vide—préserve l'intégrité structurelle des protéines, peptides et thérapeutiques biologiques qui se dégraderaient sous forme liquide. Avec plus de 25 ans d'expérience dans la conception et la validation de systèmes de séchage industriels pour les fabricants biopharmaceutiques mondiaux, j'ai observé que des lyophilisateurs mal spécifiés contribuent aux échecs de lot, aux longs temps de cycle (augmentant le coût des biens de 30 à 50 %), et aux risques de conformité réglementaire. Ce guide technique dissèque les principes d'ingénierie qui définissent les équipements de lyophilisation à haute performance les équipements de lyophilisation—de l'architecture de réfrigération et de la conception du système de vide à l'intégration de la technologie analytique de processus (PAT) et à la validation cGMP.
1. Fondamentaux de la lyophilisation : Cinétique de sublimation et traitement thermique
La lyophilisation se déroule en trois phases distinctes, chacune nécessitant un contrôle précis de la température et de la pression :
Phase de congélation : Le produit est refroidi en dessous de sa température eutectique ou de transition vitreuse (Tg') pour solidifier le solvant. Les techniques de nucléation contrôlée (ensemencement par brouillard de glace, ultrasons) réduisent la variabilité de la taille des cristaux de glace, entraînant un séchage uniforme et des temps de séchage primaire plus courts de 15 à 25 %.
Séchage primaire (sublimation) : La pression de la chambre est réduite en dessous de la pression de vapeur de la glace, et la température de l'étagère est augmentée pour favoriser la sublimation. La température du produit doit rester en dessous de la température d'effondrement pour maintenir l'intégrité structurelle. Le transfert de chaleur est régi par l'équation : q = k × (T_shelf - T_product) / d, où k est la conductivité thermique de la couche congelée.
Séchage secondaire (désorption) : L'eau non congelée liée à la matrice du produit est éliminée en augmentant la température de l'étagère (généralement 30 à 50 °C) tout en maintenant une pression de chambre basse. Des niveaux d'humidité résiduelle de 0,5 à 2 % sont atteints, garantissant une stabilité à long terme.
Les équipements de lyophilisation avancés intègrent la mesure de température manométrique (MTM) et la spectroscopie d'absorption par laser à diode accordable (TDLAS) pour surveiller les points de terminaison du séchage primaire en temps réel, éliminant la surestimation conservatrice des cycles et réduisant le temps de cycle de 20 à 35 %.
2. Systèmes de réfrigération : Cascade vs. Compression vs. LN₂
Le système de réfrigération détermine la température d'étagère la plus basse atteignable et le taux de montée en refroidissement—critique pour les produits avec de faibles valeurs de Tg' (par exemple, des anticorps monoclonaux avec Tg' -40 °C). Trois architectures dominantes existent :
Réfrigération en cascade : Deux circuits de réfrigérant indépendants (par exemple, R-404A + R-23) fournissent des températures d'étagère allant jusqu'à -55 °C à -60 °C. Fiable et économe en énergie pour la plupart des applications pharmaceutiques. Taux de refroidissement typique : 1 à 2 °C/min.
Compression avec circulation de saumure : Boucle de réfrigérant unique avec un fluide secondaire (huile de silicone) circulant à travers les étagères. Atteint -45 °C à -50 °C. Coût initial inférieur mais limité à des exigences de congélation modérées.
Systèmes d'azote liquide (LN₂) : L'injection directe ou la circulation de LN₂ permet d'atteindre des températures de stockage jusqu'à -80°C, avec des taux de refroidissement dépassant 5°C/min. Essentiel pour les formulations à Tg' ultra-basse et la production à haut débit. Les coûts d'exploitation sont 2 à 3 fois plus élevés que ceux des systèmes en cascade, mais des temps de cycle réduits justifient souvent la prime.
Des fabricants de premier plan comme Nasan proposent des systèmes hybrides qui combinent la réfrigération en cascade avec la capacité de renforcement LN₂, offrant une flexibilité opérationnelle pour des installations multi-produits.
3. Conception du système de vide : Architecture de pompe et précision de contrôle
L'intégrité du vide et la précision du contrôle sont primordiales pour une sublimation cohérente. Les équipements de lyophilisation industriels emploient généralement :
Pompes à palettes rotatives : Pour une évacuation brute jusqu'à 10⁻³ mbar. Les conceptions à huile scellée nécessitent un ballastage avec gaz inerte pour prévenir la condensation de vapeur d'eau dans l'huile de pompe.
Pompes à vis sèches : Le fonctionnement sans huile élimine le risque de contamination par reflux, de plus en plus spécifié pour les installations GMP. Coût initial plus élevé mais réduction de la maintenance et de la charge de validation.
Souffleurs Roots : Augmentent la vitesse de pompage dans la plage de 0,1 à 10 mbar, réduisant le temps d'évacuation de 40 à 60 % et minimisant l'exposition du produit au stress induit par le vide.
Manomètres à capacitance : Fournissent une mesure indépendante de la pression (0,001–100 mbar) avec une précision de ±0,25 %, essentielle pour un contrôle cohérent du séchage primaire.
Les spécifications de taux de fuite pour l'équipement GMP doivent être <5 × 10⁻³ mbar·L/sec (selon les directives de la FDA). Des routines de test de fuite automatisées intégrées dans le système de contrôle valident l'intégrité de la chambre avant chaque cycle.
4. Uniformité de la température des étagères et ingénierie du transfert de chaleur
La variation de température à travers les étagères impacte directement la qualité du produit. Les équipements de lyophilisation de premier choix atteignent une uniformité de température de ±0,5°C sur l'ensemble de la surface de l'étagère (contre ±2°C pour les unités de base). Éléments de conception critiques :
Chemin de circulation des fluides : Conception d'étagère à double canal avec un routage en contre-courant élimine les gradients thermiques. Des manifolds optimisés par dynamique des fluides computationnelle (CFD) assurent une vitesse d'écoulement >1,5 m/s pour un transfert de chaleur efficace.
Pression de contact : Les étagères doivent fournir un contact uniforme avec le fond des flacons. Les systèmes de levage d'étagère hydrauliques appliquent une pression contrôlée (typiquement 0,5–1,0 N/cm²) pour compenser les variations de hauteur des flacons.
Cartographie thermique : Les protocoles de validation nécessitent une cartographie de température avec ≥30 capteurs par étagère lors des conditions de chargement les plus défavorables. Critères d'acceptation : variation maximale ≤2°C sur toutes les étagères pendant la congélation et le séchage secondaire.
Les données d'une installation récente par Nasan ont démontré une uniformité de température de ±0,4°C sur 20 étagères dans un lyophilisateur à l'échelle de production de 40 m², permettant l'expansion de la taille des lots sans requalification.
5. Intégration de la technologie analytique de processus (PAT)
Les attentes réglementaires (directives PAT de la FDA, ICH Q8–Q11) exigent de plus en plus un suivi en temps réel des paramètres critiques du processus. Les lyophilisateurs avancés intègrent :
TDLAS (Spectroscopie d'absorption par laser à diode accordable) : Mesure la concentration de vapeur d'eau dans l'effluent de la chambre, permettant la détermination du flux massique et la détection du point de fin de séchage primaire avec une précision de ±5 %.
MTM (Mesure de température manométrique) : Calcule la température du produit et la résistance pendant le séchage primaire sans sondes invasives. Validé pour des plaques à 96 puits et des flacons standards.
Spectroscopie NIR (Infrarouge proche) : Mesure de l'humidité résiduelle en ligne pendant le séchage secondaire, réduisant les tests de QC hors ligne de 50 à 70 %.
Suivi des flacons RFID : Intègre l'identité du produit et la généalogie du lot directement dans le dossier de lot, éliminant les erreurs de transcription manuelle.
Les lyophilisateurs habilités par PAT réduisent le temps de développement des cycles de 30 à 40 % et permettent des tests de libération en temps réel pour les attributs de qualité critiques (CQA).
6. Conformité cGMP et Nettoyabilité
Les équipements de lyophilisation pharmaceutique doivent répondre à des normes strictes de conception pour le nettoyage :
Systèmes Clean-in-Place (CIP) : Les boules de pulvérisation et les buses automatisées offrent une couverture à 360° avec une pression d'impact validée (>20 psi). Les soudures sanitaires (Ra <0,8 µm) et les surfaces inclinées empêchent l'accumulation de fluide.
Capacités de stérilisation sur place (SIP) : La vapeur saturée à 121°C pendant 30 à 60 minutes atteint un niveau d'assurance de stérilité (SAL) de 10⁻⁶. Des études de pénétration de vapeur utilisant des thermocouples valident l'élimination des points froids.
Matériau de construction : Acier inoxydable 316L avec surfaces électropolies (Ra <0,4 µm) pour les zones de contact avec le produit. Les zones non en contact avec le produit sont spécifiées comme 304L avec finition passivée.
Systèmes de confinement : Intégration d'isolateurs barrières (RABS ou isolateurs fermés) pour les composés puissants (OEL <1 µg/m³). Les portes à souffler et les ports de gants permettent un chargement/déchargement aseptique.
Les paquets de validation incluent généralement la documentation IQ/OQ/PQ avec plus de 200 points de test, garantissant l'acceptation réglementaire par la FDA, l'EMA et la PMDA.
7. Considérations de montée en échelle : du laboratoire à la production
Les échecs de montée en échelle représentent 40 % des retards de transfert de technologie. Principes d'ingénierie clés pour une montée en échelle réussie :
Similarité géométrique : L'espacement des étagères, la géométrie des flacons et le modèle de chargement doivent être maintenus à travers les échelles. Les modèles de réduction d'échelle (par exemple, volume de remplissage de 50 %) peuvent ne pas représenter le transfert de chaleur à pleine échelle.
Caractérisation du coefficient de transfert de chaleur (Kv) : Les valeurs de Kv mesurées dans des unités à l'échelle de laboratoire ne corrèlent que rarement directement à la production. La modélisation empirique utilisant la conception d'expériences (DoE) est recommandée.
Effet de flacon en bordure : Les flacons sur les bords des étagères subissent un transfert de chaleur 20 à 30 % plus élevé en raison du rayonnement des murs de la chambre. Les unités à l'échelle de production intègrent des écrans de rayonnement pour minimiser la variabilité.
Les taux de réussite du transfert de technologie dépassent 95 % lorsque les équipements de lyophilisation de laboratoire et de production partagent une logique de contrôle et des architectures de capteurs identiques, un principe de conception clé proposé par Nasan à travers son approche de plateforme évolutive.
8. Efficacité énergétique et durabilité
La lyophilisation pharmaceutique consomme 5 à 10 kWh par kg d'eau éliminée. Les stratégies d'optimisation incluent :
Systèmes de récupération de chaleur : Récupérer la chaleur du condenseur (typiquement 50–70°C) pour préchauffer l'eau CIP, réduisant la consommation de vapeur de 15 à 25 %.
Pompes à vide contrôlées par VFD : Ajuster la vitesse de pompage pour correspondre aux exigences du processus, réduisant la consommation d'énergie de 30 à 40 % pendant le séchage secondaire et les périodes d'inactivité.
Optimisation du nettoyage in situ : Des temps de cycle CIP réduits grâce à des protocoles validés à faible volume réduisent la consommation d'eau et de produits chimiques de 40 %.
Une enquête sectorielle de 2024 a indiqué que les lyophilisateurs optimisés pour l'énergie offrent des périodes de retour sur investissement de 18 à 24 mois, avec des économies annuelles de 25 000 à 60 000 $ par unité à l'échelle de la production.

9. Technologies émergentes : Lyophilisation continue et nucléation avancée
Les équipements de lyophilisation par congélation de nouvelle génération intègrent des technologies révolutionnaires :
Nucléation contrôlée : Le semis de brouillard de glace ou la cavitation ultrasonique induit une formation uniforme de cristaux de glace à des points de surrefroidissement définis, réduisant le temps de séchage primaire de 25 à 40 % et améliorant l'uniformité du produit.
Lyophilisation continue : Des systèmes de convoyeur multi-étapes avec des zones de séchage modulaires permettent un traitement continu, réduisant l'empreinte de 50 % par rapport aux systèmes par lots. Les directives réglementaires pour la fabrication continue (ICH Q13) soutiennent désormais ce changement de paradigme.
Séchage assisté par micro-ondes : Le chauffage diélectrique réduit le temps de séchage primaire de 50 à 70 % pour les formulations à haute teneur en solides. Des systèmes à l'échelle industrielle émergent pour des applications sélectionnées.
Les premiers utilisateurs rapportent une réduction de 30 à 50 % du coût des biens pour des produits à fort volume utilisant ces technologies avancées.
10. Coût total de possession : Prix d'achat vs. Économie d'exploitation
Alors que le capital initial pour un lyophilisateur à l'échelle de production varie de 500 000 $ pour des unités de 5 m² à plus de 4 millions de dollars pour des unités de 50 m², l'analyse TCO révèle :
Coûts énergétiques : 30 000 à 100 000 $ par an selon l'échelle et l'efficacité.
Maintenance : 3 à 5 % de l'investissement initial par an pour le service de routine (recharge de réfrigération, révisions de pompes, calibration de capteurs).
Cycle de vie de validation : 50 000 à 150 000 $ pour la qualification initiale plus la revalidation annuelle.
Optimisation des cycles : Les unités avancées habilitées PAT réduisent le temps de cycle de 20 à 35 %, ce qui se traduit par un débit annuel supérieur de 15 à 25 % sans investissement en capital supplémentaire.
Les lyophilisateurs haut de gamme avec PAT intégré et récupération d'énergie démontrent généralement un retour sur investissement incrémental de 2 à 3 ans par rapport aux configurations de base, avec une fiabilité à long terme supérieure.
Questions Fréquemment Posées (FAQ)
Q1 : Quelle est la différence entre les équipements de lyophilisation par congélation de laboratoire, pilote et à l'échelle de production ?
A1 : Les unités de laboratoire (0,5 à 2 m² de surface d'étagère) sont conçues pour le développement de formulations et l'optimisation des cycles, généralement avec des étagères amovibles pour la flexibilité de R&D. Les unités pilotes (3 à 10 m²) simulent les conditions de production pour des études de mise à l'échelle, incorporant des systèmes de contrôle de qualité production. Les unités de production (10 à 50+ m²) sont construites pour la fabrication cGMP avec une automatisation complète CIP/SIP, des systèmes utilitaires redondants et des capacités de suivi des lots. La logique de contrôle et les architectures de capteurs doivent être identiques à toutes les échelles pour faciliter le transfert de technologie.
Q2 : Comment sélectionner le système de réfrigération approprié pour mon produit ?
A2 : La sélection est déterminée par la température de transition vitreuse (Tg') et la température d'effondrement du produit. Pour les produits avec Tg' supérieure à -30°C (de nombreuses petites molécules et biologiques stables), la réfrigération en cascade jusqu'à -55°C est suffisante. Pour les produits avec Tg' entre -30°C et -50°C (certains anticorps monoclonaux, liposomes), des systèmes en cascade assistés par LN₂ ou à deux étages sont nécessaires. Pour les produits à Tg' ultra-basse inférieure à -50°C (certains peptides, vecteurs viraux), des systèmes complets LN₂ avec des températures de plateau jusqu'à -80°C sont obligatoires. Effectuez une calorimétrie différentielle à balayage (DSC) tôt dans le développement de la formulation pour définir les exigences.
Q3 : Quelles sont les exigences critiques de validation pour les équipements de lyophilisation pharmaceutique ?
A3 : La validation comprend : Qualification d'installation (IQ) : vérifier les utilitaires, les matériaux et la documentation ; Qualification opérationnelle (OQ) : tester les interverrouillages, les alarmes et la fonctionnalité du système de contrôle ; Qualification de performance (PQ) : cartographie thermique sur toutes les étagères sous une charge dans le pire des cas, tests d'intégrité du vide et validation des cycles SIP/CIP. Les exigences supplémentaires incluent : certification du taux de fuite (<5 × 10⁻³ mbar·L/sec), études de pénétration de la vapeur et validation du nettoyage (tests par écouvillon pour les résidus actifs). Les directives réglementaires suivent le "Process Validation: General Principles and Practices" de la FDA (2011) et ASTM E2500.
Q4 : Comment la géométrie des flacons affecte-t-elle la performance de la lyophilisation ?
A4 : La géométrie des flacons impacte à la fois le transfert de chaleur et de masse. Paramètres clés :
Profondeur de remplissage : Des remplissages plus profonds augmentent le temps de séchage de manière exponentielle—généralement limité à 1,5–2,5 cm.
Diamètre du flacon : Des diamètres plus grands augmentent la longueur du chemin de sublimation et nécessitent des cycles de séchage plus longs.
Forme du fond du flacon : Les flacons à fond plat offrent un meilleur contact thermique que les conceptions à fond concave.
Verre vs. polymère : Les flacons en polymère ont une conductivité thermique 2–3 fois plus faible, nécessitant des cycles de séchage prolongés à moins d'être spécifiquement conçus avec des additifs conducteurs.
Q5 : Quel est le cycle de vie typique des équipements de lyophilisation dans un environnement GMP ?
A5 : Les lyophilisateurs bien entretenus fonctionnent pendant 20 à 25 ans en service GMP. Intervalles de remplacement des composants :
Pompes à vide : 5–8 ans (scellées à l'huile), 8–12 ans (vis sèches).
Compresseurs de réfrigération : 10–15 ans avec une gestion appropriée de l'huile.
Huile de silicone pour étagères et condenseurs : remplacée tous les 3–5 ans.
Électronique du système de contrôle : 10–15 ans ; les programmes de gestion de l'obsolescence garantissent la disponibilité des pièces de rechange.
Joints de porte et joints : 3–5 ans en fonction de l'exposition à la vapeur.
Q6 : Comment la nucléation contrôlée améliore-t-elle l'efficacité du cycle de lyophilisation ?
A6 : La congélation conventionnelle produit une formation aléatoire de cristaux de glace, entraînant une large distribution de taille des pores et des temps de séchage prolongés. La nucléation contrôlée (utilisant du brouillard de glace, ultrason ou champ électrique) induit une nucléation uniforme à une température définie, créant des cristaux de glace plus grands et interconnectés. Les avantages incluent :
Temps de séchage primaire réduit : réduction de 25 à 40 %.
Uniformité du produit améliorée : réduction de 50 % de la variabilité inter-flacons.
Structure du gâteau améliorée : risque d'effondrement réduit et temps de reconstitution amélioré.
Rendement de lot plus élevé : réduction de 2 à 5 % des flacons rejetés.
Q7 : Quelles sont les attentes réglementaires émergentes pour la validation du processus de lyophilisation ?
A7 : Les régulateurs s'attendent de plus en plus à : (1) Mise en œuvre de la technologie analytique de processus (PAT) pour la surveillance en temps réel des paramètres critiques du processus. (2) Caractérisation de l'espace de conception améliorée utilisant le plan d'expériences (DoE) plutôt que la validation à un point unique. (3) Vérification continue du processus utilisant le contrôle statistique de processus multivarié (MSPC). (4) Validation basée sur le risque suivant les principes ICH Q9. (5) Conformité à l'intégrité des données (principes ALCOA+) pour tous les enregistrements électroniques. Des fournisseurs comme Nasan fournissent des packages de données prêts pour l'audit avec des pistes de vérification conformes à la partie 11 du CFR 21 et des signatures électroniques pour faciliter les soumissions réglementaires.
Pour des spécifications techniques complètes, un soutien au développement de cycle ou des services de validation pour les équipements de lyophilisation pharmaceutique, contactez l'équipe d'ingénierie de Nasan — spécialistes des systèmes de lyophilisation de précision pour l'industrie biopharmaceutique mondiale.