







La lyophilisation, commercialement connue sous le nom de séchage par congélation, représente la norme en matière de technologie d'élimination de l'eau pour les biopharmaceutiques sensibles à la chaleur, les ingrédients fonctionnels et les matrices alimentaires de haute valeur. Contrairement à la déshydratation thermique conventionnelle, qui repose sur un transfert de masse évaporatif entraîné par la chaleur, un séchage par congélation commercial élimine l'eau par transition de phase solide à gaz (sublimation) dans des conditions de vide à basse pression.
Bien que le marketing à destination des consommateurs présente souvent la lyophilisation comme une méthode simple et à bouton-poussoir pour des rations d'urgence stables à température ambiante, la réalité industrielle est dictée par la thermodynamique, la résistance au transfert de masse et la validation rigoureuse des processus. Que ce soit pour concevoir une installation à l'échelle pilote ou pour augmenter la production commerciale, le choix du séchage par congélation approprié nécessite une compréhension approfondie de l'équilibre des phases, de la dynamique d'effondrement structurel et des dépenses opérationnelles totales.

La thermodynamique de la lyophilisation : Comment fonctionne un séchoir à congélation
Pour comprendre le fonctionnement d'un séchage par congélation commercial, il faut examiner le diagramme de phase de l'eau. L'évaporation dans des déshydrateurs standard se produit le long de la ligne de frontière liquide-vapeur. Le séchage par congélation fonctionne exclusivement en dessous du point triple de l'eau—spécifiquement à 0,01 °C (32,018 °F) à une pression partielle de 611,65 Pascals (4,58 Torr / 0,088 psi).
En établissant des conditions de chambre bien en dessous de ce seuil d'équilibre, la glace ne peut pas fondre en eau liquide ; elle sublime directement en vapeur. Un cycle complet de lyophilisation se compose de trois phases interconnectées et hautement contrôlées :
1. Congélation (Solidification thermique)
La matrice du produit est refroidie à un état solide, généralement entre -30 °C et -50 °C. Le taux de refroidissement dicte directement la morphologie des cristaux de glace :
Congélation rapide : Forme de petits cristaux de glace dendritiques. Cela minimise les dommages cellulaires physiques dans les tissus biologiques délicats mais crée une forte résistance à la vapeur microscopique pendant le séchage, augmentant considérablement la durée du cycle.
Congélation lente et contrôlée : Favorise des canaux de glace plus grands et continus. Ces voies ouvertes facilitent une migration de vapeur plus rapide pendant la sublimation, réduisant les temps de cycle, bien que les ingénieurs de processus doivent surveiller la cristallisation pour éviter une rupture cellulaire irréversible.
2. Séchage primaire (Phase de sublimation)
Une fois que la chambre atteint un vide profond (généralement de 50 à 200 mTorr), une chaleur contrôlée est appliquée aux étagères du produit. Cet apport de chaleur latente de sublimation (environ 2 838 kJ/kg de glace) provoque la sublimation de la glace non liée. La vapeur se déplace depuis le front de sublimation du produit, à travers la chambre de séchage, et se dépose sur une bobine de condenseur ultra-froide (fonctionnant entre -50 °C et -85 °C), qui isole la pompe à vide de la surcharge de vapeur. Le séchage primaire représente environ 90 % à 95 % de l'humidité totale éliminée.
3. Séchage secondaire (Désorption isotherme)
Après que toute la glace visible sublime, l'humidité liée (molécules d'eau chimiquement ou électrostatiquement adsorbées à la matrice du produit) reste. Le système augmente la température de l'étagère—souvent jusqu'à 25 °C à 40 °C—tout en tirant le vide le plus profond possible. La désorption réduit l'humidité résiduelle à 1 %–3 %, assurant la stabilité biologique et arrêtant l'activité enzymatique.
Paramètres critiques du processus : Prévenir l'effondrement structurel
Faire fonctionner un séchage par congélation industriel nécessite de maintenir le produit en dessous de deux seuils de température critiques pendant le séchage primaire :
Température eutectique (Teu) : Dans les formulations cristallines, la température la plus basse à laquelle l'ensemble du système reste complètement solide. Dépasser cette température provoque une fusion immédiate ("melt-back").
Température de transition / d'effondrement du verre (Tc / Tg') : Dans les matrices amorphes (comme les fruits riches en sucre ou les solutions protéiques), dépasser cette limite ramollit l'ossature structurelle. Le gâteau poreux s'effondre sous la dynamique du vide atmosphérique, résultant en une masse collante et non réhydratable avec de l'humidité résiduelle piégée.
Atteindre cet équilibre thermique nécessite un contrôle précis des profils de chauffage des étagères et des dynamiques d'échange de chaleur du condenseur—des capacités où les systèmes ingénierés comme ceux développés par Nasan démontrent des avantages opérationnels distincts par rapport aux unités de base non surveillées.
Sécheur à froid vs. Déshydrateur industriel : Comparaison d'ingénierie et de performance
Les développeurs de produits et les gestionnaires d'installations doivent distinguer les méthodologies d'extraction d'humidité. Les rendements structurels et nutritionnels d'un sèche-linge à froid diffèrent fondamentalement de ceux des déshydrateurs à air chaud ou à convection.
| Métrique de performance | Sécheur à froid industriel | Déshydrateur à air chaud / convectif |
|---|---|---|
| Mécanisme d'élimination | Sublimation et désorption sous vide | Évaporation thermique par air chaud forcé |
| Température de fonctionnement | -40°C à +35°C (Le produit reste froid/tempéré) | 50°C à 85°C+ |
| Humidité résiduelle finale | 1% – 3% | 5% – 15% |
| Activité de l'eau (aw) | < 0.20 (Microbiologiquement inerte) | 0.40 – 0.60 (Risque de brunissement enzymatique) |
| Intégrité de la matrice cellulaire | Préservée ; échafaudage poreux rigide maintenu | Réduit, effondré, dense, durci à cœur |
| Rétention des nutriments / bioactifs | 95% – 98% (Vitamines, terpènes, volatils intacts) | 60% – 75% (Composés sensibles à la chaleur oxydés) |
| Kinétiques de réhydratation | Instantanées par action capillaire | Lentes, incomplètes, texture en bouche altérée |
| Stabilité à long terme | 15 à 25+ ans (dans un emballage à barrière hermétique) | 1 à 3 ans maximum |
Charge biologique, sécurité alimentaire et science de l'emballage
Une idée reçue persistante dans le traitement des aliments est que le fonctionnement d'un sèche-linge à froid agit comme une étape létale pour les pathogènes. Ce n'est pas le cas.
La lyophilisation est une méthodologie standard dans les répertoires culturels mondiaux (comme l'ATCC) pour préserver des cultures bactériennes viables, des levures et des virus pendant des décennies. Les microorganismes survivent au cycle de sublimation intacts ; ils entrent simplement en anhydrobiose (dormance). Si les matériaux d'entrée contiennent Salmonella, Listeria monocytogenes ou des spores de Clostridium botulinum, ces pathogènes restent entièrement viables lors de la réhydratation.
Par conséquent, une fabrication sûre exige un strict respect des directives HACCP :
Interventions en amont validées : Le blanchiment thermique, la pasteurisation à la vapeur ou le traitement à haute pression (HPP) doivent avoir lieu avant le chargement des plateaux de séchage.
Cibler une faible activité de l'eau : Atteindre une activité de l'eau ($a_w$) inférieure à 0.30—et idéalement inférieure à 0.20—assure une absence de prolifération microbienne et interrompt les voies d'oxydation des lipides.
Emballage de Barrière Hermétique : Les structures lyophilisées sont agressivement hygroscopiques. Les produits doivent être emballés dans des laminés en aluminium multicouches (par exemple, PET/AL/PE) avec des absorbeurs d'oxygène actifs. L'entrée même d'une humidité ambiante mineure provoquera un vieillissement textural immédiat et une vulnérabilité microbiologique.
Coût Total de Possession (CTP) et Économie de Production
La viabilité commerciale nécessite d'analyser les dépenses en capital (CapEx) par rapport aux réalités d'utilité et de maintenance (OpEx). Un lyophilisateur commercial représente un processus industriel énergivore car il gère simultanément deux cycles thermodynamiques à haute puissance : la réfrigération mécanique et la génération de vide continu.
Restrictions de Temps de Cycle : Alors que les déshydrateurs thermiques terminent leurs cycles en 6 à 12 heures, un lot de lyophilisation commerciale nécessite entre 18 et 48 heures selon l'épaisseur du produit, la charge d'humidité initiale et la teneur en sucre. Les fruits denses avec des niveaux élevés de fructose (par exemple, mangues, pêches) résistent à la sublimation, prolongeant considérablement les temps de fonctionnement.
Capacité de Réfrigération : La vapeur sublimée ne peut pas passer directement à travers des pompes mécaniques à huile scellée standard sans dégrader l'huile de la pompe et détruire la profondeur du vide. Le système de condenseur doit posséder une capacité de refroidissement suffisante pour condenser la vapeur en continu sous forme de glace sur les serpentins sans permettre à la température de la glace de surface de s'approcher du point d'effondrement.
Maintenance Préventive : Les pompes à vide à palettes rotatives et à vis nécessitent une filtration d'huile de routine, des procédures de ballast de gaz pour purger les condensats piégés, et un entretien des joints pour éviter des pannes de vide coûteuses en milieu de cycle.
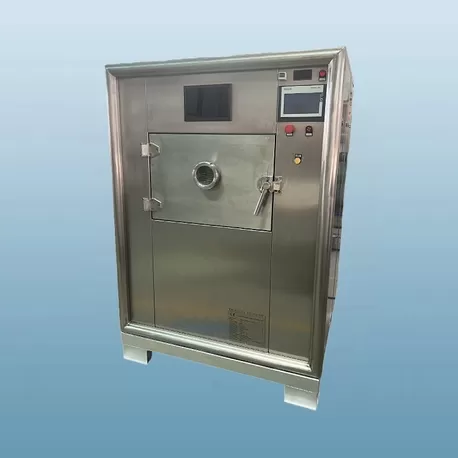
Échelonnement Industriel : Pourquoi les Transformateurs Choisissent Nasan
L'échelonnement des tests pilotes à la fabrication commerciale continue nécessite un équipement conçu avec une uniformité thermique, une stabilité de vide robuste, et une longévité structurelle. Les unités d'entrée de gamme souffrent souvent d'une distribution inégale de la température sur l'étagère, entraînant une fusion localisée, des niveaux d'humidité résiduelle incohérents, et une contamination fréquente de l'huile de vide.
Nasan conçoit et fabrique des systèmes avancés de lyophilisateur construits pour des environnements de production exigeants. Utilisant des étagères thermiques à circulation de fluide, des condenseurs de vapeur optimisés, et une programmation de cycle automatisée, l'équipement Nasan offre des taux de sublimation uniformes sur chaque plateau. Que ce soit pour le traitement de nutraceutiques spécialisés, de biologiques sensibles, ou d'ingrédients alimentaires de haute valeur, les systèmes Nasan maximisent l'efficacité thermodynamique tout en maintenant les coûts de maintenance du cycle de vie bas.
Questions Fréquemment Posées (FAQ)
Quelle est la différence entre un lyophilisateur et un déshydrateur à vide ?
Bien que les deux fonctionnent sous basse pression atmosphérique, un déshydrateur à vide applique de la chaleur pour extraire l'eau liquide par évaporation à des points d'ébullition réduits. Un lyophilisateur congèle complètement le produit d'abord, retirant l'eau par sublimation (solide directement en gaz) sans passer par une phase liquide. Cela empêche l'ébullition, le rétrécissement, et la dégradation thermique.
Un lyophilisateur peut-il tuer des bactéries ou stériliser des produits ?
Non. La lyophilisation préserve les micro-organismes ; elle ne les élimine pas. Les pathogènes entrent dans un état de dormance en l'absence d'humidité et se réactivent lors de la réhydratation. Toutes les formulations alimentaires et pharmaceutiques doivent subir une validation microbienne en amont avant d'entrer dans la chambre de lyophilisation.
Combien de temps les produits traités dans un lyophilisateur industriel durent-ils ?
Lorsqu'ils sont séchés à une humidité résiduelle optimale (inférieure à 2 %) et scellés dans des conteneurs opaques à la lumière et imperméables à l'oxygène (comme des Mylar purgés à l'azote ou des boîtes scellées avec des absorbeurs d'oxygène), les produits conservent leurs propriétés nutritionnelles et organoleptiques pendant 15 à 25+ ans à des températures ambiantes.
Pourquoi les cycles de lyophilisation sont-ils significativement plus longs que les cycles de séchage standard ?
La sublimation nécessite d'appliquer de l'énergie précisément sans dépasser les températures eutectiques ou de collapse du produit. Parce que l'environnement sous vide limite le transfert de chaleur convective, la chaleur doit être appliquée principalement par conduction à travers des couches de produit sec à faible densité, qui agissent comme des isolants thermiques naturels.
Quel entretien de routine est requis pour un lyophilisateur commercial ?
Les tâches d'entretien principales incluent la surveillance et le changement de l'huile de la pompe à vide (ou l'entretien des joints à vis sec), l'inspection des joints de chambre et de porte pour l'intégrité du vide, le dégivrage et le nettoyage réguliers de l'ensemble du condenseur, et la calibration des ensembles de thermocouples et des manomètres de Pirani.
Améliorez votre capacité de lyophilisation avec Nasan
Vous cherchez à augmenter votre capacité de production ou à éliminer les goulets d'étranglement dans vos opérations de séchage ? L'équipe d'ingénierie de Nasan fournit des systèmes de lyophilisateur entièrement personnalisés et de qualité industrielle adaptés à vos besoins spécifiques en matière de débit, de conformité et de matériaux. Contactez un spécialiste technique de Nasan dès aujourd'hui pour discuter des spécifications de l'équipement, demander un devis formel ou planifier un essai pilote pour votre ligne de produits.