







In der Lebensmittelverarbeitung mit hohem Volumen definiert der Übergang von gefrorenem Rohmaterial zu verarbeitbarem Produkt Durchsatz, Ausbeute und Endqualität. Traditionelle Auftaumethoden—Umgebungsräume, Wasserimmersion oder konvektive Luft—führen zu Prozessvariabilität, mikrobiologischen Risiken und erheblichen Tropfverlusten. Seit über einem Jahrzehnt haben industrielle Mikrowellenauftausysteme diese kritische Phase neu definiert, indem sie volumetrische Erwärmung, unvergleichliche Gleichmäßigkeit und eine messbare Reduzierung der Betriebskosten bieten. Als Fertigungsbehörde, die auf die dielektrische Trocknungs- und Temperiergeräte spezialisiert ist, werde ich die technischen Parameter, anwendungsspezifischen Strategien und ROI-Berechnungen analysieren, die den Übergang zu kontrolliertem elektromagnetischen Temperieren rechtfertigen.

Über die Oberflächenauftauung hinaus: Verständnis der dielektrischen volumetrischen Erwärmung
Konventionelles Auftauen basiert auf Wärmeleitung—Wärme wird von der Oberfläche nach innen übertragen, wodurch ein Temperaturgradient entsteht. Bei dichten Proteinblöcken (20–25 kg Fleischblöcke oder gefrorene Meeresfrüchte) führt dieser Gradient zu einer verlängerten „Gefahrenzone“ (über -4°C, aber unter +4°C), in der die enzymatische Zersetzung und das Bakterienwachstum beschleunigt werden. Im Gegensatz dazu arbeitet Mikrowellenauftau bei Frequenzen von 915 MHz oder 2450 MHz und durchdringt den gesamten Block gleichzeitig. Polare Wassermoleküle innerhalb der Eismatrix richten sich mit dem wechselnden elektromagnetischen Feld neu aus und erzeugen kinetische Energie als Wärme in situ.
Durchdringungstiefe: Bei 915 MHz übersteigt die effektive Durchdringung 120 mm in gefrorenem Fleisch, was eine gleichmäßige Temperierung von 25 kg Blöcken von -20°C auf -2°C in weniger als 4 Minuten ermöglicht.
Verhinderung von Überhitzung: Moderne Systeme integrieren dynamische Leistungsmodulation und Infrarotsensoren an der Oberfläche, um lokales Schmelzen zu vermeiden—ein entscheidender Unterschied für das patentierte Wellenleiterdesign von Nasan.
Management von Phasenübergängen: Die latente Schmelzwärme (334 kJ/kg) wird gleichmäßig absorbiert, wodurch das Phänomen der „gekochten Kanten“ vermieden wird, das in veralteten RF-unterstützten Systemen zu beobachten ist.
Vergleichende Energiemetriken
Daten aus aktuellen Installationen zeigen, dass industrielles Mikrowellen Auftauen 35–50% weniger Energie verbraucht als Wasserimmersion Systeme, wenn man die Wassererwärmung, die Kühlbelastung und die Abwasserbehandlung berücksichtigt. In einer vergleichenden Studie von 2023 über drei europäische Geflügelverarbeiter reduzierte der Übergang zu kontinuierlichem Mikrowellen-Temperieren die gesamten Energieausgaben der Anlage um 42% pro Tonne verarbeitetem Material, mit einem entsprechenden Rückgang der biochemischen Sauerstoffnachfrage (BOD) im Abwasser um 78%.
Kernanwendungen: Wo Mikrowellenauftau messbaren ROI liefert
Die Eignung des elektromagnetischen Temperierens hängt von der Geometrie des Materials, der Konsistenz der Ausgangstemperatur und den Anforderungen an die nachgelagerte Verarbeitung ab. Im Folgenden sind drei archetypische Anwendungsfälle aufgeführt, in denen Mikrowellenauftau herkömmliche Methoden übertrifft.
1. Blockgefrorenes Fleisch & Geflügel (Rind, Schwein, Huhn)
Fleischverarbeiter, die mit 5–15 Tonnen pro Schicht arbeiten, stehen vor einem klassischen Dilemma: entweder ganze Paletten über 48 Stunden auftauen (was das Risiko von Oberflächenverderb birgt) oder sich für teure, arbeitsintensive Blockschneider entscheiden. Ein kontinuierlicher Mikrowellentunnel entspricht der just-in-time Produktion. Der Zieltemperaturbereich liegt zwischen -3°C und -1°C—ein Zustand der teilweisen Kristallisation, der präzises Schneiden, Würfeln oder Mahlen ohne Verlust von Ausschuss ermöglicht.
Ausbeuteverbesserung: Typische Tropfverluste reduzieren sich von 5–8% (Wasserimmersion) auf unter 1,5% mit kontrolliertem Mikrowellenauftauen.
Texturerhaltung: Die Denaturierung von myofibrillärem Protein wird minimiert, was die Bindungsfähigkeit in emulgierten Produkten wie Wurstwaren sicherstellt.
2. Meeresfrüchte (IQF Garnelen, Ganze Fischblöcke)
Meeresfrüchte haben hohe Preise, doch ihre empfindliche Zellstruktur ist leicht gefährdet. IQF Garnelen, die oft mit Eis glasiert sind, sind anfällig für mechanische Schäden während des mechanischen Auftauens. Mikrowellen- Auftau-Systeme, die mit variabler Bandgeschwindigkeit und einzelnen Leistungszonen ausgestattet sind, ermöglichen es den Verarbeitern, einheitliche Kerntemperaturen zu erreichen und gleichzeitig den natürlichen Turgor von Krustentieren zu bewahren. Ein führender Garnelenverarbeiter im Pazifischen Nordwesten berichtete von einer 23%igen Steigerung des Qualitätsgrades A, nachdem er sein Hydro-Auftausystem durch eine 100kW-Mikrowellen-Temperierungslinie ersetzt hatte.
3. Gefrorene Früchte & Gemüse-Pürees
Produkte mit hohem Zuckergehalt und hohem Säuregehalt stellen einzigartige Herausforderungen dar: Die dielektrischen Eigenschaften ändern sich dramatisch mit der Temperatur. Fortschrittliche Systeme nutzen jetzt Echtzeit-Impedanzanpassung, um die Effizienz aufrechtzuerhalten, während das Produkt durch die Glasübergangsphase übergeht. Dies stellt sicher, dass die Farbdegradation (z.B. Anthocyaninstabilität in Beerenpürees) unter 5% Variation gehalten wird.
Ingenieurtechnische Überlegungen: Frequenzauswahl, Leistungsdichte und Prozesskontrolle
Industrielles Mikrowellen-Auftauen ist keine „Einheitsgröße für alle“ Technologie. Die optimale Konfiguration hängt von drei wechselseitigen Variablen ab.
Frequenz: 915 MHz ist der Standard für dichte, großformatige Blöcke (bis zu 30 kg) und bietet tiefere Eindringung. 2450 MHz ist geeignet für dünn-flachgedrückte Produkte (z.B. Burger-Patties, Teigblöcke) oder IQF Einzelartikel.
Leistungsdichteverteilung: Nicht uniforme elektromagnetische Felder können durch Modulatoren, rotierende Drehteller (Batch-Systeme) oder longitudinale Wellenleiteröffnungen in kontinuierlichen Tunneln gemildert werden. Nasan’s eigenständige „HomogenWave™“ Applikatortechnologie gewährleistet Felduniformität innerhalb von ±5% über die Breite des Förderbands.
Präzision des Feedback-Loop: Moderne Systeme integrieren Glasfaser-Temperatursonden und thermische Bildkameras. Die Regelung im geschlossenen Kreislauf passt die Magnetron-Ausgabe in Millisekunden an und verhindert ein thermisches Durchlaufen, selbst wenn unregelmäßige Produktgeometrien verarbeitet werden.
Fallstudie: Implementierung eines 200kW Kontinuierlichen Systems für Rindfleisch
Eine nordamerikanische Fleischgenossenschaft, die 18.000 kg/Schicht gefrorene Rindfleischabschnitte verarbeitet, sah sich zwei kritischen Problemen gegenüber: inkonsistente Mahdtemperatur (von -5°C bis +6°C), die zu Emulsionsinstabilität führte, und hohe Arbeitskosten für die manuelle Blocktrennung. Nach der Installation eines 200kW kontinuierlichen Mikrowellen- Auftau-Tunnels mit automatischer Zuführung erzielten sie:
Blockausgangstemperatur-Uniformität: -2,5°C ± 0,7°C (Standardabweichung um 82% reduziert).
Arbeitsumverteilung: 4 Vollzeitstellen von Auftauen auf wertschöpfende Verarbeitung umgeschichtet.
Amortisationszeit: 18 Monate, basierend auf Ertragsgewinnen und Energieeinsparungen allein.
Mythen der Branche ansprechen: Sicherheit, Qualität und regulatorische Konformität
Trotz nachgewiesener Wirksamkeit bestehen Missverständnisse. Lassen Sie uns die Daten objektiv betrachten.
Mythos: „Mikrowellenenergie verändert die Proteinstruktur oder erzeugt schädliche Verbindungen.“
Fakt: Hunderte von peer-reviewed Studien bestätigen, dass elektromagnetisches Temperieren bei Frequenzen unter 3 GHz keine chemischen Veränderungen über die thermischen Effekte hinaus induziert. Wenn kontrolliert wird, dass die Temperatur unter +4°C bleibt, tritt keine ernährungsphysiologische Degradation auf.Mythos: „Mikrowellen-Abtau-Systeme sind schwer zu desinfizieren.“
Fakt: Moderne industrielle Einheiten (einschließlich Nasan’s hygienischer Serie) verfügen über IP66-zertifizierte Waschkomponenten, geneigte Oberflächen zur Vermeidung von Pfützen und FDA-konforme Lebensmittel-Transportbänder. Vollständige CIP Kompatibilität ist Standard.Mythos: „Nur Großverarbeiter können die Kapitalausgaben rechtfertigen.“
Fakt: Modulare Konfigurationen von 20kW bis 500kW ermöglichen Skalierbarkeit. Viele mittelgroße Molkereien und Bäckereien nutzen jetzt kompakte Batch- Systeme zum Temperieren von Käseblöcken und gefrorenem Teig.
LSI-gesteuerte Prozessoptimierung: Von Batch zu kontinuierlicher Integration
Um den Wert zu maximieren, sollte Mikrowellen-Abtauung als Teil einer umfassenderen thermischen Verarbeitungsstrategie betrachtet werden. Wichtige LSI-Konzepte umfassen:
Thermischer Gleichmäßigkeitsindex (TUI): Eine Kennzahl zur Quantifizierung der Temperaturverteilung; Werte < 2,0°C Standardabweichung sind mit modernen Applikatoren erreichbar.
Dielektrischer Verlustfaktor (ε”): Kritisch für die Rezeptentwicklung. Verarbeiter sollten mit Geräteherstellern zusammenarbeiten, die dielektrische Testlabore anbieten, um ihre spezifischen gefrorenen Materialien zu profilieren.
Integriertes Wiegeband-Feedback: Echtzeit-Massenflussdaten passen die Leistungsabgabe an, um Dichtevariationen in gefrorenen Blöcken auszugleichen und Übertemperierung zu verhindern.
Wirtschaftliche Modellierung: Total Cost of Ownership (TCO) Analyse
Bei der Bewertung von Investitionsgütern müssen B2B-Käufer die TCO über einen 10-Jahres-Horizont berücksichtigen. Eine vergleichende Analyse zwischen einem Eintauch-Abtau-System (Basislinie) und einer kontinuierlichen Mikrowellen-Abtau-Linie zeigt:
Kapitalausgaben: Mikrowellenlinie 2,2× höher im Voraus.
Energiekosten: Mikrowellenlinie 0,024 USD/kg vs. 0,041 USD/kg für Wasserimmersion (basierend auf den industriellen Tarifen von 2024).
Wartung: Mikrowellensysteme erfordern alle 15.000–20.000 Betriebsstunden den Austausch des Magnetrons; Wassersysteme verursachen Pumpen-, Filtrations- und Kühlwartungskosten.
Arbeitskraft & Ertrag: Mikrowellenlinie erzielt einen Nettogewinn von 5,2 % an verkaufsfähigem Produkt aufgrund reduzierter Tropfverluste und Automatisierung der Arbeitskraft.
10-Jahres-NPV (Netto-Barwert): Mikrowellenlinie zeigt einen positiven Übergang im Jahr 3,2, mit Gesamteinsparungen von über 2,1 Millionen USD über ein Jahrzehnt für ein mittelgroßes Werk (10.000 Tonnen/Jahr).
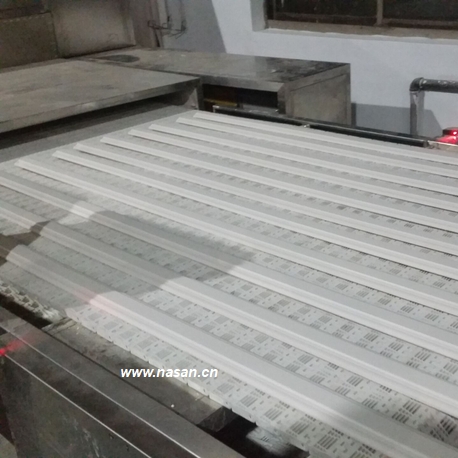
Warum mit spezialisierten Herstellern zusammenarbeiten
Der Übergang zur industriellen Mikrowellen-Abtauung ist nicht nur ein Geräteankauf; es ist ein Integrationsprojekt, das Fachwissen in der Anwendungsentwicklung erfordert. Nasan hat über 350 industrielle Mikrowellensysteme in 40 Ländern installiert, mit Fokus auf Trockner und Temperierlösungen für die Lebensmittel-, Pharma- und Chemiebranche. Ihr Ansatz umfasst:
Materialtests vor dem Verkauf mit vollständiger dielektrischer Profilierung.
Finite-Elemente-Methode (FEM) Simulation zur Vorhersage von Heizmustern.
Fernüberwachung der Leistung und Module für vorausschauende Wartung.
Für jeden Verarbeiter, der Mikrowellen-Abtauung bewertet, ist eine rigorose Prüfung des tatsächlichen gefrorenen Produkts in einer Pilotanlage unverzichtbar. Dies eliminiert Skalierungsrisiken und stellt sicher, dass das endgültige System sowohl Durchsatz- als auch Qualitätsbenchmarks erfüllt.
Zukunftsausblick: KI-gesteuertes Temperieren und Nachhaltigkeitsmandate
Da die Berichterstattung über Scope-3-Emissionen in der Lebensmittelindustrie zum Standard wird, bietet das Auftauen in der Mikrowelle einen klaren Weg zur Dekarbonisierung von Auftauoperationen. Die Technologie steht im Einklang mit dem Megatrend der „Elektrifizierung“ und ersetzt gasbeheizte Wasser- oder dampfbetriebene Systeme. Darüber hinaus integrieren Systeme der nächsten Generation KI-basierte prädiktive Steuerungen: Durch die Analyse historischer Temperaturprofile, Blockgewichtvariationen und Umgebungsbedingungen passt das System die Leistungsdistribution automatisch an, um die Ziel-Austrittstemperaturen ohne manuelle Eingriffe aufrechtzuerhalten.
Für technische Führungskräfte ist die Entscheidung, industrielles Mikrowellenauftauen zu übernehmen, letztendlich eine strategische – sie balanciert die Kapitalallokation gegen langfristige betriebliche Resilienz, Produktqualitätsdifferenzierung und Umweltkonformität. Mit nachgewiesenen Installationen in den Bereichen Protein, Milchprodukte und Bäckerei hat sich die Technologie von einer Nische zum Mainstream entwickelt.
Häufig gestellte Fragen (FAQ)
Q1: Was ist die maximale Blockgröße, die mit industriellem Mikrowellenauftauen verarbeitet werden kann?
A1: Für 915 MHz-Systeme können einzelne Blöcke bis zu 30 kg (z. B. 600mm × 400mm × 200mm) gleichmäßig temperiert werden. Größere Blöcke erfordern eine strategische Leistungsdistribution oder Segmentierung. Für 2450 MHz-Systeme liegt die optimale Dicke unter 70mm. Hersteller wie Nasan bieten maßgeschneiderte Tunnel mit seitlichen Applikatoren an, um unregelmäßige Geometrien zu handhaben.
Q2: Wie beeinflusst das Mikrowellenauftauen die Haltbarkeit temperierter Produkte?
A2: Da das Mikrowellenauftauen die Zeit in der Temperaturgefahrzone (0–4°C) im Vergleich zum Luftauftauen um über 85 % reduziert, bleibt die mikrobiologische Belastung auf dem gefrorenen Basisniveau. Die Haltbarkeit nach dem Temperieren entspricht der von frisch gekühlten Produkten, die unter vergleichbaren Hygienebedingungen verarbeitet wurden. Unabhängige Audits zeigen keinen Anstieg der Gesamtkeimzahlen.
Q3: Kann Mikrowellenauftauen für Produkte mit Metallanteilen (z. B. Fleisch mit Knochenfragmenten, Folienverpackungen) verwendet werden?
A3: Ja, aber mit Vorsichtsmaßnahmen. Moderne industrielle Systeme sind so konzipiert, dass sie zufälliges Metall (Knochenstücke, kleine Heftklammern) durch Lichtbogenüberwachung und sofortige Leistungsabschaltung tolerieren. Kontinuierliches Metall (Folientrays) erfordert jedoch eine Produktneugestaltung oder Vorinspektion. Bei Produkten mit Knochen verhindert eine niedrigere Leistungsdichte bei langsamerer Fördergeschwindigkeit Lichtbögen und sorgt gleichzeitig für Gleichmäßigkeit.
Q4: Was ist der typische Platzbedarf und die Versorgungsanforderung für ein 100kW Mikrowellenauftau-System?
A4: Ein 100kW kontinuierlicher Tunnel benötigt typischerweise 10–12 Meter in der Länge (einschließlich Zuführ- und Abführförderer) und 2,2 Meter in der Breite. Elektrische Anforderungen: 480V, 3-phasig, 160–180A je nach Nebenelementen. Kühlung: Die meisten Systeme verwenden luftgekühlte Magnetrons, aber Umgebungen mit hoher Luftfeuchtigkeit können einen geschlossenen Wassergekühlten Kondensator erfordern.
Q5: Wie kann ich validieren, dass ein Mikrowellenauftau-System meinen spezifischen Produktanforderungen vor dem Kauf entspricht?
A5: Renommierte Hersteller bieten Lohnprüfungsdienste mit Pilotanlagen an. Sie sollten 100–200 kg gefrorenes Produkt unter kontrollierten Bedingungen bereitstellen. Kritische Validierungsmetriken umfassen: Temperaturanstiegs-Gleichmäßigkeit (Standardabweichung), Ertragsprozentsatz (Tropfverlust) und visuelle/texturale Qualität im Vergleich zu Ihrer aktuellen Methode. Nasan bietet einen umfassenden Testbericht mit diesen Metriken an, bevor die Gerätespezifikationen finalisiert werden.
*Alle Leistungsdaten, die erwähnt werden, stammen aus kontrollierten industriellen Versuchen und verifizierten Fallstudien. Für projektspezifische Modellierungen konsultieren Sie Anwendungstechniker bezüglich Ihrer Materialeigenschaften und Produktionsumgebung.