







En el procesamiento de alimentos de alto volumen, la transición de materia prima congelada a producto procesable define el rendimiento, el rendimiento y la calidad final. Los métodos tradicionales de descongelación—habitaciones ambientales, inmersión en agua o aire convectivo—introducen variabilidad en el proceso, riesgo microbiano y pérdida significativa por goteo. Durante más de una década, los sistemas de descongelación por microondas industriales han redefinido esta etapa crítica, ofreciendo calentamiento volumétrico, uniformidad sin igual y una reducción medible en el gasto operativo. Como autoridad en fabricación especializada en equipos de secado y templado dieléctrico, desglosaré los parámetros técnicos, estrategias específicas de aplicación y cálculos de ROI que justifican el cambio hacia el templado electromagnético controlado.

Más allá de la descongelación superficial: Comprendiendo el calentamiento volumétrico dieléctrico
La descongelación convencional se basa en la conducción térmica—el calor se transfiere desde la superficie hacia adentro, creando un gradiente de temperatura. Para bloques de proteína densos (bloques de carne de 20–25 kg o glaseados de mariscos congelados), este gradiente resulta en una prolongada “zona de peligro” (por encima de -4°C pero por debajo de +4°C) donde la degradación enzimática y la proliferación bacteriana se aceleran. En contraste, la descongelación por microondas opera a frecuencias de 915 MHz o 2450 MHz, penetrando todo el bloque simultáneamente. Las moléculas de agua polares dentro de la matriz de hielo se realinean con el campo electromagnético alternante, generando energía cinética como calor in situ.
Profundidad de penetración: A 915 MHz, la penetración efectiva supera los 120 mm en carne congelada, permitiendo un templado uniforme de bloques de 25 kg de -20°C a -2°C en menos de 4 minutos.
Prevención de calentamiento descontrolado: Los sistemas modernos incorporan modulación de potencia dinámica y sensores de superficie infrarrojos para evitar el derretimiento localizado—un diferenciador clave para el diseño de guía de onda patentado de Nasan.
Gestión de la transición de fase: El calor latente de fusión (334 kJ/kg) se absorbe de manera uniforme, previniendo el fenómeno de “bordes cocidos” observado en sistemas obsoletos asistidos por RF.
Métricas energéticas comparativas
Los datos de instalaciones recientes indican que la descongelación por microondas industrial consume entre un 35% y un 50% menos de energía que los sistemas de inmersión en agua al considerar el calentamiento del agua, la carga de refrigeración y el tratamiento de efluentes. En un estudio comparativo de 2023 entre tres procesadores de aves de corral europeos, el cambio a templado continuo por microondas redujo el gasto energético total de la planta en un 42% por tonelada métrica procesada, con una caída correspondiente en la demanda bioquímica de oxígeno (DBO) de aguas residuales del 78%.
Aplicaciones clave: Donde la descongelación por microondas ofrece un ROI medible
La idoneidad del templado electromagnético depende de la geometría del material, la consistencia de la temperatura inicial y los requisitos de procesamiento posterior. A continuación se presentan tres casos de uso arquetípicos donde la descongelación por microondas supera a los métodos tradicionales.
1. Carne y Aves de Corral Congeladas en Bloque (Carne de Res, Cerdo, Pollo)
Los procesadores de carne que operan a 5–15 toneladas por turno enfrentan un dilema clásico: descongelar palets enteros durante 48 horas (poniendo en riesgo la degradación de la superficie) o comprometerse con costosos y laboriosos cortadores de bloques. Un túnel de microondas continuo se alinea con la producción justo a tiempo. El rango de temperatura objetivo es de -3°C a -1°C—un estado de cristalización parcial que permite un corte, picado o molienda precisos sin pérdida por purga.
Mejora del rendimiento: La pérdida por goteo típica se reduce del 5–8% (inmersión en agua) a menos del 1.5% con la descongelación controlada por microondas.
Preservación de la textura: La desnaturalización de proteínas miofibrilares se minimiza, asegurando la capacidad de unión en productos emulsionados como salchichas.
2. Mariscos (Camarones IQF, Bloques de Pescado Entero)
Los mariscos tienen precios premium, sin embargo, su delicada estructura celular es fácilmente comprometida. Los camarones IQF, a menudo glaseados con hielo, son propensos a daños mecánicos durante el descongelamiento mecánico. Descongelación por microondas sistemas equipados con velocidad de cinta variable y zonas de potencia individuales permiten a los procesadores lograr temperaturas centrales uniformes mientras preservan el turgor natural de los crustáceos. Un procesador de camarones líder del Pacífico Noroeste reportó un aumento del 23% en el rendimiento de grado A después de reemplazar su sistema de hidro-descongelación con una línea de templado por microondas de 100 kW.
3. Frutas Congeladas y Purés de Verduras
Los productos de alto contenido de azúcar y alta acidez presentan desafíos únicos: las propiedades dieléctricas cambian drásticamente con la temperatura. Los sistemas avanzados ahora utilizan ajuste de impedancia en tiempo real para mantener la eficiencia a medida que el producto transita a través de la fase de transición vítrea. Esto asegura que la degradación del color (por ejemplo, la estabilidad de antocianinas en purés de bayas) se mantenga por debajo del 5% de variación.
Consideraciones de Ingeniería: Selección de Frecuencia, Densidad de Potencia y Control de Proceso
La descongelación industrial por microondas no es una tecnología “de talla única”. La configuración óptima depende de tres variables interdependientes.
Frecuencia: 915 MHz es el estándar para bloques densos y de gran formato (hasta 30 kg), ofreciendo una penetración más profunda. 2450 MHz es adecuado para productos delgados y aplanados (por ejemplo, hamburguesas, bloques de masa) o artículos individuales IQF.
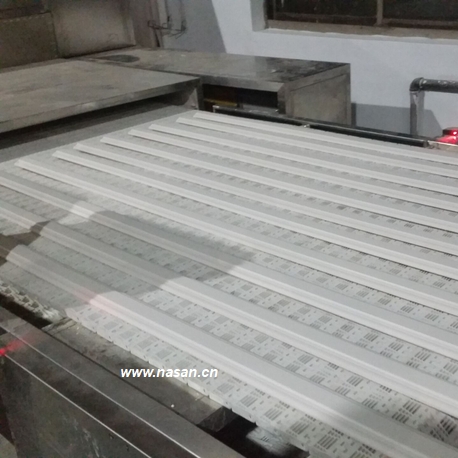
Distribución de densidad de potencia: Los campos electromagnéticos no uniformes pueden ser mitigados a través de agitadores de modo, platos giratorios (sistemas por lotes), o ranuras de guía de onda longitudinal en túneles continuos. La tecnología de aplicador propietaria “HomogenWave™” de Nasan asegura la uniformidad del campo dentro de ±5% a lo largo del ancho de la cinta transportadora.
Precisión del bucle de retroalimentación: Los sistemas modernos integran sondas de temperatura de fibra óptica y cámaras de imagen térmica. El control en bucle cerrado ajusta la salida del magnetrón en milisegundos, previniendo el sobrecalentamiento térmico incluso cuando se procesan geometrías de producto irregulares.
Estudio de Caso: Implementación de un Sistema Continuo de 200kW para Carne Roja
Una cooperativa de carne de América del Norte que procesa 18,000 kg/turno de recortes de carne de res congelada enfrentó dos problemas críticos: temperatura de molienda inconsistente (rango de -5°C a +6°C) que conduce a inestabilidad de emulsión, y altos costos laborales por separación manual de bloques. Después de instalar un túnel de descongelación por microondas continuo de 200kW con alimentación automatizada, lograron:
Uniformidad de temperatura de salida de bloques: -2.5°C ± 0.7°C (desviación estándar reducida en un 82%).
Reasignación de mano de obra: 4 puestos a tiempo completo reasignados de descongelación a procesamiento de valor agregado.
Período de recuperación: 18 meses, basado solo en ganancias de rendimiento y ahorros de energía.
Abordando Mitos de la Industria: Seguridad, Calidad y Cumplimiento Regulatorio
A pesar de la eficacia probada, persisten conceptos erróneos. Examinemos los datos objetivamente.
Mito: “La energía de microondas altera la estructura de las proteínas o crea compuestos dañinos.”
Hecho: Cientos de estudios revisados por pares confirman que el templado electromagnético a frecuencias por debajo de 3 GHz no induce cambios químicos más allá de los efectos térmicos. Cuando se controla para mantenerse por debajo de +4°C, no ocurre degradación nutricional.Mito: “Los sistemas de descongelación por microondas son difíciles de sanitizar.”
Hecho: Las unidades industriales modernas (incluida la serie higiénica de Nasan) cuentan con componentes de lavado clasificados como IP66, superficies inclinadas para eliminar charcos y cintas transportadoras de grado alimenticio que cumplen con la FDA. La compatibilidad total con CIP es estándar.Mito: “Solo los procesadores a gran escala pueden justificar el gasto de capital.”
Hecho: Las configuraciones modulares de 20kW a 500kW permiten la escalabilidad. Muchas lecherías y panaderías de tamaño medio ahora utilizan sistemas de lotes compactos para templar bloques de queso y masa congelada.
Optimización de Procesos Impulsada por LSI: De Lotes a Integración Continua
Para maximizar el valor, la descongelación por microondas debe ser vista como parte de una estrategia de procesamiento térmico más amplia. Los conceptos clave de LSI incluyen:
Índice de uniformidad térmica (TUI): Una métrica que cuantifica la distribución de temperatura; valores < 2.0°C de desviación estándar son alcanzables con aplicadores modernos.
Factor de pérdida dieléctrica (ε”): Crítico para el desarrollo de recetas. Los procesadores deben asociarse con fabricantes de equipos que ofrezcan laboratorios de pruebas dieléctricas para perfilar sus materiales congelados específicos.
Retroalimentación de cinta de pesaje integrada: Los datos de flujo de masa en tiempo real ajustan la entrega de energía para compensar las variaciones de densidad en bloques congelados, evitando el sobre-templado.
Modelado Económico: Análisis del Costo Total de Propiedad (TCO)
Al evaluar equipos de capital, los compradores B2B deben considerar el TCO durante un horizonte de 10 años. Un análisis comparativo entre un sistema de descongelación por inmersión (línea base) y una línea de descongelación por microondas continua revela:
Gasto de capital: La línea de microondas es 2.2× más alta al principio.
Costo de energía: La línea de microondas 0.024 USD/kg frente a 0.041 USD/kg para la inmersión en agua (basado en tarifas industriales de 2024).
Mantenimiento: Los sistemas de microondas requieren reemplazo de magnetrón cada 15,000–20,000 horas de funcionamiento; los sistemas de agua incurren en mantenimiento de bomba, filtración y refrigeración.
Trabajo y Rendimiento: La línea de microondas produce una ganancia neta del 5.2% en producto vendible debido a la reducción de pérdidas por goteo y la automatización del trabajo.
VPN a 10 años (Valor Presente Neto): La línea de microondas muestra un cruce positivo en el año 3.2, con ahorros totales que exceden los $2.1M durante una década para una planta de volumen medio (10,000 toneladas/año).
Por qué Asociarse con Fabricantes Especializados
La transición a la descongelación industrial por microondas no es solo una compra de equipo; es un proyecto de integración que exige experiencia en ingeniería de aplicaciones. Nasan ha desplegado más de 350 sistemas industriales de microondas en 40 países, enfocándose en secadores y soluciones de templado para los sectores de alimentos, farmacéutico y químico. Su enfoque incluye:
Pruebas de material previas a la venta con perfilado dieléctrico completo.
Simulación por método de elementos finitos (FEM) para predecir patrones de calentamiento.
Monitoreo de rendimiento remoto y módulos de mantenimiento predictivo.
Para cualquier procesador que evalúe descongelación por microondas, la prueba rigurosa del producto congelado real en una instalación piloto es innegociable. Esto elimina riesgos de escalado y asegura que el sistema final cumpla con los estándares de rendimiento y calidad.
Perspectivas Futuras: Mandatos de Sostenibilidad Impulsados por IA y Templado
A medida que la presentación de informes sobre emisiones de Alcance 3 se convierte en estándar en la industria alimentaria, el descongelamiento por microondas ofrece un camino claro para descarbonizar las operaciones de descongelación. La tecnología se alinea con la megatendencia de la “electrificación”, reemplazando sistemas basados en agua o vapor calentados por gas. Además, los sistemas de próxima generación están incorporando control predictivo basado en IA: al analizar perfiles de temperatura históricos, variaciones de peso de bloques y condiciones ambientales, el sistema ajusta automáticamente la distribución de energía para mantener las temperaturas de salida objetivo sin intervención manual.
Para los líderes técnicos, la decisión de adoptar el descongelamiento industrial por microondas es, en última instancia, una decisión estratégica: equilibrando la asignación de capital contra la resiliencia operativa a largo plazo, la diferenciación de calidad del producto y el cumplimiento ambiental. Con instalaciones probadas en los sectores de proteínas, lácteos y panadería, la tecnología ha pasado de ser un nicho a ser parte del mercado general.
Preguntas Frecuentes (FAQ)
Q1: ¿Cuál es el tamaño máximo de bloque que se puede procesar con el descongelamiento industrial por microondas?
A1: Para sistemas de 915 MHz, se pueden templar uniformemente bloques individuales de hasta 30 kg (por ejemplo, 600mm × 400mm × 200mm). Los bloques más grandes requieren distribución de energía estratégica o segmentación. Para sistemas de 2450 MHz, el grosor óptimo es inferior a 70mm. Fabricantes como Nasan ofrecen túneles personalizados con aplicadores de lanzamiento lateral para manejar geometrías irregulares.
Q2: ¿Cómo afecta el descongelamiento por microondas la vida útil de los productos templados?
A2: Dado que el descongelamiento por microondas reduce el tiempo en la zona de peligro de temperatura (0–4°C) en más del 85% en comparación con la descongelación por aire, la carga microbiológica se mantiene en la línea base congelada. La vida útil posterior al templado es equivalente a la del producto fresco y refrigerado procesado bajo condiciones de higiene equivalentes. Auditorías independientes muestran que no hay aumento en el recuento total de placas.
Q3: ¿Se puede utilizar el descongelamiento por microondas para productos con inclusiones metálicas (por ejemplo, carne con fragmentos de hueso, envases de papel de aluminio)?
A3: Sí, pero con precauciones. Los sistemas industriales modernos están diseñados para tolerar metal incidental (fragmentos de hueso, grapas pequeñas) a través de la detección de arco y apagado instantáneo de energía. Sin embargo, el metal continuo (bandejas de papel de aluminio) requiere reformateo del producto o preinspección. Para productos con hueso, una menor densidad de potencia con velocidad de cinta más lenta previene el arco mientras mantiene uniformidad.
Q4: ¿Cuál es la huella típica y el requerimiento de servicios públicos para un sistema de descongelamiento por microondas de 100kW?
A4: Un túnel continuo de 100kW ocupa típicamente de 10 a 12 metros de longitud (incluyendo transportadores de entrada/salida) y 2.2 metros de ancho. Requerimientos eléctricos: 480V, 3-fases, 160–180A dependiendo de los componentes auxiliares. Enfriamiento: la mayoría de los sistemas utilizan magnetrones refrigerados por aire, pero los entornos de alta humedad pueden requerir un condensador refrigerado por agua en circuito cerrado.
Q5: ¿Cómo puedo validar que un sistema de descongelamiento por microondas cumplirá con mis requisitos específicos del producto antes de la compra?
A5: Los fabricantes de renombre ofrecen servicios de prueba por encargo utilizando equipos a escala piloto. Debe suministrar de 100 a 200 kg de producto congelado bajo condiciones controladas. Las métricas críticas de validación incluyen: uniformidad del aumento de temperatura (desviación estándar), porcentaje de rendimiento (pérdida por goteo) y calidad visual/textural en comparación con su método actual. Nasan proporciona un informe de prueba completo con estas métricas antes de finalizar las especificaciones del equipo.
*Todos los datos de rendimiento referenciados se derivan de ensayos industriales controlados y estudios de caso verificados. Para modelado específico del proyecto, consulte con ingenieros de aplicaciones sobre las propiedades de su material y el entorno de producción.