







Le contrôle de l'humidité dans les usines alimentaires commerciales a atteint un tournant critique. Les transformateurs font face à des pressions croissantes : des audits de sanitation stricts selon la FSMA et les mandats de sécurité alimentaire européens, des tarifs énergétiques volatils et des marges très faibles sur les matières premières.
Permettre à l'humidité ambiante de s'infiltrer dans une salle de séchage ou un hall d'emballage ruine la texture du produit, invite à la colonisation bactérienne et déclenche des rappels de lots coûteux. Pourtant, de nombreuses installations spécifient encore des équipements basés sur des métriques de capacité obsolètes.
Choisir un déshumidificateur alimentaire industriel nécessite de regarder au-delà des évaluations de base de l'élimination de l'eau. En 2026, le bon système sert d'outil de précision qui protège l'intégrité du produit, réduit la consommation d'énergie et simplifie la conformité réglementaire. Des fabricants visionnaires comme Nasan conçoivent des systèmes qui répondent à ces défis opérationnels précis.
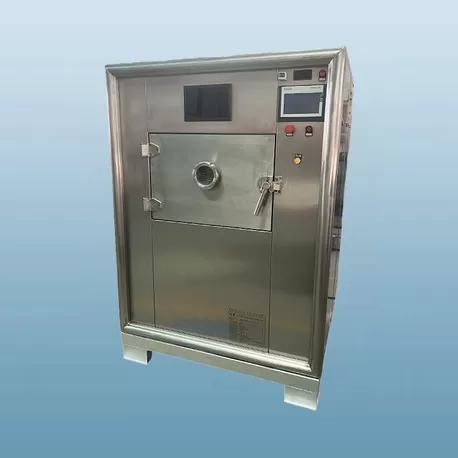
1. Technologie de Déshydratation : Dessiccant vs. Réfrigération Mécanique
Choisir la mauvaise technologie de base est l'erreur la plus coûteuse qu'une équipe d'ingénierie puisse faire. Les méthodes de déshumidification gèrent l'extraction de l'humidité différemment selon la température de la pièce et les ratios d'humidité cibles.
Les systèmes réfrigérants fonctionnent mieux dans des environnements chauds avec des niveaux d'humidité élevés. Ils aspirent l'air de process à travers une bobine refroidie, le refroidissant en dessous de son point de rosée afin que la vapeur se condense en eau liquide. Ces unités offrent une déshydratation alimentaire fiable et économe en énergie pour le séchage de fruits, légumes et friandises pour animaux à haute température.
Cependant, lorsque les températures de la pièce descendent en dessous de 15°C (59°F), les bobines de refroidissement standard gèlent, tuant l'efficacité. Pour le traitement en chambre froide, un déshumidificateur à dessiccant pour le traitement des aliments devient essentiel.
Rotors Dessiccants : Utilisent un gel de silice actif ou des médias à tamis moléculaire pour extraire chimiquement la vapeur directement de l'air, fonctionnant de manière fiable jusqu'à des points de rosée très inférieurs à zéro.
Applications Idéales des Dessiccants : Viandes séchées (salami, prosciutto), séchage de graines, enrobage de confiseries et emballage de produits laitiers en poudre.
Pompes à Chaleur Mécaniques : Excellent pour le séchage par lots de viande séchée, le traitement des pâtes et la déshydratation primaire des légumes où la chaleur aide à la migration de l'eau du cœur alimentaire.
La norme en 2026 privilégie les configurations hybrides. Ces systèmes associent une étape de refroidissement mécanique pour réduire la charge sensible globale à une roue dessiccante active pour gérer l'humidité latente, minimisant la charge électrique totale connectée.
2. Ingénierie Sanitaire et Conformité Réglementaire
Un déshumidificateur alimentaire fonctionne directement dans la zone hygiénique. Si l'air humide passe à travers des tôles métalliques intérieures rugueuses ou sur une isolation poreuse, l'unité devient un incubateur pour Listeria monocytogenes, Salmonella et des spores de moisissures.
Les transformateurs doivent exiger un design de déshumidificateur hygiénique construit autour de directives sanitaires strictes, y compris les normes sanitaires 3-A, les cGMP et les exigences HACCP. Les enveloppes des équipements doivent résister à une exposition quotidienne à des produits chimiques de sanitation agressifs et à des lavages à haute pression à l'eau chaude.
Matériaux de Construction : Exiger des murs intérieurs entièrement soudés en acier inoxydable 304 ou 316L. Éviter l'acier galvanisé, qui se corrode sous des régimes de nettoyage chlorés.
Architecture de Bac de Drainage : Spécifier des bacs de drainage en acier inoxydable à double pente, nettoyables, avec des revêtements antimicrobiens pour éliminer les poches d'eau stagnante.
Géométrie Interne : Des coins internes arrondis (bords arrondis) empêchent la poussière de produit de se loger dans les joints du cadre.
Préparation au nettoyage sur place (CIP) : Les unités premium disposent de moteurs à lavage, de conduits de câblage scellés et de panneaux d'accès sans outils pour rendre les inspections physiques rapides.
Un déshumidificateur conforme HACCP véritable empêche la contamination croisée entre les lots. Il intègre une filtration multi-étapes, associant des pré-filtres MERV 14 à des modules HEPA en aval pour attraper les particules avant que l'air conditionné ne touche les aliments exposés.
3. Précision psychrométrique et contrôle profond du point de rosée
Le séchage des aliments repose sur la psychrométrie, pas sur des suppositions. De nombreux opérateurs d'usine suivent l'humidité relative (HR), mais la HR est trompeuse car elle change chaque fois que la température de l'air fluctue.
Le point de rosée fournit une mesure absolue de l'humidité dans l'air. Pour un traitement sensible, votre déshumidificateur industriel doit maintenir des cibles de point de rosée exactes, quelles que soient les variations saisonnières de la météo extérieure.
Considérez les opérations de panage de chocolat ou de moulage d'amidon. Si le point de rosée de l'air augmente de seulement 2°C, les revêtements de sucre absorbent l'humidité de surface, entraînant des problèmes d'adhérence, de grumeaux et de floraison. Les moguls d'amidon nécessitent des conditions de séchage stables pour maintenir des pourcentages d'humidité précis dans les plateaux.
Les opérations de séchage par pulvérisation font face à des obstacles similaires. Après que le lait ou les extraits de saveur quittent la tour de séchage, des lignes de transport pneumatiques denses acheminent la poudre vers des silos. L'introduction d'air avec un point de rosée instable transforme la poudre en pâte, obstruant les vannes pneumatiques.
Évaluez l'équipement en fonction de sa courbe d'élimination de l'humidité sur une large enveloppe de fonctionnement. Les installations modernes exigent souvent des points de rosée stables allant de -10°C à -40°C pour éviter la réabsorption d'humidité pendant l'emballage après cuisson.
4. Efficacité énergétique et récupération de chaleur résiduelle
La déshumidification est un processus énergivore. L'élimination de l'humidité, la régénération des roues dessicantes et le réchauffement de l'air refroidi consomment d'énormes quantités d'énergie. Sur une durée de vie de dix ans, les factures d'électricité dépassent plusieurs fois le prix d'achat initial de la machine.
Recherchez des équipements conçus autour de principes agressifs de récupération d'énergie. Des fabricants comme Nasan intègrent des circuits de récupération de chaleur en boucle fermée directement dans leurs architectures de systèmes de séchage alimentaire commercial pour capturer l'énergie thermique que les anciennes usines évacuent simplement à l'extérieur.
Sources d'énergie de réactivation : Pour les systèmes dessicants, évaluez les utilités disponibles dans l'usine. Bien que les éléments chauffants électriques soient simples à installer, les serpentins à vapeur ou les brûleurs à gaz naturel à combustion directe réduisent considérablement les coûts d'exploitation.
Séries de serpentins à circulation : Les boucles de liquide à double serpentins transfèrent la chaleur de l'air extérieur entrant à l'air frais sortant de l'évaporateur, réduisant à la fois les besoins en refroidissement et en réchauffement postérieur.
Récupération de chaleur du condenseur : Les systèmes mécaniques avancés capturent la chaleur du compresseur haute pression pour fournir un réchauffement gratuit pour les salles de séchage, éliminant complètement les banques de réchauffement électrique dédiées.
Concentrez-vous sur le Coefficient de Performance (COP) et le Taux d'Extraction d'Humidité Spécifique (SMER), mesuré en kilogrammes d'eau éliminés par kilowatt-heure (kg/kWh). Les unités à haute efficacité atteignent des notes de SMER bien au-dessus de 2,5 kg/kWh, aidant les usines à atteindre les objectifs annuels de durabilité de l'entreprise.
5. Automatisation intelligente et intégration de l'industrie 4.0
Les contrôles analogiques autonomes ne suffisent plus dans la production alimentaire moderne. Un déshumidificateur industriel doit fonctionner comme un nœud intelligent sur le sol de l'usine, échangeant des données opérationnelles en direct avec les plateformes SCADA et MES de l'usine.
Les équipements industriels modernes sont dotés de contrôleurs logiques programmables (PLC) provenant de leaders de l'automatisation établis comme Siemens ou Allen-Bradley. Des protocoles de communication standard tels que Modbus TCP/IP, BACnet et EtherNet/IP sont nécessaires pour permettre aux superviseurs de ligne d'ajuster les points de consigne directement depuis les salles de contrôle central.
Les capacités de maintenance prédictive protègent les installations contre les arrêts imprévus. En suivant la télémétrie des capteurs au fil du temps, les contrôleurs intelligents détectent les pannes opérationnelles avant qu'elles ne gâchent des lots.
Transducteurs de pression de filtre : Mesurent la pression différentielle en temps réel à travers les banques HEPA pour alerter les opérateurs lorsque les filtres se chargent, évitant ainsi la famine d'air.
Surveillance du rotor dessicant : Analyse les baisses de température dans le secteur de régénération pour signaler un encrassement chimique ou un glissement de courroie d'entraînement.
Diagnostics des composants : Surveille la vibration du compresseur et les tirages en ampères du moteur pour planifier des réparations mécaniques pendant les fenêtres de sanitation prévues.
Ces plateformes automatisées génèrent des journaux prêts pour un audit. Lorsque les inspecteurs de sécurité exigent une preuve continue des conditions de traitement pour la validation de la réduction des pathogènes, le système exporte des enregistrements historiques de lots complets d'un simple clic.
6. Dynamiques de flux d'air, dimensionnement CFM et pressurisation des salles
Une erreur d'ingénierie courante consiste à dimensionner un déshumidificateur industriel pour aliments uniquement sur la base du volume d'élimination de l'humidité (litres par jour) sans calculer les taux de renouvellement de l'air. L'air sert de moyen de transport qui extrait l'humidité des surfaces alimentaires humides.
Les calculs statiques échouent car le séchage des aliments est dynamique. Les ingénieurs doivent équilibrer le flux d'air volumétrique, mesuré en pieds cubes par minute (CFM), par rapport aux changements d'air requis par heure (ACH). Les articles à forte humidité comme les pommes tranchées ou les aliments pour animaux de compagnie crus nécessitent des vitesses d'air élevées à travers les lits de produits pour briser la couche limite stagnante d'air saturé qui s'accroche à la surface.
Tout aussi critique est la gestion de la pressurisation des salles :
Régimes de pression positive : Les salles d'emballage, de découpe et de maturation des aliments doivent maintenir une pression d'air positive continue par rapport aux zones de réception et de staging des matières premières environnantes.
Prévention de l'infiltration : La pression positive garantit que chaque fois que le personnel ouvre les portes de l'usine, de l'air conditionné propre s'échappe vers l'extérieur, empêchant l'air ambiant humide et non lavé d'entrer.
Distribution de l'air dans les conduits : Les systèmes haut de gamme utilisent des conduits en tissu perméable ou des conduits en acier inoxydable poli avec des buses de décharge conçues pour distribuer une vitesse d'air uniforme sur chaque rack de séchage.
Une distribution inégale de l'air crée des microclimats. Une section d'une salle de maturation sèche trop rapidement, formant un durcissement de la croûte, tandis qu'un rack adjacent reste humide et développe de la moisissure en surface. Une modélisation approfondie du flux d'air prévient ces pertes de production coûteuses.

7. Coût total de possession (TCO) et soutien technique
Le prix d'achat initial (CAPEX) ne représente que 15 % à 20 % du coût total de la durée de vie d'un déshumidificateur industriel pour aliments. Les 80 % à 85 % restants sont consommés par l'énergie, les consommables prévus, la main-d'œuvre de sanitation et la maintenance mécanique.
Les équipes d'approvisionnement doivent réaliser des analyses TCO rigoureuses avant d'émettre des bons de commande. Les machines peu coûteuses utilisent souvent des roues dessicantes propriétaires et de courte durée de vie ou des cadres de cabinet en tôle légère qui se désassemblent sous les vibrations standard de l'usine.
Partenaire avec un fabricant d'équipement qui fournit des services d'ingénierie complets bien avant l'expédition de l'équipement. Les fournisseurs haute performance réalisent des modélisations de dynamique des fluides computationnelle (CFD) pour cartographier comment l'air d'alimentation interagit avec votre agencement de salle spécifique, l'espacement des racks et les chemins des convoyeurs.
Vérifiez l'infrastructure de service sur le terrain du fournisseur. Lorsqu'un compresseur se déclenche ou qu'un capteur d'air échoue pendant la production saisonnière de pointe, vous avez besoin d'accords de niveau de service (SLA) garantis et d'une disponibilité rapide des pièces de rechange. Travailler avec des constructeurs axés sur l'ingénierie comme Nasan garantit que votre équipe de traitement obtient un support technique depuis la conception conceptuelle jusqu'à la maintenance sur le terrain à long terme.
Questions Fréquemment Posées
Q1 : Quelle est la différence entre un système de séchage alimentaire commercial et un déshumidificateur alimentaire industriel ?
A1 : Un système de séchage alimentaire commercial fait généralement référence à un cabinet de séchage, un tunnel ou un four fermé qui déshydrate les produits alimentaires directement en utilisant la chaleur et le flux d'air. Un déshumidificateur alimentaire industriel se concentre sur l'extraction de l'humidité de l'air pour maintenir des conditions psychrométriques précises dans l'ensemble des halls de production, des salles propres d'emballage ou des espaces de stockage à maturation froide.
Q2 : Pourquoi un déshumidificateur à dessiccant est-il préféré à un modèle à réfrigérant pour la maturation de la viande ?
A2 : La maturation de la viande nécessite des températures ambiantes basses (généralement entre 10°C et 15°C) pour arrêter la croissance bactérienne dangereuse pendant que les tissus musculaires sèchent lentement. Les serpentins de refroidissement à réfrigérant gèlent rapidement sous ces exigences froides et sèches. Les rotors à dessiccant extraient la vapeur d'eau directement de l'air frais sans geler, offrant aux opérateurs un contrôle précis sur les taux de séchage sans risquer le durcissement de la croûte.
Q3 : Comment la pressurisation positive de la salle protège-t-elle les zones d'emballage alimentaire ?
A3 : La pressurisation positive maintient la pression de l'air à l'intérieur de la salle d'emballage légèrement plus élevée que dans les couloirs adjacents de l'usine. Lorsque les portes s'ouvrent, l'air propre et sec pousse vers l'extérieur. Cela empêche l'air humide, non traité, les particules de poussière et les spores microbiennes en suspension dans l'air de pénétrer dans les zones stériles où les aliments exposés sont emballés.
Q4 : Quelles routines de maintenance préviennent la croissance microbienne à l'intérieur d'un déshumidificateur alimentaire ?
A4 : Les équipes doivent inspecter et laver les bacs en acier inoxydable, rincer les conduites de drainage des condensats et remplacer les pré-filtres et les étapes HEPA selon des calendriers stricts. Les techniciens doivent également inspecter régulièrement la face du rotor à dessiccant pour l'accumulation de poussière organique et utiliser des procédures de vapeur ou de lavage conformes aux directives de manipulation sanitaire du fabricant.
Q5 : Un déshumidificateur alimentaire industriel peut-il raccourcir les temps de cycle de séchage sans cuire le produit ?
A5 : Oui. Le séchage thermique traditionnel repose sur une chaleur élevée pour évaporer l'eau, ce qui peut dégrader des nutriments sensibles, déformer des formes et altérer des notes de saveur. En abaissant le point de rosée de l'air d'alimentation, un déshumidificateur crée un fort différentiel de pression de vapeur entre l'aliment et la salle. Cela extrait rapidement l'eau à des températures plus basses, préservant la couleur, la texture et la saveur du produit.
Améliorez Vos Opérations de Transformation Alimentaire
Investir dans le bon équipement de gestion de l'humidité protège la cohérence du produit, minimise les pertes de lot et soutient les indicateurs de durabilité de votre usine. Ne laissez pas les variations saisonnières d'humidité dicter votre rendement de production.
Contactez l'équipe d'ingénierie des applications de Nasan aujourd'hui pour discuter de vos dimensions d'atelier, des paramètres de lot cibles et des charges d'extraction d'humidité. Laissez nos spécialistes techniques élaborer un plan de séchage robuste et économe en énergie conçu directement autour des objectifs de traitement de votre usine.