







La lyophilisation représente la norme d'or pour la stabilisation des biologiques, des produits pharmaceutiques et des matrices nutritionnelles de haute valeur sensibles à la chaleur. La lyophilisation traditionnelle repose sur le transfert de chaleur conductif ou radiatif depuis des étagères à température contrôlée à travers une couche croissante de produit séché. Comme la couche sèche poreuse présente une conductivité thermique exceptionnellement basse, les taux de transfert de chaleur diminuent rapidement à mesure que la sublimation progresse, prolongeant les cycles de processus de 24 à plus de 72 heures. L'intégration du chauffage électromagnétique volumétrique dans des environnements à basse pression redéfinit ces contraintes thermodynamiques.
La mise en œuvre d'un processus de congélation par micro-ondes introduit un couplage énergétique direct dans le cœur congelé du produit. Plutôt que de dépendre de la conduction thermique à travers un gâteau extérieur isolant, les champs micro-ondes pénètrent dans le matériau, fournissant la chaleur latente de sublimation directement là où se trouve l'eau congelée. Ce changement fondamental dans la livraison d'énergie découple la cinétique de sublimation de l'épaisseur du gâteau, réduisant considérablement la durée des cycles tout en préservant l'intégrité structurelle, biochimique et enzymatique.
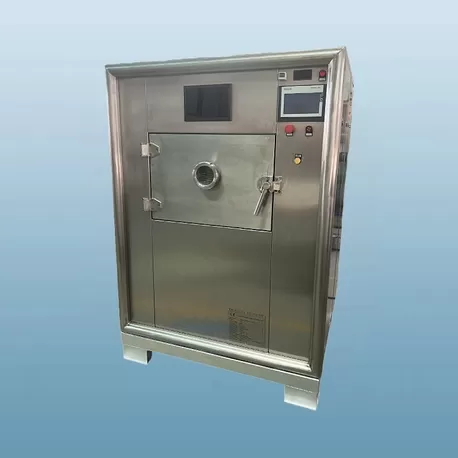
Thermodynamique de la sublimation : Lyophilisation conductrice vs. Chauffage volumétrique diélectrique
Dans la lyophilisation conventionnelle, la chaleur requise pour la sublimation de la glace ($q = \dot{m} \Delta H_s \approx 2838 \text{ kJ/kg}$) doit traverser plusieurs frontières physiques : la surface de l'étagère, la base du conteneur, la couche congelée, et finalement la couche de produit séché. À mesure que le séchage progresse, le front de sublimation recule vers le bas du conteneur. La matrice sèche poreuse au-dessus de ce front agit comme un isolant thermique avec des valeurs de conductivité thermique typiquement comprises entre 0,015 et 0,035 W/(m·K) sous vide. Pour accélérer la sublimation sans dépasser la température d'effondrement ($T_c$) ou la température de transition vitreuse ($T_g'$) de la formulation, les systèmes conventionnels doivent maintenir des températures d'étagère modestes, prolongeant le séchage primaire sur plusieurs jours.
Le dépôt d'énergie volumétrique déplace cet équilibre. Lorsque l'énergie électromagnétique dans le spectre des radiofréquences ou des micro-ondes pénètre dans la chambre de séchage, la puissance dissipée par unité de volume ($P_v$) est régie par les propriétés diélectriques de la matrice :
Pv = 2 π f ε0 ε″r E2
f : Fréquence appliquée (typiquement 2450 MHz ou 915 MHz pour les opérations industrielles).
ε0 : Permittivité du vide ($8.854 \times 10^{-12} \text{ F/m}$).
ε″r : Facteur de perte diélectrique du matériau traité.
E : Force du champ électrique local à la racine carrée moyenne dans la cible.
Parce que l'énergie micro-ondes interagit directement avec les dipôles diélectriques du cœur congelé, la chaleur est générée uniformément dans toute la masse de glace. La sublimation se produit sans nécessiter de gradient de température à travers la couche limite séchée. La vapeur générée à l'interface de sublimation diffuse vers l'extérieur à travers les pores ouverts via la diffusion de Knudsen et l'écoulement hydrodynamique entraîné par la différence de pression de vapeur entre l'interface congelée et la chambre de condensation.
Comportement diélectrique et seuils d'ionisation dans des environnements à basse pression
Le déploiement industriel de champs diélectriques sous des conditions de vide nécessite une gestion précise des propriétés des matériaux et des paramètres électromagnétiques. Le facteur de perte diélectrique ($\varepsilon''$) de la glace hexagonale ($I_h$) à des fréquences micro-ondes est considérablement inférieur à celui de l'eau liquide, mais suffisamment élevé pour absorber de l'énergie efficacement lorsqu'il est exposé à des intensités de champ appropriées. Comme le montre la comparaison ci-dessous, les propriétés diélectriques changent de manière spectaculaire selon les états :
Eau liquide (20°C, 2450 MHz) : $\varepsilon' \approx 80$, $\varepsilon'' \approx 12$
Glace (-20°C, 2450 MHz) : $\varepsilon' \approx 3.2$, $\varepsilon'' \approx 0.003$
Matrice poreuse séchée (-20°C à 20°C) : $\varepsilon' \approx 1.2 - 1.8$, $\varepsilon'' < 0.001$
La différence marquée entre le facteur de perte de la glace et de l'eau liquide établit une dynamique thermique autorégulatrice lors d'un traitement approprié : la glace absorbe de l'énergie, tandis que la matrice extérieure déjà séchée reste largement transparente au champ. Si une fusion localisée se produit, cependant, le facteur de perte augmente de plusieurs ordres de grandeur, précipitant une fuite thermique. Les ingénieurs en équipements doivent donc moduler la livraison d'énergie avec une précision extrême pour maintenir la température du produit strictement en dessous de son point eutectique ($T_{eu}$) ou de son seuil d'effondrement ($T_c$).
Une considération d'ingénierie secondaire concerne la décharge de plasma. Sous des pressions réduites (entre 10 Pa et 100 Pa, courantes dans le séchage par congélation), le chemin libre moyen des molécules de gaz augmente. Selon la loi de Paschen, la tension de claquage des gaz diminue considérablement dans ce régime de pression. Des gradients de champ électrique élevés ($E$) peuvent ioniser les gaz résiduels et la vapeur d'eau, générant un plasma à basse température qui brûle les matrices organiques et détruit l'uniformité du champ. Les systèmes modernes atténuent cela en fonctionnant avec des intensités de champ électrique plus faibles réparties sur des cavités résonantes plus larges, en utilisant des générateurs à état solide, ou en opérant dans des fenêtres de pression spécialisées où les potentiels de claquage sont maximisés.
Architecture matérielle et ingénierie des séchantes par congélation micro-ondes
La traduction de la sublimation diélectrique des prototypes de laboratoire à un débit industriel continu exige une ingénierie rigoureuse en matière de vide, de thermique et de radiofréquence. Les mises en œuvre industrielles conçues par Nasan combinent des cavités micro-ondes industrielles avec des modules de condensation sous vide à haute capacité pour maintenir un équilibre de transfert de masse stable.
Conception de cavité résonante et homogénéisation du champ
L'uniformité représente le principal obstacle dans le traitement des biologiques en vrac ou en flacon. Les cavités multimodes souffrent souvent de nœuds d'ondes stationnaires, entraînant des points chauds et froids localisés. Les systèmes industriels contrent cette hétérogénéité par plusieurs mécanismes intégrés :
Générateurs à état solide à décalage de phase : Remplacer les magnétrons traditionnels par des amplificateurs de puissance à état solide (SSPAs) permet un saut de fréquence dynamique (dans la bande ISM de 2,4 à 2,5 GHz) et un ajustement de phase, redistribuant en continu les motifs de champ à l'intérieur de la chambre.
Agitateurs de mode et plateformes rotatives : Modifier mécaniquement les conditions aux limites à l'intérieur de la chambre répartit uniformément la densité de champ moyennée dans le temps à travers les conteneurs de produit.
Alimentations par guide d'ondes en réseau : Introduire de l'énergie micro-ondes par plusieurs ports phasés empêche des concentrations élevées de champ à des points d'entrée uniques, supprimant le début des décharges d'ionisation.
Dynamique de l'élimination de la vapeur et dimensionnement du condenseur
Parce que le taux de sublimation dans un système de congélation par micro-ondes est de 4 à 10 fois plus élevé que dans un lyophilisateur conventionnel, le taux de génération de vapeur augmente proportionnellement. Si le condenseur à glace et la géométrie du conduit sont sous-dimensionnés, la pression de la chambre de produit augmente rapidement, provoquant un écoulement de colmatage à la vanne d'isolement et élevant la température de saturation au-dessus de $T_c$. Les systèmes à vide doivent maintenir des voies d'écoulement laminaire et de transition avec des conduits larges, des vannes papillon à haute conductance, et des surfaces de condenseur cryogénique capables de gérer des taux de dépôt soutenus dépassant des dizaines de kilogrammes de glace par heure par mètre carré de surface.
Les concepteurs de systèmes chez Nasan intègrent des voies de vapeur à haute conductance aux systèmes de condenseur à dégivrage continu, garantissant que les niveaux de vide opérationnels restent stables entre 0,1 mbar et 0,8 mbar tout au long de la phase de sublimation primaire à haute énergie.
Les profils de séchage dans un environnement diélectrique diffèrent considérablement des cycles de chauffage par étagère conventionnels à travers les trois étapes de traitement.
Phase de congélation
Le protocole thermique pendant la congélation initiale gouverne la structure des pores du gâteau sec. La nucléation contrôlée de la glace crée de grands cristaux de glace interconnectés qui entraînent une résistance au transfert de masse plus faible pendant le séchage ultérieur. Dans les systèmes fonctionnant sous chauffage volumétrique, une distribution uniforme de la taille des cristaux est critique pour garantir des propriétés diélectriques homogènes à travers la masse congelée.
Phase de séchage primaire
Dans la lyophilisation standard, le séchage primaire représente 80 % à 90 % de la durée totale du traitement en raison des goulets d'étranglement du transfert de chaleur à travers l'interface de l'étagère et la couche séchée. Pendant le traitement par micro-ondes, la puissance est ajustée en fonction des retours diélectriques en temps réel. À mesure que le volume de glace diminue, la puissance totale absorbée chute proportionnellement, empêchant la surchauffe après sublimation. La durée du séchage primaire se réduit de plusieurs heures à quelques heures.
Phase de séchage secondaire
Le séchage secondaire élimine les molécules d'eau liées non congelées adsorbées aux surfaces internes de la matrice. Alors que les cycles conventionnels augmentent lentement les températures de l'étagère jusqu'à 30°C–40°C pour surmonter les barrières d'énergie de désorption ($40 - 50 \text{ kJ/mol}$ d'eau liée), l'énergie micro-ondes excite directement ces dipôles d'eau polaires. Les taux de désorption augmentent sans nécessiter une exposition prolongée des matrices sensibles à des températures de surface convectives ou conductrices élevées.
Applications cibles et compatibilité industrielle
La sublimation accélérée via l'apport d'énergie diélectrique offre des avantages économiques et de qualité distincts pour des catégories spécifiques de composés thermosensibles à haute valeur.
Produits biothérapeutiques vivants et probiotiques
Les souches probiotiques, les vaccins bactériens et les vecteurs viraux vivants souffrent de pertes de viabilité lorsqu'ils sont exposés à un stress thermique prolongé ou à des temps de déshydratation étendus. Accélérer la transition à travers l'état semi-hydraté préserve l'intégrité de la membrane cellulaire et les taux de récupération métabolique après reconstitution, produisant des comptages d'unités formant colonie (UFC) plus élevés.
Enzymes thermolabiles et anticorps monoclonaux
Les protéines sujettes à la dénaturation, à l'agrégation ou à la dégradation conformationnelle bénéficient de temps de résidence réduits dans la chambre de lyophilisation. Éliminer le besoin de températures élevées de l'étagère pendant le séchage secondaire préserve les structures secondaires et tertiaires natives.
Nutraceutiques, Botanique Fonctionnelle et Réactifs Diagnostiques
Des extraits de plantes de haute valeur, des bio-composés actifs et des tests diagnostiques pré-mélangés (tels que les réactifs PCR et les mélanges d'enzymes à flux latéral) nécessitent un traitement rapide pour conserver la réactivité et la stabilité aromatique ou structurelle. Les équipements de traitement par micro-ondes congelés en continu ou semi-continu offrent une alternative à l'infrastructure massive de lots multi-étagées, rationalisant les usines de fabrication en flux de production continue.
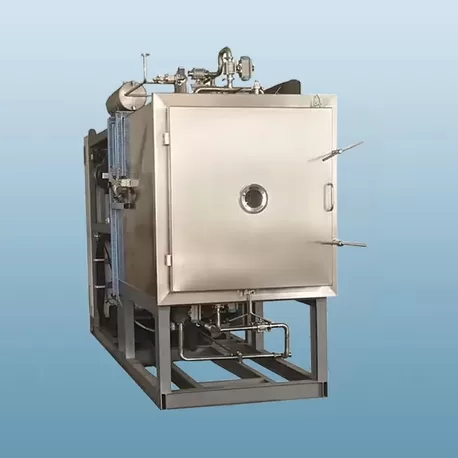
Technologie d'Analyse de Processus et Systèmes de Contrôle Dynamique
Un contrôle précis du chauffage volumétrique dans des environnements sous vide repose sur des architectures d'instrumentation non invasives et à grande vitesse. Les sondes thermocouples traditionnelles placées à l'intérieur des flacons de produit introduisent des conducteurs métalliques dans des champs électromagnétiques forts, ce qui peut induire des arcs localisés, une distorsion de champ et des lectures de température erronées.
Le contrôle moderne des processus intègre des outils avancés de Technologie d'Analyse de Processus (PAT) :
Sondes Fluoroptiques à Fibres Optiques : Non métalliques, immunisées contre les interférences RF et micro-ondes, fournissant une mesure directe des températures du cœur congelé et du gâteau.
Imagerie Thermique Infrarouge : Capteurs de balayage de surface mappés sur des ports de visualisation transparents pour détecter les anomalies thermiques localisées à travers le lit de séchage en temps réel.
Analyse de Spectrométrie de Masse et de Pression (MKS/Pirani Différentielle) : La surveillance continue de la composition des gaz dans la chambre permet d'identifier exactement le point final de séchage primaire en détectant les baisses de pression partielle de la vapeur d'eau.
Surveillance de la Puissance Réfléchie : Mesure automatisée en temps réel de la puissance micro-ondes transmise par rapport à la puissance réfléchie, fournissant un retour d'information instantané sur le volume de glace restant, permettant la modulation du générateur en boucle fermée.
Questions Fréquemment Posées
Comment le séchage par micro-ondes congelé empêche-t-il l'effondrement de la matrice sans contact conventionnel avec les étagères ?
Le transfert d'énergie ne dépend pas de la conduction depuis les étagères chauffées à travers le fond du conteneur. Au lieu de cela, le rayonnement micro-ondes pénètre directement dans le cœur congelé, se convertissant en énergie thermique juste au niveau du site des cristaux de glace. Cela maintient la température du front de sublimation en dessous du point critique d'effondrement structurel ($T_c$) tout en éliminant la résistance thermique de la couche sèche épaissie au-dessus.
Comment éviter la décharge de plasma pendant le fonctionnement à basse pression ?
La formation de plasma se produit lorsque la force du champ électrique localisé dépasse la tension de claquage des gaz résiduels à des niveaux de vide de fonctionnement (régis par la loi de Paschen). Les séchage industriels modernes empêchent l'ionisation en utilisant des forces de champ plus faibles réparties sur plusieurs ports à état solide en phase, évitant des géométries métalliques aiguës à l'intérieur de la chambre et maintenant des niveaux de vide en dehors de la vallée de tension de claquage minimale.
Comment les propriétés diélectriques changent-elles au fur et à mesure que la sublimation progresse ?
Au début du séchage, le système est dominé par les propriétés diélectriques de la glace hexagonale ($\varepsilon'' \approx 0.003$). À mesure que la glace sublime, la matrice sèche laissée derrière a un facteur de perte diélectrique encore plus faible ($\varepsilon'' < 0.001$). Par conséquent, le produit sec devient pratiquement transparent au champ électromagnétique, ce qui concentre automatiquement l'absorption de puissance dans les sections congelées restantes et empêche la brûlure du gâteau séché.
La sublimation assistée par micro-ondes peut-elle être intégrée dans des lignes de production industrielles continues ?
Oui. Parce que le chauffage diélectrique réduit le séchage primaire de plusieurs jours à quelques heures, les matériaux peuvent se déplacer de manière continue ou semi-continue le long de tables rotatives à vide, de lits vibrants ou d'assemblages de bandes modulaires. Cela déplace la fabrication des lyophilisateurs en lots stationnaires massifs et énergivores vers des modules de traitement compacts et en ligne.
Quelles fréquences sont standard pour les systèmes de congélation diélectrique à l'échelle industrielle ?
Les systèmes industriels utilisent les fréquences industrielles, scientifiques et médicales (ISM) allouées au niveau international. Les plus répandues sont 2450 MHz pour les systèmes de petite à moyenne taille nécessitant une haute densité d'énergie et des profondeurs de pénétration plus courtes, et 915 MHz pour les couches en vrac plus grandes nécessitant une pénétration plus profonde à travers des lits de produits plus épais.
Comment le profil d'efficacité énergétique se compare-t-il à la lyophilisation conventionnelle ?
Bien que la génération de puissance micro-ondes implique des pertes de conversion (généralement 65–70 % d'efficacité pour les magnétrons et jusqu'à 60–65 % pour les sources à état solide), la consommation énergétique globale de l'usine diminue considérablement. Réduire la durée du cycle complet de 70 % à 80 % réduit drastiquement le temps de fonctionnement des pompes à vide lourdes, des refroidisseurs de circulation et des compresseurs de réfrigération des condensateurs.
Ingénierie des équipements industriels et optimisation des processus
La transition vers le séchage volumétrique nécessite un design équilibré entre la livraison du champ électromagnétique, la conductance à vide et les systèmes de réfrigération thermique. Les ingénieurs de Nasan conçoivent et fabriquent des infrastructures de séchage industriel construites selon des normes opérationnelles rigoureuses, associant des architectures micro-ondes à état solide à des systèmes de condensateurs robustes adaptés aux formulations spécifiques des clients.
Pour des évaluations d'ingénierie personnalisées, des simulations de temps de cycle ou des protocoles de tests pilotes sur des biologiques spécifiques, des extraits ou des ingrédients actifs, contactez notre équipe technique. Soumettez vos paramètres de formulation et vos objectifs de capacité pour recevoir une proposition complète de dimensionnement d'équipement et d'intégration de système.