







La liofilización representa el estándar de oro para estabilizar biológicos, farmacéuticos y matrices nutricionales de alto valor sensibles al calor. La liofilización tradicional depende de la transferencia de calor conductiva o radiativa desde estantes controlados por temperatura a través de una capa creciente de producto seco. Debido a que la capa seca porosa exhibe una conductividad térmica excepcionalmente baja, las tasas de transferencia de calor disminuyen rápidamente a medida que avanza la sublimación, extendiendo los ciclos de proceso de 24 a más de 72 horas. La integración de calefacción electromagnética volumétrica en entornos de baja presión redefine estas limitaciones termodinámicas.
Implementar un proceso de microwave freeze introduce acoplamiento de energía directa en el núcleo congelado del producto. En lugar de depender de la conducción de calor a través de un pastel exterior aislante, los campos de microondas penetran el material, suministrando el calor latente de sublimación directamente donde reside el agua congelada. Este cambio fundamental en la entrega de energía desacopla la cinética de sublimación del grosor del pastel, reduciendo drásticamente las duraciones de ciclo mientras se preserva la integridad estructural, bioquímica y enzimática.
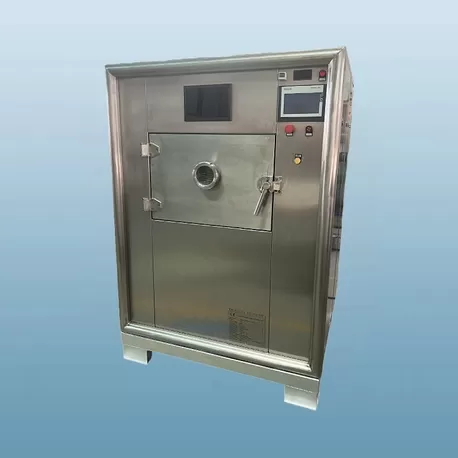
Termodinámica de la Sublimación: Liofilización Conductiva vs. Calentamiento Volumétrico Dielectrico
En la liofilización convencional, el calor requerido para la sublimación del hielo ($q = \dot{m} \Delta H_s \approx 2838 \text{ kJ/kg}$) debe viajar a través de varias fronteras físicas: la superficie del estante, la base del contenedor, la capa congelada, y eventualmente la capa de producto seco. A medida que avanza el secado, la frente de sublimación retrocede hacia la parte inferior del contenedor. La matriz seca porosa por encima de esta frente actúa como un aislante térmico con valores de conductividad térmica típicamente entre 0.015 y 0.035 W/(m·K) bajo vacío. Para acelerar la sublimación sin exceder la temperatura de colapso ($T_c$) o la temperatura de transición vítrea ($T_g'$) de la formulación, los sistemas convencionales deben mantener temperaturas moderadas en los estantes, extendiendo el secado primario durante varios días.
La deposición de energía volumétrica cambia este equilibrio. Cuando la energía electromagnética en el espectro de radiofrecuencia o microondas penetra en la cámara de secado, la potencia disipada por unidad de volumen ($P_v$) está gobernada por las propiedades dieléctricas de la matriz:
Pv = 2 π f ε0 ε″r E2
f: Frecuencia aplicada (típicamente 2450 MHz o 915 MHz para operaciones industriales).
ε0: Permitividad del espacio libre ($8.854 \times 10^{-12} \text{ F/m}$).
ε″r: Factor de pérdida dieléctrica del material procesado.
E: Intensidad de campo eléctrico local de raíz cuadrada media dentro del objetivo.
Debido a que la energía de microondas interactúa directamente con los dipolos dieléctricos del núcleo congelado, el calor se genera uniformemente a lo largo de la masa de hielo. La sublimación ocurre sin requerir un gradiente de temperatura a través de la capa límite seca. El vapor generado en la interfaz de sublimación se difunde hacia afuera a través de los poros abiertos mediante difusión de Knudsen y flujo hidrodinámico impulsado por la diferencia de presión de vapor entre la interfaz congelada y la cámara de condensación.
Comportamiento Dielectrico y Umbrales de Ionización en Ambientes de Baja Presión
El despliegue industrial de campos dieléctricos en condiciones de vacío requiere una gestión precisa de las propiedades del material y los parámetros electromagnéticos. El factor de pérdida dieléctrica ($\varepsilon''$) del hielo hexagonal ($I_h$) a frecuencias de microondas es sustancialmente más bajo que el del agua líquida, pero lo suficientemente alto como para absorber energía de manera eficiente cuando se expone a intensidades de campo apropiadas. Como se muestra en la línea base comparativa a continuación, las propiedades dieléctricas cambian drásticamente entre estados:
Agua Líquida (20°C, 2450 MHz): $\varepsilon' \approx 80$, $\varepsilon'' \approx 12$
Hielo (-20°C, 2450 MHz): $\varepsilon' \approx 3.2$, $\varepsilon'' \approx 0.003$
Matriz Porosa Secada (-20°C a 20°C): $\varepsilon' \approx 1.2 - 1.8$, $\varepsilon'' < 0.001$
La marcada diferencia entre el factor de pérdida del hielo y el agua líquida establece una dinámica térmica autorreguladora durante el procesamiento adecuado: el hielo absorbe energía, mientras que la matriz externa ya seca permanece en gran medida transparente al campo. Sin embargo, si ocurre fusión localizada, el factor de pérdida salta varios órdenes de magnitud, precipitando un descontrol térmico. Por lo tanto, los ingenieros de equipos deben modular la entrega de energía con extrema precisión para mantener la temperatura del producto estrictamente por debajo de su punto eutéctico ($T_{eu}$) o umbral de colapso ($T_c$).
Una consideración secundaria de ingeniería involucra la descarga de plasma. Bajo presiones reducidas (entre 10 Pa y 100 Pa, comunes en el secado por congelación), la trayectoria libre media de las moléculas de gas aumenta. Según la Ley de Paschen, el voltaje de ruptura de los gases disminuye significativamente dentro de este régimen de presión. Altos gradientes de campo eléctrico ($E$) pueden ionizar gases residuales y vapor de agua, generando un plasma de baja temperatura que quema matrices orgánicas y destruye la uniformidad del campo. Los sistemas modernos mitigan esto operando con menores intensidades de campo eléctrico distribuidas en cavidades resonantes más amplias, utilizando generadores de estado sólido, o funcionando dentro de ventanas de presión especializadas donde se maximizan los potenciales de ruptura.
Arquitectura de Hardware e Ingeniería de Secadores por Congelación de Microondas
Traducir la sublimación dieléctrica de prototipos de laboratorio a un rendimiento industrial continuo exige una rigurosa ingeniería de vacío, térmica y de radiofrecuencia. Las implementaciones industriales diseñadas por Nasan combinan cavidades de microondas industriales con módulos de condensación al vacío de alta capacidad para mantener un equilibrio de transferencia de masa constante.
Diseño de Cavidades Resonantes y Homogenización del Campo
La uniformidad representa el principal obstáculo en el procesamiento de biológicos a granel o en viales. Las cavidades multimodo a menudo sufren de nodos de onda estacionaria, lo que lleva a puntos calientes y fríos localizados. Los sistemas industriales contrarrestan esta heterogeneidad a través de varios mecanismos integrados:
Generadores de Estado Sólido de Cambio de Fase: Reemplazar magnetrones tradicionales con amplificadores de potencia de estado sólido (SSPAs) permite el salto de frecuencia dinámico (dentro de la banda ISM de 2.4–2.5 GHz) y el ajuste de fase, redistribuyendo continuamente los patrones de campo dentro de la cámara.
Agitadores de Modo y Plataformas Rotativas: Alterar mecánicamente las condiciones de frontera dentro de la cámara distribuye la densidad de campo promediada en el tiempo de manera uniforme a través de los contenedores de producto.
Alimentaciones de Guía de Onda en Array: Introducir energía de microondas a través de múltiples puertos en fase previene altas concentraciones de campo en puntos de entrada únicos, suprimiendo el inicio de descargas de ionización.
Dinamicas de Remoción de Vapor y Dimensionamiento de Condensadores
Debido a que la tasa de sublimación en un sistema de congelación por microondas es de 4 a 10 veces más alta que en un liofilizador convencional, la tasa de generación de vapor aumenta proporcionalmente. Si el condensador de hielo y la geometría del conducto son insuficientes, la presión en la cámara de producto aumenta rápidamente, causando flujo de estrangulación en la válvula de aislamiento y elevando la temperatura de saturación por encima de $T_c$. Los sistemas de vacío deben mantener caminos de flujo laminar y de transición con conductos amplios, válvulas de mariposa de alta conductancia y superficies de condensador criogénico capaces de manejar tasas de deposición sostenidas que superen decenas de kilogramos de hielo por hora por metro cuadrado de área de superficie.
Los diseñadores de sistemas en Nasan incorporan caminos de vapor de alta conductancia junto a sistemas de condensador de descongelación continua, asegurando que los niveles de vacío operativos se mantengan estables entre 0.1 mbar y 0.8 mbar durante toda la fase de sublimación primaria de alta energía.
Cinética del Proceso: Comparando Etapas de Secado y Transferencia de Energía
Los perfiles de secado en un ambiente dieléctrico difieren sustancialmente de los ciclos convencionales de calentamiento por estante en las tres etapas de procesamiento.
Fase de Congelación
El protocolo térmico durante la congelación inicial gobierna la estructura de poros del pastel seco. La nucleación de hielo controlada crea grandes cristales de hielo interconectados que generan menor resistencia a la transferencia de masa durante el secado posterior. En sistemas que operan bajo calentamiento volumétrico, la distribución uniforme del tamaño de los cristales es crítica para asegurar propiedades dieléctricas homogéneas en toda la masa congelada.
Fase de Secado Primario
En la liofilización estándar, el secado primario representa del 80% al 90% de todo el cronograma de procesamiento debido a los cuellos de botella en la transferencia de calor a través de la interfaz del estante y la capa seca. Durante el procesamiento impulsado por microondas, la potencia se ajusta en función de los comentarios dieléctricos en tiempo real. A medida que el volumen de hielo disminuye, la potencia total absorbida cae proporcionalmente, previniendo el sobrecalentamiento posterior a la sublimación. La duración del secado primario se reduce de decenas de horas a varias horas.
Fase de Secado Secundario
El secado secundario elimina las moléculas de agua unida no congelada adsorbidas en las superficies internas de la matriz. Mientras que los ciclos convencionales aumentan lentamente las temperaturas del estante hasta 30°C–40°C para superar las barreras de energía de desorción ($40 - 50 \text{ kJ/mol}$ de agua unida), la energía de microondas excita directamente estos dipolos de agua polares. Las tasas de desorción aumentan sin requerir exposición sostenida de matrices sensibles a altas temperaturas superficiales convectivas o conductivas.
Aplicaciones Objetivo y Compatibilidad con la Industria
La sublimación acelerada a través de la entrada de energía dieléctrica ofrece ventajas económicas y de calidad distintas para categorías específicas de compuestos sensibles al calor de alto valor.
Productos Bioterapéuticos Vivos y Probióticos
Las cepas probióticas, las vacunas bacterianas y los vectores virales vivos sufren pérdida de viabilidad cuando se exponen a estrés térmico prolongado o tiempos de deshidratación extendidos. Acelerar la transición a través del estado semi-hidratado preserva la integridad de la membrana celular y las tasas de recuperación metabólica después de la reconstitución, resultando en un mayor número de unidades formadoras de colonias (CFU).
Enzimas Termolábiles y Anticuerpos Monoclonales
Las proteínas propensas a la desnaturalización, agregación o degradación conformacional se benefician de tiempos de residencia acortados dentro de la cámara de liofilización. Eliminar la necesidad de temperaturas elevadas del estante durante el secado secundario preserva las estructuras secundarias y terciarias nativas.
Nutracéuticos, Botánicos Funcionales y Reactivos Diagnósticos
Extractos de plantas de alto valor, compuestos bioactivos y ensayos diagnósticos premezclados (como reactivos de PCR y mezclas de enzimas de flujo lateral) requieren un procesamiento rápido para mantener la reactividad y la estabilidad aromática o estructural. El equipo de procesamiento de congelación por microondas continuo o semi-continuo proporciona una alternativa a la infraestructura masiva de lotes en estantes múltiples, optimizando las plantas de fabricación en flujos de producción continuos.
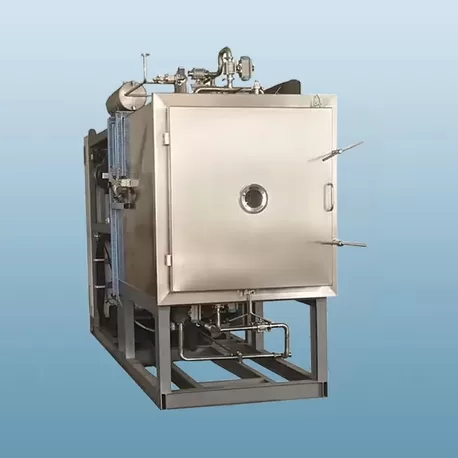
Tecnología Analítica de Procesos y Sistemas de Control Dinámico
El control preciso sobre el calentamiento volumétrico dentro de entornos de vacío depende de arquitecturas de instrumentación no invasivas y de alta velocidad. Las sondas de termopar tradicionales colocadas dentro de frascos de producto introducen conductores metálicos en campos electromagnéticos fuertes, lo que puede inducir arcos localizados, distorsión del campo y lecturas de temperatura erróneas.
El control moderno de procesos integra herramientas avanzadas de Tecnología Analítica de Procesos (PAT):
Sondas Fluorópticas de Fibra Óptica: No metálicas, inmunes a la interferencia de RF y microondas, que proporcionan medición directa de las temperaturas del núcleo congelado y del cake.
Imágenes Térmicas Infrarrojas: Sensores de escaneo de superficie mapeados a puertos de visualización transparentes para detectar anomalías térmicas localizadas a través de la cama de secado en tiempo real.
Espectrometría de Masas y Análisis de Aumento de Presión (MKS/Pirani Diferencial): El monitoreo continuo de la composición del gas dentro de la cámara permite la identificación exacta del punto final de secado primario al detectar caídas en la presión parcial de vapor de agua.
Monitoreo de Potencia Reflejada: Medición automatizada en tiempo real de la potencia de microondas hacia adelante frente a la potencia reflejada proporciona retroalimentación instantánea sobre el volumen de hielo restante, permitiendo la modulación del generador en bucle cerrado.
Preguntas Frecuentes
¿Cómo la liofilización por microondas previene el colapso de la matriz sin contacto convencional con estantes?
La transferencia de energía no depende de la conducción desde estantes calentados a través del fondo del contenedor. En cambio, la radiación de microondas penetra directamente en el núcleo congelado, convirtiéndose en energía térmica justo en el sitio del cristal de hielo. Esto mantiene la temperatura del frente de sublimación por debajo del punto crítico de colapso estructural ($T_c$) mientras elimina la resistencia térmica de la capa seca que se espesa por encima de ella.
¿Cómo se evita la descarga de plasma durante la operación a baja presión?
La formación de plasma ocurre cuando la intensidad del campo eléctrico localizado excede el voltaje de ruptura de los gases residuales a niveles de vacío operativos (regidos por la Ley de Paschen). Los secadores industriales modernos previenen la ionización utilizando intensidades de campo más bajas distribuidas a través de múltiples puertos de estado sólido en fase, evitando geometrías metálicas afiladas dentro de la cámara y manteniendo niveles de vacío por encima del valle de voltaje de ruptura mínimo.
¿Cómo cambian las propiedades dieléctricas a medida que avanza la sublimación?
Al inicio del secado, el sistema está dominado por las propiedades dieléctricas del hielo hexagonal ($\varepsilon'' \approx 0.003$). A medida que el hielo sublima, la matriz seca que queda tiene un factor de pérdida dieléctrica aún más bajo ($\varepsilon'' < 0.001$). En consecuencia, el producto seco se vuelve prácticamente transparente al campo electromagnético, lo que automáticamente enfoca la absorción de potencia en las secciones congeladas restantes y previene el quemado del cake seco.
¿Se puede integrar la sublimación asistida por microondas en líneas de producción industrial continuas?
Sí. Debido a que el calentamiento dieléctrico acorta el secado primario de días a horas, los materiales pueden moverse de manera continua o semi-continua a lo largo de mesas rotativas de bloqueo al vacío, camas vibratorias o ensamblajes de cintas modulares. Esto desplaza la fabricación de liofilizadores estacionarios masivos y que consumen mucha energía hacia módulos de procesamiento compactos en línea.
¿Cuáles son las frecuencias estándar para sistemas de congelación dieléctrica a escala industrial?
Los sistemas industriales utilizan las frecuencias asignadas internacionalmente para Industrial, Científico y Médico (ISM). Las más prevalentes son 2450 MHz para sistemas pequeños a medianos que requieren alta densidad de energía y profundidades de penetración más cortas, y 915 MHz para capas de mayor volumen que requieren una penetración más profunda a través de lechos de producto más gruesos.
¿Cómo se compara el perfil de eficiencia energética con la liofilización convencional?
Aunque la generación de potencia de microondas implica pérdidas de conversión (típicamente 65–70% de eficiencia para magnetrones y hasta 60–65% para fuentes de estado sólido), el consumo energético general de la planta disminuye significativamente. Acortar la duración del ciclo completo en un 70% a 80% reduce drásticamente el tiempo de funcionamiento de las bombas de vacío pesadas, los enfriadores de circulación y los compresores de refrigeración de condensadores.
Ingeniería de Equipos Industriales y Optimización de Procesos
La transición a secado volumétrico requiere un diseño equilibrado entre la entrega de campo electromagnético, la conductancia al vacío y los sistemas de refrigeración térmica. Los ingenieros de Nasan diseñan y fabrican infraestructura de secado industrial construida según rigurosos estándares operativos, combinando arquitecturas de microondas de estado sólido con sistemas de condensadores de alta resistencia adaptados a formulaciones específicas de los clientes.
Para evaluaciones de ingeniería personalizadas, simulaciones de tiempo de ciclo o protocolos de pruebas piloto sobre biológicos específicos, extractos o ingredientes activos, comuníquese con nuestro equipo técnico. Envíe sus parámetros de formulación y objetivos de capacidad para recibir una propuesta integral de dimensionamiento de equipos e integración de sistemas.