

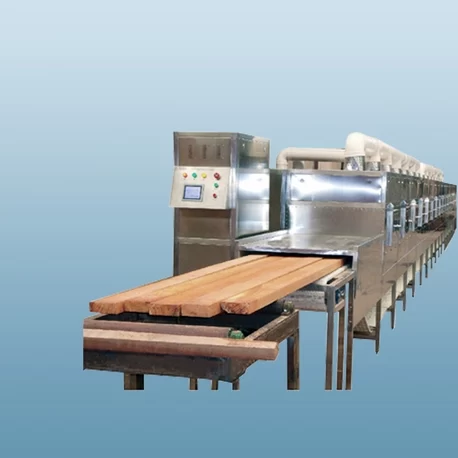
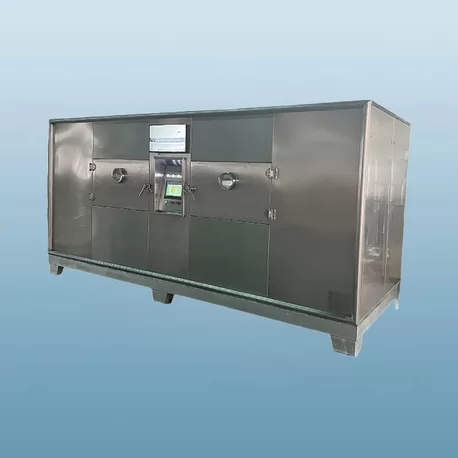
Depuis des décennies, la lyophilisation conventionnelle a servi de référence pour la préservation des produits pharmaceutiques sensibles à la chaleur, des biologiques actifs et des extraits botaniques de qualité supérieure. En séchant les matériaux en dessous du point triple de l'eau, les transformateurs préservent des structures moléculaires délicates et maximisent la stabilité à long terme.
Cependant, la lyophilisation traditionnelle en étagère présente des inconvénients industriels bien documentés. Des temps de cycle longs allant de 24 à 72 heures, une consommation d'énergie immense et des empreintes d'équipement capital élevé compressent continuellement les marges de production. Les responsables d'usine et les ingénieurs de processus subissent une pression croissante pour augmenter le débit sans compromettre la bioactivité.
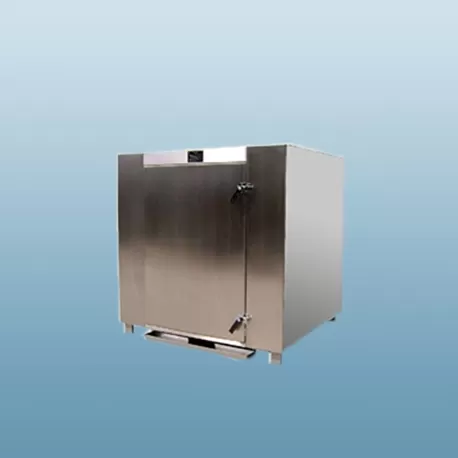
Pour surmonter ces obstacles, la lyophilisation par micro-ondes (MFD) a émergé comme une technologie avancée de traitement thermique. En combinant des conditions de vide profond avec un chauffage diélectrique, la MFD change la manière dont l'énergie thermique atteint le front de sublimation de la glace. Des fabricants d'équipements comme Nasan aident désormais les transformateurs industriels à intégrer la lyophilisation assistée par micro-ondes dans des lignes commerciales, offrant des réductions massives des délais de traitement.
Ci-dessous, nous examinons les six différences fondamentales d'ingénierie et économiques entre la lyophilisation traditionnelle en étagère et la lyophilisation assistée par micro-ondes pour vous aider à guider votre prochain investissement en capital.
1. Mécanisme de Transfert de Chaleur et Cinétique de Sublimation
La principale différence physique entre ces deux technologies réside dans la manière dont l'énergie pénètre dans le cœur du produit congelé.
Lyophilisation Traditionnelle : Goulots d'Étranglement de Chaleur Conductive
Les lyophilisateurs conventionnels s'appuient sur la conduction depuis des étagères chauffées, complétée par une chaleur radiative mineure provenant des parois de la chambre. L'énergie thermique doit traverser le fond du conteneur, passer à travers la matrice congelée et atteindre finalement le front de sublimation en retrait.
À mesure que la vapeur d'eau quitte le produit, un gâteau séché extérieur se forme. Cette couche poreuse agit comme un isolant thermique. Plus la couche séchée devient épaisse, plus il devient difficile de conduire la chaleur vers le cœur de glace sous-jacent sans brûler la surface. Par conséquent, la cinétique de sublimation ralentit considérablement à mesure que le cycle progresse.
Lyophilisation par Micro-ondes : Chauffage Diélectrique Volumétrique
Les systèmes assistés par micro-ondes contournent complètement la résistance thermique de surface grâce à un chauffage volumétrique. Les ondes électromagnétiques pénètrent directement dans le matériau congelé, ciblant sélectivement le facteur de perte diélectrique élevé de la glace et de l'eau résiduelle non liée.
Au lieu de s'appuyer sur une conduction lente de la surface au cœur, l'énergie se génère uniformément dans la masse du produit. La sublimation se produit simultanément sur l'ensemble de la matrice. La couche extérieure sèche isolante ne restreint plus le transfert d'énergie, éliminant le goulot d'étranglement classique du transfert de chaleur qui afflige les lyophilisateurs standard.
Méthode traditionnelle : Conduction par la surface ; le coefficient de transfert de chaleur diminue à mesure que l'épaisseur du gâteau sec augmente.
Méthode par micro-ondes : Absorption volumétrique des micro-ondes ; distribution uniforme de l'énergie directement aux sites des cristaux de glace.
2. Temps de Cycle de Séchage et Capacité de Débit
La durée du processus dicte la planification de l'usine, le roulement des stocks et la capacité globale de l'établissement.
Dans la lyophilisation conventionnelle, le séchage primaire seul consomme souvent de 18 à 48 heures, suivi d'une phase de désorption secondaire de 6 à 12 heures. Un cycle de lot unique nécessite fréquemment de 24 à 72 heures du chargement à la récolte. Ce temps de résidence prolongé oblige les installations à acheter d'énormes chambres de séchage pour atteindre les objectifs de production annuels.
Le séchage par congélation au micro-ondes raccourcit ce processus. En fournissant de l'énergie contrôlée directement au front de sublimation, les taux de sublimation augmentent jusqu'à dix fois. Dans la plupart des applications industrielles, le temps de séchage total tombe entre 2 et 6 heures.
Réduction du cycle : La durée totale de traitement diminue de 70 % à 90 %.
Modèle opérationnel : Permet aux installations de passer de lots lents et à haut risque sur plusieurs jours vers un renouvellement quotidien rapide et une technologie de séchage par congélation continue.
Fabrication agile : Des temps de cycle rapides permettent des horaires de production flexibles, un stockage tampon réduit et un capital de travail réduit bloqué dans l'inventaire en cours de transformation.
3. Efficacité énergétique et dépenses opérationnelles (OPEX)
La lyophilisation est notoirement l'une des opérations unitaires les plus énergivores dans les usines pharmaceutiques et de transformation alimentaire.
Le gaspillage d'énergie des lyophilisateurs traditionnels
Dans les systèmes standard, la grande majorité de l'énergie électrique ne chauffe pas le produit. Au lieu de cela, l'énergie fait fonctionner en continu des compresseurs de réfrigération industriels lourds et des pompes à vide pendant 48 à 72 heures juste pour maintenir les paramètres de la chambre. L'efficacité thermique dans les lyophilisateurs conventionnels mesure fréquemment en dessous de 30 %.
Couplage énergétique direct dans les systèmes à micro-ondes
Le séchage par congélation au micro-ondes applique des radiations électromagnétiques directement aux molécules polaires cibles. L'énergie s'active uniquement lorsque nécessaire et se couple directement dans la phase de glace. Comme le cycle de séchage se termine en une fraction du temps, la durée de fonctionnement des patins à vide, des refroidisseurs de condensateur et des pompes de circulation diminue en conséquence.
Les données de processus montrent que les systèmes MFD atteignent des efficacités de transfert thermique supérieures à 80 %. Cela réduit la consommation d'énergie globale par kilogramme d'eau évacuée de 30 % à 50 %, générant des économies OPEX immédiates et réduisant les empreintes carbone des entreprises.
4. Qualité du produit, bioactivité et cinétique de réhydratation
La vitesse de séchage signifie peu si le traitement rapide nuit aux structures moléculaires fragiles, aux microorganismes vivants ou aux composés fonctionnels.
Formation de pores uniforme et réhydratation rapide
Parce que le séchage par congélation au micro-ondes vaporise uniformément les cristaux de glace à travers la section transversale du produit, il laisse derrière lui une structure poreuse ouverte et alvéolée. Contrairement aux gâteaux lyophilisés conventionnels qui peuvent souffrir de croûtage ou de collapse sous des variations de flux de chaleur, les échantillons MFD montrent une distribution de pores exceptionnelle.
Lorsqu'ils sont reconstitués avec de l'eau, les produits MFD se réhydratent fréquemment de 30 % à 50 % plus rapidement que les équivalents lyophilisés traditionnels, restaurant presque instantanément leur saveur, leur arôme et leur sensation en bouche d'origine.
Protection des composés actifs sensibles à la chaleur
Un défi historique dans les systèmes à micro-ondes sous vide était le risque d'ionisation des gaz, connu sous le nom d'arc plasma, qui peut brûler les produits à basse pression. Les systèmes modernes développés par Nasan résolvent ce problème en associant des générateurs à micro-ondes à état solide avec un contrôle de pression sous vide de haute précision et un suivi de température infrarouge à plusieurs points.
Parce que la sublimation de la glace refroidit le produit en interne (effet de refroidissement évaporatif), les températures des matériaux restent bien en dessous des seuils critiques de collapse. Les ingrédients actifs clés — y compris les cultures probiotiques vivantes, les enzymes thérapeutiques, les peptides et les polyphénols botaniques — conservent des taux de bioactivité équivalents ou dépassant ceux de la lyophilisation conventionnelle.
5. Espace au sol, empreinte de salle blanche et intégration d'usine
La superficie de salle blanche représente certains des biens immobiliers industriels les plus coûteux à construire, valider et entretenir.
Pour produire des tonnages annuels élevés avec des cycles de 48 heures, les installations traditionnelles nécessitent des banques d'autoclaves horizontaux massifs. Ces configurations à plusieurs chambres exigent un espace au sol de salle blanche étendu, des systèmes de grues aéroportées lourds pour la manipulation des plateaux, et de vastes salles de services pour de gigantesques compresseurs de réfrigération.
Parce que le séchage par congélation micro-ondes augmente le débit par unité de volume de 4 à 8 fois, la machinerie physique nécessaire pour atteindre la même production annuelle est significativement plus petite :
Économies d'empreinte : Nécessite 40 % à 60 % d'espace au sol physique en moins que les installations de séchage par congélation traditionnelles.
Réduction du CAPEX de salle blanche : Des machines plus petites signifient une construction de salle blanche au mètre carré réduite, une réduction des conduits CVC, et des coûts d'utilité de filtration de l'air plus bas.
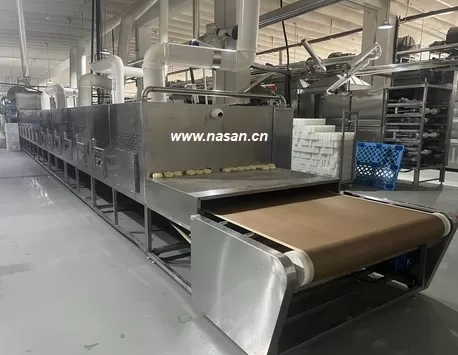
Intégration flexible : Des modules micro-ondes à vide compacts s'intègrent facilement dans des suites de fabrication existantes ou des lignes de transport de matériaux semi-continues.
6. Dépenses d'investissement (CAPEX) et retour sur investissement (ROI)
Évaluer l'équipement de séchage nécessite d'équilibrer les coûts d'acquisition initiaux de la machinerie avec les retours opérationnels à long terme.
Les lyophilisateurs industriels haut de gamme entraînent des coûts de CAPEX substantiels en raison de grands récipients sous pression à vide classés ASME, de circuits de chauffage internes complexes, et de patins de réfrigération de condenseur étendus. L'équipement de séchage par congélation micro-ondes nécessite des magnétrons de précision ou des générateurs à état solide, des guides d'ondes micro-ondes sur mesure, et des suppressors de décharge à vide spécialisés, plaçant les dépenses d'investissement initiales au même niveau ou légèrement au-dessus des lyophilisateurs traditionnels à haute spécification.
Cependant, l'économie opérationnelle raconte une histoire complètement différente sur une période d'exploitation de 3 à 5 ans :
Multiplication du débit : Une seule machine MFD remplace plusieurs lyophilisateurs par lot traditionnels.
Coûts de main-d'œuvre réduits : Des cycles rapides de 4 heures réduisent les goulets d'étranglement des équipes d'opérateurs et optimisent le flux de chargement.
Factures d'utilité réduites : Des baisses massives de la consommation continue en kilowattheures abaissent les coûts d'exploitation sur chaque lot.
Délai de récupération : La plupart des fabricants récupèrent la différence de capital initial dans les 12 à 24 mois suivant le début de l'exploitation commerciale complète.
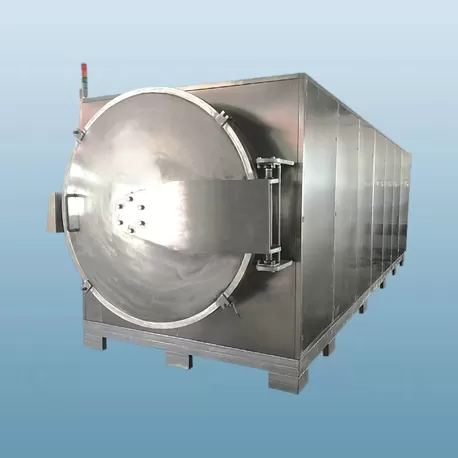
Matrice de décision B2B : comparaison technique et opérationnelle
Examinez cette comparaison côte à côte pour évaluer comment les deux systèmes de séchage se comportent selon des indicateurs de fabrication critiques :
| Paramètre de comparaison | Lyophilisation traditionnelle | Séchage par congélation micro-ondes (MFD) |
|---|---|---|
| Méthode de transfert de chaleur | Conduction et radiation via des étagères chauffées ; limitée par l'isolation du gâteau sec. | Chauffage diélectrique volumétrique ; pénètre directement au cœur de la glace. |
| Temps de cycle typique | 24 à 72 heures par lot. | 2 à 6 heures par lot. |
| Efficacité thermique | Faible (environ 20 %–30 %) ; pertes d'énergie de réfrigération importantes. | Élevée (environ 75 %–85 %) ; couplage électromagnétique direct à l'humidité. |
| Coût opérationnel (OPEX) | Factures d'énergie élevées ; temps de fonctionnement longs pour les compresseurs et les pompes. | Coûts opérationnels de 30 % à 50 % inférieurs par unité de masse séchée. |
| Vitesse de réhydratation | Structure poreuse standard ; temps de réhydratation modérés. | Micro-pores ouverts très uniformes ; cinétique de reconstitution rapide. |
| Empreinte de salle blanche | Grandes empreintes de chambre et exigences étendues en matière de salle des utilitaires. | Empreinte modulaire compacte (réduction de l'espace de 40 % à 60 %). |
| Mode de production | Traitement par lot exclusivement statique. | Débit par lot à grande vitesse ou semi-continu. |
Scénarios d'application idéaux : Quelle technologie devriez-vous choisir ?
Le choix entre la lyophilisation conventionnelle et le séchage assisté par micro-ondes dépend des propriétés spécifiques de votre produit, des tailles de lot et de l'environnement réglementaire.
Quand rester avec la lyophilisation traditionnelle :
Flacons parentéraux réglementés : Injectables liquides conditionnés dans des flacons en verre standard qui doivent respecter strictement les monographies pharmacopées validées et les dépôts de médicaments hérités.
Formulations de lyophilisation bouchées : Formulations nécessitant un bouchage hydraulique automatisé in-situ sous des conditions de vide en salle blanche stérile.
Quand choisir le séchage par congélation micro-ondes :
Ingrédients pharmaceutiques actifs en vrac (API) : Composés granulaires et intermédiaires chimiques en vrac nécessitant un retrait rapide de solvant ou d'humidité.
Probiotiques et cultures bactériennes : Micro-organismes vivants de grande valeur où un débit rapide empêche la dégradation cellulaire et préserve les unités formant des colonies (UFC).
Nutraceutiques et extraits botaniques : Polyphénols végétaux, lipides marins, extraits de peptides et champignons médicinaux où la couleur, les bio-marqueurs actifs et l'arôme doivent rester intacts.
Réactifs diagnostiques et enzymes : Sphères diagnostiques lyophilisées, mélanges maîtres PCR et biocatalyseurs industriels commerciaux.
Aliments fonctionnels de grande valeur : Aliments de luxe prêts à manger, cordyceps et délices marins où la rétention de forme et la reconstitution rapide sont primordiales.
Questions Fréquemment Posées (FAQ)
Q1 : Le séchage par congélation micro-ondes peut-il provoquer des arcs de plasma sous vide ?
A1 : La décharge de plasma se produit lorsque l'intensité du champ électrique dépasse la tension de claquage du gaz à basse pression, comme le décrit la loi de Paschen. Les séchantes par congélation micro-ondes modernes empêchent cela complètement. Les systèmes utilisent la modulation de fréquence à état solide, une géométrie de cavité optimisée et un contrôle précis du vide pour maintenir les intensités de champ électrique bien en dessous des seuils d'ionisation.
Q2 : Comment le séchage par congélation assisté par micro-ondes affecte-t-il les protéines et les bactéries sensibles à la chaleur ?
A2 : MFD offre une excellente rétention de bioactivité. Parce que l'humidité sublime rapidement sous vide, l'élimination continue de la chaleur latente maintient le cœur du produit congelé et froid. Tant que les apports d'énergie correspondent à la cinétique de sublimation, les températures de masse restent basses, protégeant les structures d'enzymes délicates et les membranes cellulaires bactériennes vivantes.
Q3 : Quel est le temps de cycle de lyophilisation typique pour les matériaux en vrac ?
A3 : Les matériaux en vrac qui nécessitent 30 à 48 heures sur des étagères chauffées conventionnelles sèchent régulièrement en 3 à 5 heures à l'intérieur d'un lyophilisateur à micro-ondes. Cela représente une réduction du temps de cycle d'environ 80 % à 85 %.
Q4 : Est-il faisable de retrofitter un lyophilisateur traditionnel existant avec des sources micro-ondes ?
A4 : Le retrofitting d'un lyophilisateur standard existant est rarement rentable. La lyophilisation à micro-ondes nécessite des plateaux de manipulation de matériaux non métalliques spécialisés, des conceptions de chambre intérieure non réfléchissantes, des guides d'onde sur mesure et des verrous électromagnétiques spécifiques pour prévenir les fuites. Il est presque toujours préférable d'investir dans un système MFD conçu à cet effet.
Q5 : Comment MFD soutient-il les lignes de lyophilisation continue ?
A5 : La lyophilisation conventionnelle prend trop de temps pour soutenir le mouvement continu des matériaux sans d'énormes systèmes de tunnels multi-chambres. Parce que MFD sèche les produits en quelques heures plutôt qu'en plusieurs jours, les matériaux congelés peuvent passer à travers des sas de chargement sous vide séquentiels et des zones micro-ondes sur un tapis roulant continu ou semi-continu, transformant la ligne de fabrication en un processus de flux lean.
Conclusion stratégique : Moderniser vos opérations de séchage
Mettre à niveau votre ligne de séchage de la lyophilisation traditionnelle par étagères à la lyophilisation à micro-ondes est plus qu'un simple remplacement d'équipement. Cela représente une transition fondamentale vers une fabrication lean, des empreintes physiques plus petites et des dépenses énergétiques réduites.
En résolvant le goulot d'étranglement du transfert de chaleur conductif, la lyophilisation à micro-ondes offre le profil de qualité des produits lyophilisés en une fraction du temps. Pour les opérations traitant des API en vrac, des aliments fonctionnels, des cultures vivantes ou des extraits botaniques, MFD offre un chemin convaincant vers une rentabilité accrue et un turnover de production accéléré.
Les équipes d'ingénierie de Nasan se spécialisent dans les systèmes de séchage à micro-ondes sur mesure, la conception de chambres sous vide et l'échelle des processus industriels. Laissez nos experts techniques vous aider à évaluer si la lyophilisation à micro-ondes correspond à vos profils de formulation et à vos objectifs financiers.
Explorez notre gamme complète de séchage industriel
Consultez les spécifications techniques, les dimensions des chambres, les puissances et les contrôles d'automatisation pour notre série complète de systèmes de séchage sous vide à micro-ondes et de lyophilisation.
[Télécharger le catalogue des séchoirs Nasan]