







Die Lyophilisation stellt den Goldstandard zur Stabilisierung von wärmeempfindlichen biologischen Stoffen, Pharmazeutika und hochwertigen Nährstoffmatrizen dar. Die traditionelle Gefriertrocknung beruht auf leitfähigem oder strahlendem Wärmeübergang von temperaturkontrollierten Regalen durch eine wachsende Schicht des getrockneten Produkts. Da die poröse Trockenschicht eine außergewöhnlich niedrige Wärmeleitfähigkeit aufweist, nehmen die Wärmeübertragungsraten schnell ab, während die Sublimation fortschreitet, was die Prozesszyklen von 24 auf mehr als 72 Stunden verlängert. Die Integration der volumetrischen elektromagnetischen Erwärmung in Niederdruckumgebungen definiert diese thermodynamischen Einschränkungen neu.
Die Implementierung eines Mikrowellen-Gefrier-Prozesses führt zu einer direkten Energiekopplung in den gefrorenen Kern des Produkts. Anstatt auf Wärmeleitung durch einen isolierenden äußeren Kuchen angewiesen zu sein, dringen Mikrowellenfelder in das Material ein und liefern die latente Wärme der Sublimation direkt dorthin, wo sich gefrorenes Wasser befindet. Diese grundlegende Veränderung in der Energiezufuhr entkoppelt die Sublimationskinetik von der Kuchendicke, was die Zykluszeiten dramatisch verkürzt und gleichzeitig die strukturelle, biochemische und enzymatische Integrität bewahrt.
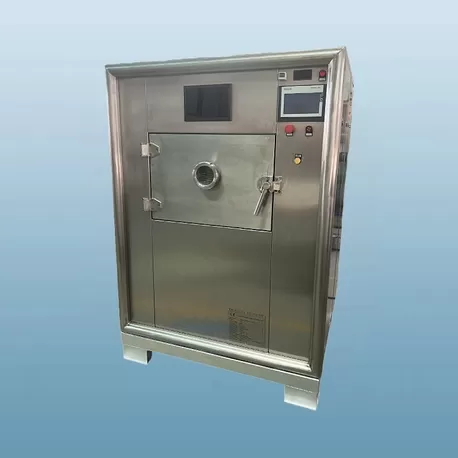
Thermodynamik der Sublimation: Leitfähige Lyophilisation vs. Dielektrische volumetrische Erwärmung
Bei der herkömmlichen Gefriertrocknung muss die für die Sublimation von Eis erforderliche Wärme ($q = \dot{m} \Delta H_s \approx 2838 \text{ kJ/kg}$) mehrere physikalische Grenzen überwinden: die Regaloberfläche, die Behälterbasis, die gefrorene Schicht und schließlich die Schicht des getrockneten Produkts. Während der Trocknung zieht sich die Sublimationsfront in Richtung Boden des Behälters zurück. Die poröse getrocknete Matrix über dieser Front wirkt als thermischer Isolator mit Wärmeleitfähigkeitswerten, die typischerweise zwischen 0,015 und 0,035 W/(m·K) unter Vakuum liegen. Um die Sublimation zu beschleunigen, ohne die Kollaps-Temperatur ($T_c$) oder die Glasübergangstemperatur ($T_g'$) der Formulierung zu überschreiten, müssen herkömmliche Systeme moderate Regaltemperaturen aufrechterhalten, wodurch die primäre Trocknung über mehrere Tage verlängert wird.
Die volumetrische Energieeinbringung verschiebt dieses Gleichgewicht. Wenn elektromagnetische Energie im Radiofrequenz- oder Mikrowellenspektrum in die Trockenkammer eindringt, wird die dissipierte Leistung pro Volumeneinheit ($P_v$) durch die dielektrischen Eigenschaften der Matrix bestimmt:
Pv = 2 π f ε0 ε″r E2
f: Angewandte Frequenz (typischerweise 2450 MHz oder 915 MHz für industrielle Anwendungen).
ε0: Permittivität des freien Raums ($8.854 \times 10^{-12} \text{ F/m}$).
ε″r: Dielektrischer Verlustfaktor des bearbeiteten Materials.
E: Lokale elektrische Feldstärke (Quadratwurzel des Mittelwerts) innerhalb des Ziels.
Da die Mikrowellenenergie direkt mit den dielektrischen Dipolen des gefrorenen Kerns interagiert, wird Wärme gleichmäßig in der Eismasse erzeugt. Die Sublimation erfolgt, ohne dass ein Temperaturgradient über die getrocknete Grenzschicht erforderlich ist. Der Dampf, der an der Sublimationsgrenze erzeugt wird, diffundiert durch die offenen Poren nach außen über die Knudsen-Diffusion und den hydrodynamischen Fluss, der durch den Dampfdruckunterschied zwischen der gefrorenen Grenzfläche und der Kondensator-Kammer angetrieben wird.
Dielektrisches Verhalten und Ionisationsschwellen in Niederdruckumgebungen
Die industrielle Anwendung von dielektrischen Feldern unter Vakuumbedingungen erfordert eine präzise Steuerung der Materialeigenschaften und elektromagnetischen Parameter. Der dielektrische Verlustfaktor ($\varepsilon''$) von hexagonalem Eis ($I_h$) bei Mikrowellenfrequenzen ist erheblich niedriger als der von flüssigem Wasser, jedoch ausreichend hoch, um Energie effizient zu absorbieren, wenn es geeigneten Feldintensitäten ausgesetzt ist. Wie im folgenden Vergleichsbaseline gezeigt, verschieben sich die dielektrischen Eigenschaften dramatisch zwischen den Zuständen:
Flüssiges Wasser (20°C, 2450 MHz): $\varepsilon' \approx 80$, $\varepsilon'' \approx 12$
Eis (-20°C, 2450 MHz): $\varepsilon' \approx 3.2$, $\varepsilon'' \approx 0.003$
Getrocknete poröse Matrix (-20°C bis 20°C): $\varepsilon' \approx 1.2 - 1.8$, $\varepsilon'' < 0.001$
Der deutliche Unterschied zwischen dem Verlustfaktor von Eis und flüssigem Wasser etabliert eine selbstregulierende thermodynamische Dynamik während der ordnungsgemäßen Verarbeitung: Eis absorbiert Energie, während die bereits getrocknete äußere Matrix weitgehend transparent für das Feld bleibt. Wenn jedoch lokales Schmelzen auftritt, springt der Verlustfaktor um mehrere Größenordnungen und führt zu einem thermischen Durchbrennen. Die Ingenieure müssen daher die Energiezufuhr mit extremer Präzision modulieren, um die Produkttemperatur strikt unterhalb des eutektischen Punktes ($T_{eu}$) oder des Kollapsgrenzwertes ($T_c$) zu halten.
Eine sekundäre ingenieurtechnische Überlegung betrifft die Plasmaströmung. Unter reduzierten Drücken (zwischen 10 Pa und 100 Pa, die beim Gefriertrocknen üblich sind) erhöht sich der mittlere freie Weg der Gasmoleküle. Laut Paschen's Gesetz sinkt die Durchschlagspannung von Gasen in diesem Druckbereich erheblich. Hohe elektrische Feldgradienten ($E$) können Restgase und Wasserdampf ionisieren und ein Niedertemperaturplasma erzeugen, das organische Matrizen verbrennt und die Felduniformität zerstört. Moderne Systeme mildern dies, indem sie mit niedrigeren elektrischen Feldstärken arbeiten, die über breitere resonante Hohlräume verteilt sind, Festkörpergeneratoren verwenden oder innerhalb spezialisierter Druckfenster arbeiten, in denen die Durchschlagpotentiale maximiert werden.
Hardware-Architektur und Ingenieurwesen von Mikrowellen-Gefriertrockner
Die Übersetzung der dielektrischen Sublimation von Laborprototypen zu kontinuierlichem industriellen Durchsatz erfordert rigoroses Vakuum-, Wärme- und Hochfrequenzingenieurwesen. Industrielle Implementierungen, die von Nasan entworfen wurden, kombinieren industrielle Mikrowellenhohlräume mit Hochleistungs-Vakuumkondensationsmodulen, um ein stabiles Massentransfergleichgewicht aufrechtzuerhalten.
Resonanzhohlraumdesign und Feldhomogenisierung
Uniformität stellt das primäre Hindernis bei der Verarbeitung von Bulk- oder Fläschchen-basierten Biologika dar. Multimode-Hohlräume leiden oft unter stehenden Wellenknoten, was zu lokalisierten Hotspots und Kaltstellen führt. Industrielle Systeme bekämpfen diese Heterogenität durch mehrere integrierte Mechanismen:
Phasenverschiebende Festkörpergeneratoren: Der Austausch traditioneller Magnetrone durch Festkörperleistungsverstärker (SSPAs) ermöglicht dynamisches Frequenzhopping (innerhalb des 2.4–2.5 GHz ISM-Bands) und Phasenanpassung, wodurch die Feldmuster kontinuierlich im Raum umverteilt werden.
Modulatoren und Drehplattformen: Die mechanische Veränderung der Randbedingungen im Inneren der Kammer verteilt die zeitlich gemittelte Feldstärke gleichmäßig über die Produktbehälter.
Array-Wellenleiter-Zuführungen: Die Einführung von Mikrowellenenergie durch mehrere phasierte Anschlüsse verhindert hohe Feldkonzentrationen an einzelnen Eintrittspunkten und unterdrückt den Beginn von Ionisationsentladungen.
Dampfentfernung und Kondensatorgröße
Da die Sublimationsrate in einem Mikrowellen-Frier-System 4 bis 10 Mal höher ist als in einem konventionellen Lyophilisator, steigt die Dampf-Generierungsrate proportional an. Wenn der Eiskondensator und die Geometrie der Kanäle zu klein sind, steigt der Druck in der Produktkammer schnell an, was zu einem Verstopfungsfluss am Absperrventil führt und die Sättigungstemperatur über $T_c$ anhebt. Vakuumsysteme müssen laminare und Übergangsflusswege mit breiten Kanälen, hochleitenden Schmetterlingsventilen und kryogenen Kondensatoroberflächen aufrechterhalten, die in der Lage sind, nachhaltige Ablagerungsraten von mehr als mehreren zehn Kilogramm Eis pro Stunde und Quadratmeter Oberfläche zu bewältigen.
Systemdesigner bei Nasan integrieren hochleitende Dampfwege neben kontinuierlich abtaufenden Kondensatorsystemen, um sicherzustellen, dass die Betriebs-Vakuumlevel stabil zwischen 0,1 mbar und 0,8 mbar während der hochenergetischen primären Sublimationsphase bleiben.
Prozesskinetik: Vergleich von Trocknungsphasen und Energietransfer
Trocknungsprofile in einer dielektrischen Umgebung unterscheiden sich wesentlich von konventionellen, durch Regale beheizten Zyklen in allen drei Verarbeitungsphasen.
Gefrierphase
Das thermische Protokoll während des anfänglichen Gefrierens bestimmt die Porenstruktur des trockenen Kuchens. Kontrollierte Eiskristallisation erzeugt große, vernetzte Eiskristalle, die während der anschließenden Trocknung einen geringeren Widerstand gegen den Stofftransfer bieten. In Systemen, die unter volumetrischer Erwärmung arbeiten, ist eine gleichmäßige Kristallgrößenverteilung entscheidend, um homogene dielektrische Eigenschaften in der gesamten gefrorenen Masse sicherzustellen.
Primäre Trocknungsphase
Bei der Standard-Lyophilisation macht die primäre Trocknung 80 % bis 90 % der gesamten Verarbeitungszeit aus, aufgrund der Wärmeübertragungsengpässe durch die Regeloberfläche und die getrocknete Schicht. Während der mikrowellengetriebenen Verarbeitung wird die Leistung basierend auf Echtzeit-dielektrischem Feedback angepasst. Wenn das Volumen des Eises abnimmt, sinkt die insgesamt aufgenommene Leistung proportional, was eine Überhitzung nach der Sublimation verhindert. Die Dauer der primären Trocknung verkürzt sich von mehreren Stunden auf einige Stunden.
Sekundäre Trocknungsphase
Die sekundäre Trocknung entfernt nicht gefrorene, gebundene Wassermoleküle, die an den inneren Oberflächen der Matrix adsorbiert sind. Während konventionelle Zyklen langsam die Regaletemperaturen auf 30°C–40°C erhöhen, um die Desorptionsenergiebarrieren ($40 - 50 \text{ kJ/mol}$ von gebundenem Wasser) zu überwinden, regt Mikrowellenenergie diese polaren Wasserdipole direkt an. Die Desorptionsraten steigen, ohne dass eine anhaltende Exposition empfindlicher Matrizen gegenüber hohen konvektiven oder leitenden Oberflächentemperaturen erforderlich ist.
Zielanwendungen und Branchenkompatibilität
Beschleunigte Sublimation durch dielektrische Energiezufuhr bietet deutliche wirtschaftliche und qualitative Vorteile für spezifische Kategorien von hochwertigen, wärmeempfindlichen Verbindungen.
Lebende biotherapeutische Produkte und Probiotika
Probiotische Stämme, bakterielle Impfstoffe und lebende virale Vektoren erleiden einen Verlust der Lebensfähigkeit, wenn sie längeren thermischen Belastungen oder verlängerten Dehydrierungszeiten ausgesetzt sind. Die Beschleunigung des Übergangs durch den semi-hydrierten Zustand erhält die Integrität der Zellmembran und die metabolischen Erholungsraten nach der Rekonstitution, was zu höheren koloniebildenden Einheit (CFU) Zählungen führt.
Thermolabile Enzyme und monoklonale Antikörper
Proteine, die zur Denaturierung, Aggregation oder konformationalen Zersetzung neigen, profitieren von verkürzten Verweilzeiten innerhalb der Lyophilisationskammer. Die Notwendigkeit erhöhter Regaletemperaturen während der sekundären Trocknung zu entfernen, bewahrt native sekundäre und tertiäre Strukturen.
Nahrungsergänzungsmittel, Funktionale Botanicals und Diagnosereagenzien
Hochwertige Pflanzenextrakte, aktive Bio-Verbindungen und vorgefertigte diagnostische Tests (wie PCR-Reagenzien und laterale Fluss-Enzym-Mischungen) erfordern eine schnelle Verarbeitung, um Reaktivität und aromatische oder strukturelle Stabilität zu erhalten. Kontinuierliche oder halbkontinuierliche Mikrowellen-Freeze-Verarbeitungsausrüstung bietet eine Alternative zu massiven Mehrfachregal-Batch-Infrastrukturen, die die Produktionsanlagen in kontinuierliche Produktionsströme umwandelt.
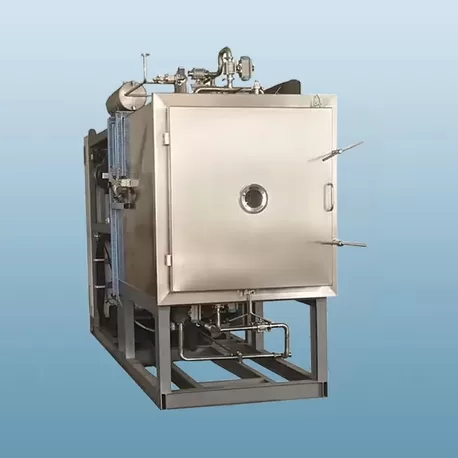
Prozessanalytische Technologie und Dynamische Kontrollsysteme
Präzise Kontrolle über volumetrische Erwärmung in Vakuumumgebungen beruht auf nicht-invasiven, hochgeschwindigkeits Instrumentierungsarchitekturen. Traditionelle Thermoelement- Sonden, die in Produktfläschchen platziert werden, führen metallische Leiter in starke elektromagnetische Felder ein, was lokale Lichtbogenbildung, Feldverzerrung und fehlerhafte Temperaturmessungen verursachen kann.
Moderne Prozesskontrolle integriert fortschrittliche prozessanalytische Technologie (PAT) Werkzeuge:
Faseroptische Fluoroptik-Sonden: Nicht-metallisch, immun gegen RF- und Mikrowelleninterferenzen, bieten direkte Messung der Temperaturen des gefrorenen Kerns und des Kuchens.
Infrarot-Thermografie: Oberflächenabtastende Sensoren, die auf transparente Sichtfenster abgebildet sind, um lokale thermische Anomalien über das Trockenbett in Echtzeit zu erkennen.
Massenpektrometrie und Druckanstiegsanalyse (MKS/Pirani Differential): Kontinuierliche Überwachung der Gaszusammensetzung innerhalb der Kammer ermöglicht die genaue Identifizierung des primären Trocknungsendpunkts durch Erkennung von Rückgängen im Partialdruck des Wasserdampfs.
Reflektierte Leistungsüberwachung: Echtzeitautomatisierte Messung der vorwärts gerichteten versus reflektierten Mikrowellenleistung bietet sofortiges Feedback zum verbleibenden Eisvolumen und ermöglicht die geschlossene Regelung des Generators.
Häufig gestellte Fragen
Wie verhindert Mikrowellen-Freeze-Drying den Zusammenbruch der Matrix ohne konventionellen Regal-Kontakt?
Der Energietransfer hängt nicht von der Wärmeleitung durch die erhitzten Regale am Boden des Behälters ab. Stattdessen dringt Mikrowellenstrahlung direkt in den gefrorenen Kern ein und wandelt sich direkt an der Stelle des Eiskristalls in thermische Energie um. Dies hält die Sublimationsfronttemperatur unter dem kritischen Punkt des strukturellen Zusammenbruchs ($T_c$) und beseitigt den thermischen Widerstand der verdickenden Trockenschicht darüber.
Wie wird Plasmaentladung während des Niederdruckbetriebs vermieden?
Plasmabildung tritt auf, wenn die lokale elektrische Feldstärke die Durchbruchspannung der Restgase auf den Betriebs-Vakuumpegeln überschreitet (gesteuert durch das Paschen-Gesetz). Moderne industrielle Trockner verhindern Ionisation, indem sie niedrigere Feldstärken über mehrere phasierte Festkörperanschlüsse verteilen, scharfe Metallgeometrien innerhalb der Kammer vermeiden und die Vakuumpegel außerhalb des Minimums der Durchbruchspannungs-Täler aufrechterhalten.
Wie ändern sich die dielektrischen Eigenschaften, während die Sublimation fortschreitet?
Zu Beginn des Trocknungsprozesses dominieren die dielektrischen Eigenschaften von hexagonalem Eis ($\varepsilon'' \approx 0.003$). Während das Eis sublimiert, hat die zurückgelassene trockene Matrix einen noch niedrigeren dielektrischen Verlustfaktor ($\varepsilon'' < 0.001$). Folglich wird das trockene Produkt praktisch transparent für das elektromagnetische Feld, was automatisch die Leistungsabsorption in die verbleibenden gefrorenen Abschnitte fokussiert und das Anbrennen des getrockneten Kuchens verhindert.
Kann mikrowellenunterstützte Sublimation in kontinuierliche industrielle Produktionslinien integriert werden?
Ja. Da die dielektrische Erwärmung die primäre Trocknung von Tagen auf Stunden verkürzt, können Materialien kontinuierlich oder halbkontinuierlich entlang von Vakuum-Sperr-Rotations- tischen, vibrierenden Betten oder modularen Förderbandsystemen bewegt werden. Dies verlagert die Herstellung von massiven, energieintensiven stationären Chargen-Lyophilisatoren hin zu kompakten, inline Verarbeitungsmodulen.
Welche Frequenzen sind für industrielle dielektrische Gefriersysteme standardmäßig?
Industrielle Systeme nutzen die international zugewiesenen Industrie-, Wissenschafts- und Medizin (ISM) Frequenzen. Die häufigsten sind 2450 MHz für kleinere bis mittlere Systeme, die eine hohe Energiedichte und kürzere Eindringtiefen erfordern, und 915 MHz für größere Bulk-Schichten, die eine tiefere Eindringung durch dickere Produktbetten erfordern.
Wie vergleicht sich das Energieeffizienzprofil mit der konventionellen Lyophilisation?
Obwohl die Erzeugung von Mikrowellenenergie Umwandlungsverluste verursacht (typischerweise 65–70% Effizienz für Magnetrons und bis zu 60–65% für Festkörperquellen), sinkt der gesamte Energieverbrauch der Anlage erheblich. Die Verkürzung der gesamten Zyklusdauer um 70% bis 80% reduziert die Laufzeit von schweren Vakuumpumpen, Zirkulationskühlern und Kondensator-Kältekompressoren drastisch.
Industrielle Geräteengineering und Prozessoptimierung
Der Übergang zu volumetrischer Trocknung erfordert ein ausgewogenes Design zwischen der Lieferung des elektromagnetischen Feldes, der Vakuumleitfähigkeit und den thermischen Kühlsystemen. Nasan entwirft und fertigt industrielle Trocknungsinfrastrukturen, die nach strengen Betriebsstandards gebaut sind und Festkörper-Mikrowellenarchitekturen mit robusten Kondensatorsystemen kombinieren, die auf spezifische Kundenformulierungen abgestimmt sind.
Für maßgeschneiderte Ingenieurevaluierungen, Zykluszeitsimulationen oder Pilot-Testprotokolle zu spezifischen Biologika, Extrakten oder Wirkstoffen kontaktieren Sie unser Technikteam. Reichen Sie Ihre Formulierungsparameter und Kapazitätsziele ein, um ein umfassendes Angebot zur Gerätegröße und Systemintegration zu erhalten.