







Les équipements de séchage industriels conventionnels reposent sur des méthodes de transfert de chaleur conductives, convectives ou radiantes. Ces techniques thermiques traditionnelles transfèrent l'énergie exclusivement de la surface d'un matériau vers l'intérieur, régies par la conductivité thermique naturelle du produit. Ce mécanisme structurel crée des limites opérationnelles distinctes : la migration de l'humidité interne est souvent bien en retard par rapport aux taux d'évaporation de surface, provoquant un durcissement de la surface, une dégradation thermique, une déformation structurelle et de fortes pertes d'énergie primaire. Les environnements de fabrication à haut débit nécessitent des méthodes thermiques capables de contourner les couches limites thermiques externes pour obtenir un retrait rapide et uniforme de l'humidité dans l'ensemble du volume en vrac.
Le chauffage diélectrique électromagnétique résout ces goulets d'étranglement basés sur la physique. En interagissant directement avec des molécules polaires et des particules ioniques à l'intérieur du produit, la conversion directe d'énergie transforme instantanément des ondes électromagnétiques à haute fréquence en chaleur. L'intégration d'un four à micro-ondes industriel moderne dans une ligne de traitement continue transforme la thermodynamique fondamentale du séchage industriel, permettant aux opérateurs d'usine d'augmenter la capacité de production, de réduire les exigences en surface de l'usine et de diminuer les entrées d'énergie opérationnelle.
Dynamique électromagnétique : Comprendre la mécanique du chauffage volumétrique
L'opération fondamentale du traitement diélectrique repose sur l'interaction entre des champs électromagnétiques alternés à haute fréquence et les propriétés diélectriques du matériau de traitement. Lorsque des substrats non conducteurs contenant des molécules polaires—principalement de l'eau liquide—sont exposés à des champs électromagnétiques à haute fréquence, deux mécanismes principaux produisent de la chaleur interne : la rotation des dipôles et la conduction ionique.
Les molécules d'eau présentent un moment dipolaire électrique permanent naturel. Placés dans un champ électromagnétique alternatif, ces dipôles tentent continuellement de se réaligner avec les directions de champ qui s'inversent rapidement. À des fréquences opérationnelles désignées comme 2450 MHz ou 915 MHz, ce champ directionnel s'inverse des centaines de millions à des milliards de fois par seconde. Le décalage de phase entre la réorientation rapide du champ et le mouvement physique des molécules polaires génère une friction moléculaire, convertissant l'énergie du champ électromagnétique directement en énergie thermique volumétrique.
En même temps, les ions dissous présents dans le produit humide se déplacent d'avant en arrière en réponse à la polarité changeante du champ. Ce mouvement crée des pertes électriques résistives à travers le lit de matériau, générant de la chaleur supplémentaire. La puissance totale absorbée par unité de volume ($P$) au sein du substrat cible est régie par l'équation diélectrique fondamentale :
P = 2 * π * f * ε0 * ε'' * |E|²
f représente la fréquence d'exploitation appliquée du champ électromagnétique.
ε0 représente la constante de permittivité du vide.
ε'' représente le facteur de perte diélectrique, définissant la capacité spécifique du matériau à convertir l'énergie électromagnétique en chaleur.
|E| représente l'intensité du champ électrique local au sein du volume du produit.
Parce que l'énergie thermique est générée directement là où l'eau est concentrée, l'intérieur profond du produit chauffe rapidement. Cette génération de vapeur interne crée un gradient de pression interne positif, poussant l'eau liquide et la vapeur d'eau vers la surface. Contrairement aux fours à air chaud traditionnels où la croûte de surface bloque la libération d'humidité, le chauffage diélectrique maintient les pores de surface ouverts, accélérant la vitesse de séchage sans endommager la qualité du produit.
Métriques de sélection de fréquence : architecture système 915 MHz contre 2450 MHz
Les ingénieurs en conception de systèmes sélectionnent les fréquences de fonctionnement en fonction de la profondeur du lit de matériau, des spécifications de débit total et des caractéristiques diélectriques spécifiques du matériau. Les normes industrielles assignent deux bandes de fréquence principales pour le traitement haute puissance : 915 MHz et 2450 MHz.
La fréquence de fonctionnement impacte directement la profondeur de pénétration du champ ($d_p$), qui définit la distance dans un matériau où la densité de puissance diminue à environ 37 % de sa valeur de surface initiale. Des fréquences électromagnétiques plus basses produisent des longueurs d'onde plus longues, permettant à l'énergie de pénétrer beaucoup plus profondément dans des lits de produits épais et denses.
Systèmes 915 MHz : Fonctionnant à une longueur d'onde d'environ 32,7 centimètres, le 915 MHz offre une pénétration de puissance profonde. Cette fréquence est idéale pour les matériaux à haute densité, les granulés en vrac, le bois épais, les rendements agricoles importants et les lignes de traitement continues lourdes. Des générateurs de magnétron haute puissance individuels fonctionnant à 915 MHz délivrent des sorties de 75 kW à 100 kW par unité, permettant une échelle de traitement massive.
Systèmes 2450 MHz : Fonctionnant à une longueur d'onde d'environ 12,2 centimètres, le 2450 MHz offre une pénétration de champ moins profonde mais propose des taux de conversion de puissance localisés plus élevés dans des couches minces. Cette fréquence excelle dans le traitement de feuilles minces, de matériaux en toile, de matrices de collations extrudées, de plateaux de petite taille et de lits de produits peu profonds. Des magnétrons individuels à 2450 MHz délivrent généralement des sorties comprises entre 1 kW et 15 kW, permettant un placement de champ multi-émetteurs granulaire.
Configurer une unité continue pour correspondre aux propriétés diélectriques précises d'un produit empêche la surchauffe de la surface tout en maintenant une absorption d'énergie constante à travers la couche de matériau.
Architecture du système : bandes transporteuses et cavités résonnantes
L'incorporation du traitement électromagnétique dans les lignes de production continues nécessite une ingénierie mécanique spécialisée conçue autour des exigences de manutention des matériaux et des normes de sécurité en radiofréquence strictes.
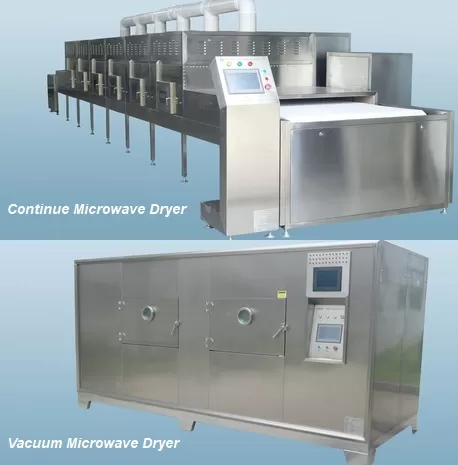
Systèmes de tunnel continu
Dans la fabrication à volume élevé, les tunnels de traitement continu utilisent un lit transporté passant à travers des cavités applicatrices résonnantes accordées ou des réseaux de lanceurs à plusieurs fentes. Les composants clés du système comprennent :
Tunnels de suppression (Chokes) : Les portails d'entrée et de décharge présentent des tunnels d'atténuation accordés, revêtus de matériaux absorbant les micro-ondes et d'une géométrie de court-circuit à quart d'onde. Ces structures piègent l'énergie résiduelle du champ, garantissant que les émissions externes restent bien en dessous des normes de sécurité internationales (< 5 mW/cm² à 5 cm de distance).
Bande transporteuse : Les bandes de transport sont construites à partir de matériaux à faible perte diélectrique, tels que la fibre de verre tissée recouverte de PTFE, le polypropylène ou des polymères spécialement conçus. Ces matériaux passent à travers des champs électriques de haute intensité sans absorber l'énergie du champ ni chauffer.
Gestion du transport d'air : Des systèmes d'air chaud à haute vitesse intégrés balayent le lit de produit à l'intérieur de la cavité. Alors que l'énergie électromagnétique chasse l'humidité du matériau, l'air en mouvement évacue l'humidité de la couche limite, empêchant la condensation de l'humidité sur les parois internes de la cavité.
Les ingénieurs des fabricants d'équipements spécialisés comme Nasan construisent des tunnels continus automatisés à plusieurs zones équipés de capteurs infrarouges sans contact et de mélangeurs en mode équilibrage de champ. Ces composants garantissent un contrôle précis de la température sur toute la largeur du tapis tout en évitant d'endommager les matériaux sensibles à la chaleur.
Applications industrielles dans les secteurs de la fabrication
Le chauffage volumétrique direct offre des avantages mécaniques et économiques clairs dans un large éventail de matières premières et d'industries de transformation.
1. Transformation des aliments et Agritech
Dans la transformation industrielle des aliments, une gestion précise de l'humidité contrôle la stabilité à la conservation, la texture et la valeur nutritionnelle. Le séchage à l'air chaud conventionnel cuit souvent trop les surfaces des produits tout en laissant des niveaux d'humidité interne élevés. L'implémentation d'un four à micro-ondes industriel robuste permet une réduction contrôlée de l'humidité à basse température dans plusieurs opérations clés :
Tempérage en vrac : Élever la température de la viande congelée, de la volaille ou des blocs de beurre de -20°C à -2°C en quelques minutes, permettant une découpe ou un broyage immédiat sans perte de goutte ou croissance microbienne.
Séchage post-cuisson : Éliminer l'excès d'humidité du centre des produits de boulangerie sans provoquer de sur-brunissement ou de noircissement de la croûte.
Pasteurisation et désinfestation : Réaliser l'éradication thermique complète des pathogènes, des insectes et des spores fongiques à faibles expositions thermiques, préservant les profils de saveur et de couleur naturels.
2. Fabrication chimique et pharmaceutique
Les poudres chimiques, les composés granulaires et les ingrédients actifs nécessitent un contenu en humidité uniforme et une intégrité structurelle stricte. Le chauffage volumétrique élimine les points chauds qui déclenchent la décomposition chimique ou modifient les structures cristallines. Comme la génération d'énergie s'arrête instantanément lorsque l'alimentation est coupée, les opérateurs de ligne peuvent geler le traitement thermique immédiatement, évitant ainsi des dommages lors des pauses en aval de la ligne.
3. Céramiques avancées et matériaux techniques
Sécher des pièces en céramique dense, des substrats de filtre en nid d'abeille et des catalyseurs techniques présente de graves défis de traitement. Le chauffage externe conventionnel génère de fortes gradients thermiques qui provoquent un retrait différentiel, des fissures structurelles et des déformations. Le séchage volumétrique crée une pression interne de vapeur uniforme qui expulse l'humidité sans créer de contrainte structurelle à l'intérieur du corps. Les lignes de traitement avancées construites par Nasan utilisent des routines d'ajustement de puissance en temps réel qui réduisent la puissance de sortie à mesure que les niveaux d'humidité diminuent, protégeant la matrice matérielle pendant les dernières étapes de séchage.
Équilibre énergétique et indicateurs de coût opérationnel
Évaluer les équipements thermiques nécessite d'analyser l'efficacité totale du système, les indicateurs de conversion d'énergie et les exigences en matière d'espace au sol de l'installation. Les séchoirs à convection à gaz ou à vapeur traditionnels fonctionnent avec une faible efficacité thermique totale—souvent entre 25 % et 40 %—car d'énormes quantités d'énergie sont perdues par les gaz d'échappement, les cycles de préchauffage et la chaleur radiante structurelle.
L'efficacité de conversion d'énergie moderne de l'électrique au micro-ondes dans les générateurs de magnétron à 915 MHz atteint 85 % à 90 %, tandis que les générateurs à 2450 MHz ont une moyenne de 70 % à 75 %. Comme l'énergie électromagnétique agit directement sur l'humidité à l'intérieur du produit plutôt que de chauffer des masses d'air structurelles ou des murs en acier lourds, l'efficacité énergétique effective dépasse régulièrement 70 %.
Les principaux avantages de performance opérationnelle incluent :
Empreinte compacte : Augmenter les taux de transfert de chaleur de 4x à 10x raccourcit considérablement la longueur de traitement requise, économisant ainsi un espace précieux dans l'atelier.
Délai de préchauffage zéro : Les fours industriels traditionnels nécessitent des heures de préchauffage et de cycles de refroidissement contrôlés. Les systèmes électromagnétiques délivrent la pleine puissance instantanément lors de l'activation, éliminant l'utilisation d'énergie non productive.
Suivi automatisé de l'énergie : La sortie de puissance du système est directement liée aux vitesses de ligne et aux données des capteurs d'humidité entrants via des contrôleurs logiques programmables industriels (PLC).
Lorsqu'il est correctement intégré, un four à micro-ondes industriel commercial fonctionne comme un système énergétique hautement réactif, modulant l'utilisation de l'énergie en temps réel en fonction des variations de flux de masse et d'humidité entrante.
Surmonter les goulets d'étranglement du traitement : uniformité de terrain et séchage hybride
Bien que le chauffage volumétrique offre un traitement rapide, les champs électromagnétiques à haute intensité nécessitent une conception soigneuse du système pour éviter des problèmes opérationnels tels que la surchauffe localisée.
Atténuation des points chauds
Les ondes stationnaires réfléchissantes à l'intérieur des cavités de traitement métalliques peuvent provoquer des distributions de champ non uniformes, entraînant un séchage inégal ou des points chauds locaux. Les concepteurs de machines éliminent les risques d'ondes stationnaires en utilisant des stratégies ciblées :
Agitateurs de mode : Des lames métalliques rotatives à grande vitesse à l'intérieur de la cavité réfléchissent en continu les motifs d'ondes entrants, répartissant l'énergie uniformément sur la bande de traitement.
Réseaux de ports de guide d'ondes phasés : Le positionnement de plusieurs ports d'énergie décalés le long du tunnel garantit une distribution uniforme du champ sur la largeur des lits de produits en mouvement.
Contrôle de la densité de puissance variable : Les alimentations électriques à état solide ajustent les paramètres opérationnels à la volée, adaptant les niveaux de puissance au contenu en humidité localisé.
Configurations de traitement hybride
Compter exclusivement sur l'énergie électromagnétique pour évaporer de grands volumes d'humidité de surface libre n'est pas toujours rentable. Les systèmes de traitement les plus efficaces combinent l'air chaud convectif traditionnel avec le chauffage diélectrique volumétrique. Dans ces configurations hybrides, de l'air chaud peu coûteux élimine rapidement l'humidité de surface, tandis que le système électromagnétique cible l'humidité liée tenace profondément dans le cœur du matériau où la conduction thermique traditionnelle ralentit.
Paramètres pour l'échelle des systèmes de production
Élargir un processus matériel de l'évaluation pilote à une ligne continue à grande échelle nécessite de mesurer des paramètres physiques et diélectriques spécifiques dans des conditions contrôlées :
Permittivité diélectrique et facteur de perte ($\epsilon'$ et $\epsilon''$) : Suivre ces valeurs à travers divers points de température et d'humidité montre à quel point un matériau absorbe efficacement l'énergie électromagnétique tout au long du cycle de séchage.
Capacité calorifique spécifique et chaleur latente de vaporisation : Ces métriques thermodynamiques dictent les calculs de puissance totale pour élever les températures des produits et provoquer des changements de phase dans les solvants cibles.
Diffusivité interne de l'humidité : Mesurer les taux de mouvement de l'humidité prévient le cloquage structurel ou les défauts induits par la vapeur causés par un surpuissance de matériaux denses.
Grâce à l'évaluation en laboratoire pilote, Nasan assiste les équipes d'ingénierie des usines dans la définition des exigences exactes en kilowatts, des temps de résidence, des vitesses de bande et des configurations d'équilibre de l'air nécessaires pour un fonctionnement fiable à pleine échelle industrielle.
Questions Fréquemment Posées
Q1 : En quoi un four à micro-ondes industriel diffère-t-il des séchoirs à air chaud industriels standard ?
A1 : Les séchoirs à air chaud traditionnels transfèrent la chaleur lentement de la surface vers l'intérieur par conduction thermique, créant une croûte à la surface et des gradients de température abrupts. Un système de traitement électromagnétique génère de l'énergie thermique directement à l'intérieur du produit en excitant les molécules d'humidité dans tout le volume, offrant des temps de séchage beaucoup plus rapides et une efficacité thermique supérieure.
Q2 : Quels systèmes de sécurité protègent les opérateurs contre l'exposition électromagnétique à haute fréquence ?
A2 : Les systèmes industriels disposent de cavités métalliques entièrement fermées, de portes de sécurité verrouillées et de filtres de suppression accordés à quart d'onde aux ouvertures des tunnels. Ces pièges intégrés reflètent l'énergie des ondes parasites dans la cavité, maintenant les niveaux de champ externe bien en dessous des limites d'exposition internationales (< 5 mW/cm² à une distance de 5 cm).
Q3 : Les systèmes de séchage diélectrique continu peuvent-ils traiter des produits chimiques ou des ingrédients alimentaires sensibles à la température ?
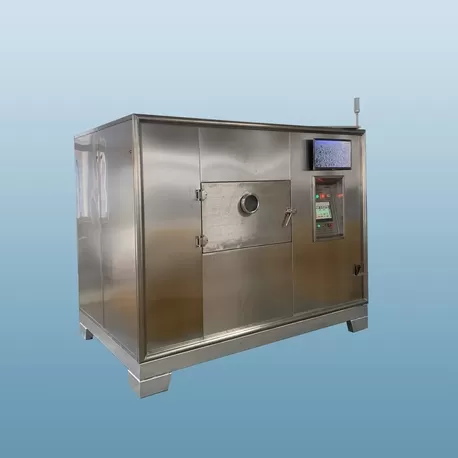
A3 : Oui. Parce que la génération de vapeur d'eau interne crée un gradient de pression vers l'extérieur, l'humidité s'évapore rapidement à des températures de produit en vrac plus basses. De plus, la combinaison de la puissance micro-ondes avec des conditions de vide permet un séchage continu à des températures réduites (35°C à 50°C), protégeant les composés actifs et les ingrédients sensibles des dommages causés par la chaleur.
Q4 : Quelle est la durée de vie opérationnelle typique des tubes magnétrons industriels ?
A4 : Les magnétrons de qualité industrielle disposent de filaments robustes, de systèmes de refroidissement liquide et de joints en céramique robustes conçus pour un fonctionnement continu. Les magnétrons industriels standard de 915 MHz offrent des durées de vie opérationnelles comprises entre 8 000 et 15 000 heures, et les configurations de générateurs modulaires permettent un remplacement rapide sans arrêter la ligne de production principale.
Q5 : Quel entretien de routine est nécessaire pour les systèmes de traitement continu ?
A5 : Les tâches d'entretien principales incluent le nettoyage des murs de la cavité interne, l'inspection des courroies de transport pour l'usure physique, le nettoyage des filtres à air d'admission, la vérification de la pureté du circuit d'eau de refroidissement et la réalisation de contrôles d'émission de routine à l'aide de compteurs de mesure de champ pour garantir un fonctionnement sûr et à long terme.
Demandez une Évaluation Technique pour Votre Ligne de Production
La mise à niveau vers un séchage diélectrique continu nécessite une évaluation de processus spécialisée, un appariement de puissance précis et une conception de cavité sur mesure adaptée à votre matériau spécifique. Si votre installation de fabrication doit augmenter le débit de production, réduire les coûts énergétiques ou résoudre des problèmes d'uniformité d'humidité, consultez notre équipe d'ingénierie de conception de processus.
Contactez nos ingénieurs d'application aujourd'hui pour demander une enquête technique, organiser des tests en laboratoire pour vos matières premières, ou recevoir une proposition de système complète conçue pour vos spécifications de production.