







Konventionelle industrielle Trocknungsgeräte basieren auf leitenden, konvektiven oder strahlenden Wärmeübertragungsmethoden. Diese traditionellen thermischen Techniken übertragen Energie ausschließlich von der Oberfläche eines Materials nach innen, bestimmt durch die natürliche Wärmeleitfähigkeit des Produkts. Dieser strukturelle Mechanismus schafft deutliche operationale Grenzen: Die interne Feuchtigkeitsmigration hinkt oft weit hinter den Verdunstungsraten an der Oberfläche hinterher, was zu Oberflächenhärtung, thermischer Degradation, strukturellem Verzug und hohen primären Energieverlusten führt. Hochdurchsatz- Fertigungsumgebungen erfordern thermische Methoden, die in der Lage sind, externe thermische Grenzschichten zu umgehen, um eine schnelle, gleichmäßige Feuchtigkeitsentfernung im gesamten Volumen zu erreichen.
Die elektromagnetische dielektrische Erwärmung löst diese physikalisch bedingten Engpässe. Durch die direkte Interaktion mit polaren Molekülen und ionischen Partikeln innerhalb des Produkts wandelt die direkte Energieumwandlung hochfrequente elektromagnetische Wellen sofort in Wärme um. Die Integration eines modernen industriellen Mikrowellenofens in eine kontinuierliche Verarbeitungslinie transformiert die grundlegende Thermodynamik der industriellen Trocknung und ermöglicht es den Anlagenbetreibern, die Produktionskapazität zu erhöhen, den Platzbedarf der Anlage zu reduzieren und die Betriebskosten für Energie zu senken.
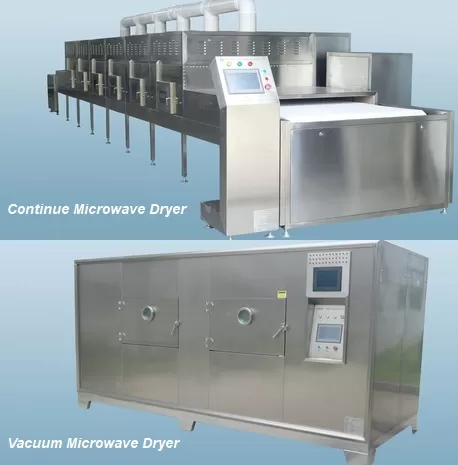
Elektromagnetische Dynamik: Verständnis der volumetrischen Heizmechanik
Der Kernbetrieb der dielektrischen Verarbeitung beruht auf der Interaktion zwischen wechselnden hochfrequenten elektromagnetischen Feldern und den dielektrischen Eigenschaften des Verarbeitungsmaterials. Wenn nicht leitende Substrate, die polare Moleküle enthalten— hauptsächlich flüssiges Wasser—hochfrequenten elektromagnetischen Feldern ausgesetzt sind, erzeugen zwei primäre Mechanismen interne Wärme: Dipolrotation und ionische Leitung.
Wassermoleküle verfügen über ein natürliches permanentes elektrisches Dipolmoment. In einem wechselnden elektromagnetischen Feld versuchen diese Dipole kontinuierlich, sich mit den schnell wechselnden Feldrichtungen neu auszurichten. Bei festgelegten Betriebsfrequenzen wie 2450 MHz oder 915 MHz wechselt dieses gerichtete Feld hunderte Millionen bis Milliarden Male pro Sekunde. Die Phasensperre zwischen der schnellen Feldumorientierung und der physischen Bewegung der polaren Moleküle erzeugt molekulare Reibung, die die Energie des elektromagnetischen Feldes direkt in volumetrische Wärmeenergie umwandelt.
Zur gleichen Zeit bewegen sich gelöste Ionen im feuchten Produkt hin und her als Reaktion auf die sich ändernde Feldpolarität. Diese Bewegung erzeugt resistive elektrische Verluste über das Materialbett, was zusätzliche Wärme erzeugt. Die insgesamt pro Volumeneinheit ($P$) innerhalb des Zielsubstrats absorbierte Leistung wird durch die grundlegende dielektrische Gleichung bestimmt:
P = 2 * π * f * ε0 * ε'' * |E|²
f steht für die angelegte Betriebsfrequenz des elektromagnetischen Feldes.
ε0 steht für die Vakuumpermittivität.
ε'' steht für den dielektrischen Verlustfaktor, der die spezifische Materialfähigkeit definiert, elektromagnetische Energie in Wärme umzuwandeln.
|E| steht für die lokale elektrische Feldstärke innerhalb des Produktvolumens.
Da thermische Energie direkt dort erzeugt wird, wo Wasser konzentriert ist, erwärmt sich das tiefe Innere des Produkts schnell. Diese interne Dampferzeugung schafft einen positiven internen Druckgradienten, der flüssiges Wasser und Wasserdampf nach außen zur Oberfläche drückt. Im Gegensatz zu traditionellen Heißluftöfen, bei denen die Oberflächenverkrustung die Feuchtigkeitsfreisetzung blockiert, hält die dielektrische Erwärmung die Oberflächenporen offen, was die Trocknungsgeschwindigkeit beschleunigt, ohne die Produktqualität zu beeinträchtigen.
Frequenzauswahlmetriken: 915 MHz versus 2450 MHz Systemarchitektur
Systemdesign-Ingenieure wählen Betriebsfrequenzen basierend auf der Materialbetttiefe, den Gesamtdurchsatzspezifikationen und den spezifischen dielektrischen Eigenschaften des Materials. Industriestandards weisen zwei Hauptfrequenzbänder für Hochleistungsverarbeitung zu: 915 MHz und 2450 MHz.
Die Betriebsfrequenz beeinflusst direkt die Eindringtiefe des Feldes ($d_p$), die den Abstand in ein Material definiert, bei dem die Leistungsdichte auf ungefähr 37 % ihres ursprünglichen Oberflächenwerts abnimmt. Niedrigere elektromagnetische Frequenzen erzeugen längere Wellenlängen, die es der Energie ermöglichen, viel tiefer in dicke, dichte Produktbetten einzudringen.
915 MHz Systeme: Mit einer langen Wellenlänge von etwa 32,7 Zentimetern bietet 915 MHz eine tiefe Leistungseindringung. Diese Frequenz ist ideal für hochdichte Materialien, Schüttgüter, dicke Hölzer, große agrarische Erträge und schwere kontinuierliche Verarbeitungslinien. Einzelne Hochleistungsmagnetron-Generatoren, die bei 915 MHz betrieben werden, liefern Ausgänge von 75 kW bis 100 kW pro Einheit, was massive Verarbeitungsskalen ermöglicht.
2450 MHz Systeme: Mit einer Wellenlänge von ungefähr 12,2 Zentimetern bietet 2450 MHz eine flachere Feldeindringung, bietet jedoch höhere lokale Leistungsumwandlungsraten in dünnen Schichten. Diese Frequenz übertrifft sich bei der Verarbeitung von dünnen Platten, Webmaterialien, extrudierten Snack-Matrizen, kleinen Batch-Tabletts und flachen Produktbetten. Einzelne Magnetrons bei 2450 MHz liefern typischerweise Ausgänge zwischen 1 kW und 15 kW, was eine granulare Multi-Transmitter-Feldplatzierung ermöglicht.
Die Konfiguration einer kontinuierlichen Einheit, die den genauen dielektrischen Eigenschaften eines Produkts entspricht, verhindert eine Überhitzung der Oberfläche, während eine gleichmäßige Energieabsorption durch die Materialschicht aufrechterhalten wird.
Systemarchitektur: Förderbänder und resonante Hohlräume
Die Integration der elektromagnetischen Verarbeitung in kontinuierliche Produktionslinien erfordert spezialisierte Maschinenbaukonstruktionen, die auf die Anforderungen der Materialhandhabung und strenge Sicherheitsstandards für Funkfrequenzen ausgelegt sind.
Kontinuierliche Tunnel Systeme
In der Hochvolumenfertigung nutzen kontinuierliche Verarbeitungstunnel ein förderbandartiges Bett, das durch abgestimmte resonante Applikator-Hohlräume oder Multi-Slot-Wellenleiter-Launcher-Anordnungen verläuft. Wichtige Systemkomponenten umfassen:
Unterdrückungstunnel (Drosseln): Ein- und Auslassportale verfügen über abgestimmte Dämpfungstunnel, die mit mikrowellenabsorbierenden Materialien und Viertelwellen-Kurzschlussgeometrie ausgekleidet sind. Diese Strukturen fangen verbleibende Feldenergie ein, um sicherzustellen, dass externe Emissionen weit unter den internationalen Sicherheitsstandards (< 5 mW/cm² bei 5 cm Abstand) bleiben.
Förderbänder: Transportbänder bestehen aus Materialien mit geringen dielektrischen Verlusten, wie PTFE-beschichtetem gewebtem Glasfaser, Polypropylen oder spezialisierten, konstruierten Polymeren. Diese Materialien durchlaufen hochintensive elektrische Felder, ohne Feldenergie zu absorbieren oder sich zu erwärmen.
Lufttransportmanagement: Integrierte Hochgeschwindigkeits-, beheizte Luftsysteme fegen über das Produktbett im Inneren des Hohlraums. Während elektromagnetische Energie Feuchtigkeit aus dem Material treibt, evakuiert die bewegte Luft die Grenzschichtfeuchtigkeit und verhindert, dass sich Feuchtigkeit an den inneren Wänden des Hohlraums kondensiert.
Ingenieure bei spezialisierten Geräteherstellern wie Nasan konstruieren automatisierte Mehrzonen-Kontinuierliche Tunnel, die mit kontaktlosen Infrarotsensoren und feldbalancierenden Rührwerken ausgestattet sind. Diese Komponenten gewährleisten eine präzise Temperaturkontrolle über die gesamte Bandbreite und verhindern Schäden an wärmeempfindlichen Materialien.
Industrielle Anwendungen in verschiedenen Fertigungssektoren
Die direkte volumetrische Erwärmung bietet klare mechanische und wirtschaftliche Vorteile in einer breiten Palette von Rohstoffen und Prozessindustrien.
1. Lebensmittelverarbeitung und Agrartechnologie
In der industriellen Lebensmittelverarbeitung kontrolliert ein präzises Feuchtigkeitsmanagement die Regallaufzeit, Textur und Nährwert. Konventionelles Heißlufttrocknen übergart oft die Produktoberflächen, während hohe innere Feuchtigkeitswerte zurückbleiben. Die Implementierung eines robusten industriellen Mikrowellenofens ermöglicht eine kontrollierte, niedertemperierte Feuchtigkeitsreduktion über mehrere wichtige Operationen:
Bulk Temperierung: Erhöhung der Temperatur von gefrorenem Fleisch, Geflügel oder Butterblöcken von -20°C auf -2°C in Minuten, was sofortiges Schneiden oder Mahlen ohne Tropfverlust oder mikrobielles Wachstum ermöglicht.
Nachbacktrocknung: Entfernen überschüssiger Feuchtigkeit aus dem Inneren von Backwaren, ohne Überbräunung oder Verdunkelung der Kruste zu verursachen.
Pasteurisierung und Desinfestation: Vollständige thermische Beseitigung von Krankheitserregern, Insekten und Pilzsporen bei niedrigen thermischen Expositionen, wobei der natürliche Geschmack und die Farbprofile erhalten bleiben.
2. Chemische und pharmazeutische Herstellung
Chemische Pulver, granulierte Verbindungen und Wirkstoffe erfordern einen einheitlichen Feuchtigkeitsgehalt und strenge strukturelle Integrität. Volumetrische Erwärmung beseitigt Hotspots, die chemische Zersetzung oder die Veränderung kristalliner Strukturen auslösen. Da die Energieerzeugung sofort stoppt, wenn der Strom abgeschaltet wird, können Linienbetreiber die thermische Verarbeitung sofort einfrieren und Schäden während der Pausen in der nachgelagerten Linie vermeiden.
3. Fortgeschrittene Keramiken und technische Materialien
Das Trocknen von dichten keramischen Grünlingen, Wabenfiltersubstraten und technischen Katalysatoren stellt erhebliche Verarbeitungsherausforderungen dar. Konventionelle externe Erwärmung erzeugt steile Temperaturgradienten, die zu unterschiedlichem Schrumpfen, strukturellen Rissen und Verzug führen. Volumetrisches Trocknen erzeugt einen einheitlichen internen Dampfdruck, der die Feuchtigkeit herausdrängt, ohne innere strukturelle Spannungen im Körper zu erzeugen. Fortschrittliche Verarbeitungslinien, die von Nasan gebaut wurden, nutzen Echtzeit-Leistungsanpassungsroutinen, die die Ausgangsleistung senken, während die Feuchtigkeitswerte sinken, und schützen so die Materialmatrix während der letzten Trocknungsphasen.
Energiehaushalt und BetriebsKostenmetriken
Die Bewertung thermischer Geräte erfordert die Analyse der Gesamteffizienz des Systems, der Energieumwandlungsmetriken und der Anforderungen an die Betriebsfläche. Traditionelle Gas- oder Dampfkonditionierer Trockner arbeiten mit einer niedrigen Gesamtthermischen Effizienz—oft zwischen 25% und 40%—da große Mengen Energie durch Abgas, Aufwärmzyklen und strukturelle Strahlungswärme verloren gehen.
Die moderne Effizienz der elektrischen zu Mikrowellen-Energieumwandlung in 915 MHz Magnetron-Generatoren erreicht 85% bis 90%, während 2450 MHz Generatoren im Durchschnitt 70% bis 75% erreichen. Da elektromagnetische Energie direkt auf die Feuchtigkeit im Produkt wirkt, anstatt strukturelle Luftmassen oder schwere Stahlwände zu erhitzen, übersteigt die effektive Energieeffizienz regelmäßig 70%.
Wichtige betriebliche Leistungs Vorteile umfassen:
Kompakte Stellfläche: Die Erhöhung der Wärmeübertragungsraten um das 4- bis 10-fache verkürzt die erforderliche Verarbeitungs Länge drastisch und spart wertvollen Platz in der Fabrik.
Null-Warm-Up-Verzögerung: Traditionelle industrielle Öfen benötigen Stunden für das Vorheizen und kontrollierte Kühlzyklen. Elektromagnetische Systeme liefern sofort nach Aktivierung volle Leistung und eliminieren nicht produktive Energieverwendung.
Automatisierte Energieverfolgung: Die Systemleistung ist direkt mit den Fördergeschwindigkeiten und den Daten der eingehenden Feuchtesensoren über industrielle programmierbare Logiksteuerungen (PLCs) verbunden.
Wenn sie richtig integriert sind, funktioniert ein kommerzieller industrieller Mikrowellenofen als ein hochreaktives Energiesystem, das den Energieverbrauch in Echtzeit basierend auf Änderungen des Massestroms und Variationen der eingehenden Feuchtigkeit moduliert.
Überwindung von Verarbeitungsengpässen: Feldgleichmäßigkeit und hybrides Trocknen
Während volumetrische Erwärmung eine schnelle Verarbeitung ermöglicht, erfordern hochintensive elektromagnetische Felder eine sorgfältige Systemgestaltung, um betriebliche Probleme wie lokale Überhitzung zu vermeiden.
Hot Spot Minderung
Reflektierende stehende Wellen innerhalb metallischer Verarbeitungsräume können nicht gleichmäßige Feldverteilungen verursachen, was zu ungleichmäßiger Trocknung oder lokalen Hot Spots führt. Maschinenkonstrukteure beseitigen Risiken stehender Wellen durch gezielte Strategien:
Modus-Rührer: Hochgeschwindigkeits-rotierende Metallklingen innerhalb des Raums reflektieren kontinuierlich eingehende Wellenmuster und verbreiten die Energie gleichmäßig über das Verarbeitungsgurt.
Phasierte Wellenleiter-Port-Arrays: Die Anordnung mehrerer versetzter Energieports entlang des Tunnels gewährleistet eine gleichmäßige Feldverteilung über die Breite der sich bewegenden Produktbetten.
Variable Leistungsdichtekontrolle: Festkörperstromversorgungen passen die Betriebsparameter im laufenden Betrieb an und passen die Leistungsniveaus an den lokalen Feuchtigkeitsgehalt an.
Hybride Verarbeitungsanordnungen
Allein auf elektromagnetische Energie zu setzen, um hohe Mengen an freier Oberflächenfeuchtigkeit zu verdampfen, ist nicht immer kosteneffektiv. Die effizientesten Verarbeitungssysteme kombinieren traditionelle konvektive Heißluft mit volumetrischer dielektrischer Erwärmung. In diesen hybriden Konfigurationen entfernt günstige Heißluft schnell die Oberflächenfeuchtigkeit, während das elektromagnetische System hartnäckige gebundene Feuchtigkeit tief im Materialkern anspricht, wo die traditionelle Wärmeleitung langsamer wird.
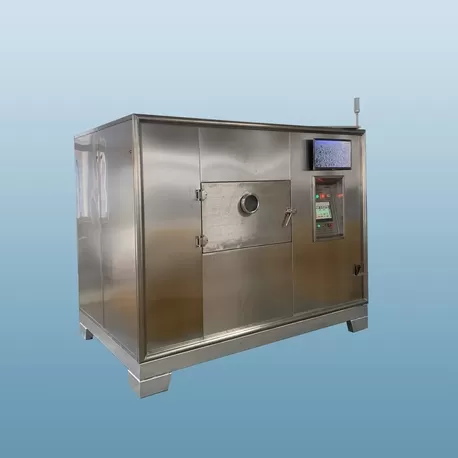
Parameter zur Skalierung von Produktionssystemen
Die Skalierung eines Materialprozesses von der Pilotbewertung zu einer vollwertigen kontinuierlichen Linie erfordert die Messung spezifischer physikalischer und dielektrischer Parameter unter kontrollierten Bedingungen:
Dielektrische Permittivität und Verlustfaktor ($\epsilon'$ und $\epsilon''$): Die Verfolgung dieser Werte über verschiedene Temperatur- und Feuchtigkeitswerte zeigt, wie effektiv ein Material elektromagnetische Energie während des Trocknungszyklus absorbiert.
Spezifische Wärmekapazität und latente Verdampfungswärme: Diese thermodynamischen Kennzahlen bestimmen die Gesamtleistungsberechnungen zum Erhöhen der Produkttemperaturen und zum Anstoßen von Phasenwechseln in Ziel-Lösungsmitteln.
Interne Feuchtigkeitsdiffusivität: Die Messung der Feuchtigkeitsbewegungsraten verhindert strukturelles Blasen oder durch Dampf verursachte Defekte, die durch Überlastung dichter Materialien entstehen.
Durch die Pilotlaborbewertung unterstützt Nasan die Anlagentechnikteams bei der Definition exakter Kilowattanforderungen, Verweilzeiten, Fördergeschwindigkeiten und Luftbilanzkonfigurationen, die für eine zuverlässige Leistung im industriellen Maßstab erforderlich sind.
Häufig gestellte Fragen
Q1: Wie unterscheidet sich ein industrieller Mikrowellenofen von
standardmäßigen industriellen Heißlufttrocknern?
A1: Traditionelle
Heißlufttrockner übertragen Wärme langsam von der Oberfläche nach innen durch
Wärmeleitung, was zu Oberflächenverkrustungen und steilen Temperaturgradienten
führt. Ein elektromagnetisches Verarbeitungssystem erzeugt thermische Energie
direkt im Produkt, indem es Feuchtigkeitsmoleküle im gesamten Volumen anregt,
was viel schnellere Trocknungszeiten und höhere thermische Effizienz
ermöglicht.
Q2: Welche Sicherheitssysteme schützen die Bediener vor
Hochfrequenzelektromagnetischer Strahlung?
A2: Industrielle Systeme
verfügen über vollständig geschlossene metallische Hohlräume, verriegelte
Sicherheitstüren und abgestimmte Viertelwellenunterdrückungsdrosseln an den
Tunnelöffnungen. Diese integrierten Fallen reflektieren Streuwellenenergie
zurück in den Hohlraum und halten die externen Feldstärken weit unter den
internationalen Expositionsgrenzen (< 5 mW/cm² in einem Abstand von 5 cm).
Q3: Können kontinuierliche dielektrische Trocknungssysteme
temperaturempfindliche Chemikalien oder Lebensmittelzutaten verarbeiten?
A3: Ja.
Da die interne Wasserdampferzeugung einen nach außen gerichteten
Druckgradienten erzeugt, verdampft Feuchtigkeit schnell bei niedrigeren
Temperaturen des Schüttguts. Darüber hinaus ermöglicht die Kombination von
Mikrowellenleistung mit Vakuumbedingungen eine kontinuierliche Trocknung bei
reduzierten Temperaturen (35°C bis 50°C), wodurch aktive Verbindungen und
empfindliche Zutaten vor Hitzeschäden geschützt werden.
Q4: Wie lange ist die typische Betriebslebensdauer von
industriellen Magnetronröhren?
A4: Industrielle Magnetrons verfügen
über strapazierfähige Filamente, Flüssigkeitskühlsysteme und robuste
Keramikdichtungen, die für den Dauerbetrieb ausgelegt sind. Standardmäßige
915 MHz industrielle Magnetrons bieten Betriebslebensdauern zwischen 8.000
und 15.000 Stunden, und modulare Generator-Konfigurationen ermöglichen einen
schnellen Austausch, ohne die Hauptproduktionslinie zu stoppen.
Q5: Welche routinemäßige Wartung ist für kontinuierliche
Verarbeitungssysteme erforderlich?
A5: Zu den wichtigsten
Wartungsaufgaben gehören die Reinigung der inneren Hohlraumwände, die
Überprüfung der Förderbänder auf physische Abnutzung, die Reinigung der
Zuluftefilter, die Überprüfung der Reinheit des Kühlwasserkreislaufs und die
Durchführung routinemäßiger Emissionsprüfungen mit Feldmessgeräten, um eine
sichere, langfristige Betriebsweise zu gewährleisten.
Fordern Sie eine Ingenieureinschätzung für Ihre Produktionslinie an
Das Upgrade auf kontinuierliche dielektrische Trocknung erfordert eine spezialisierte Prozessevaluierung, präzise Leistungsanpassung und ein maßgeschneidertes Hohlraumdesign, das auf Ihr spezifisches Material abgestimmt ist. Wenn Ihre Fertigungseinrichtung die Produktionskapazität erhöhen, die Energiekosten senken oder Probleme mit der Feuchtigkeitsuniformität lösen muss, beraten Sie sich mit unserem Team für Prozessdesign.
Kontaktieren Sie noch heute unsere Anwendungstechniker, um eine technische Anfrage zu stellen, Laboruntersuchungen für Ihre Rohstoffe zu arrangieren oder ein umfassendes Systemangebot zu erhalten, das auf Ihre Produktionsspezifikationen zugeschnitten ist.