







Le génie des procédés modernes nécessite des technologies de séchage qui éliminent les goulots d'étranglement énergétiques et la dégradation thermique inhérents à la convection d'air chaud conventionnelle, aux séchantes et aux systèmes de lyophilisation. Le séchage industriel par micro-ondes exploite la physique du chauffage diélectrique pour permettre une élimination rapide et uniforme de l'humidité dans les applications de traitement alimentaire, chimique, céramique et pharmaceutique. En excitant directement les molécules d'eau polaires au sein de la matrice matérielle plutôt qu'en s'appuyant sur une conduction lente de la surface au cœur, les systèmes conçus par des pionniers de l'industrie comme NASAN atteignent des taux d'efficacité thermique proches de 99 %, consommant seulement 1,0 à 1,5 kWh par kilogramme d'eau évaporée—réduisant les cycles de traitement de plusieurs heures à quelques minutes.
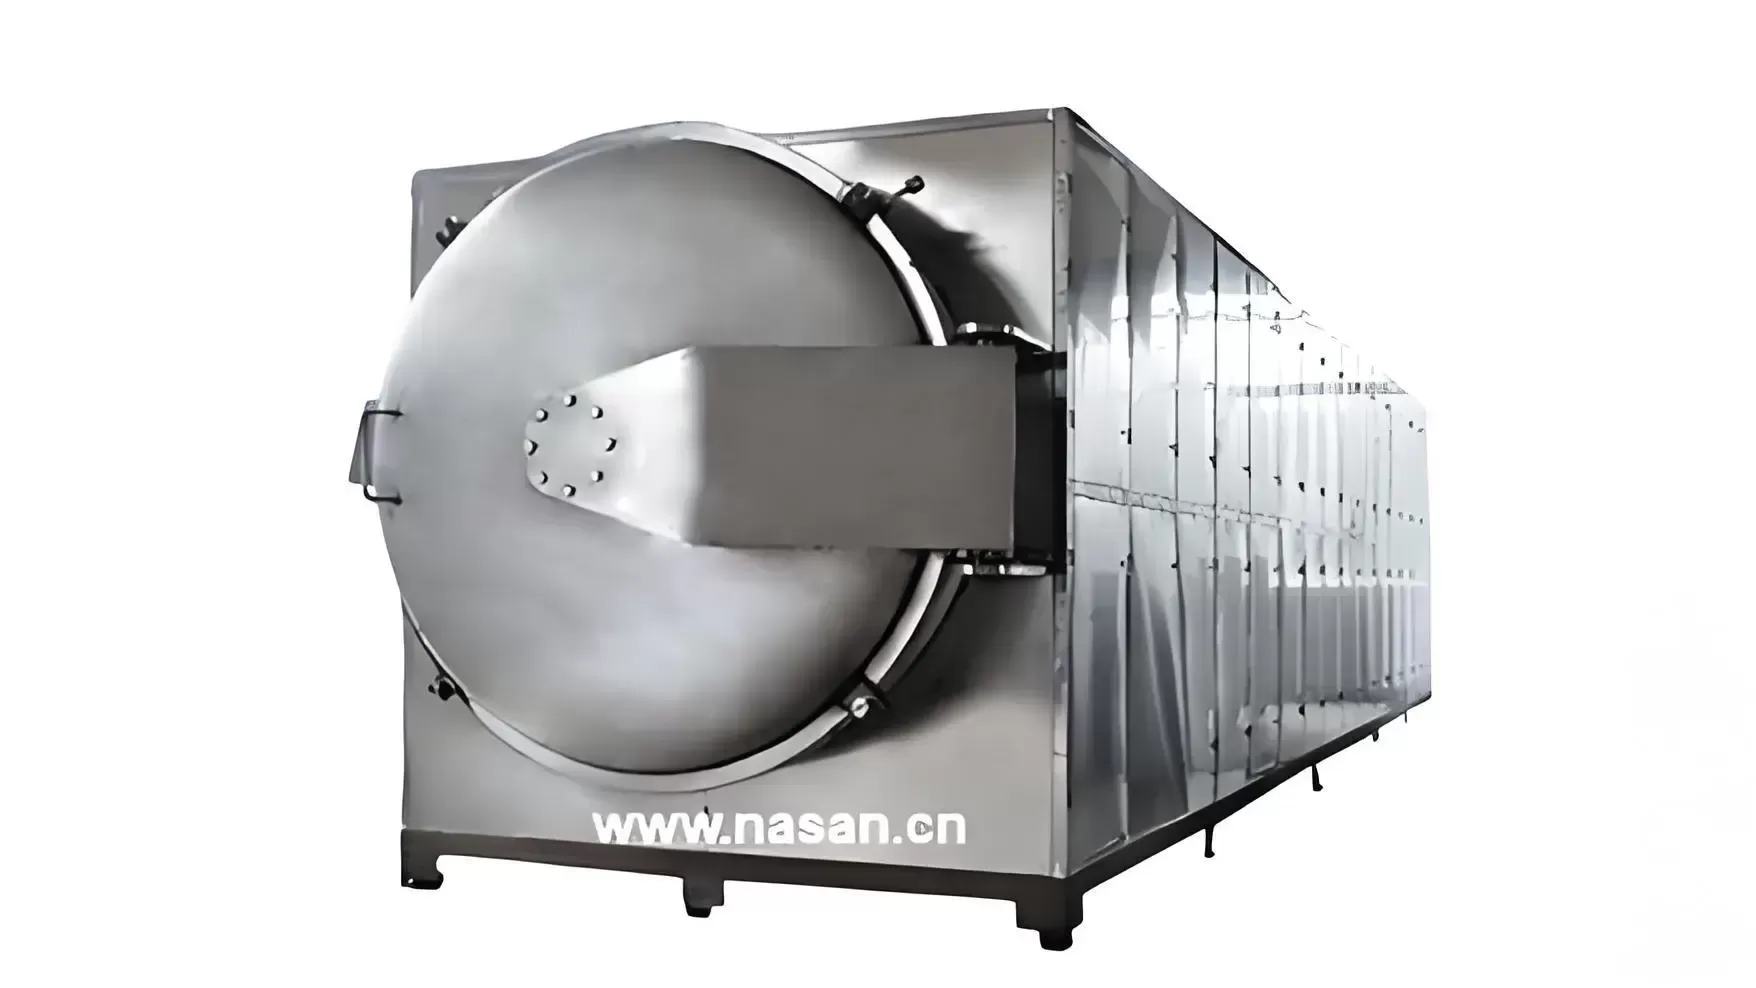
La Physique du Séchage Industriel par Micro-ondes : Chauffage Volumétrique vs. Convection de Surface
Les séchoirs thermiques conventionnels s'appuient sur l'air convectif ou des surfaces métalliques chauffées pour transférer de l'énergie à la surface du produit, s'appuyant sur la conductivité thermique pour faire pénétrer la chaleur à l'intérieur. Ce mécanisme crée intrinsèquement des gradients thermiques raides, une cinétique de séchage lente et un risque de brûlure de surface ou de durcissement de la croûte. En revanche, le séchage industriel par micro-ondes fonctionne par chauffage diélectrique volumétrique.
Lorsque des radiations électromagnétiques à haute fréquence pénètrent dans un matériau, elles interagissent directement avec des molécules polaires (principalement l'eau) et des ions dissous :
Rotation des Dipôles : Les molécules d'eau polaires tentent de s'aligner avec le champ électrique alternatif (s'inversant des milliards de fois par seconde). La friction interne générée par cette rotation moléculaire convertit instantanément l'énergie électromagnétique en énergie thermique dans tout le volume du matériau.
Conduction Ionique : Les ions dissous migrent en réponse au champ oscillant, générant une chaleur volumétrique supplémentaire par pertes de collision.
Fréquences Électromagnétiques et Mécanique de la Profondeur de Pénétration
Le traitement industriel repose sur deux fréquences ISM (Industrielles, Scientifiques et Médicales) désignées : 915 MHz et 2,45 GHz. Le choix de la fréquence correcte dépend des propriétés diélectriques du matériau cible et des dimensions physiques du lit de traitement :
915 MHz (Longueur d'Onde Plus Longue ~32,7 cm) : Offre une pénétration de champ significativement plus profonde dans les matériaux en vrac, les boues denses et les lignes continues à lit épais. Elle est idéale pour les installations de production à grande échelle nécessitant un débit de puissance élevé par unité de longueur.
2,45 GHz (Longueur d'Onde Plus Courte ~12,2 cm) : Présente un taux d'absorption d'énergie plus élevé dans des couches minces ou des matériaux à faible masse, ce qui la rend adaptée à un nivellement précis de l'humidité, aux tests pilotes en laboratoire et au séchage spécialisé de films minces.
La profondeur de pénétration ($d_p$) est définie comme le point où l'intensité de l'énergie micro-ondes chute à $1/e$ (environ 37 %) de sa valeur de surface. Si la couche de matériau dépasse $d_p$, l'énergie non absorbée se réfléchit vers le générateur ou les parois du bac. Les systèmes avancés atténuent cela grâce à des accordeurs d'impédance à auto-réglage, ajustant en continu l'alignement des ondes pour maintenir l'efficacité du transfert d'énergie.
Élimination des points chauds de champ électrique par agitation mécanique
La réflexion des ondes électromagnétiques à l'intérieur des cavités métalliques rigides crée naturellement des ondes stationnaires, entraînant des zones d'interférence constructive (points chauds) et d'interférence destructive (points froids). Pour maintenir un séchage uniforme des poudres en vrac et des milieux collants, les processeurs à micro-ondes modernes intègrent des agitateurs mécaniques spécialisés entraînés par des variateurs de fréquence (VFD).
En réorientant continuellement les particules à travers ces nœuds de champ électrique local, les réacteurs équipés d'agitateurs empêchent la surchauffe localisée, garantissent une distribution homogène de l'humidité et éliminent le besoin de temps de séjour thermique excessifs.
Déshydratation par micro-ondes sous vide : Protection des composés sensibles à la chaleur
Pour les matériaux thermosensibles—tels que les principes actifs pharmaceutiques, les nutraceutiques, les solides laitiers riches en matières grasses et les bioactifs alimentaires délicats—la combinaison de l'énergie micro-ondes avec une pression réduite offre une préservation exceptionnelle des produits.
En abaissant la pression ambiante en dessous de 100 mbar, le point d'ébullition de l'eau descend entre 30°C et 50°C. L'application de séchage micro-ondes industriel sous conditions de vide offre des avantages critiques de traitement par rapport au séchage par congélation traditionnel :
Gradient de pression de vapeur : L'énergie micro-ondes génère de la chaleur à l'intérieur du cœur du produit, entraînant la vapeur d'eau vers l'extérieur vers la limite de basse pression. Cette pression de vapeur interne empêche l'effondrement structurel et maintient la porosité structurelle sans former de croûte extérieure dure.
Réduction du temps de cycle : Le séchage par congélation nécessite généralement de 24 à 48 heures de traitement sublimatif énergivore. Les systèmes de micro-ondes sous vide industriels réalisent une réduction d'humidité équivalente en 30 à 90 minutes.
Différentiel d'efficacité énergétique : Les unités de micro-ondes sous vide consomment environ 1,2 à 1,8 kWh par kg d'eau évacuée, par rapport aux 10 à 15 kWh par kg requis par les compresseurs de réfrigération et les sublimateurs à vide profond dans les sèches congélateurs industriels.
Sécurité opérationnelle, mécanique des radiations et ingénierie des interlocks
Un point commun de révision opérationnelle parmi les équipes d'ingénierie des usines est la sécurité radiologique. Les systèmes de micro-ondes industriels génèrent des radiations non ionisantes. Contrairement aux radiations ionisantes (rayons X, rayons gamma), les ondes électromagnétiques non ionisantes n'ont pas une énergie quantique suffisante pour ioniser les atomes ou endommager les brins d'ADN ; le transfert d'énergie reste strictement thermique.
Pour garantir la sécurité des travailleurs et la conformité réglementaire (OSHA, CE, UL), les fabricants d'équipements intègrent des matériels robustes et des interlocks de sécurité dans chaque enceinte :
Interlocks de sécurité multi-niveaux : Des interlocks électromécaniques redondants coupent instantanément les alimentations haute tension du magnétron si les portes d'accès, les trappes d'inspection ou les panneaux de maintenance sont violés pendant l'opération.
Atténuation des guides d'ondes et filtres : Des pièges mécaniques résonants (filtres réactifs à quart d'onde) intégrés dans les ports d'entrée et de sortie des matériaux atténuent l'énergie micro-ondes errante bien en dessous de la norme de sécurité stricte de 5 mW/cm² mesurée à 5 cm de la surface.
Surveillance de l'impédance et prévention des arcs électriques : Des accordeurs d'impédance automatiques suivent la puissance réfléchie en temps réel. Lors du traitement de composés organiques volatils (COV) ou de poudres combustibles, la chambre de traitement est continuellement recouverte de gaz inerte (azote ou argon) pour prévenir les arcs électriques et éliminer les risques d'explosion.
Coût total de possession (TCO) et calculs de retour sur investissement
Évaluer un investissement dans des équipements de séchage micro-ondes industriel modernes nécessite de regarder au-delà des dépenses en capital initiales (CapEx) pour les coûts d'exploitation totaux sur le cycle de vie (OpEx).
| Métrique Économique | Convection à Air Chaud Conventionnelle | Séchage par Congélation Industrielle | Micro-ondes Industriels NASAN |
|---|---|---|---|
| Consommation d'Énergie (par kg H₂O) | 3.5 – 6.0 kWh | 10.0 – 15.0 kWh | 1.0 – 1.5 kWh |
| Efficacité de Transfert Thermique | 25% – 45% | 15% – 30% | 85% – 99% |
| Cycle de Traitement Typique | 4 – 12 Heures | 24 – 48 Heures | 30 – 90 Minutes |
| Emprise Équipement Requise | Base (100%) | Grand (150%) | Compact (30% – 50% de Réduction) |
| Émissions de Carbone & Gaz | Élevées (Sous-produits de Combustion) | Indirectes (Charge Électrique Élevée) | Aucune Émission Directe sur Site |
Les systèmes construits par NASAN réduisent considérablement les OpEx en éliminant les chaudières à vapeur, les systèmes de circulation d'huile thermique, et l'infrastructure de lavage des gaz d'échappement en continu. Le taux d'absorption d'énergie élevé se traduit directement par des retours sur investissement généralement réalisés dans les 18 à 36 mois suivant la mise en service.
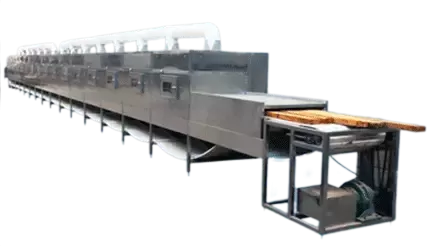
Sélection de l'Architecture Système Idéale : Systèmes à Bande Continue vs. Systèmes à Lot Agités
Les ingénieurs des usines doivent choisir entre deux configurations mécaniques principales en fonction des propriétés du flux d'alimentation et des exigences de manutention des matériaux en amont et en aval :
Sécheurs à Tunnel / Bande Continue
Le Plus Adapté Pour : Solides en vrac à fort volume, produits extrudés, céréales, aliments tranchés, et feuilles céramiques continues.
Caractéristiques Clés : Le matériau se déplace sur une bande en PTFE ou en fibre de verre à travers des cavités micro-ondes revêtues équipées de têtes magnetron distribuées. Plusieurs capteurs de température et d'humidité le long de la bande contrôlent les niveaux de puissance micro-ondes locaux pour correspondre à la courbe de séchage à taux de chute.
Réacteurs à Micro-ondes Sous Vide Agités
Le Plus Adapté Pour : Poudres thermosensibles, pâtes visqueuses, suspensions humides, ingrédients pharmaceutiques actifs (API) de haute valeur, et solides en vrac cohésifs.
Caractéristiques Clés : Intègre des charrues ou des rubans à faible cisaillement dans un récipient sous vide scellé et résistant à la corrosion. La combinaison d'une agitation douce, d'une distribution uniforme du champ, et d'un traitement sous vide profond permet d'obtenir des niveaux d'humidité finale uniformes inférieurs à 0.5% sans brûlure localisée.
Questions Fréquemment Posées
1. Le séchage par micro-ondes industriel endommage-t-il la structure physique ou les propriétés chimiques des matériaux sensibles à la chaleur ?
Non. Parce que l'énergie est absorbée directement par les molécules d'eau polaires, la matrice solide sèche absorbe une énergie thermique minimale. Dans des conditions de vide, le traitement thermique se produit à des températures comprises entre 30°C et 50°C, préservant les bioactifs, les liaisons chimiques actives, la couleur de surface, et les profils de saveur naturels mieux que les équipements à air chaud conventionnels.
2. Quel entretien est requis pour les équipements à micro-ondes industriels ?
Les systèmes à micro-ondes industriels nécessitent beaucoup moins d'entretien mécanique que les systèmes à vapeur ou à gaz. L'entretien se concentre sur la surveillance de la santé des tubes magnetron, l'inspection des joints de porte de cavité, le nettoyage des guides d'ondes, et le service des joints d'entraînement de l'agitateur mécanique. Il n'y a pas de lignes de brûleur à gaz, de tubes d'échangeur de chaleur, ou de pompes de fluide thermique à réviser.
3. Comment augmentez-vous les paramètres de processus des tests pilotes à la production industrielle complète ?
L'augmentation est simple grâce à l'échelle de puissance linéaire. Parce que l'absorption d'énergie diélectrique dépend de la densité de puissance (kW par kg de matériau d'alimentation humide), les données de performance collectées sur des unités à l'échelle pilote se transfèrent directement aux systèmes continus ou de plus grande taille en faisant correspondre le rapport puissance-masse et la fréquence de champ.
4. Comment le système gère-t-il les matériaux avec une distribution d'humidité inégale ou des tailles de particules variables ?
Les micro-ondes présentent un effet d'égalisation de l'humidité auto-limitant : les zones avec une teneur en humidité plus élevée présentent un facteur de perte diélectrique plus élevé, absorbant naturellement plus d'énergie micro-ondes. À mesure que ces régions sèchent, leur absorption d'énergie diminue, déplaçant la densité de champ vers des zones plus humides. Des agitateurs mécaniques améliorent encore l'uniformité thermique à travers des tailles de particules variables.
5. Les systèmes de séchage par micro-ondes peuvent-ils traiter des solvants inflammables ou des boues contenant des COV en toute sécurité ?
Oui. Les systèmes conçus pour la récupération de solvants disposent d'assemblages de moteurs à épreuve d'explosion, de récipients sous vide classés pour la pression, de purge continue d'azote et de magnétrons à réglage automatique pour prévenir les arcs internes. Les condensateurs adaptés aux flux d'échappement récupèrent efficacement les solvants vaporisés sans libérer d'émissions dans l'environnement de l'usine.
Consultez NASAN Engineering pour la validation des processus
La transition d'équipements thermiques conventionnels inefficaces vers un traitement diélectrique avancé nécessite une ingénierie d'application précise. NASAN fournit un soutien technique complet, depuis les tests initiaux des propriétés diélectriques des matériaux et les évaluations des essais pilotes jusqu'aux installations clés en main conçues sur mesure. Contactez l'équipe d'ingénierie thermique de NASAN dès aujourd'hui pour demander une évaluation de processus, réaliser des essais pilotes avec vos matériaux cibles et examiner des modèles de ROI opérationnels personnalisés pour votre installation.