







Les installations de traitement industriel rencontrent fréquemment des goulets d'étranglement de débit causés par le séchage traditionnel par conduction thermique et convection d'air chaud. Le durcissement de surface, les temps de séjour prolongés et les pertes de radiation thermique substantielles continuent de réduire la rentabilité opérationnelle dans le traitement des aliments, la fabrication de produits chimiques fins et la synthèse pharmaceutique. Le chauffage diélectrique offre une génération de chaleur volumétrique directe, mais traduire les résultats de laboratoire en un traitement robuste sur le terrain nécessite de résoudre des défis opérationnels systémiques. La variabilité diélectrique des matériaux, les points chauds de vagues stationnaires et la suppression électromagnétique aux ouvertures d'alimentation exigent une ingénierie mécanique dédiée. Les développeurs d'équipements tels que NASAN conçoivent des infrastructures de traitement destinées à résoudre ces phénomènes de transport spécifiques. Spécifier correctement un séchage industriel par micro-ondes permet aux installations de traitement continues de retirer rapidement l'humidité tout en maintenant les spécifications structurelles, chimiques et visuelles des produits.
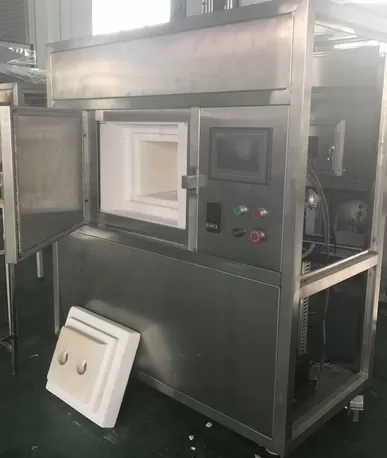
Propagation des ondes électromagnétiques et dynamiques de chaleur diélectrique
Les méthodes de séchage traditionnelles transfèrent l'énergie thermique de la surface du matériau vers l'intérieur via des gradients de température conductifs ou convectifs. Ce processus crée une croûte extérieure sèche qui limite le taux auquel l'humidité interne migre vers la surface, entraînant des cycles de séchage prolongés et des dépenses thermiques élevées. Le chauffage diélectrique inverse cette dynamique de transfert de chaleur en délivrant de l'énergie directement dans la phase liquide interne à travers le volume du matériau.
Interaction des ondes électromagnétiques avec les molécules polaires
La base opérationnelle de la déshydratation diélectrique repose sur l'interaction entre un champ électrique alternatif haute fréquence et des molécules dipolaires—principalement l'eau—présentes à l'intérieur de la matrice du produit. Lorsqu'elles sont soumises à des radiations électromagnétiques à des fréquences allouées industriellement, généralement 2,45 GHz ou 915 MHz, les molécules d'eau tentent d'aligner leurs dipôles avec le champ alternatif rapide. À 2,45 GHz, ce champ électrique change de polarité 2,45 milliards de fois par seconde. La friction moléculaire résultante convertit l'énergie cinétique en énergie thermique interne sans dépendre du contact conducteur avec les éléments chauffants.
La puissance absorbée par unité de volume ($P$) dans un lit de matériau dépend directement de la fréquence opérationnelle ($f$), de la permittivité du vide ($\varepsilon_0$), du facteur de perte diélectrique du matériau ($\varepsilon''$) et de la force du champ électrique local ($E$):
P = 2π · f · ε₀ · ε'' · E²
À mesure que l'humidité quitte le matériau, le facteur de perte diélectrique ($\varepsilon''$) diminue. Ce changement physique crée un mécanisme de séchage auto-limitant : les zones avec des niveaux d'humidité plus élevés absorbent des quantités plus élevées d'énergie micro-ondes, tandis que les zones plus sèches absorbent beaucoup moins d'énergie, empêchant un surcuisson sévère des régions sèches.
Gestion de l'emballement thermique et des changements de propriétés diélectriques
Un défi majeur dans le traitement diélectrique continu consiste à gérer les variations de matériau où les facteurs de perte locaux augmentent de manière inattendue avec la température. Pour certains composés organiques et minéraux, à mesure que les températures internes augmentent, le tangente de perte diélectrique du matériau augmente fortement. Si cela n'est pas géré, cette condition crée un emballement thermique—un état où des points chauds localisés absorbent une proportion croissante de puissance électromagnétique, provoquant une dégradation localisée ou un brûlage.
Prévenir le phénomène d'emballement thermique nécessite de combiner l'agitation dynamique du champ, la régulation automatisée de la puissance et le mouvement contrôlé de l'air. L'intégration d'air chaud auxiliaire à basse température élimine la vapeur d'humidité libérée de l'espace de tête de la cavité, empêchant la condensation de retomber sur le matériau sec entrant tout en maintenant des températures de surface stables.
Surmonter les barrières de mise à l'échelle : opérations de laboratoire vs. industrielles
Élargir un processus de séchage par micro-ondes d'une unité de laboratoire par lots à un système de convoyeur continu multi-mégawatts implique des défis complexes de propagation des ondes. Agrandir simplement les dimensions de la cavité introduit souvent des motifs d'ondes stationnaires irréguliers qui entraînent des profils de séchage inégaux sur la largeur du tapis roulant.
Distribution des modes de cavité et atténuation des ondes stationnaires
Les cavités à mode unique fonctionnent efficacement pour des tests de laboratoire précis ou des flux de liquides uniformes, produisant une géométrie de champ prévisible. Cependant, les systèmes continus à haut débit s'appuient sur des cavités à modes multiples où de nombreuses réflexions d'ondes se chevauchent dans une seule chambre. Sans mécanismes de distribution des ondes appropriés, ces motifs d'interférence produisent des nœuds fixes (zones froides) et des antinœuds (zones chaudes).
Agitateurs de mode : Des réflecteurs métalliques en forme de ventilateur tournant modifient dynamiquement la géométrie du champ à l'intérieur de la cavité, déplaçant continuellement les nœuds d'interférence le long du chemin du lit de matériau.
Réseaux de guides d'ondes à phases : Positionner plusieurs magnétrons le long d'axes décalés dirige le rayonnement électromagnétique dans la cavité de séchage sous des angles calculés, équilibrant la densité de puissance globale.
Alimentateurs de guides d'ondes fendus : Distribuer l'énergie le long de structures fendues continues empêche les pics de champ concentrés, maintenant des profils de distribution d'énergie plats sur de larges tapis roulants.
Choix du tapis roulant et architecture de choke à quart d'onde
Les systèmes industriels continus doivent permettre l'entrée et la sortie continues de matériaux humides et secs sans fuite de rayonnement électromagnétique dans l'environnement de travail. Les limites réglementaires imposent que les fuites de micro-ondes doivent rester en dessous de 5 mW/cm² mesurés à 5 cm de la surface de la machine.
Accommoder le flux continu du tapis tout en maintenant la sécurité nécessite des tunnels de suppression spécialisés appelés chokes d'atténuation à quart d'onde. Ces tunnels d'entrée et de sortie intègrent des broches métalliques et des matériaux diélectriques absorbants accordés à la longueur d'onde opérationnelle. Les ondes électromagnétiques entrantes pénètrent dans la structure du choke, se réfléchissent sur des surfaces métalliques et interfèrent de manière destructive avec elles-mêmes, atténuant l'énergie des ondes à des niveaux sûrs avant d'atteindre les ouvertures externes.
Les matériaux du tapis roulant doivent présenter de faibles facteurs de perte diélectrique pour garantir que les micro-ondes passent directement à travers le tapis sans chauffer le mécanisme de transport lui-même. La fibre de verre tissée recouverte de polytétrafluoroéthylène (PTFE) ou de liens en polypropylène spécialisés offre la résistance chimique, la résistance mécanique et la transparence diélectrique nécessaires.
Réaliser la viabilité financière : analyse du coût total de possession
Évaluer un investissement dans des systèmes de séchage diélectrique nécessite d'évaluer à la fois les dépenses d'investissement initiales et les coûts d'exploitation à long terme. Les systèmes de séchage convectif présentent des coûts d'achat initiaux plus bas, mais leur empreinte de coût opérationnel augmente avec le temps en raison des pertes thermiques élevées, des exigences d'espace au sol étendues et des exigences de nettoyage élevées entre les changements de produit.
| Paramètre opérationnel | Sèche-linge à convection d'air chaud | Sèche-linge à lit fluidisé | Sèche-linge à micro-ondes industriel |
|---|---|---|---|
| Mécanisme de transfert de chaleur | Convectif de surface vers l'intérieur | Mélange convectif/conductif | Dielectrique volumétrique direct |
| Efficacité thermique | 25% – 40% | 45% – 60% | 65% – 80% (de la prise murale à thermique) |
| Durée du cycle de séchage | Heures (longue résidence) | 30 à 90 minutes | Minutes (évaporation rapide) |
| Exigence d'empreinte | Étendue (longs tunnels/tours) | Exigence de hauteur modérée | Compact (réduction d'espace jusqu'à 70%) |
| Temps de démarrage du processus | 30 à 120 minutes de préchauffage | 15 à 45 minutes de préchauffage | Instantané (contrôle On/Off) |
Les magnetrons convertissent l'énergie électrique en énergie micro-ondes avec des taux d'efficacité généralement compris entre 70% et 85%. Les magnetrons industriels modernes refroidis par eau présentent une durée de vie opérationnelle attendue comprise entre 6 000 et 10 000 heures de fonctionnement continu. La mise en œuvre de pratiques de gestion de l'énergie structurées—telles que des alimentations à démarrage progressif et des boucles de refroidissement gérées—prolonge la durée de vie des tubes, maintenant les coûts de remplacement des composants de routine bas.
Les économies d'énergie deviennent claires lorsqu'on examine les mécanismes d'évaporation de l'eau. Les sèches-linge à air convectif dépenser une énergie substantielle à chauffer d'énormes volumes d'air ambiant qui sont ensuite évacués dans l'atmosphère. En revanche, une machine à sécher au micro-ondes dirige l'énergie électrique principalement dans les molécules d'eau à l'intérieur du produit, réduisant le gaspillage thermique global par kilogramme d'eau évaporée.
Réponse des matériaux à travers des matrices industrielles variées
Différentes catégories de matériaux réagissent de manière unique à l'énergie électromagnétique en fonction de la densité physique, de la distribution de l'humidité et de la composition moléculaire. Comprendre ces comportements spécifiques des matrices permet une configuration correcte du système.
Transformation des aliments et nutriments fonctionnels
Dans la déshydratation des aliments, préserver la couleur, les arômes volatils et les nutriments actifs nécessite de limiter les temps d'exposition thermique globaux. Le séchage convectif provoque souvent un durcissement de la croûte, où la peau extérieure sèche rapidement et piège l'humidité à l'intérieur, obligeant les opérateurs à augmenter les températures et à prolonger les temps de traitement.
Le traitement diélectrique pousse la vapeur d'eau vers l'extérieur du cœur du produit, maintenant des structures de pores ouvertes qui empêchent le rétrécissement et la formation d'une croûte de surface. Cette migration douce de l'humidité aide à conserver des composés thermolabiles comme la vitamine C, les pigments et les probiotiques actifs dans des ingrédients fonctionnels sensibles, des extraits de plantes et des bases de protéines alternatives.
Synthèse chimique fine et déshydratation minérale
Le séchage des catalyseurs chimiques, des gâteaux de filtration et des poudres céramiques nécessite de maintenir des niveaux d'humidité uniformes dans le lit de matériau pour éviter l'agglomération ou un comportement de cuisson inégal dans les fours en aval. Parce que les poudres chimiques peuvent isoler la chaleur dans les fours traditionnels, les systèmes diélectriques offrent des réductions de temps significatives en contournant les faibles taux de transfert de chaleur conducteurs à l'intérieur des lits de poudre denses.
Granulés pharmaceutiques et API sensibles à la température
Les ingrédients pharmaceutiques actifs (API) se dégradent souvent lorsqu'ils sont exposés à une chaleur prolongée supérieure à 40°C à 50°C. La combinaison du chauffage diélectrique avec des environnements sous vide abaisse le point d'ébullition de l'eau à l'intérieur de la chambre de séchage. Les systèmes de séchage par micro-ondes sous vide évaporent l'humidité résiduelle à des températures plus basses, préservant la stabilité moléculaire des produits pharmaceutiques sensibles à la chaleur tout en accélérant les temps de rotation des lots.
Architecture d'intégration et boucles de contrôle automatisées
L'automatisation des processus modernes repose sur une télémétrie continue des capteurs pour ajuster le comportement des machines en temps réel, évitant de s'appuyer sur des échantillonnages manuels périodiques et des ajustements de lots.
Intégrer une machine de séchage par micro-ondes avancée dans une architecture de contrôle d'usine existante nécessite de connecter des capteurs de terrain à haute vitesse à un contrôleur logique programmable (PLC) central via des protocoles Ethernet industriels tels que PROFINET ou EtherNet/IP. Les boucles de contrôle automatisées surveillent en continu les variables clés du traitement :
Capteurs d'humidité micro-ondes en ligne : Positionnés à l'entrée et à la sortie, ces unités mesurent l'atténuation du signal pour calculer le contenu en humidité en temps réel sans contacter le lit de produit.
Réseaux de pyromètres infrarouges sans contact : Des capteurs IR multi-points scannent la largeur du convoyeur, surveillant en continu les températures de surface pour détecter les variations de chauffage localisées.
Régulation de puissance à état solide : Les alimentations à découpage variables ajustent instantanément les niveaux de sortie des magnétrons individuels, adaptant la force du champ local aux fluctuations du flux de masse entrant.
Contrôle automatisé de la vitesse d'échappement : Les variateurs de fréquence modifient les vitesses des ventilateurs d'extraction en fonction des niveaux d'humidité à l'intérieur de la cavité de séchage, maximisant l'évacuation de l'humidité sans créer de turbulence d'air qui perturbe les poudres légères fines.
Les équipements conçus par NASAN intègrent ces cadres de télémétrie en boucle fermée, permettant des opérations autorégulatrices qui maintiennent les paramètres d'humidité de sortie même lorsque les profils d'alimentation en matières premières fluctuent de manière inattendue.
Critères d'évaluation du système pour l'acquisition d'équipements
La sélection de machines de déshydratation continue appropriées nécessite d'évaluer plusieurs critères opérationnels clés lors de l'ingénierie préliminaire du système :
Correspondance de fréquence : Évaluer la profondeur et le volume du lit de matériau. Les opérations à fort volume et à lit épais bénéficient généralement des profondeurs de pénétration plus importantes offertes par les systèmes de 915 MHz, tandis que les processus continus à couche mince atteignent une efficacité plus élevée en utilisant des fréquences de 2,45 GHz.
Conception de cavité sanitaire : S'assurer que les surfaces internes en acier inoxydable présentent des soudures continues avec des coins arrondis (finition sanitaire arrondie) pour faciliter les routines de nettoyage en place (CIP) et prévenir l'accumulation de matériaux.
Flexibilité de modulation de puissance : Vérifier que la puissance de sortie peut s'ajuster de manière incrémentielle sur des plages basses plutôt que de s'appuyer sur un pulsage brut (cycle marche/arrêt), ce qui provoque des cycles thermiques et une usure des composants.
Fiabilité du système de refroidissement : Confirmer que les boucles de refroidissement des magnétrons présentent des échangeurs de chaleur secondaires pour isoler le fluide de refroidissement interne des magnétrons des réseaux d'eau ambiante de l'usine, évitant l'accumulation de minéraux internes et le surchauffe localisée.
Questions Fréquemment Posées
Q1 : Comment une machine de séchage à micro-ondes gère-t-elle des profondeurs de lit de matériau non uniformes sur un convoyeur continu ?
A1 : Les systèmes continus avancés combinent des agitateurs en mode localisé avec une surveillance de la température infrarouge en temps réel et une modulation dynamique de la puissance du magnétron. Si des réseaux de capteurs détectent des lits de produits plus fins ou des pics de température localisés, l'unité de contrôle central ajuste instantanément les niveaux de sortie du magnétron le long de zones spécifiques du tunnel, empêchant ainsi les brûlures locales et maintenant des résultats de séchage uniformes.
Q2 : Quelle est la principale différence opérationnelle entre les systèmes de séchage industriels à 2,45 GHz et à 915 MHz ?
A2 : La principale différence réside dans la longueur d'onde électromagnétique et la profondeur de pénétration. Les ondes de 2,45 GHz présentent une longueur d'onde plus courte, ce qui les rend idéales pour des lits de matériau fins, des flux de masse légers et des empreintes de machine plus petites. Les ondes de 915 MHz présentent une longueur d'onde plus longue qui pénètre plus profondément dans des lits de matériau épais et denses, rendant les systèmes à 915 MHz adaptés au traitement en vrac à fort tonnage.
Q3 : Comment les chokes à quart d'onde suppriment-ils les fuites de radiation micro-ondes aux ports d'entrée et de sortie ouverts ?
A3 : Les chokes à quart d'onde sont des extensions de tunnel conçues contenant une géométrie réfléchissante interne et des matériaux absorbants accordés à la fréquence précise du système. Les ondes électromagnétiques entrantes se réfléchissent sur les surfaces intérieures métalliques, se chevauchant en déphasage avec les ondes arrivantes. Cette interférence destructive atténue l'énergie des ondes parasites à l'intérieur de la section de choke, garantissant que les niveaux de radiation à l'extérieur de l'ouverture restent bien en deçà des normes de sécurité.
Q4 : Combien de temps les magnétrons industriels fonctionnent-ils généralement avant de nécessiter un remplacement ?
A4 : Les magnétrons industriels de haute qualité, refroidis par eau et fonctionnant dans des limites de température contrôlées, délivrent généralement entre 6 000 et 10 000 heures de service continu. La durée de vie opérationnelle peut être maximisée en maintenant des boucles de fluide de refroidissement propres, en utilisant des alimentations électriques régulées et en évitant des conditions de faible charge qui réfléchissent l'excès d'énergie des ondes dans le tube émetteur.
Q5 : Les systèmes de séchage diélectrique peuvent-ils être adaptés aux lignes de séchage à air chaud existantes ?
A5 : Oui. Les systèmes diélectriques sont fréquemment installés comme modules de pré-séchage pour éliminer rapidement l'humidité en vrac avant le traitement à l'air chaud, ou comme modules de finition à la fin des tunnels à air chaud pour éliminer l'humidité interne résiduelle sans brûler la surface du produit. Cette approche combinée augmente la capacité globale de la ligne tout en réduisant l'empreinte opérationnelle.
Consultation en Ingénierie et Évaluation des Processus
La transition des méthodes de séchage traditionnelles vers un traitement diélectrique avancé nécessite des tests empiriques précis et une caractérisation des matériaux. Les spécialistes en ingénierie de NASAN assistent les directeurs d'installations et les équipes de développement de processus à chaque étape de la mise en œuvre, de la mesure des propriétés de tangente de perte lors des tests pilotes à la conception de systèmes de traitement multi-étapes sur mesure. Contactez notre équipe d'ingénierie dès aujourd'hui pour examiner vos spécifications de matériau, planifier des tests pilotes et recevoir une proposition de configuration de système complète adaptée aux exigences de performance de votre usine.