







In der pharmazeutischen und biotechnologischen Industrie stellt Gefriertrocknungsgeräte das Fundament der Stabilität für thermolabile Produkte dar. Lyophilisation – der Prozess der Wasserentfernung durch Sublimation unter Vakuum – bewahrt die strukturelle Integrität von Proteinen, Peptiden und biologischen Therapeutika, die in flüssiger Form abgebaut würden. Mit über 25 Jahren Erfahrung in der Planung und Validierung industrieller Trocknungssysteme für globale biopharmazeutische Hersteller habe ich beobachtet, dass unsachgemäß spezifizierte Lyophilisatoren zu Chargenfehlern, langen Zykluszeiten (was die Kosten um 30–50 % erhöht) und Risiken bei der Einhaltung von Vorschriften beiträgt. Dieser technische Leitfaden analysiert die Ingenieurprinzipien, die leistungsstarke Gefriertrocknungsgeräte definieren – von der Kühlarchitektur und dem Design des Vakuumsystems bis hin zur Integration der Prozessanalytik (PAT) und der cGMP-Validierung.
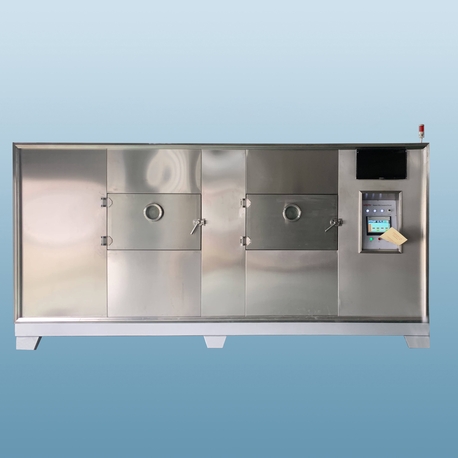
1. Grundlagen der Lyophilisation: Sublimationskinetik und thermische Verarbeitung
Die Lyophilisation erfolgt in drei unterschiedlichen Phasen, die jeweils eine präzise Kontrolle von Temperatur und Druck erfordern:
Gefrierphase: Das Produkt wird unter seine eutektische oder Glasübergangstemperatur (Tg') gekühlt, um das Lösungsmittel zu verfestigen. Kontrollierte Nukleationstechniken (Eisnebel-Saat, Ultraschall) reduzieren die Variabilität der Eiskristallgröße, was zu gleichmäßiger Trocknung und kürzeren primären Trocknungszeiten um 15–25 % führt.
Primäre Trocknung (Sublimation): Der Kammerdruck wird unter den Dampfdruck von Eis gesenkt, und die Regaletemperatur wird erhöht, um die Sublimation voranzutreiben. Die Produkttemperatur muss unter der Kollaps-Temperatur bleiben, um die strukturelle Integrität zu bewahren. Der Wärmeübergang wird durch die Gleichung: q = k × (T_shelf - T_product) / d bestimmt, wobei k die Wärmeleitfähigkeit der gefrorenen Schicht ist.
Sekundäre Trocknung (Desorption): Ungefrorenes Wasser, das an die Produktmatrix gebunden ist, wird durch Erhöhung der Regaletemperatur (typischerweise 30–50 °C) entfernt, während ein niedriger Kammerdruck aufrechterhalten wird. Restfeuchtigkeitswerte von 0,5–2 % werden erreicht, was langfristige Stabilität gewährleistet.
Fortschrittliche Gefriertrocknungsgeräte integrieren manometrische Temperaturmessung (MTM) und abstimmbare Diodenlaser-Absorptionsspektroskopie (TDLAS), um die Endpunkte der primären Trocknung in Echtzeit zu überwachen, was eine konservative Zyklusüberschätzung eliminiert und die Zykluszeit um 20–35 % reduziert.
2. Kühlsysteme: Cascade vs. Kompression vs. LN₂
Das Kühlsystem bestimmt die niedrigste erreichbare Regaletemperatur und die Kühlrate – entscheidend für Produkte mit niedrigen Tg'-Werten (z. B. monoklonale Antikörper mit Tg' -40 °C). Es gibt drei dominante Architekturen:
Cascade-Kühlung: Zwei unabhängige Kältemittelschleifen (z. B. R-404A + R-23) bieten Regaletemperaturen bis zu -55 °C bis -60 °C. Zuverlässig und energieeffizient für die meisten pharmazeutischen Anwendungen. Typische Kühlrate: 1–2 °C/min.
Kompression mit Solezirkulation: Einzelne Kältemittelschleife mit sekundärem Kühlmittel (Siliconöl), das durch die Regale zirkuliert. Erreicht -45 °C bis -50 °C. Niedrigere Anfangskosten, aber auf moderate Gefrieranforderungen beschränkt.
Flüssigstickstoff (LN₂) Systeme: Direkteinspritzung oder zirkulierendes LN₂ ermöglicht Regaletemperaturen bis zu -80°C, mit Kühlraten von über 5°C/min. Essenziell für ultra-niedrig Tg' Formulierungen und Hochdurchsatzproduktion. Die Betriebskosten sind 2–3× höher als bei Kaskadensystemen, aber reduzierte Zykluszeiten rechtfertigen oft den Aufpreis.
Führende Hersteller wie Nasan bieten hybride Systeme an, die Kaskadenkühlung mit LN₂-Boost-Funktionalität kombinieren und operationale Flexibilität für Mehrproduktanlagen bieten.
3. Vakuumsystemdesign: Pumpenarchitektur und Steuerungsgenauigkeit
Die Vakuumintegrität und Steuerungsgenauigkeit sind entscheidend für eine konsistente Sublimation. Industrielle Gefriertrocknungsgeräte verwenden typischerweise:
Rotationskolbenpumpen: Für grobe Evakuierung bis 10⁻³ mbar. Ölgedichtete Konstruktionen erfordern Inertgasballastierung, um die Kondensation von Wasserdampf im Pumpenöl zu verhindern.
Trockenschraubenpumpen: Öl-freie Betrieb beseitigt das Risiko der Rückströmungskontamination – zunehmend für GMP-Anlagen spezifiziert. Höhere Anfangskosten, aber reduzierte Wartungs- und Validierungsbelastung.
Roots-Blower: Erhöhen die Pumpgeschwindigkeit im Bereich von 0,1–10 mbar, reduzieren die Evakuierungszeit um 40–60% und minimieren die Produktexposition gegenüber vakuuminduziertem Stress.
Kapazitätsmanometer: Bieten druckunabhängige Messung (0,001–100 mbar) mit ±0,25% Genauigkeit, die für eine konsistente Kontrolle der primären Trocknung unerlässlich ist.
Die Leckraten-Spezifikationen für GMP-Ausrüstung müssen <5 × 10⁻³ mbar·L/sec (gemäß FDA-Richtlinien) betragen. Automatisierte Lecktests, die in das Steuerungssystem integriert sind, validieren die Kammerintegrität vor jedem Zyklus.
4. Temperaturgleichmäßigkeit der Regale und Wärmeübertragungsengineering
Temperaturvariationen über die Regale haben direkte Auswirkungen auf die Produktqualität. Premium Gefriertrocknungsgeräte erreichen eine Regalgleichmäßigkeit von ±0,5°C über die gesamte Regalfläche (im Vergleich zu ±2°C für Basiseinheiten). Kritische Designelemente:
Fluidzirkulationsweg: Dual-Channel-Regaldesign mit Gegenstromführung eliminiert thermische Gradienten. Computational Fluid Dynamics (CFD) optimierte Verteiler gewährleisten eine Strömungsgeschwindigkeit >1,5 m/s für einen effizienten Wärmeübergang.
Kontaktdruck: Regale müssen einen gleichmäßigen Kontakt mit den Bodenflächen der Fläschchen bieten. Hydraulische Regalhubsysteme üben kontrollierten Druck (typischerweise 0,5–1,0 N/cm²) aus, um Höhenvariationen der Fläschchen auszugleichen.
Thermische Kartierung: Validierungsprotokolle erfordern eine Temperaturkartierung mit ≥30 Sensoren pro Regal unter den ungünstigsten Ladebedingungen. Akzeptanzkriterien: maximale Variation ≤2°C über alle Regale während des Gefrierens und der sekundären Trocknung.
Daten aus einer kürzlichen Installation von Nasan zeigten eine Regalgleichmäßigkeit von ±0,4°C über 20 Regale in einem 40 m² großen Produktions-Gefriertrockner, was eine Erweiterung der Batchgröße ohne erneute Qualifizierung ermöglicht.
5. Integration der Prozessanalytischen Technologie (PAT)
Regulatorische Erwartungen (FDA PAT-Richtlinien, ICH Q8–Q11) erfordern zunehmend eine Echtzeitüberwachung kritischer Prozessparameter. Fortschrittliche Gefriertrockner integrieren:
TDLAS (Tunable Diode Laser Absorption Spectroscopy): Misst die Wasserdampfdichte im Kammerabfluss und ermöglicht die Bestimmung des Massendurchflusses sowie die Erkennung des Endpunkts der Primärtrocknung mit ±5% Genauigkeit.
MTM (Manometric Temperature Measurement): Berechnet die Produkttemperatur und den Widerstand während der Primärtrocknung ohne invasive Sonden. Validiert für 96-Well-Platten und Standardampullen.
NIR (Near-Infrared) spectroscopy: Inline-Restfeuchtemessung während der Sekundärtrocknung, wodurch die Offline-QC-Prüfung um 50–70% reduziert wird.
RFID vial tracking: Integriert die Produktidentität und die Chargenherkunft direkt in das Chargenprotokoll und beseitigt manuelle Transkriptionsfehler.
PAT-fähige Lyophilisatoren reduzieren die Zyklusentwicklung um 30–40% und ermöglichen Echtzeitfreigabetests für kritische Qualitätsmerkmale (CQAs).
6. cGMP-Konformität und Reinigungsfähigkeit
Pharmazeutische Gefriertrocknungsgeräte müssen strengen Reinigungsstandards entsprechen:
Clean-in-Place (CIP) Systeme: Automatisierte Sprühköpfe und Düsen bieten eine 360°-Abdeckung mit validiertem Aufpralldruck (>20 psi). Hygienische Schweißnähte (Ra <0.8 µm) und geneigte Oberflächen verhindern das Ansammeln von Flüssigkeiten.
Sterilization-in-Place (SIP) Fähigkeiten: Gesättigter Dampf bei 121°C für 30–60 Minuten erreicht ein Sterilitätsgarantieniveau (SAL) von 10⁻⁶. Dampfdurchdringungsstudien mit Thermoelementen validieren die Beseitigung von Kaltstellen.
Baumaterial: 316L-Edelstahl mit elektropolierten Oberflächen (Ra <0.4 µm) für produktberührende Bereiche. Nicht-Produktkontaktbereiche sind als 304L mit passivierter Oberfläche spezifiziert.
Containmentsysteme: Barriereisolatorintegration (RABS oder geschlossene Isolatoren) für potente Verbindungen (OEL <1 µg/m³). Durchblasbare Türen und Handschuhports ermöglichen aseptisches Laden/Entladen.
Validierungspakete umfassen typischerweise IQ/OQ/PQ-Dokumentation mit über 200 Testpunkten, die die regulatorische Akzeptanz durch FDA, EMA und PMDA sicherstellen.
7. Überlegungen zur Skalierung: Vom Labor zur Produktion
Skalierungsfehler machen 40% der Verzögerungen bei Technologietransfers aus. Wichtige Ingenieurprinzipien für eine erfolgreiche Skalierung:
Geometrische Ähnlichkeit: Die Regalabstände, die Ampullen-Geometrie und das Lade-Muster müssen über die Skalen hinweg beibehalten werden. Skalenreduktionsmodelle (z.B. 50% Füllvolumen) repräsentieren möglicherweise nicht den vollständigen Wärmeübergang im Maßstab.
Charakterisierung des Wärmeübergangskoeffizienten (Kv): Kv-Werte, die in Labormaßstäben gemessen werden, korrelieren selten direkt mit der Produktion. Empirische Modellierung unter Verwendung von Versuchsplanung (DoE) wird empfohlen.
Edge vial effect: Ampullen an den Regalrändern erfahren aufgrund der Strahlung von Kammerwänden einen 20–30% höheren Wärmeübergang. Produktionsmaßstäbe integrieren Strahlenschutzvorrichtungen, um die Variabilität zu minimieren.
Die Erfolgsquote beim Technologietransfer übersteigt 95%, wenn sowohl Labor- als auch Produktions-Gefriertrocknungsgeräte identische Steuerlogik und Sensorarchitekturen teilen – ein wichtiges Designprinzip, das von Nasan durch seinen skalierbaren Plattformansatz angeboten wird.
8. Energieeffizienz und Nachhaltigkeit
Die pharmazeutische Lyophilisation verbraucht 5–10 kWh pro kg entferntem Wasser. Optimierungsstrategien umfassen:
Wärmerückgewinnungssysteme: Rückgewinnung der Kondensatorwärme (typischerweise 50–70°C), um CIP-Wasser vorzuwärmen und den Dampfverbrauch um 15–25% zu reduzieren.
VFD-gesteuerte Vakuumpumpen: Anpassung der Pumpgeschwindigkeit an die Prozessanforderungen, wodurch der Energieverbrauch während der sekundären Trocknung und Leerlaufzeiten um 30–40% gesenkt wird.
In-situ-Reinigungsoptimierung: Reduzierte CIP-Zykluszeiten durch validierte Niedervolumenprotokolle senken den Wasser- und Chemikalienverbrauch um 40%.

9. Neue Technologien: Kontinuierliche Lyophilisation und fortgeschrittene Nukleation
Die nächste Generation von Gefriertrocknungsgeräten integriert bahnbrechende Technologien:
Kontrollierte Nukleation: Eisnebel-Saatgut oder ultrasonische Kavitation induziert eine gleichmäßige Eiskristallbildung an definierten Unterkühlungspunkten, was die Primärtrocknungszeit um 25–40% reduziert und die Produktgleichmäßigkeit verbessert.
Kontinuierliche Lyophilisation: Mehrstufige Fördersysteme mit modularen Trocknungszonen ermöglichen eine kontinuierliche Verarbeitung und reduzieren den Platzbedarf um 50% im Vergleich zu Batch-Systemen. Regulierungsvorgaben für die kontinuierliche Herstellung (ICH Q13) unterstützen jetzt diesen Paradigmenwechsel.
Mikrowellenunterstützte Trocknung: Dielektrische Erwärmung reduziert die Primärtrocknungszeit um 50–70% für hochfeststoffhaltige Formulierungen. Industrielle Systeme entstehen für ausgewählte Anwendungen.
Frühzeitige Anwender berichten von einer Reduzierung der Herstellungskosten um 30–50% für hochvolumige Produkte, die diese fortschrittlichen Technologien nutzen.
10. Gesamtkosten des Eigentums: Kaufpreis vs. Betriebskosten
Während das anfängliche Kapital für einen Produktions-Lyophilisator von 500.000 $ für 5 m² Einheiten bis zu über 4 Millionen $ für 50 m² Einheiten reicht, zeigt die TCO-Analyse:
Energiekosten: 30.000–100.000 $ jährlich, abhängig von Größe und Effizienz.
Wartung: 3–5% der ursprünglichen Investition pro Jahr für Routinewartung (Kühlmittelaufladung, Pumpenüberholungen, Sensor Kalibrierung).
Validierungslebenszyklus: 50.000–150.000 $ für die erste Qualifizierung plus jährliche Revalidierung.
Zyklusoptimierung: Fortschrittliche PAT-fähige Einheiten reduzieren die Zyklus zeit um 20–35%, was zu 15–25% höherem jährlichen Durchsatz ohne zusätzliche Investitionen führt.
Premium-Lyophilisatoren mit integrierter PAT und Wärmerückgewinnung zeigen typischerweise eine 2–3-jährige inkrementelle Amortisation im Vergleich zu Basis-Konfigurationen, mit überlegener langfristiger Zuverlässigkeit.
Häufig gestellte Fragen (FAQ)
Q1: Was ist der Unterschied zwischen Labor-, Pilot- und Produktions-Lyophilisatoren Gefriertrocknungsgeräten?
A1: Laborgeräte (0,5–2 m² Regalfläche) sind für Formulierungsentwicklung und Zyklusoptimierung konzipiert, typischerweise mit abnehmbaren Regalen für R&D-Flexibilität. Pilotgeräte (3–10 m²) simulieren Produktionsbedingungen für Skalierungsstudien und integrieren produktionsgerechte Steuerungssysteme. Produktions- einheiten (10–50+ m²) sind für die cGMP-Herstellung mit vollständiger CIP/SIP-Automatisierung, redundanten Versorgungsanlagen und Chargenverfolgungsfähigkeiten gebaut. Die Steuerungslogik und Sensorarchitekturen sollten über alle Größen hinweg identisch sein, um den Technologietransfer zu erleichtern.
Q2: Wie wähle ich das richtige Kühlsystem für mein Produkt aus?
A2: Die Auswahl wird durch die Glasübergangstemperatur (Tg') und die Kollaps-Temperatur des Produkts bestimmt. Für Produkte mit Tg' über -30°C (viele kleine Moleküle und stabile Biologika) ist eine Kaskadenkühlung bis -55°C ausreichend. Für Produkte mit Tg' zwischen -30°C und -50°C (bestimmte monoklonale Antikörper, Liposomen) sind LN₂-unterstützte oder zweistufige Kaskadensysteme erforderlich. Für Produkte mit ultra-niedriger Tg' unter -50°C (einige Peptide, virale Vektoren) sind vollständige LN₂-Systeme mit Regaletemperaturen bis -80°C zwingend erforderlich. Führen Sie frühzeitig in der Formulierungsentwicklung eine differenzielle Scanning-Kalorimetrie (DSC) durch, um die Anforderungen zu definieren.
Q3: Was sind die kritischen Validierungsanforderungen für pharmazeutische Gefriertrocknungsgeräte?
A3: Die Validierung umfasst: Installationsqualifikation (IQ): Überprüfung von Versorgungsleitungen, Materialien und Dokumentation; Betriebsqualifikation (OQ): Testen von Verriegelungen, Alarmen und der Funktionalität des Steuerungssystems; Leistungsqualifikation (PQ): thermische Kartierung über alle Regale unter Worst-Case-Belastung, Vakuumintegritätstests und Validierung des SIP/CIP-Zyklus. Zusätzliche Anforderungen umfassen: Leckagerate-Zertifizierung (<5 × 10⁻³ mbar·L/sec), Dampfdurchdringungsstudien und Reinigungsvalidierung (Wischtests auf aktive Rückstände). Die regulatorischen Richtlinien folgen den „Prozessvalidierung: Allgemeine Prinzipien und Praktiken“ (2011) der FDA und ASTM E2500.
Q4: Wie beeinflusst die Geometrie des Behälters die Gefriertrocknungsleistung?
A4: Die Geometrie des Behälters beeinflusst sowohl den Wärme- als auch den Stofftransport. Wichtige Parameter:
Fülltiefe: Tiefere Füllungen erhöhen die Trocknungszeit exponentiell – in der Regel auf 1,5–2,5 cm beschränkt.
Behälterdurchmesser: Größere Durchmesser erhöhen die Sublimationsweg-Länge und erfordern längere Trocknungszyklen.
Behälterbodenform: Flachbodenbehälter bieten besseren thermischen Kontakt als konvexe Bodenformen.
Glas vs. Polymer: Polymerbehälter haben eine 2–3× niedrigere Wärmeleitfähigkeit, was längere Trocknungszyklen erfordert, es sei denn, sie sind speziell mit leitfähigen Additiven gestaltet.
Q5: Wie sieht der typische Lebenszyklus von Gefriertrocknungsgeräten in einer GMP-Umgebung aus?
A5: Gut gewartete Lyophilisatoren arbeiten 20–25 Jahre im GMP-Betrieb. Austauschintervalle für Komponenten:
Vakuumpumpen: 5–8 Jahre (ölgedichtet), 8–12 Jahre (trockene Schraube).
Kühlkompressoren: 10–15 Jahre bei ordnungsgemäßer Ölverwaltung.
Regal- und Kondensator-Silikonöl: alle 3–5 Jahre ersetzt.
Steuerungselektronik: 10–15 Jahre; Obsoleszenzmanagementprogramme gewährleisten die Verfügbarkeit von Ersatzteilen.
Türdichtungen und Dichtungen: 3–5 Jahre, abhängig von der Dampfeinwirkung.
Q6: Wie verbessert kontrollierte Nukleation die Effizienz des Lyophilisationszyklus?
A6: Konventionelles Einfrieren führt zu zufälliger Eiskristallbildung, was zu einer breiten Porengrößenverteilung und verlängerten Trocknungszeiten führt. Kontrollierte Nukleation (unter Verwendung von Eisnebel, Ultraschall oder elektrischem Feld) induziert eine gleichmäßige Nukleation bei einer definierten Temperatur, wodurch größere, miteinander verbundene Eiskristalle entstehen. Vorteile sind:
Reduzierte primäre Trocknungszeit: 25–40% Reduzierung.
Verbesserte Produktuniformität: 50% Reduzierung der Variabilität zwischen den Fläschchen.
Verbesserte Kuchenstruktur: Reduziertes Kollapsrisiko und verbesserte Rekonstitutionszeit.
Höherer Chargenertrag: 2–5% Reduzierung der verworfenen Fläschchen.
Q7: Was sind die aufkommenden regulatorischen Erwartungen an die Validierung des Lyophilisationsprozesses?
A7: Die Regulierungsbehörden erwarten zunehmend: (1) Implementierung von Process Analytical Technology (PAT) zur Echtzeitüberwachung kritischer Prozessparameter. (2) Verbesserte Charakterisierung des Designraums unter Verwendung von Design of Experiments (DoE) anstelle von Einzelpunktvalidierung. (3) Kontinuierliche Prozessverifizierung unter Verwendung von multivariater statistischer Prozesskontrolle (MSPC). (4) Risikobasierte Validierung gemäß den ICH Q9-Prinzipien. (5) Einhaltung der Datenintegrität (ALCOA+ Prinzipien) für alle elektronischen Aufzeichnungen. Anbieter wie Nasan stellen prüfungsbereite Datenpakete mit audit trails, die den Anforderungen von 21 CFR Part 11 entsprechen, und elektronischen Signaturen zur Verfügung, um regulatorische Einreichungen zu erleichtern.
Für umfassende technische Spezifikationen, Unterstützung bei der Zyklusentwicklung oder Validierungsdienste für pharmazeutische Gefriertrocknungsgeräte wenden Sie sich an das Ingenieurteam von Nasan—Spezialisten für präzise Lyophilisationssysteme für die globale biopharmazeutische Industrie.