







La lyophilisation conventionnelle repose sur le transfert de chaleur conductif à travers des étagères, créant un processus lent et énergivore avec des gradients de température notables. Un système de lyophilisation par micro-ondes substitue ce mécanisme en délivrant de l'énergie électromagnétique directement au produit congelé. Les molécules d'eau dans la phase de glace absorbent le rayonnement micro-ondes, le convertissant en chaleur latente de sublimation sans réchauffer la matrice environnante. Cet article quantifie les avantages thermodynamiques, les architectures d'équipement et les stratégies de contrôle pour la lyophilisation industrielle assistée par micro-ondes. S'appuyant sur des essais de validation sur des probiotiques, des excipients de vaccins et des extraits de café haut de gamme, nous démontrons comment un système de lyophilisation par micro-ondes correctement spécifié réduit le temps de séchage primaire de 70 % tout en préservant la viabilité et la structure. Les ingénieurs de Nasan conçoivent des systèmes de lyophilisation par micro-ondes à grande échelle avec des réseaux de magnétrons et un retour d'information en temps réel sur la pression et l'humidité, comblant le fossé entre la recherche en laboratoire et la lyophilisation de production.
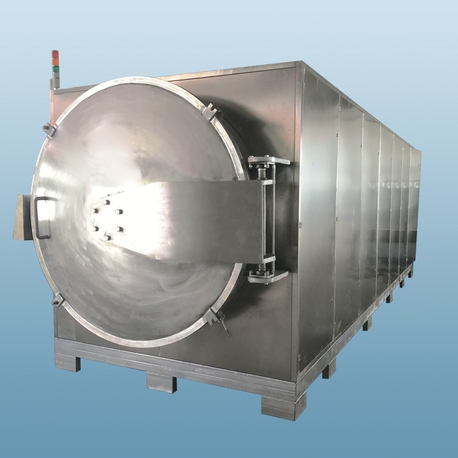
1. Mécanisme physique : chauffage volumétrique de la glace sous vide
Dans un système de lyophilisation par micro-ondes, le produit est d'abord congelé en dessous de sa température eutectique ou de transition vitreuse (typiquement -40 à -30°C). La pression de la chambre est réduite en dessous du point triple de l'eau (généralement 10–50 Pa). Les micro-ondes à 2450 MHz (ou 915 MHz pour des charges plus importantes) se couplent à la perte diélectrique de la glace. La glace a un facteur de perte relativement élevé à des températures sub-zéro, absorbant de l'énergie et la convertissant directement en enthalpie de sublimation (2835 kJ/kg). Les principaux avantages par rapport à la lyophilisation par étagères conventionnelle :
Pas de gradient thermique : La glace sublime simultanément dans tout le produit, éliminant l'effondrement causé par l'effet de fond chaud.
Phase de séchage primaire plus courte : Un cycle typique de 48 heures pour un produit de 20 mm d'épaisseur est réduit à 8–12 heures à pression de chambre équivalente.
Variabilité de l'humidité résiduelle plus faible : L'écart type de l'humidité à la fin du processus passe de ±1,5 % à ±0,3 % grâce à une distribution uniforme de l'énergie.
Ce mécanisme est souvent appelé « lyophilisation assistée par micro-ondes » ou « MWFD ». Cependant, il faut faire attention à éviter la fusion locale (surchauffe) lorsque la glace est épuisée de manière inégale. Les systèmes professionnels utilisent la modulation de puissance et la surveillance de la température in situ via des sondes à fibre optique.
2. Sélection de fréquence et conception d'applicateur pour charges congelées
Contrairement à la lyophilisation par micro-ondes de matériaux humides, un système de lyophilisation par micro-ondes fonctionne à basse pression, affectant les seuils d'ignition du plasma. Deux bandes de fréquence dominent :
2.1 2450 MHz (Standard pour les lyophilisateurs pharmaceutiques en lot)
Profondeur de pénétration dans la glace pure congelée à -30°C : environ 70 mm. Pour la plupart des flacons, plateaux ou dalles congelées en vrac, 2450 MHz fournit un couplage suffisant. De nombreux systèmes de lyophilisation par micro-ondes à l'échelle de laboratoire fonctionnent à 2,45 GHz avec jusqu'à 6 kW de puissance. Les mélangeurs de mode et les plateaux tournants sont obligatoires pour éviter les arcs électriques et les points chauds.
2.2 915 MHz (Systèmes industriels haute puissance)
Profondeur de pénétration >150 mm, adaptée aux blocs congelés épais (par exemple, dalles de purée de fruits de 100 mm). Nécessite des guides d'ondes et des magnétrons plus grands (25 kW à 100 kW). Nasan propose des unités industrielles de 915 MHz conçues pour la lyophilisation continue d'ingrédients alimentaires.
Une attention particulière est nécessaire pour les propriétés diélectriques des formulations congelées : les solutés (sucres, sels) augmentent considérablement le facteur de perte. Le protocole de pré-congélation (congélation lente vs rapide) affecte également la taille des cristaux de glace, ce qui modifie l'absorption des micro-ondes. Une analyse approfondie utilisant un analyseur de réseau vectoriel (VNA) sur des échantillons congelés est recommandée avant de spécifier un séchage par micro-ondes.
3. Architecture de l'équipement : configurations par lots, semi-continues et continues
Il existe trois principales configurations industrielles pour un séchage par micro-ondes, chacune optimisée pour le débit et la forme du produit :
Chambres à vide par lots avec racks rotatifs : capacité de charge de 50 à 200 kg. Produit chargé dans des plateaux ou des flacons. Puissance micro-ondes appliquée à travers une fenêtre d'onde (céramique ou quartz). Utilisé pour des produits pharmaceutiques de haute valeur, des probiotiques et des matériaux biologiques. Tailles de lots de 10 à 1000 L.
Sécheurs à micro-ondes rotatifs semi-continu : Un tambour tournant lentement (0,5 à 2 tr/min) contient des granulés ou des pellets congelés. La puissance micro-ondes est introduite via un lanceur rotatif. Ce design améliore l'uniformité et est adapté pour le café lyophilisé, les morceaux de fruits et les enzymes. Débit de 100 à 500 kg/h.
Sécheurs à micro-ondes à bande continue : Le lit de produit congelé (20 à 40 mm d'épaisseur) se déplace sur une bande en PTFE à travers plusieurs zones d'applicateur micro-ondes sous des verrous à vide à l'entrée et à la sortie. Encore expérimental pour la plupart des aliments, mais opérationnel pour des produits chimiques de haute valeur. Les lignes de séchage par micro-ondes continues industrielles sont conçues sur mesure selon l'application.
Chaque architecture nécessite un contrôle précis du vide (typiquement 10 à 100 Pa) et des pièges froids (-60°C à -80°C) pour capturer la vapeur d'eau sublimée. Pour les biologiques sensibles à la chaleur, une cartographie de température infrarouge supplémentaire est intégrée.
4. Contrôle du processus : éviter l'ignition du plasma et la fuite thermique
Le plus grand risque opérationnel dans un séchage par micro-ondes est la décharge de plasma : lorsque la pression de la chambre tombe en dessous de 20 Pa et que le champ électrique local dépasse 2 kV/cm, l'ionisation des gaz se produit, endommageant le produit et l'équipement. Les stratégies d'atténuation comprennent :
Fonctionnement par micro-ondes pulsées : impulsions de 10 à 100 ms à faible rapport cyclique (10 à 30 %) pour maintenir la force du champ en dessous du seuil de rupture.
Remplissage de gaz inerte (azote ou argon) pour augmenter la tension de rupture, bien que cela augmente légèrement le coût d'exploitation.
Optimisation du champ via modélisation numérique (CST ou COMSOL) pour éviter les nœuds de champ électrique élevés.
De plus, à mesure que la glace se sublime, le facteur de perte de la région sèche diminue fortement. Si cela n'est pas compensé, la glace restante absorbe encore plus de puissance, ce qui peut entraîner une fusion (effondrement). Le contrôle en boucle fermée utilisant un système de détection de point final (test d'augmentation de pression ou spectroscopie d'absorption par laser à diode accordable) est standard sur les sécheurs à micro-ondes professionnels.
Nasan intègre un contrôleur à logique floue propriétaire qui module le courant du magnétron en fonction de la température du produit en temps réel (fibre optique) et de la concentration de vapeur d'échappement, maintenant la stabilité du front de sublimation tout au long de la phase de séchage primaire.
5. Équilibre énergétique et comparaisons avec la lyophilisation conventionnelle
Un lyophilisateur à plateau conventionnel consomme environ 1,8 à 2,5 kWh par kg de glace sublimée, en raison des pertes à travers le compresseur de plateau et le transfert de chaleur radiatif. En revanche, un lyophilisateur à micro-ondes bien optimisé atteint 0,9 à 1,2 kWh/kg pour le même retrait d'eau, représentant une réduction de l'énergie de 40 à 50 %. L'amélioration provient du couplage énergétique direct sans masse thermique intermédiaire.
Pour un produit nécessitant 20 % d'humidité finale (par exemple, des fraises tranchées), le temps total de cycle passe de 36 heures à 11 heures, améliorant l'utilisation de l'équipement par un facteur de 3. Cela se traduit par une réduction des dépenses d'investissement par le débit annuel. Cependant, le séchage secondaire (retrait de l'eau liée de la matrice amorphe) nécessite encore une entrée de chaleur modérée ; la puissance des micro-ondes seule peut surchauffer la couche sèche. Des solutions hybrides appliquent une faible puissance micro-ondes combinée avec un plateau chauffé pour le séchage secondaire.
6. Plongée dans l'application : Biologiques sensibles à la chaleur, aliments et matériaux avancés
Trois cas d'utilisation validés où un lyophilisateur à micro-ondes offre un avantage clair :
Pharmaceutiques – Nanoparticules lipidiques d'ARNm lyophilisées (LNP) : La lyophilisation conventionnelle a causé une agrégation des particules en raison du mouvement lent du front de glace. Un lyophilisateur à micro-ondes de 6 kW à 2450 MHz a réduit le séchage primaire de 56 heures à 14 heures, avec une distribution de taille des particules conservée (PDI <0,15). Eau résiduelle <0,8 % sans effondrement du gâteau.
Aliments – Cultures de départ de yaourt lyophilisées (Lactobacillus bulgaricus) : La viabilité après FD conventionnelle était de 73 %. La lyophilisation à micro-ondes à 35 °C équivalent de plateau (température du produit -25 °C pendant la sublimation) a donné 91 % de viabilité, avec un temps de séchage de 9 heures contre 28 heures. La survie plus élevée est attribuée à un stress thermique réduit et à une exposition plus courte au vide.
Céramiques techniques – Lyophilisation de corps verts en zirconia renforcée par alumine : La lyophilisation conventionnelle provoque des fissures en raison des taux de sublimation différentiels. La lyophilisation à micro-ondes a produit des pièces sans fissures avec une porosité uniforme (porosité ouverte 58±2 %). Le cycle de séchage a été réduit de 72 heures à 18 heures.
7. Considérations de conception pour l'échelle : Densité de puissance et géométrie de la chambre
Lors du passage du laboratoire à un lyophilisateur à micro-ondes industriel, trois paramètres doivent être réévalués :
Puissance spécifique (W/g de glace) : Plage optimale 0,5 à 1,2 W/g. Une puissance inférieure prolonge le temps de cycle ; une puissance supérieure risque de provoquer un plasma ou une fusion.
Ratio d'aspect de la chambre : Pour 2450 MHz, le diamètre de la chambre ne doit pas dépasser 0,8 m sauf en utilisant plusieurs ports d'alimentation.
Conception du condenseur : Des bobines froides transparentes aux micro-ondes (revêtues de verre) sont préférées pour éviter les arcs. Les cycles de dégivrage doivent être automatisés pour un fonctionnement continu.
Nasan fournit des lyophilisateurs à micro-ondes à l'échelle de four avec des réseaux de magnétron modulaires, validés par modélisation du transfert de chaleur et tests d'intégrité sous vide. Chaque unité comprend un boîtier électrique de Classe I, Division 2 pour des applications compatibles avec les solvants.
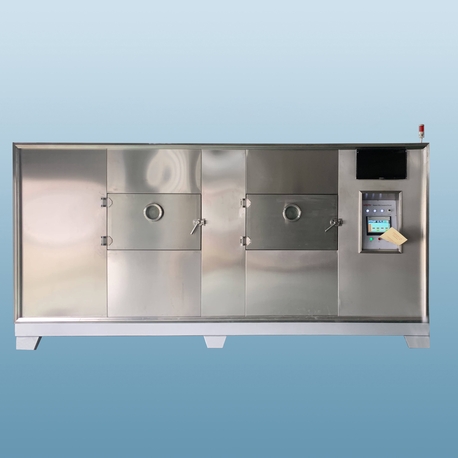
8. Questions Fréquemment Posées – Lyophilisateur à Micro-ondes
Q1 : Un lyophilisateur à micro-ondes peut-il traiter des formulations liquides directement ?
A1 : Non, le produit doit être pré-congelé en dessous de sa température de transition vitreuse. Un congélateur statique ou dynamique séparé (par exemple, congélateur à plaques, congélateur à immersion) est nécessaire avant de le charger dans le lyophilisateur à micro-ondes. Certains systèmes intégrés combinent un tunnel de congélation avec un applicateur à micro-ondes, mais cela reste rare. Pour de meilleurs résultats, congelez dans une forme qui correspond au champ de l'applicateur (fines plaques ou granulés uniformes).
Q2 : Comment prévenir l'effondrement du produit lors de l'utilisation de l'énergie micro-ondes pendant le séchage primaire ?
A2 : L'effondrement se produit si la température du produit dépasse la température d'effondrement (Tc) de la matrice maximally freeze-concentrated. Stratégies de contrôle : (a) Appliquer la puissance micro-ondes par courtes impulsions (par exemple, 5 sec activé, 20 sec désactivé) et surveiller la température du produit via des sondes à fibre optique insérées dans des flacons représentatifs ; (b) Maintenir la pression de la chambre suffisamment basse pour maintenir la sublimation à une température de produit de -30°C à -20°C ; (c) Utiliser un lyophilisateur à micro-ondes à température contrôlée qui réduit automatiquement la puissance lorsque tout capteur dépasse Tc.
Q3 : Quelles sont les exigences d'entretien pour un lyophilisateur à micro-ondes ?
A3 : Tâches régulières : (1) Inspecter les fenêtres en céramique du guide d'onde pour des fissures ou un film de produit (nettoyer avec de l'isopropanol chaque semaine) ; (2) Tester les magnétrons tous les 2000 heures – remplacer lorsque la sortie diminue de plus de 20 % ; (3) Vérifier l'efficacité des joints à vide et du dégivrage du piège à froid ; (4) Calibrer les capteurs de pression et les thermomètres à fibre optique tous les trimestres. Nasan propose une maintenance prédictive avec analyse des vibrations sur les pompes à vide.
Q4 : Un lyophilisateur à micro-ondes est-il adapté aux solvants organiques (par exemple, mélanges d'alcool tert-butyle/eau) ?
A4 : Oui, mais avec des modifications anti-explosion. De nombreuses applications de lyophilisation utilisent du tert-butanol pour améliorer les taux de sublimation. La fréquence micro-ondes doit être choisie pour correspondre aux propriétés diélectriques du solvant – la plupart des alcools ont des facteurs de perte inférieurs à ceux de l'eau, nécessitant une puissance plus élevée. De plus, le système doit être équipé de joints compatibles avec les solvants, d'une purge de gaz inerte et de composants électriques certifiés pour les zones dangereuses de Zone 2. Des lyophilisateurs à micro-ondes résistants aux solvants sont disponibles pour la R&D pharmaceutique.
Q5 : Comment la lyophilisation à micro-ondes se compare-t-elle à la lyophilisation conventionnelle pour les formulations à base de mannitol ?
A5 : Le mannitol est souvent utilisé comme agent de charge. La lyophilisation conventionnelle peut produire deux polymorphes (alpha et bêta). La lyophilisation à micro-ondes tend à favoriser le polymorphe bêta en raison de la sublimation rapide, ce qui peut affecter le temps de reconstitution. Cependant, l'apparence du gâteau reste élégante et la résistance mécanique est comparable. Le développement du processus devrait inclure une analyse XRPD pour confirmer le résultat polymorphe.
Q6 : Quel est le retour sur investissement (ROI) typique pour passer de la lyophilisation conventionnelle à la lyophilisation à micro-ondes ?
A6 : Basé sur 2000 kg/an d'intermédiaire pharmaceutique de haute valeur (valeur 5000 $/kg), la réduction du temps de cycle de 48h à 16h augmente le débit annuel de 20 lots à 60 lots en utilisant la même empreinte de lyophilisateur. Économies supplémentaires : coût énergétique réduit de 45 %, réduction de 80 % du temps d'arrêt pour nettoyage (en raison d'un design stérile). La période de retour sur investissement est généralement de 12 à 18 mois pour une opération continue. Pour les produits de qualité alimentaire avec des marges plus faibles, le ROI s'étend à 30 mois, restant compétitif.
Évaluation Technique et Enquête d'Ingénierie
La sélection d'un sèche-linge à micro-ondes nécessite une analyse minutieuse de la perte diélectrique du produit, de la stabilité de l'état congelé et des objectifs de débit. Un système mal assorti entraîne une sublimation non uniforme, des dommages par plasma ou des écarts d'humidité résiduelle. Nasan fournit un flux de travail de qualification complet : mesure diélectrique sur des échantillons congelés dans votre installation, essais de lyophilisation à l'échelle pilote avec des lots de 5 à 50 kg, modélisation par éléments finis de l'uniformité du champ électromagnétique, et validation de la stérilité pour les applications pharmaceutiques. Nos plateformes vont d'unités de laboratoire de 3 kW à des systèmes industriels continus de 150 kW.
Pour recevoir une étude de faisabilité du processus et un devis budgétaire, soumettez une demande avec les informations suivantes : description du produit, teneur en eau (initiale/cible), taille du lot, temps de cycle souhaité, et toute exigence réglementaire spécifique (cGMP, FDA). Nos ingénieurs répondront avec un rapport de simulation et un agencement de système recommandé dans les 10 jours ouvrables.
➤ Soumettre une Demande : Demander la Conception & Validation du Sèche-Linge à Micro-Ondes →