







El secado por congelación convencional (liofilización) se basa en la transferencia de calor conductivo a través de estantes, creando un proceso lento y que consume mucha energía con gradientes de temperatura notables. Un secador por congelación por microondas sustituye este mecanismo al entregar energía electromagnética directamente al producto congelado. Las moléculas de agua en la fase de hielo absorben la radiación de microondas, convirtiéndola en calor latente de sublimación sin calentar la matriz circundante. Este artículo cuantifica las ventajas termodinámicas, arquitecturas de equipos y estrategias de control para el secado por congelación asistido por microondas industrial. A partir de ensayos de validación sobre probióticos, excipientes de vacunas y extractos de café premium, demostramos cómo un secador por congelación por microondas correctamente especificado reduce el tiempo de secado primario en un 70% mientras preserva la viabilidad y la estructura. Los ingenieros de Nasan diseñan sistemas de secado por congelación por microondas a gran escala con arreglos de magnetrones y retroalimentación en tiempo real de presión-humedad, cerrando la brecha entre la investigación de laboratorio y la liofilización de producción.
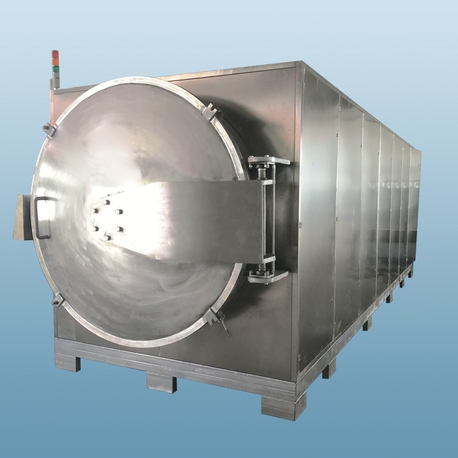
1. Mecanismo físico: Calentamiento volumétrico de hielo bajo vacío
En un secador por congelación por microondas, el producto se congela primero por debajo de su temperatura eutéctica o de transición vítrea (típicamente -40 a -30°C). La presión de la cámara se reduce por debajo del punto triple del agua (generalmente 10–50 Pa). Las microondas a 2450 MHz (o 915 MHz para cargas más grandes) se acoplan con la pérdida dieléctrica del hielo. El hielo tiene un factor de pérdida relativamente alto a temperaturas bajo cero, absorbiendo energía y convirtiéndola directamente en entalpía de sublimación (2835 kJ/kg). Ventajas clave sobre el secado por congelación convencional:
Sin gradiente térmico: El hielo sublima simultáneamente en todo el producto, eliminando el colapso causado por el efecto de fondo caliente.
Fase de secado primario más corta: El ciclo típico de 48 horas para un producto de 20 mm de grosor se reduce a 8–12 horas a presión de cámara equivalente.
Menor variabilidad de humedad residual: La desviación estándar de humedad final disminuye de ±1.5% a ±0.3% debido a la entrega uniforme de energía.
Este mecanismo se denomina a menudo “secado por congelación asistido por microondas” o “MWFD”. Sin embargo, se debe tener cuidado para evitar el derretimiento local (descontrolado) cuando el hielo se agota de manera desigual. Los sistemas profesionales emplean modulación de potencia y monitoreo de temperatura in situ a través de sondas de fibra óptica.
2. Selección de frecuencia y diseño del aplicador para cargas congeladas
A diferencia del secado por microondas convencional de materiales húmedos, un secador por congelación por microondas opera a baja presión, afectando los umbrales de ignición del plasma. Dos bandas de frecuencia dominan:
2.1 2450 MHz (Estándar para secadores farmacéuticos por lotes )
Profundidad de penetración en hielo puro congelado a -30°C: aproximadamente 70 mm. Para la mayoría de los frascos, bandejas o losas congeladas a granel, 2450 MHz proporciona un acoplamiento suficiente. Muchos secadores por congelación por microondas a escala de laboratorio operan a 2.45 GHz con hasta 6 kW de potencia. Los agitadores de modo y las plataformas giratorias son obligatorios para evitar arcos y puntos calientes.
2.2 915 MHz (Sistemas industriales de alta potencia)
Profundidad de penetración >150 mm, adecuada para bloques congelados gruesos (por ejemplo, losas de puré de fruta de 100 mm). Requiere guías de onda y magnetrones más grandes (25 kW a 100 kW). Nasan ofrece unidades industriales de 915 MHz diseñadas para el secado por congelación continuo de ingredientes alimentarios.
Se necesita atención especial para las propiedades dieléctricas de las formulaciones congeladas: los solutos (azúcares, sales) aumentan drásticamente el factor de pérdida. El protocolo de pre-congelación (congelación lenta vs. rápida) también afecta el tamaño de los cristales de hielo, lo que modifica la absorción de microondas. Se recomienda un análisis exhaustivo utilizando un analizador de red vectorial (VNA) en muestras congeladas antes de especificar un secador por congelación por microondas.
3. Arquitectura del equipo: Configuraciones por lotes, semi-continuas y continuas
Existen tres diseños industriales principales para un secador por congelación por microondas, cada uno optimizado para el rendimiento y la forma del producto:
Cámaras de vacío por lotes con estantes rotativos: capacidad de carga de 50–200 kg. Producto cargado en bandejas o viales. Potencia de microondas aplicada a través de una ventana de guía de ondas (cerámica o cuarzo). Utilizado para productos farmacéuticos de alto valor, probióticos y materiales biológicos. Tamaños de lote de 10 a 1000 L.
Secadores por congelación por microondas semi-continuos: Un tambor que rota lentamente (0.5–2 rpm) contiene gránulos o pellets congelados. Potencia de microondas introducida a través de un lanzador rotativo. Este diseño mejora la uniformidad y es adecuado para café liofilizado, trozos de fruta y enzimas. Rendimiento de 100–500 kg/h.
Secadores por congelación por microondas de cinta continua: Cama de producto congelado (20–40 mm de grosor) se mueve sobre una cinta de PTFE a través de múltiples zonas de aplicador de microondas bajo cerraduras de vacío en la entrada y salida. Aún experimental para la mayoría de los alimentos, pero operativo para productos químicos de alto valor. Líneas industriales de secado por congelación por microondas continuas son diseñadas a medida por aplicación.
Cada arquitectura requiere un control de vacío preciso (típicamente 10–100 Pa) y trampas frías (-60°C a -80°C) para capturar vapor de agua sublimado. Para biológicos sensibles al calor, se integra un mapeo de temperatura infrarrojo adicional.
4. Control del proceso: Evitando la ignición del plasma y el desbordamiento térmico
El mayor riesgo operativo en un secador por congelación por microondas es la descarga de plasma: cuando la presión de la cámara cae por debajo de 20 Pa y el campo eléctrico local supera 2 kV/cm, ocurre la ionización del gas, dañando el producto y el equipo. Las estrategias de mitigación incluyen:
Operación de microondas pulsadas: pulsos de 10–100 ms a bajo ciclo de trabajo (10–30%) para mantener la intensidad del campo por debajo del umbral de ruptura.
Relleno de gas inerte (nitrógeno o argón) para elevar el voltaje de ruptura, aunque aumentando ligeramente el costo operativo.
Optimización del campo a través de modelado numérico (CST o COMSOL) para evitar nodos de alto campo eléctrico.
Además, a medida que el hielo sublima, el factor de pérdida de la región seca disminuye drásticamente. Si no se compensa, el hielo restante absorbe aún más potencia, lo que puede llevar a la fusión (colapso). El control en bucle cerrado utilizando un sistema de detección de punto final (prueba de aumento de presión o espectroscopía de absorción de láser de diodo ajustable) es estándar en los secadores por congelación por microondas profesionales.
Nasan integra un controlador de lógica difusa propietario que modula la corriente del magnetrón en función de la temperatura del producto en tiempo real (fibra óptica) y la concentración de vapor de escape, manteniendo la estabilidad del frente de sublimación durante toda la fase de secado primario.
5. Balance Energético y Comparaciones con la Liofilización Convencional
Un liofilizador de bandeja convencional consume aproximadamente 1.8–2.5 kWh por kg de hielo sublimado, debido a las pérdidas a través del compresor de estante y la transferencia de calor radiativa. En contraste, un liofilizador de microondas bien optimizado logra 0.9–1.2 kWh/kg para la misma eliminación de agua, representando una reducción de energía del 40–50%. La mejora proviene del acoplamiento de energía directa sin masa térmica intermedia.
Para un producto que requiere un 20% de humedad final (por ejemplo, fresas en rodajas), el tiempo total del ciclo se reduce de 36 horas a 11 horas, mejorando la utilización del equipo en un factor de 3. Esto se traduce en un menor gasto de capital por rendimiento anual. Sin embargo, el secado secundario (eliminación de agua ligada de la matriz amorfa) aún requiere una entrada de calor moderada; la potencia de microondas por sí sola puede sobrecalentar la capa seca. Las soluciones híbridas aplican baja potencia de microondas combinada con estante calentado para el secado secundario.
6. Profundización en Aplicaciones: Biológicos Sensibles al Calor, Alimentos y Materiales Avanzados
Tres casos de uso validados donde un liofilizador de microondas proporciona una clara ventaja:
Farmacéuticos – Nanopartículas lipídicas de ARNm liofilizadas (LNPs): La liofilización convencional causó agregación de partículas debido al movimiento lento del frente de hielo. Un liofilizador de microondas de 6 kW 2450 MHz redujo el secado primario de 56 horas a 14 horas, con distribución del tamaño de partículas retenida (PDI <0.15). Agua residual <0.8% sin colapso del cake.
Alimentos – Cultivos iniciadores de yogur liofilizados (Lactobacillus bulgaricus): La viabilidad después de la liofilización convencional fue del 73%. La liofilización por microondas a 35°C de estante equivalente (temperatura del producto -25°C durante la sublimación) produjo una viabilidad del 91%, con un tiempo de secado de 9 horas frente a 28 horas. La mayor supervivencia se atribuye a la reducción del estrés térmico y a una menor exposición al vacío.
Cerámicas técnicas – Liofilización de cuerpos verdes de zirconia reforzada con alúmina: La liofilización convencional causa agrietamiento debido a tasas de sublimación diferenciales. La liofilización por microondas produjo piezas sin grietas con porosidad uniforme (porosidad abierta 58±2%). El ciclo de secado se redujo de 72h a 18h.
7. Consideraciones de Diseño para Escalado: Densidad de Potencia y Geometría de Cámara
Al pasar de laboratorio a industrial un liofilizador de microondas, tres parámetros deben ser reevaluados:
Poder específico (W/g de hielo): Rango óptimo 0.5–1.2 W/g. Menor potencia prolonga el tiempo de ciclo; mayor potencia arriesga plasma o fusión.
Relación de aspecto de la cámara: Para 2450 MHz, el diámetro de la cámara no debe exceder 0.8 m a menos que se utilicen múltiples puertos de alimentación.
Diseño del condensador: Se prefieren bobinas frías transparentes a microondas (revestidas de vidrio) para evitar arcos. Los ciclos de descongelación deben ser automatizados para operación continua.
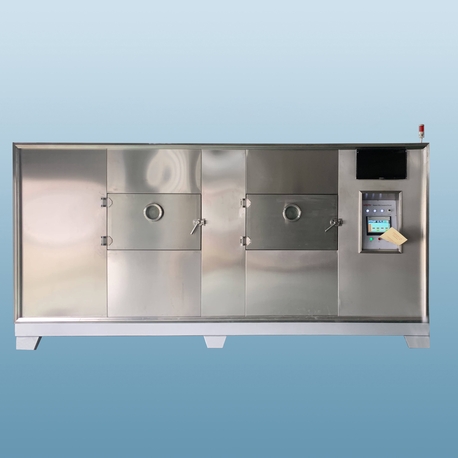
Nasan proporciona liofilizadores de microondas a escala de horno con arreglos modulares de magnetrones, validados a través de modelado de transferencia de calor y pruebas de integridad al vacío. Cada unidad incluye un recinto eléctrico de Clase I, División 2 para aplicaciones compatibles con solventes.
8. Preguntas Frecuentes – Liofilizador de Microondas
Q1: ¿Puede un liofilizador de microondas procesar formulaciones líquidas
directamente?
A1: No, el producto debe ser precongelado a una temperatura
por debajo de su temperatura de transición vítrea. Se requiere un congelador
estático o dinámico separado (por ejemplo, congelador de placas, congelador de
inmersión) antes de cargarlo en el liofilizador de microondas. Algunos sistemas
integrados combinan un túnel de congelación con un aplicador de microondas, pero
esto sigue siendo raro. Para obtener los mejores resultados, congele en una
forma que coincida con el campo del aplicador (ladrillos delgados o pellets
uniformes).
Q2: ¿Cómo prevenir el colapso del producto al usar energía de
microondas durante el secado primario?
A2: El colapso ocurre si la
temperatura del producto excede la temperatura de colapso (Tc) de la matriz
máximamente concentrada por congelación. Estrategias de control: (a) Aplique
potencia de microondas en pulsos cortos (por ejemplo, 5 seg encendido, 20 seg
apagado) y monitoree la temperatura del producto a través de sondas de fibra
óptica insertadas en viales representativos; (b) Mantenga la presión de la
cámara lo suficientemente baja para mantener la sublimación a temperaturas de
producto de -30°C a -20°C; (c) Utilice un liofilizador de microondas
controlado por temperatura que reduzca automáticamente la potencia
cuando cualquier sensor exceda Tc.
Q3: ¿Cuáles son los requisitos de
mantenimiento para un liofilizador de microondas?
A3: Tareas
regulares: (1) Inspeccionar las ventanas de cerámica de la guía de ondas en
busca de grietas o película de producto (limpiar con isopropanol semanalmente);
(2) Probar magnetrones cada 2000 horas – reemplazar cuando la salida caiga
más del 20%; (3) Verificar los sellos de vacío y la eficiencia de descongelación
del trampa fría; (4) Calibrar los sensores de presión y los termómetros de
fibra óptica trimestralmente. Nasan ofrece
mantenimiento predictivo con análisis de vibraciones en bombas de vacío.
Q4: ¿Es un liofilizador de microondas adecuado para disolventes
orgánicos (por ejemplo, mezclas de alcohol tert-butilico/agua)?
A4:
Sí, pero con modificaciones a prueba de explosiones. Muchas aplicaciones de
liofilización utilizan tert-butanol para mejorar las tasas de sublimación. La
frecuencia de microondas debe elegirse para coincidir con las propiedades
dielectricas del disolvente; la mayoría de los alcoholes tienen factores de
pérdida más bajos que el agua, lo que requiere mayor potencia. Además, el
sistema debe estar equipado con sellos compatibles con disolventes, purga de
gas inerte y componentes eléctricos certificados para áreas peligrosas de Zona 2.
Liofilizadores de microondas
resistentes a disolventes están disponibles para I+D farmacéutica.
Q5: ¿Cómo se compara el secado por microondas con el secado
convencional para formulaciones a base de manitol?
A5: El manitol se
utiliza a menudo como agente de carga. La liofilización convencional puede
producir dos polimorfos (alfa y beta). El secado por microondas tiende a
favorecer el polimorfo beta debido a la rápida sublimación, lo que puede afectar
el tiempo de reconstitución. Sin embargo, la apariencia del cake sigue siendo
elegante y la resistencia mecánica es comparable. El desarrollo del proceso
debería incluir análisis de XRPD para confirmar el resultado del polimorfo.
Q6: ¿Cuál es el retorno de inversión (ROI) típico al cambiar de
liofilización convencional a liofilización por microondas?
A6: Basado
en 2000 kg/año de intermediario farmacéutico de alto valor (valor $5000/kg), el
tiempo de ciclo reducido de 48h a 16h aumenta el rendimiento anual de 20 lotes a
60 lotes utilizando la misma huella del liofilizador. Ahorros adicionales: 45%
menos en costos de energía, 80% de reducción en el tiempo de inactividad por
limpieza (debido al diseño estéril). El período de recuperación es típicamente
de 12 a 18 meses para operación continua. Para productos de grado alimenticio con
márgenes más bajos, el ROI se extiende a 30 meses, aún competitivo.
Evaluación Técnica e Investigación de Ingeniería
Seleccionar un secador por congelación de microondas requiere un análisis cuidadoso de la pérdida dieléctrica del producto, la estabilidad en estado congelado y los objetivos de rendimiento. Un sistema desajustado conduce a una sublimación no uniforme, daño por plasma o desviaciones de humedad residual. Nasan proporciona un flujo de trabajo completo de calificación: medición dieléctrica en muestras congeladas en su instalación, ensayos de secado por congelación a escala piloto con lotes de 5 a 50 kg, modelado por elementos finitos de la uniformidad del campo electromagnético y validación de la esterilidad para aplicaciones farmacéuticas. Nuestras plataformas van desde unidades de laboratorio de 3 kW hasta sistemas industriales continuos de 150 kW.
Para recibir un estudio de viabilidad del proceso y una cotización presupuestaria, envíe una consulta con la siguiente información: descripción del producto, contenido de agua (inicial/deseado), tamaño del lote, tiempo de ciclo deseado y cualquier requisito regulatorio específico (cGMP, FDA). Nuestros ingenieros responderán con un informe de simulación y un diseño de sistema recomendado dentro de 10 días hábiles.
➤ Enviar una Consulta: Solicitar Diseño y Validación de Secador por Congelación de Microondas →