







Konventionelles Gefriertrocknen (Lyophilisation) beruht auf leitfähigem Wärmetransfer durch Regale, was einen langsamen, energieintensiven Prozess mit bemerkenswerten Temperaturgradienten schafft. Ein Mikrowellen-Gefriertrockner ersetzt diesen Mechanismus, indem er elektromagnetische Energie direkt an das gefrorene Produkt liefert. Wassermoleküle in der Eisphase absorbieren Mikrowellenstrahlung und wandeln sie in latente Wärme der Sublimation um, ohne die umgebende Matrix zu erwärmen. Dieser Artikel quantifiziert die thermodynamischen Vorteile, Gerätearchitekturen und Kontrollstrategien für industrielle mikrowellenunterstützte Gefriertrocknung. Anhand von Validierungstests zu Probiotika, Impfstoffhilfsstoffen und hochwertigen Kaffeextrakten zeigen wir, wie ein korrekt spezifizierter Mikrowellen-Gefriertrockner die primäre Trocknungszeit um 70 % verkürzt und dabei die Lebensfähigkeit und Struktur bewahrt. Nasan entwickelt vollskalige Mikrowellen-Gefriertrocknung-Systeme mit Magnetronarrays und Echtzeit-Druck-Feuchtigkeits-Rückmeldung, um die Lücke zwischen Laborforschung und Produktionslyophilisation zu schließen.
1. Physikalischer Mechanismus: Volumetrische Erwärmung von Eis unter Vakuum
In einem Mikrowellen-Gefriertrockner wird das Produkt zunächst auf unter seine eutektische oder Glasübergangstemperatur (typischerweise -40 bis -30 °C) gefroren. Der Kammerdruck wird unter den Triplepunkt von Wasser (gewöhnlich 10–50 Pa) reduziert. Mikrowellen bei 2450 MHz (oder 915 MHz für größere Lasten) koppeln mit dem dielektrischen Verlust von Eis. Eis hat einen relativ hohen Verlustfaktor bei subzero Temperaturen, absorbiert Energie und wandelt sie direkt in Sublimationsenthalpie (2835 kJ/kg) um. Wichtige Vorteile gegenüber konventionellem Regalfrieren:
Kein Temperaturgradient: Eis sublimiert gleichzeitig im gesamten Produkt, wodurch der durch den Warmboden-Effekt verursachte Zusammenbruch vermieden wird.
Kürzere primäre Trocknungsphase: Der typische 48-Stunden-Zyklus für ein 20 mm dickes Produkt reduziert sich auf 8–12 Stunden bei entsprechendem Kammerdruck.
Niedrigere Restfeuchtigkeitsvariabilität: Die Standardabweichung der Endfeuchtigkeit sinkt von ±1,5 % auf ±0,3 % aufgrund der einheitlichen Energiezufuhr.
Dieser Mechanismus wird oft als „mikrowellenunterstützte Gefriertrocknung“ oder „MWFD“ bezeichnet. Es muss jedoch darauf geachtet werden, lokales Schmelzen (Überhitzung) zu vermeiden, wenn Eis ungleichmäßig erschöpft wird. Professionelle Systeme verwenden Leistungsmodulation und In-situ-Temperaturüberwachung über faseroptische Sonden.
2. Frequenzauswahl und Applikator-Design für gefrorene Lasten
Im Gegensatz zur konventionellen Mikrowellentrocknung von nassen Materialien arbeitet ein Mikrowellen-Gefriertrockner bei niedrigem Druck, was die Plasmazündschwellen beeinflusst. Zwei Frequenzbänder dominieren:
2.1 2450 MHz (Standard für Batch-Pharmazeutische Trockner)
Die Eindringtiefe in gefrorenem reinem Eis bei -30 °C beträgt etwa 70 mm. Für die meisten Fläschchen, Tabletts oder große gefrorene Platten bietet 2450 MHz ausreichendes Koppeln. Viele Labor-Mikrowellen-Gefriertrockner arbeiten bei 2,45 GHz mit bis zu 6 kW Leistung. Modulatoren und rotierende Drehteller sind obligatorisch, um Lichtbogenbildung und heiße Stellen zu vermeiden.
2.2 915 MHz (Hochleistungs-Industrielle Systeme)
Eindringtiefe >150 mm, geeignet für dicke gefrorene Blöcke (z. B. 100 mm Obstpüreeplatten). Erfordert größere Wellenleiter und Magnetrons (25 kW bis 100 kW). Nasan bietet 915 MHz industrielle Einheiten an, die für die kontinuierliche Gefriertrocknung von Lebensmittelzutaten konzipiert sind.
Besondere Aufmerksamkeit ist erforderlich für die dielektrischen Eigenschaften von gefrorenen Formulierungen: Lösungsstoffe (Zucker, Salze) erhöhen den Verlustfaktor dramatisch. Das Vorfrierprotokoll (langsame vs. schnelle Gefrierung) beeinflusst auch die Größe der Eiskristalle, was die Mikrowellenabsorption modifiziert. Eine gründliche Analyse mit einem Vektor-Netzwerkanalysator (VNA) an gefrorenen Proben wird empfohlen, bevor ein Mikrowellen-Gefriertrockner spezifiziert wird.
3. Gerätearchitektur: Batch-, semi-kontinuierliche und kontinuierliche Konfigurationen
Es gibt drei Hauptindustrielle Layouts für einen Mikrowellen-Gefriertrockner, die jeweils für Durchsatz und Produktform optimiert sind:
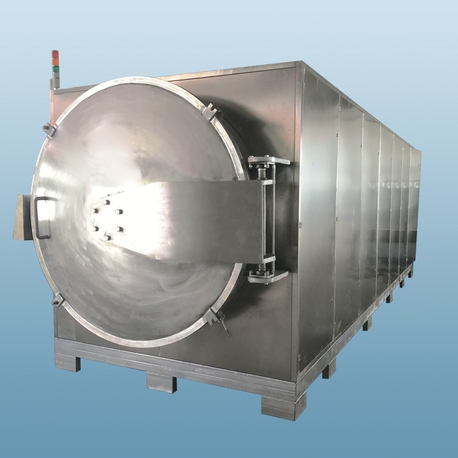
Batch-Vakuumkammern mit rotierenden Regalen: 50–200 kg Tragfähigkeit. Produkt wird in Tabletts oder Fläschchen geladen. Mikrowellenleistung wird durch ein Wellenleiterfenster (Keramik oder Quarz) angewendet. Verwendet für hochwertige Pharmazeutika, Probiotika und biologische Materialien. Batchgrößen von 10 bis 1000 L.
Semi-kontinuierliche rotierende Mikrowellen-Gefriertrockner: Eine langsam rotierende Trommel (0,5–2 U/min) enthält gefrorene Granulate oder Pellets. Mikrowellenleistung wird über einen rotierenden Launcher eingeführt. Dieses Design verbessert die Homogenität und eignet sich für gefriergetrockneten Kaffee, Fruchtstücke und Enzyme. Durchsatz 100–500 kg/h.
Kontinuierliche Band-Mikrowellen-Gefriertrockner: Gefrorenes Produktbett (20–40 mm dick) bewegt sich auf einem PTFE-Band durch mehrere Mikrowellenanwendungszonen unter Vakuumverschlüssen am Einlass und Auslass. Noch experimentell für die meisten Lebensmittel, aber betriebsbereit für hochwertige Chemikalien. Industrielle kontinuierliche Mikrowellen-Gefriertrocknungsanlagen werden anwendungsspezifisch maßgeschneidert.
Jede Architektur erfordert präzise Vakuumkontrolle (typischerweise 10–100 Pa) und Kältetrockner (-60°C bis -80°C), um sublimierten Wasserdampf zu erfassen. Für wärmeempfindliche Biologika wird zusätzlich eine Infrarot-Temperaturmessung integriert.
4. Prozesskontrolle: Vermeidung von Plasmaentzündung und thermischem Durchbrennen
Das größte betriebliche Risiko in einem Mikrowellen-Gefriertrockner ist die Plasmentladung: Wenn der Kammerdruck unter 20 Pa fällt und das lokale elektrische Feld 2 kV/cm überschreitet, tritt Gasionisation auf, die Produkt und Ausrüstung schädigt. Minderungstrategien umfassen:
Pulsierende Mikrowellenbetrieb: 10–100 ms Pulse bei niedrigem Tastverhältnis (10–30%), um die Feldstärke unterhalb der Durchbruchschwelle zu halten.
Inertgas-Nachfüllung (Stickstoff oder Argon), um die Durchbruchspannung zu erhöhen, wenn auch mit einer leichten Erhöhung der Betriebskosten.
Feldoptimierung durch numerische Modellierung (CST oder COMSOL), um hohe E-Feld-Knoten zu vermeiden.
Darüber hinaus sinkt der Verlustfaktor der trockenen Region scharf, während Eis sublimiert. Wenn dies nicht kompensiert wird, absorbiert das verbleibende Eis noch mehr Energie, was potenziell zu Schmelzen (Kollaps) führen kann. Die geschlossene Regelung unter Verwendung eines Endpunkt-Detektionssystems (Druckanstiegstest oder abstimmbare Diodenlaser-Absorptionsspektroskopie) ist Standard bei professionellen Mikrowellen-Gefriertrocknern.
Nasan integriert einen proprietären Fuzzy-Logik-Controller, der den Magnetronstrom basierend auf der Echtzeit-Produkt-Temperatur (Lichtwellenleiter) und der Konzentration des Abgasdampfs moduliert, um die Stabilität der Sublimationsfront während der primären Trocknungsphase aufrechtzuerhalten.
5. Energiebilanz und Vergleiche mit konventioneller Lyophilisation
Ein konventioneller Platten-Freeze-Dryer verbraucht etwa 1,8–2,5 kWh pro kg sublimiertem Eis, aufgrund von Verlusten durch den Regalkompressor und die radiative Wärmeübertragung. Im Gegensatz dazu erreicht ein gut optimierter Mikrowellen-Freeze-Dryer 0,9–1,2 kWh/kg für die gleiche Wasserentfernung, was einer Energieeinsparung von 40–50% entspricht. Die Verbesserung resultiert aus der direkten Energiekopplung ohne zwischenliegende thermische Masse.
Für ein Produkt, das 20% Endfeuchte benötigt (z.B. geschnittene Erdbeeren), verkürzt sich die gesamte Zykluszeit von 36 Stunden auf 11 Stunden, was die Nutzung der Geräte um den Faktor 3 verbessert. Dies führt zu niedrigeren Investitionskosten pro jährlichem Durchsatz. Allerdings erfordert die sekundäre Trocknung (Entfernung von gebundenem Wasser aus der amorphen Matrix) weiterhin moderate Wärmezufuhr; die Mikrowellenleistung allein kann die trockene Schicht überhitzen. Hybride Lösungen kombinieren niedrige Mikrowellenleistung mit beheizten Regalen für die sekundäre Trocknung.
6. Anwendungstiefe: Wärmeempfindliche Biologika, Lebensmittel und fortschrittliche Materialien
Drei validierte Anwendungsfälle, in denen ein Mikrowellen-Freeze-Dryer klare Vorteile bietet:
Pharmazeutika – Lyophilisierte mRNA-Lipid-Nanopartikel (LNPs): Die konventionelle Lyophilisation führte zu Partikelaggregation aufgrund langsamer Eisfrontbewegung. Ein 6 kW 2450 MHz Mikrowellen-Freeze-Dryer reduzierte die primäre Trocknung von 56 Stunden auf 14 Stunden, wobei die Partikelgrößenverteilung erhalten blieb (PDI <0,15). Restfeuchte <0,8% ohne Kollapse des Kuchens.
Lebensmittel – Gefriergetrocknete Joghurt-Starterkulturen (Lactobacillus bulgaricus): Die Lebensfähigkeit nach konventioneller FD betrug 73%. Die Mikrowellen-Freeze-Trocknung bei 35°C Regaläquivalent (Produkt temperatur -25°C während der Sublimation) ergab 91% Lebensfähigkeit, bei einer Trocknungszeit von 9 Stunden gegenüber 28 Stunden. Die höhere Überlebensrate wird auf den reduzierten thermischen Stress und die kürzere Exposition gegenüber Vakuum zurückgeführt.
Technische Keramiken – Gefriertrocknung von aluminiumschlagfesten Zirkonia-Grünlingen: Die konventionelle Gefriertrocknung verursacht Risse aufgrund unterschiedlicher Sublimationsraten. Die Mikrowellen-Freeze-Trocknung erzeugte rissfreie Teile mit einheitlicher Porosität (offene Porosität 58±2%). Der Trocknungszyklus wurde von 72h auf 18h reduziert.
7. Entwurfsüberlegungen für den Maßstab: Leistungsdichte und Kammergeometrie
Beim Übergang von Labor zu industriellen Mikrowellen-Freeze-Dryern müssen drei Parameter neu bewertet werden:
Spezifische Leistung (W/g Eis): Optimaler Bereich 0,5–1,2 W/g. Niedrigere Leistung verlängert die Zykluszeit; höhere Leistung birgt das Risiko von Plasma oder Schmelzen.
Kammer-Seitenverhältnis: Für 2450 MHz sollte der Kammerdurchmesser 0,8 m nicht überschreiten, es sei denn, es werden mehrere Zuführöffnungen verwendet.
Kondensator-Design: Mikrowellen-transparente kalte Spulen (glasbeschichtet) sind bevorzugt, um Lichtbogenbildung zu vermeiden. Abtauzyklen müssen für den kontinuierlichen Betrieb automatisiert werden.
Nasan bietet mikrowellenbetriebene Freeze-Dryer im Ofenmaßstab mit modularen Magnetron-Anordnungen an, die durch Wärmeübertragungsmodellierung und Vakuumintegritätstests validiert wurden. Jede Einheit umfasst ein elektrisches Gehäuse der Klasse I, Division 2 für lösungsmittelkompatible Anwendungen.
8. Häufig gestellte Fragen – Mikrowellen-Freeze-Dryer
Q1: Kann ein Mikrowellen-Freeze-Dryer flüssige Formulierungen direkt verarbeiten?
A1: Nein, das Produkt muss vorgefroren werden, um unter seiner Glasübergangstemperatur zu liegen. Ein separater statischer oder dynamischer Gefrierer (z. B. Plattengefrierer, Eintauchgefrierer) ist erforderlich, bevor es in den Mikrowellen-Freeze-Dryer geladen wird. Einige integrierte Systeme kombinieren einen Gefriertunnel mit einem Mikrowellenapplikator, aber das bleibt selten. Für die besten Ergebnisse sollte in einer Form gefroren werden, die dem Applikatorfeld entspricht (dünne Platten oder einheitliche Pellets).
Q2: Wie kann man ein Zusammenbrechen des Produkts beim Einsatz von Mikrowellenenergie während der Primärtrocknung verhindern?
A2: Ein Zusammenbrechen tritt auf, wenn die Produkttemperatur die Zusammenbruchtemperatur (Tc) der maximal gefrierkonzentrierten Matrix überschreitet. Kontrollstrategien: (a) Wenden Sie Mikrowellenleistung in kurzen Pulsen an (z. B. 5 Sekunden ein, 20 Sekunden aus) und überwachen Sie die Produkttemperatur über in repräsentative Vials eingesetzte Glasfaserproben; (b) Halten Sie den Kammerdruck niedrig genug, um Sublimation bei -30 °C bis -20 °C Produkttemperatur aufrechtzuerhalten; (c) Verwenden Sie einen temperaturgeregelten Mikrowellen-Freeze-Dryer, der die Leistung automatisch reduziert, wenn ein Sensor Tc überschreitet.
Q3: Was sind die Wartungsanforderungen für einen Mikrowellen-Freeze-Dryer?
A3: Regelmäßige Aufgaben: (1) Überprüfen Sie die Keramikfenster des Wellenleiters auf Risse oder Produktfilm (wöchentlich mit Isopropanol reinigen); (2) Testen Sie Magnetrons alle 2000 Stunden – ersetzen Sie sie, wenn die Leistung um >20 % sinkt; (3) Überprüfen Sie die Vakuumdichtungen und die Effizienz der Kältetrap-Abtauung; (4) Kalibrieren Sie die Drucksensoren und Glasfaserthermometer vierteljährlich. Nasan bietet prädiktive Wartung mit Vibrationsanalyse an Vakuumpumpen an.
Q4: Ist ein Mikrowellen-Freeze-Dryer für organische Lösungsmittel (z. B. Tert-Butylalkohol/Wasser-Mischungen) geeignet?
A4: Ja, aber mit explosionsgeschützten Modifikationen. Viele Gefriertrocknungsanwendungen verwenden Tert-Butanol, um die Sublimationsraten zu verbessern. Die Mikrowellenfrequenz muss so gewählt werden, dass sie mit den dielektrischen Eigenschaften des Lösungsmittels übereinstimmt – die meisten Alkohole haben niedrigere Verlustfaktoren als Wasser, was höhere Leistung erfordert. Darüber hinaus muss das System mit lösungsmittelkompatiblen Dichtungen, Inertgas-Spülung und zertifizierten elektrischen Komponenten für Zone 2 gefährliche Bereiche ausgestattet sein. Lösungsmittelbeständige Mikrowellen-Freeze-Dryer sind für die pharmazeutische F&E erhältlich.
Q5: Wie vergleicht sich das Mikrowellen-Gefriertrocknen mit dem konventionellen Gefriertrocknen für Mannitolfomulierungen?
A5: Mannitol wird oft als Füllstoff verwendet. Die konventionelle Lyophilisation kann zwei Polymorphe (Alpha und Beta) erzeugen. Das Mikrowellen-Gefriertrocknen begünstigt tendenziell das Beta-Polymorph aufgrund der schnellen Sublimation, was die Rekonstitutionszeit beeinflussen kann. Das Aussehen des Kuchens bleibt jedoch elegant und die mechanische Festigkeit ist vergleichbar. Die Prozessentwicklung sollte eine XRPD-Analyse umfassen, um das Polymorph-Ergebnis zu bestätigen.
Q6: Wie hoch ist die typische Rendite (ROI), wenn man von konventionellem auf Mikrowellen-Gefriertrocknen umsteigt?
A6: Basierend auf 2000 kg/Jahr hochpreisigem pharmazeutischem Zwischenprodukt (Wert 5000 $/kg) reduziert sich die Zykluszeit von 48h auf 16h, was den jährlichen Durchsatz von 20 Chargen auf 60 Chargen bei gleicher Freeze-Dryer-Fläche erhöht. Zusätzliche Einsparungen: 45 % niedrigere Energiekosten, 80 % Reduzierung der Reinigungsstillstandszeiten (aufgrund des sterilen Designs). Die Amortisationszeit beträgt typischerweise 12–18 Monate für den kontinuierlichen Betrieb. Bei lebensmittelgerechten Produkten mit niedrigeren Margen verlängert sich die Amortisationszeit auf 30 Monate, bleibt jedoch wettbewerbsfähig.
Technische Bewertung und Ingenieuranfrage
Die Auswahl eines Mikrowellen-Friergetrockners erfordert eine sorgfältige Analyse des dielektrischen Verlusts des Produkts, der Stabilität im gefrorenen Zustand und der Durchsatzziele. Ein nicht abgestimmtes System führt zu ungleichmäßiger Sublimation, Plasmaschäden oder Abweichungen bei der Restfeuchtigkeit. Nasan bietet einen vollständigen Qualifizierungsworkflow: die dielektrische Messung an gefrorenen Proben in Ihrer Einrichtung, Pilotversuche zur Gefriertrocknung im Maßstab 5–50 kg, die finite Elementmodellierung der Uniformität des elektromagnetischen Feldes und die Validierung der Sterilität für pharmazeutische Anwendungen. Unsere Plattformen reichen von 3 kW Laborgeräten bis zu 150 kW industriellen kontinuierlichen Systemen.
Um eine Machbarkeitsstudie für den Prozess und ein budgetäres Angebot zu erhalten, reichen Sie eine Anfrage mit den folgenden Informationen ein: Produktbeschreibung, Wassergehalt (anfänglich/Ziel), Batchgröße, gewünschte Zykluszeit und spezifische regulatorische Anforderungen (cGMP, FDA). Unsere Ingenieure werden innerhalb von 10 Arbeitstagen mit einem Simulationsbericht und einem empfohlenen Systemlayout antworten.
➤ Anfrage einreichen: Anfrage für Mikrowellen-Friergetrockner-Design & Validierung →