







Les processus de déshydratation dans la fabrication industrielle dictent l'efficacité globale de la production, la qualité du produit et la consommation d'énergie. Les méthodologies de séchage traditionnelles, telles que la convection à air chaud, le séchage par pulvérisation et le séchage par congélation, reposent sur la conduction thermique et la convection pour transférer la chaleur de la surface d'un matériau à son cœur. Ce mécanisme de chauffage externe établit souvent des gradients thermiques qui peuvent dégrader des composés sensibles et limiter le débit. Pour remédier à ces limitations opérationnelles, le chauffage diélectrique offre une approche alternative en générant de la chaleur volumétrique directement au sein du matériau humide. L'évaluation de la mise en œuvre pratique du séchage par micro-ondes nécessite une compréhension approfondie des interactions électromagnétiques-matériaux, des contraintes en ingénierie structurelle et des économies opérationnelles.
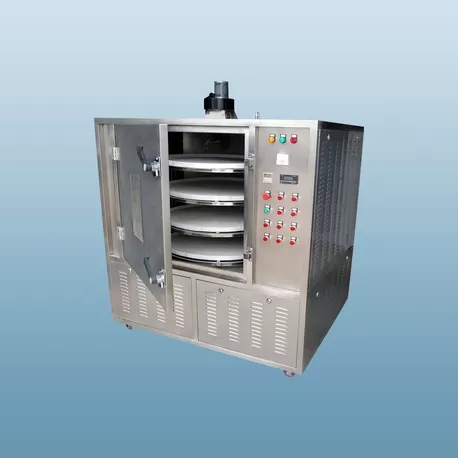
1. La physique de l'interaction électromagnétique-matériau dans le séchage par micro-ondes
Pour comprendre comment fonctionne le chauffage volumétrique, il faut analyser les propriétés diélectriques du matériau cible. Contrairement au chauffage conventionnel, qui dépend des différences de température, l'énergie électromagnétique se couple directement avec les molécules polarisées et les ions libres au sein du produit humide. Ce phénomène est régi par la permittivité relative complexe du matériau, qui représente sa capacité à stocker et à dissiper l'énergie électromagnétique.
La permittivité complexe s'exprime mathématiquement comme ayant une partie réelle, qui représente la constante diélectrique, et une partie imaginaire, connue sous le nom de facteur de perte diélectrique. La constante diélectrique mesure la capacité du matériau à se polariser en réponse à un champ électrique appliqué, tandis que le facteur de perte quantifie l'efficacité avec laquelle le matériau convertit l'énergie électromagnétique en chaleur. L'eau possède une constante diélectrique et un facteur de perte élevés par rapport à la plupart des solides secs. Par conséquent, lorsqu'un champ électromagnétique de fréquence industrielle—typiquement 915 MHz ou 2450 MHz—est appliqué, les molécules d'eau tournent rapidement pour s'aligner avec le champ alternatif, produisant de la chaleur volumétrique par rotation des dipôles et conduction ionique.
Un autre paramètre fondamental dans la conception du système est la profondeur de pénétration. Cette métrique définit la distance à laquelle la densité de puissance de l'onde électromagnétique diminue à environ 37 % de sa valeur à la surface de la frontière. La profondeur de pénétration est inversement proportionnelle à la fois à la fréquence de l'onde et au facteur de perte du matériau. Pour les opérations industrielles à grande échelle, l'utilisation d'une fréquence plus basse comme 915 MHz permet une pénétration plus profonde par rapport à 2450 MHz, la rendant plus adaptée aux matériaux en vrac, au bois épais ou au traitement agricole en profondeur.
2. Aborder les champs non uniformes dans les systèmes de séchage par micro-ondes
Un défi d'ingénierie majeur dans le déploiement de systèmes électromagnétiques haute puissance est le maintien de l'uniformité du champ. Dans des cavités statiques, les ondes électromagnétiques peuvent former des motifs d'ondes stationnaires, entraînant des zones localisées d'intensité de champ élevée et faible. Ces variations spatiales se manifestent souvent sous forme de points chauds et de points froids au sein du lit de produit, pouvant conduire à une déshydratation inégale ou à une dégradation thermique localisée.
Ce phénomène devient plus complexe en raison de la nature dépendante de la température des propriétés diélectriques. Dans de nombreux matériaux, à mesure que la température augmente, le facteur de perte diélectrique augmente. Ce comportement crée une boucle de rétroaction thermique où les points chauds absorbent l'énergie à un rythme accéléré, provoquant des pics de température rapides tandis que les zones environnantes restent sous-traitées. Pour atténuer ce schéma d'escalade thermique localisée sans utiliser de profils opérationnels à haut risque, les concepteurs de systèmes mettent en œuvre plusieurs interventions physiques et mécaniques :
Alimentations à guide d'ondes multi-ports : L'introduction d'énergie électromagnétique à partir de plusieurs emplacements dans la chambre disperse les motifs d'ondes stationnaires, réduisant la probabilité de concentration de champ.
Agitateurs mécaniques de mode : Des lames métalliques rotatives à l'intérieur de la cavité modifient continuellement les conditions aux limites, déplaçant dynamiquement les points chauds électromagnétiques afin que la distribution d'énergie moyenne dans le temps reste équilibrée.
Configurations de convoyeurs continus : Faire passer le matériau à travers le champ micro-ondes sur un tapis roulant continu garantit que chaque portion du produit subit une dose d'énergie intégrée comparable.
Ajustement de fréquence et de phase variable : L'utilisation de générateurs à état solide avancés permet au système de changer de fréquences ou de modifier les phases dynamiquement pour compenser les impédances matérielles changeantes.
La mise en œuvre de ces techniques nécessite une géométrie de cavité précise et une simulation de la propagation des ondes électromagnétiques. En exécutant ces ajustements systémiques, les opérations industrielles peuvent maintenir l'intégrité du produit sans s'appuyer sur des temps de cycle trop conservateurs.
3. Fiabilité du magnétron et architecture du générateur
La génération d'énergie électromagnétique repose sur des magnétrons ou des générateurs à état solide, chacun présentant des compromis distincts en termes de coût d'investissement, de durée de vie et de précision de contrôle. Le magnétron reste le cheval de bataille de l'industrie en raison de son efficacité de conversion d'énergie élevée et de son prix d'achat initial plus bas. Cependant, ces tubes à vide se dégradent avec le temps, les magnétrons industriels standard présentant généralement une durée de vie de service comprise entre 4 000 et 8 000 heures selon les conditions d'exploitation et l'efficacité de refroidissement.
La gestion thermique du magnétron est un déterminant principal de sa longévité opérationnelle. Les installations industrielles doivent choisir entre des ensembles de générateurs refroidis à air et des ensembles refroidis à eau. Pour les environnements de production continue à haute capacité, les systèmes refroidis à eau sont généralement préférés car ils dissipent la chaleur résiduelle plus efficacement, prévenant le stress thermique sur les structures internes de cathode et d'anode. En mettant en œuvre des réseaux de magnétrons refroidis à eau, les systèmes fabriqués par Nasan atteignent des performances constantes sur de longs cycles de service, réduisant la fréquence des événements de maintenance non planifiés.
Une alternative au magnétron traditionnel est le générateur à état solide. Bien qu'il ait actuellement un coût par kilowatt d'énergie plus élevé, les émetteurs à état solide offrent des durées de vie opérationnelles quasi infinies et permettent des ajustements précis de la fréquence, de la phase et de la puissance de sortie. Ce haut degré de contrôle empêche les décalages d'impédance soudains, qui peuvent renvoyer de l'énergie au générateur et provoquer une dégradation du matériel. Pour des applications pharmaceutiques très sensibles ou des matériaux organiques de grande valeur, le passage progressif vers une architecture à état solide représente une progression logique en matière de fiabilité des équipements.
4. Conception Sanitaire et Mécanismes de Nettoyage en Place dans les Chambres à Vide
Lorsque l'on combine le chauffage électromagnétique avec des environnements sous vide pour sécher des articles sensibles à la chaleur à des points d'ébullition plus bas, la conception de la chambre devient très complexe. L'intégration de joints sous vide, de fenêtres transparentes aux micro-ondes et de supports mécaniques internes introduit des défis significatifs pour la sanitation et l'entretien, en particulier dans la fabrication alimentaire et pharmaceutique où la conformité aux bonnes pratiques de fabrication (BPF) est obligatoire.
Les récipients sous vide doivent résister à la pression structurelle tout en empêchant toute fuite de rayonnement électromagnétique. Les guides d'ondes qui délivrent de l'énergie dans la chambre à vide doivent être scellés avec des fenêtres diélectriques à faible perte, généralement fabriquées à partir de céramiques d'alumine de haute pureté ou de polytétrafluoroéthylène (PTFE). Ces fenêtres doivent rester exemptes de poussière, de condensation et de résidus de produit. Toute accumulation de matériau sur la surface de la fenêtre peut provoquer un chauffage localisé, entraînant des fissures de la fenêtre ou des arcs électriques à l'intérieur de la chambre.
Pour maintenir des opérations sanitaires, les cavités de traitement modernes doivent incorporer des systèmes de Nettoyage en Place (CIP). La conception d'un système CIP pour une chambre à vide électromagnétique nécessite plusieurs considérations uniques :
Géométries de Cavité Auto-Drainantes : Toutes les surfaces internes doivent être inclinées vers un point de drainage central pour éviter la formation de flaques de solutions de nettoyage.
Buissons de Pulvérisation Rétractables : Les boules de pulvérisation métalliques doivent soit être rétractées pendant l'opération, soit positionnées dans des poches sans champ désignées pour éviter de perturber le champ électromagnétique ou d'attirer des arcs électriques.
Sceaux de Guide d'Ondes Sanitaires : La jonction entre la fenêtre du guide d'ondes et le mur de la chambre doit être affleurante, éliminant les zones de crevasse où des contaminants biologiques ou des bactéries pourraient proliférer.
Répondre à ces exigences sanitaires durant la phase d'ingénierie initiale garantit que les installations peuvent effectuer des changements rapides de produits sans compromettre la conformité réglementaire ou l'hygiène opérationnelle.
5. Faisabilité Financière et Économie de Processus du Séchage aux Micro-ondes
Évaluer l'adoption de la technologie de séchage électromagnétique nécessite une analyse équilibrée des dépenses d'investissement (CAPEX) par rapport aux dépenses opérationnelles continues (OPEX). Les séchoirs industriels utilisant l'énergie électromagnétique exigent généralement un investissement initial plus élevé que les séchoirs à air chaud à vapeur ou à combustion directe en raison du coût des alimentations électriques haute tension, des magnétrons, des guides d'ondes et des systèmes de blindage. Par conséquent, la justification financière de cet investissement repose sur des gains d'efficacité spécifiques au processus, des primes de qualité de produit et des réductions d'empreinte.
La structure des coûts opérationnels est fortement influencée par l'efficacité de la conversion de l'énergie. Alors que les systèmes à air chaud alimentés au gaz convertissent l'énergie du combustible directement en chaleur, les systèmes électromagnétiques nécessitent de l'énergie électrique, qui est ensuite convertie en énergie micro-ondes avec un taux d'efficacité d'environ 60 % à 70 % pour les magnétrons. Cependant, une fois que l'énergie électromagnétique est à l'intérieur de la chambre, elle cible directement les molécules d'eau, plutôt que de chauffer l'air environnant, les murs de la chambre ou les structures de convoyeur. En comparant les méthodes de déshydratation conventionnelles avec le séchage aux micro-ondes, ce mécanisme de chauffage direct génère souvent des économies d'énergie significatives par kilogramme d'eau évaporée, en particulier pendant la période de séchage à taux décroissant où les systèmes conventionnels deviennent très inefficaces.
| Paramètre Opérationnel | Convection d'Air Chaud Conventionnelle | Séchage par Congélation Commercial (Lyophilisation) | Séchage sous Vide Électromagnétique |
|---|---|---|---|
| Coût d'Investissement Typique (CAPEX) | Faible à Modéré | Très Élevé | Modéré à Élevé |
| Méthode de Transfert de Chaleur Principale | Convection (Surface Externe) | Conduction sous Vide (Sublimation) | Volumétrique (Couplage Dielectrique Interne) |
| Durée Moyenne du Cycle | 8 à 24 Heures | 24 à 48 Heures | 0,5 à 2 Heures |
| Consommation Énergétique Spécifique (par kg d'eau) | Élevée (en raison de la perte d'air) | Très Élevée (réfrigération & vide) | Faible à Modérée (énergie ciblée) |
| Exigences en Surface Physique | Grande | Grande | Compacte |
Pour les lignes continues à haut débit, la réduction de l'espace au sol peut représenter une économie de coûts majeure. Parce que le chauffage volumétrique accélère la migration de l'humidité, les temps de traitement peuvent être réduits jusqu'à 90%, permettant à un système électromagnétique compact d'égaler la production d'un tunnel à air chaud conventionnel qui est plusieurs fois plus long.
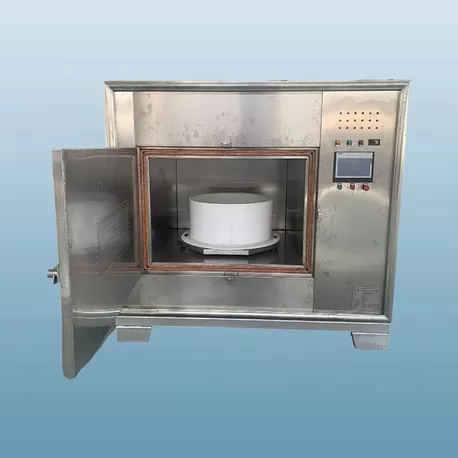
6. Protocoles de Mise à l'Échelle et de Validation des Processus
La transition des études de faisabilité en laboratoire à la production à grande échelle nécessite une méthodologie de mise à l'échelle structurée. L'augmentation directe basée uniquement sur des ratios de volume ou de poids est rarement réussie dans les applications de chauffage diélectrique en raison de la relation non linéaire entre la distribution du champ électromagnétique, la géométrie des matériaux et les propriétés diélectriques à mesure que la teneur en humidité diminue.
Les étapes de validation des processus soutenues par Nasan garantissent que les mesures diélectriques à l'échelle de laboratoire se traduisent avec précision en production à grande échelle. Au cours de la phase de développement initiale, les ingénieurs cartographient le profil diélectrique du matériau à travers un spectre de niveaux d'humidité et de températures. Ces données informent la conception du système pilote, en se concentrant sur les exigences de densité de puissance et les paramètres de vitesse de bande. Les étapes de vérification ultérieures nécessitent de vérifier les fuites de champ, les dispositifs de sécurité du système et la cohérence de la qualité du produit sur toute la largeur de la bande transporteuse pour s'assurer que l'équipement respecte toutes les spécifications structurelles et opérationnelles avant une intégration complète dans la ligne de production.
La sécurité opérationnelle est un élément obligatoire du processus de validation. Les systèmes haute puissance doivent être équipés d'atténuateurs physiques, tels que des tunnels de choke chargés d'eau aux portails d'entrée et de sortie des unités de convoyeur continu, pour absorber les radiations parasites et maintenir les niveaux de fuite bien en dessous des limites réglementaires. Ces limites de sécurité doivent être surveillées en continu avec des équipements de détection automatisés intégrés dans l'architecture de contrôle du système.
Questions Fréquemment Posées
Q1 : Quels paramètres dictent l'efficacité du séchage par micro-ondes ?
A1 : L'efficacité est principalement déterminée par le facteur de perte diélectrique du matériau, la teneur en humidité, l'épaisseur de l'échantillon et la fréquence du champ électromagnétique appliqué. Les matériaux riches en eau absorbent rapidement l'énergie, mais à mesure que le produit sèche, le facteur de perte diminue, nécessitant un ajustement soigneux de la puissance incidente pour éviter le gaspillage d'énergie inutile ou la surchauffe localisée.
Q2 : Comment la teneur en sel affecte-t-elle le comportement de chauffage des produits humides ?
A2 : Les sels dissous augmentent la conductivité ionique d'une solution, ce qui augmente considérablement le facteur de perte du matériau. Bien que cela puisse accélérer le taux de chauffage initial, cela peut également diminuer la profondeur de pénétration des ondes électromagnétiques, concentrant l'absorption d'énergie à la surface et augmentant la probabilité d'un emballement thermique localisé si la distribution de puissance n'est pas ajustée en conséquence.
Q3 : Pourquoi les conditions de vide modifient-elles la courbe de séchage par rapport au traitement atmosphérique ?
A3 : La réduction de la pression de la chambre abaisse le point d'ébullition de l'eau, permettant à l'évaporation de se produire à des températures beaucoup plus basses (typiquement entre 30°C et 50°C). Cette ébullition à basse température empêche la dégradation thermique des composés sensibles à la chaleur, accélère le transport interne de la vapeur et minimise la formation de croûtes à la surface ou le durcissement de la coque, ce qui limite fréquemment les taux de séchage sous pression atmosphérique.
Q4 : Comment les concepteurs d'équipements préviennent-ils les fuites micro-ondes dans les systèmes continus ?
A4 : Les systèmes continus utilisent des tunnels d'absorption spécialisés, connus sous le nom de choke micro-ondes, aux points d'entrée et de sortie du tapis roulant. Ces tunnels sont tapissés de tubes remplis d'eau ou de matériaux absorbants spécifiques conçus pour supprimer et dissiper les ondes électromagnétiques parasites, garantissant que toute fuite résiduelle reste bien en dessous des normes réglementaires internationales comme celles établies par l'OSHA et le CE.
Q5 : Quelle est la durée de vie opérationnelle typique d'un magnétron industriel ?
A5 : Un magnétron industriel standard a une durée de vie opérationnelle allant de 4 000 à 8 000 heures, selon la qualité du système de refroidissement, les réglages de puissance et l'entretien du guide d'ondes. La mise en œuvre de boucles de refroidissement à eau robustes et le maintien d'une impédance électrique stable dans le système peuvent prolonger considérablement la longévité opérationnelle de ces générateurs micro-ondes.
Consultation et demande industrielle
Intégrer un chauffage diélectrique avancé dans une ligne de production existante nécessite une configuration sur mesure pour correspondre à vos caractéristiques matérielles spécifiques, vos objectifs de débit et la disposition de vos installations. Pour demander une étude de faisabilité complète, obtenir des prix pour des unités de traitement modulaires ou organiser des essais à l'échelle pilote dans notre installation d'essai, veuillez contacter l'équipe d'ingénierie Nasan avec vos spécifications de matière première, vos paramètres d'humidité et vos contraintes d'utilité.