


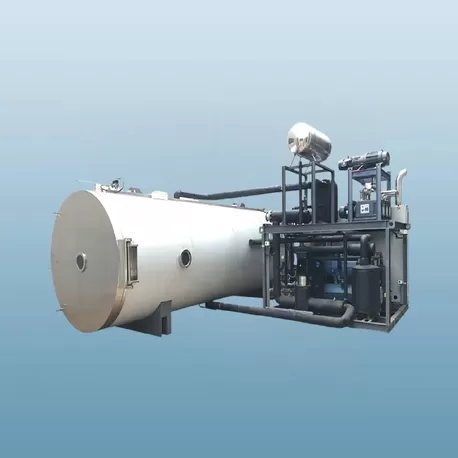




Los procesos de deshidratación en la fabricación industrial dictan la eficiencia general de producción, la calidad del producto y el consumo de energía. Las metodologías de secado tradicionales, como la convección de aire caliente, el secado por pulverización y el secado por congelación, dependen de la conducción térmica y la convección para transferir calor desde la superficie de un material hasta su núcleo. Este mecanismo de calentamiento externo a menudo establece gradientes térmicos que pueden degradar compuestos sensibles y limitar el rendimiento. Para abordar estas limitaciones operativas, el calentamiento dieléctrico ofrece un enfoque alternativo al generar calor volumétrico directamente dentro del material húmedo. Evaluar la implementación práctica del secado por microondas requiere una comprensión profunda de las interacciones electromagnéticas-materiales, las limitaciones de ingeniería estructural y la economía operativa.
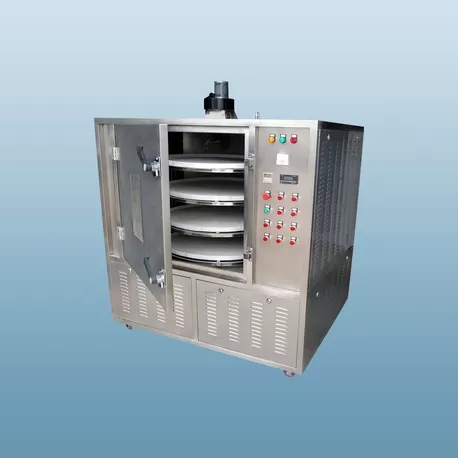
1. La Física de la Interacción Electromagnética-Material en el Secado por Microondas
Para entender cómo opera el calentamiento volumétrico, se debe analizar las propiedades dieléctricas del material objetivo. A diferencia del calentamiento convencional, que depende de los diferenciales de temperatura, la energía electromagnética se acopla directamente con moléculas polarizadas e iones libres dentro del producto húmedo. Este fenómeno está gobernado por la permitividad relativa compleja del material, que representa su capacidad para almacenar y disipar energía electromagnética.
La permitividad compleja se expresa matemáticamente como teniendo una parte real, que representa la constante dieléctrica, y una parte imaginaria, conocida como el factor de pérdida dieléctrica. La constante dieléctrica mide la capacidad del material para polarizarse en respuesta a un campo eléctrico aplicado, mientras que el factor de pérdida cuantifica la eficiencia con la que el material convierte energía electromagnética en calor. El agua posee una alta constante dieléctrica y un factor de pérdida en relación con la mayoría de los sólidos secos. En consecuencia, cuando se aplica un campo electromagnético de frecuencia industrial—típicamente 915 MHz o 2450 MHz—las moléculas de agua rotan rápidamente para alinearse con el campo alternante, produciendo calor volumétrico a través de la rotación de dipolos y la conducción iónica.
Otro parámetro fundamental en el diseño del sistema es la profundidad de penetración. Esta métrica define la distancia a la cual la densidad de potencia de la onda electromagnética disminuye a aproximadamente el 37% de su valor en la superficie límite. La profundidad de penetración es inversamente proporcional tanto a la frecuencia de la onda como al factor de pérdida del material. Para operaciones industriales a gran escala, utilizar una frecuencia más baja como 915 MHz proporciona una penetración más profunda en comparación con 2450 MHz, lo que la hace más adecuada para materiales a granel, madera gruesa o procesamiento agrícola en lechos profundos.
2. Abordando Campos No Uniformes en Sistemas de Secado por Microondas
Un desafío de ingeniería principal en el despliegue de sistemas electromagnéticos de alta potencia es el mantenimiento de la uniformidad del campo. En cavidades estáticas, las ondas electromagnéticas pueden formar patrones de ondas estacionarias, resultando en áreas localizadas de alta y baja intensidad de campo. Estas variaciones espaciales a menudo se manifiestan como puntos calientes y puntos fríos dentro del lecho del producto, lo que puede llevar a una deshidratación desigual o degradación térmica localizada.
Este fenómeno se vuelve más complejo debido a la naturaleza dependiente de la temperatura de las propiedades dieléctricas. En muchos materiales, a medida que la temperatura aumenta, el factor de pérdida dieléctrica también aumenta. Este comportamiento crea un bucle de retroalimentación térmica donde los puntos calientes absorben energía a un ritmo acelerado, causando picos de temperatura rápidos mientras que las áreas circundantes permanecen subprocesadas. Para mitigar este patrón de escalación térmica localizada sin utilizar perfiles operativos de alto riesgo, los diseñadores de sistemas implementan varias intervenciones físicas y mecánicas:
Alimentaciones de Guía de Onda de Múltiples Puertos: Introducir energía electromagnética desde múltiples ubicaciones dentro de la cámara dispersa los patrones de onda estacionaria, reduciendo la probabilidad de concentración de campo.
Agitadores de Modo Mecánico: Las cuchillas metálicas rotativas dentro de la cavidad alteran continuamente las condiciones de contorno, desplazando dinámicamente los puntos calientes electromagnéticos para que la distribución de energía promedio en el tiempo permanezca equilibrada.
Configuraciones de Transportador Continuo: Mover el material a través del campo de microondas en una cinta continua asegura que cada porción del producto experimente una dosis de energía integrada comparable.
Ajuste de Frecuencia y Fase Variable: Utilizar generadores de estado sólido avanzados permite que el sistema cambie frecuencias o modifique fases dinámicamente para compensar las impedancias de material cambiantes.
Implementar estas técnicas requiere una geometría de cavidad precisa y simulación de la propagación de ondas electromagnéticas. Al ejecutar estos ajustes sistémicos, las operaciones industriales pueden mantener la integridad del producto sin depender de tiempos de ciclo excesivamente conservadores.
3. Fiabilidad del Magnetrón y Arquitectura del Generador
La generación de energía electromagnética depende de magnetrones o generadores de estado sólido, cada uno presentando distintos compromisos en términos de costo de capital, vida útil y precisión de control. El magnetrón sigue siendo el caballo de batalla de la industria debido a su alta eficiencia de conversión de potencia y menor precio de compra inicial. Sin embargo, estos tubos de vacío se degradan con el tiempo, con magnetrones industriales estándar que típicamente exhiben una vida útil entre 4,000 y 8,000 horas dependiendo de las condiciones de operación y la eficiencia de enfriamiento.
La gestión térmica del magnetrón es un determinante principal de su longevidad operativa. Las instalaciones industriales deben elegir entre ensamblajes de generadores refrigerados por aire y refrigerados por agua. Para entornos de producción continua de alta capacidad, los sistemas refrigerados por agua son generalmente preferidos porque disipan el calor residual de manera más efectiva, previniendo el estrés térmico en las estructuras internas del cátodo y ánodo. Al implementar arreglos de magnetrón refrigerados por agua, los sistemas fabricados por Nasan logran un rendimiento consistente durante ciclos de trabajo prolongados, reduciendo la frecuencia de eventos de mantenimiento no programados.
Una alternativa al magnetrón tradicional es el generador de estado sólido. Aunque actualmente tiene un costo más alto por kilovatio de potencia, los transmisores de estado sólido ofrecen vidas operativas casi infinitas y permiten ajustes precisos de frecuencia, fase y potencia de salida. Este alto grado de control previene desajustes de impedancia repentinos, que pueden reflejar energía de vuelta al generador y causar degradación del hardware. Para aplicaciones farmacéuticas altamente sensibles o materiales orgánicos de alto valor, el cambio gradual hacia una arquitectura de estado sólido representa una progresión lógica en la fiabilidad del equipo.
4. Diseño Sanitario y Mecánica de Limpieza en el Lugar en Cámaras de Vacío
Al combinar el calentamiento electromagnético con entornos de vacío para secar artículos sensibles al calor a temperaturas de ebullición más bajas, el diseño de la cámara se vuelve altamente complejo. La integración de sellos de vacío, ventanas transparentes a microondas y soportes mecánicos internos introduce desafíos significativos para la sanidad y el mantenimiento, particularmente en la fabricación de alimentos y productos farmacéuticos donde el cumplimiento de las directrices de Buenas Prácticas de Manufactura (GMP) es obligatorio.
Los recipientes de vacío deben soportar presión estructural mientras previenen cualquier fuga de radiación electromagnética. Los guías de onda que entregan energía a la cámara de vacío deben estar selladas con ventanas dieléctricas de baja pérdida, típicamente fabricadas de cerámicas de alúmina de alta pureza o politetrafluoroetileno (PTFE). Estas ventanas deben permanecer libres de polvo, condensación y residuos de productos. Cualquier acumulación de material en la superficie de la ventana puede causar calentamiento localizado, lo que lleva a la fisuración de la ventana o arcos eléctricos dentro de la cámara.
Para mantener operaciones sanitarias, las cavidades de procesamiento modernas deben incorporar sistemas de Limpieza en el Lugar (CIP). Diseñar un sistema CIP para una cámara de vacío electromagnética requiere varias consideraciones únicas:
Geometrías de Cavidad Autodrenantes: Todas las superficies internas deben inclinarse hacia un punto de drenaje central para prevenir la formación de charcos de soluciones de limpieza.
Boquillas de Rocío Retráctiles: Las bolas de rocío metálicas deben ser retraídas durante la operación o posicionadas en bolsillos designados libres de campo para evitar perturbar el campo electromagnético o atraer arcos eléctricos.
Sellos de Guía de Onda Sanitarios: La unión entre la ventana de la guía de onda y la pared de la cámara debe estar al ras, eliminando zonas de hendidura donde los contaminantes biológicos o bacterias podrían proliferar.
Abordar estos requisitos sanitarios durante la fase de ingeniería inicial asegura que las instalaciones puedan realizar cambios rápidos de producto sin comprometer el cumplimiento regulatorio o la higiene operativa.
5. Viabilidad Financiera y Economía del Proceso de Secado por Microondas
Evaluar la adopción de tecnología de secado electromagnético requiere un análisis equilibrado del gasto de capital (CAPEX) frente al gasto operativo continuo (OPEX). Secadores industriales que utilizan energía electromagnética generalmente exigen una inversión inicial más alta que los secadores de aire caliente a vapor o de combustión directa debido al costo de las fuentes de alimentación de alta tensión, magnetrones, guías de onda y sistemas de blindaje. En consecuencia, la justificación financiera para esta inversión se basa en ganancias de eficiencia específicas del proceso, primas de calidad del producto y reducciones de espacio.
La estructura de costos operativos está fuertemente influenciada por la eficiencia de conversión de energía. Mientras que los sistemas de aire caliente a gas convierten la energía del combustible directamente en calor, los sistemas electromagnéticos requieren energía eléctrica, que luego se convierte en energía de microondas con una tasa de eficiencia de aproximadamente 60% a 70% para los magnetrones. Sin embargo, una vez que la energía electromagnética está dentro de la cámara, se dirige directamente a las moléculas de agua, en lugar de calentar el aire circundante, las paredes de la cámara o las estructuras de transporte. Al comparar métodos de deshidratación convencionales con secado por microondas, este mecanismo de calentamiento directo a menudo produce ahorros significativos de energía por kilogramo de agua evaporada, particularmente durante el período de secado de tasa decreciente donde los sistemas convencionales se vuelven altamente ineficientes.
| Parámetro Operacional | Convección de Aire Caliente Convencional | Secado por Congelación Comercial (Liofilización) | Secado por Vacío Electromagnético |
|---|---|---|---|
| Costo de Capital Típico (CAPEX) | Bajo a Moderado | Muy Alto | Moderado a Alto |
| Método Primario de Transferencia de Calor | Convección (Superficie Externa) | Conducción bajo Vacío (Sublimación) | Volumétrico (Acoplamiento Dielectrico Interno) |
| Duración Promedio del Ciclo | 8 a 24 Horas | 24 a 48 Horas | 0.5 a 2 Horas |
| Consumo Específico de Energía (por kg de agua) | Alto (debido a la pérdida de aire) | Muy Alto (refrigeración y vacío) | Bajo a Moderado (energía dirigida) |
| Requisitos de Huella Física | Grande | Grande | Compacto |
Para líneas continuas de alto rendimiento, la reducción del espacio en el suelo puede representar un ahorro significativo de costos. Debido a que el calentamiento volumétrico acelera la migración de humedad, los tiempos de procesamiento pueden reducirse hasta en un 90%, permitiendo que un sistema electromagnético compacto iguale la producción de un túnel de aire caliente convencional que es varias veces más largo.
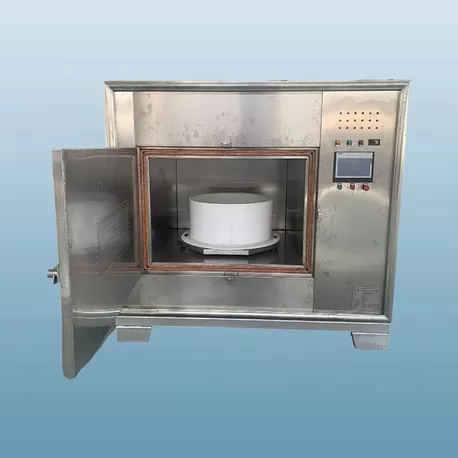
6. Protocolos de Escalado y Validación de Procesos
La transición de estudios de viabilidad en banco a producción de alto volumen requiere una metodología de escalado estructurada. El escalado directo basado únicamente en relaciones de volumen o peso rara vez tiene éxito en aplicaciones de calentamiento dieléctrico debido a la relación no lineal entre la distribución del campo electromagnético, la geometría del material y las propiedades dieléctricas a medida que disminuye el contenido de humedad.
Las etapas de validación del proceso respaldadas por Nasan aseguran que las mediciones dieléctricas a escala de laboratorio se traduzcan con precisión en producción de alto volumen. Durante la fase de desarrollo inicial, los ingenieros mapean el perfil dieléctrico del material a través de un espectro de niveles de humedad y temperaturas. Estos datos informan el diseño del sistema piloto, centrándose en los requisitos de densidad de potencia y los parámetros de velocidad de la banda. Las etapas de verificación subsiguientes requieren comprobar la fuga de campo, los interbloqueos de seguridad del sistema y la consistencia de calidad del producto a lo largo de todo el ancho de la banda transportadora para asegurar que el equipo cumpla con todas las especificaciones estructurales y operativas antes de la integración completa en la línea de producción.
La seguridad operacional es un componente obligatorio del proceso de validación. Los sistemas de alta potencia deben estar equipados con atenuadores físicos, como túneles de estrangulación cargados de agua en las entradas y salidas de las unidades de cinta transportadora continua, para absorber radiación dispersa y mantener los niveles de fuga muy por debajo de los límites regulatorios. Estos límites de seguridad deben ser monitoreados continuamente con equipos de detección automatizados integrados en la arquitectura de control del sistema.
Preguntas Frecuentes
Q1: ¿Qué parámetros dictan la eficiencia del secado por microondas?
A1: La eficiencia está determinada principalmente por el factor de pérdida dieléctrica del material, el contenido de humedad, el grosor de la muestra y la frecuencia del campo electromagnético aplicado. Los materiales ricos en agua absorben energía rápidamente, pero a medida que el producto se seca, el factor de pérdida disminuye, lo que requiere un ajuste cuidadoso de la potencia incidente para evitar el desperdicio innecesario de energía o el sobrecalentamiento localizado.
Q2: ¿Cómo afecta el contenido de sal al comportamiento de calentamiento de los productos húmedos?
A2: Las sales disueltas aumentan la conductividad iónica de una solución, lo que eleva drásticamente el factor de pérdida del material. Si bien esto puede acelerar la tasa de calentamiento inicial, también puede disminuir la profundidad de penetración de las ondas electromagnéticas, concentrando la absorción de energía en la superficie y aumentando la probabilidad de un descontrol térmico localizado si la distribución de potencia no se ajusta en consecuencia.
Q3: ¿Por qué las condiciones de vacío alteran la curva de secado en comparación con el procesamiento atmosférico?
A3: Reducir la presión de la cámara disminuye el punto de ebullición del agua, permitiendo que la evaporación ocurra a temperaturas mucho más bajas (típicamente entre 30°C y 50°C). Esta ebullición a baja temperatura previene la degradación térmica de compuestos sensibles al calor, acelera el transporte interno de vapor y minimiza la formación de costras en la superficie o el endurecimiento de la corteza, lo que frecuentemente limita las tasas de secado bajo presión atmosférica.
Q4: ¿Cómo previenen los diseñadores de equipos la fuga de microondas en sistemas continuos?
A4: Los sistemas continuos utilizan túneles de absorción especializados, conocidos como estranguladores de microondas, en los puntos de entrada y salida de la cinta transportadora. Estos túneles están revestidos con tubos llenos de agua o materiales absorbentes específicos diseñados para suprimir y disipar ondas electromagnéticas errantes, asegurando que cualquier fuga residual se mantenga muy por debajo de los estándares regulatorios internacionales como los establecidos por OSHA y CE.
Q5: ¿Cuál es la vida útil operativa típica de un magnetrón industrial?
A5: Un magnetrón industrial estándar tiene una vida útil operativa que varía de 4,000 a 8,000 horas, dependiendo de la calidad del sistema de refrigeración, configuraciones de potencia y mantenimiento de la guía de ondas. Implementar bucles de refrigeración por agua robustos y mantener una impedancia eléctrica estable en todo el sistema puede prolongar significativamente la longevidad operativa de estos generadores de microondas.
Consulta e Investigación Industrial
Integrar calefacción dieléctrica avanzada en una línea de producción existente requiere una configuración personalizada para coincidir con las características específicas de su material, objetivos de rendimiento y diseños de instalaciones. Para solicitar un estudio de viabilidad integral, obtener precios para unidades de procesamiento modulares o organizar ensayos a escala piloto en nuestra instalación de pruebas, comuníquese con el equipo de ingeniería de Nasan con sus especificaciones de materia prima, parámetros de humedad y restricciones de servicios públicos.