







L'ail déshydraté représente une marchandise mondiale de plusieurs milliards de livres, pourtant atteindre une performance cohérente d'un déshydrateur d'ail nécessite la maîtrise de la psychrométrie, de la biologie cellulaire et de l'ingénierie des flux d'air industriels. Pour les transformateurs traitant 5 à 50+ tonnes métriques par jour, l'écart entre les courbes de séchage théoriques et la production réelle détermine souvent la rentabilité. Ce guide examine les paramètres validés, les modes de défaillance courants, et comment les équipements modernes — y compris les solutions industrielles Nasan — répondent aux défis fondamentaux.
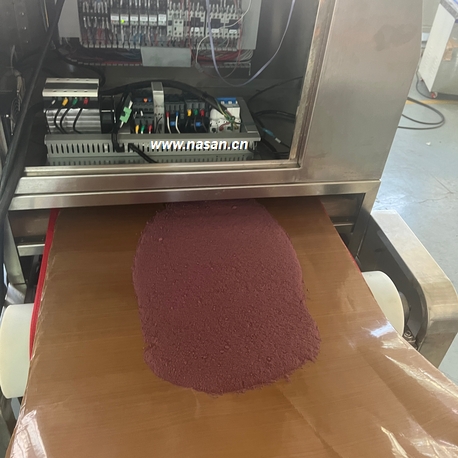
1. Physique de la déshydratation : Pourquoi l'ail se comporte différemment des autres Alliums
L'ail (Allium sativum) contient une humidité initiale élevée (70–78 % p.b.) avec une quantité significative d'eau liée dans les cellules parenchymateuses. Contrairement aux oignons, les composés soufrés volatils de l'ail — principalement l'allicine, le disulfure de diallyle — sont sensibles à la chaleur au-dessus de 75 °C. Un déshydrateur d'ail bien conçu doit équilibrer les différences de pression de vapeur tout en maintenant la température du produit en dessous de 68 °C pour éviter la dégradation de l'allicine et les réactions de brunissement.
Zone critique : Entre 45 et 60 % d'humidité, le risque de durcissement de la peau est le plus élevé si l'humidité relative chute trop rapidement.
Humidité finale cible : ≤6 % (aw <0,60) pour la stabilité microbienne et une durée de conservation de 12 mois.
Ratio de séchage : 5,8:1 à 6,2:1 (poids frais à poids déshydraté).
Les données de l'industrie de 2023 montrent qu'un mauvais étagement de la température dans un déshydrateur d'ail entraîne une perte de 12 à 18 % de la teneur en allicine. Les profils optimaux utilisent une approche en trois zones : préchauffage (55 °C, 2h), taux constant (62 °C, 4–6h), et taux décroissant (58 °C, 3h).
2. Composants clés d'un déshydrateur d'ail haute performance
Les lignes de déshydratation industrielles ne sont pas des déshydrateurs génériques. Les systèmes les plus fiables intègrent les éléments d'ingénierie suivants :
2.1 Géométrie du flux d'air & Taux de renouvellement
Conceptions de bandes à flux croisé vs. à flux continu : Pour l'ail tranché (2–3 mm d'épaisseur), les déshydrateurs à bande à flux continu réalisent une extraction d'humidité 40 % plus rapide comparé aux flux croisés car l'air passe perpendiculairement à travers le lit de produit. Les systèmes de séchage à bande doivent maintenir une vitesse d'air entre 1,5 et 2,8 m/s à travers la bande pour éviter l'entraînement des particules.
2.2 Flexibilité de la source de chaleur & Récupération d'énergie
Les installations modernes intègrent des unités de récupération de chaleur résiduelle qui préchauffent l'air entrant en utilisant les gaz d'échappement de la chambre de séchage. Une configuration de déshydrateur à pompe à chaleur en boucle fermée réduit la consommation d'énergie spécifique de 5,2 kWh/kg d'eau évacuée à 3,1 kWh/kg. Pour les opérateurs à grande échelle, cela se traduit par des économies annuelles dépassant 45 000 $ par ligne.
2.3 Logique de contrôle avec boucles de rétroaction sur l'humidité
Les capteurs d'humidité en temps réel à infrarouge proche (NIR) permettent des ajustements dynamiques de la vitesse de la bande et des températures des zones. Sans ce retour d'information, la planification manuelle ne peut pas compenser la variabilité naturelle de l'ail entrant (saison de récolte, différences de séchage).
3. Applications industrielles et modélisation du débit
Les transformateurs se classent généralement en trois niveaux de capacité. Adapter l'échelle du déshydrateur d'ail aux exigences de production est essentiel pour le ROI :
Petits lots (500–2 000 kg/jour) : Déshydrateurs à plateau ou à chariot avec planification par lots. Idéal pour l'ail biologique de spécialité ou les variétés colorées.
Volume moyen (3–12 TPD) : Séchoirs continus à bande unique avec 4–6 zones de séchage. Typique pour la production de poudre et de granulés.
Haute capacité (>15 TPD) : Déshydrateurs à bande multi-étages ou hybrides déshydrateurs. Nasan a conçu des systèmes pour des lignes d'ail de 25 TPD qui incluent un CIP automatique (nettoyage en place) pour l'élimination des résidus de soufre.
En 2022, une coopérative espagnole traitant 18 000 tonnes/an a réduit son cycle de déshydratation de 27 % après avoir modernisé un déshydrateur d'ail à cinq zones avec recirculation, atteignant un écart type d'humidité finale inférieur à 0,4 %.
4. Validation du processus : Points de contrôle critiques pour la qualité de l'ail
Pour répondre aux normes de sécurité alimentaire (BRC, FSSC 22000) et aux spécifications des acheteurs, vous devez surveiller six paramètres clés. Les écarts affectent directement la couleur, la force de la saveur et le rapport de réhydratation.
Uniformité des tranches : Tolérance ±0,5 mm. Des morceaux plus épais provoquent un sous-séchage et un risque microbien.
Prétraitement : Le blanchiment (85°C pendant 90 sec) inactive la peroxydase, empêchant les saveurs indésirables ; mais un blanchiment excessif lessive les précurseurs de l'allicine.
Dégraissage avant séchage : Les presses à vis mécaniques éliminent 15–20 % d'eau libre, réduisant la charge énergétique de 18 %.
Température de la zone 1 (entrée) : Réglée à 60°C max pendant les 30 premières minutes pour éviter le choc thermique.
Point de consigne d'humidité des gaz d'échappement : Maintenir 28–32 % d'HR pendant la période à débit constant ; en dessous de 22 %, cela favorise le durcissement de la croûte.
Étape de refroidissement : Le produit doit sortir en dessous de 35°C pour éviter la condensation dans les sacs en vrac.
Des systèmes d'uniformité de déshydratation avancés utilisent désormais des transducteurs de pression différentielle sur la bande pour détecter les obstructions ou le canalisage. Une section obstruée peut augmenter le temps de séchage de 300 % pour ce lot.
5. Stratégies d'efficacité énergétique : Réduction du coût par tonne
L'énergie représente généralement 32–40 % des coûts d'exploitation dans la déshydratation de l'ail. Les réductions prouvées incluent :
Recirculation de l'air d'échappement : La recirculation de 55–65 % de l'air d'échappement sec (encore à 40–50°C) réduit la charge de chauffage de l'air frais. ROI inférieur à 14 mois.
Variateurs de fréquence (VFD) sur les ventilateurs : Adapter le débit d'air à la charge d'humidité réelle réduit l'énergie des ventilateurs de 35–45 %.
Préchauffage solaire : Dans les climats ensoleillés, des collecteurs d'air montés sur le toit peuvent préchauffer l'air d'admission de 15°C à 42°C, économisant 12 % de l'énergie thermique totale.
Épaisseur de l'isolation : Passer de 50 mm à 100 mm de laine minérale réduit les pertes de chaleur de 58 % – un retour sur investissement simple en moins d'un an pour une exploitation continue.
Nasan propose des audits énergétiques pour les lignes existantes et intègre des cellules de récupération de chaleur directement dans leurs plateformes de déshydrateur d'ail, atteignant un SEC vérifié aussi bas que 2,95 kWh/kg d'eau évaporée.
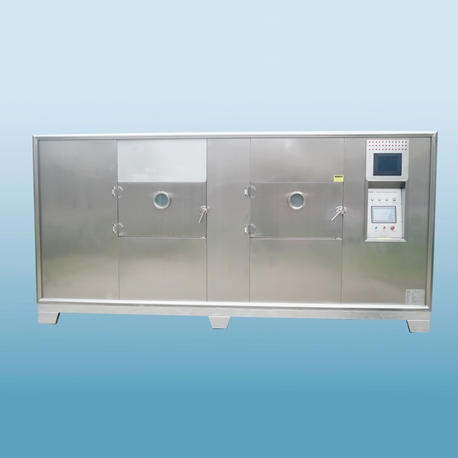
6. Modes de défaillance courants dans la déshydratation de l'ail & Actions correctives
Même les opérateurs expérimentés rencontrent ces cinq problèmes techniques. L'analyse des causes profondes est essentielle :
Brunissement non enzymatique (couleur brun foncé) : Causé par des températures de zone dépassant 72°C ou un temps de séjour prolongé. Solution : recalibrer les thermocouples et réduire la vitesse de la bande de 8–10 %.
Croissance de moisissure après emballage : Indique une humidité inégale (le centre des morceaux de clou de girofle est toujours à >9 % p.p.). Utilisez un tri d'humidité en ligne ou augmentez le temps de la phase de chute de 45 minutes.
Faible ratio de réhydratation (<1,8:1) : Effondrement de la structure cellulaire en raison d'un séchage trop rapide durant les 2 premières heures. Mettez en œuvre une montée progressive de 55 °C à 62 °C sur 90 minutes.
Odeur de soufre dans la chambre de séchage : Alliinase non dénaturée ; pré-blanchiment ou traitement à la vapeur requis. Ajoutez un épurateur d'odeur catalytique sur l'échappement.
Fines élevées dans la granulation (poussière excessive) : Ail cassant trop séché. Maintenez l'humidité de sortie à 6 % plutôt qu'à 4 % lors de la fabrication de flocons ; pour la poudre, utilisez un broyage en deux étapes après conditionnement.
Pour des goulets d'étranglement de débit persistants, passer à un système de séchage à bande multi-étapes (trois convoyeurs contrôlés indépendamment) permet à chaque étape de fonctionner à une humidité optimale sans interférence croisée. Ce design réduit également le stress mécanique sur les tranches d'ail.
7. Pourquoi Nasan Engineering résout les défis réels de déshydratation de l'ail
Avec plus de 200 références de déshydratation alimentaire dans le monde, Nasan se spécialise dans des configurations de déshydrateurs d'ail personnalisées qui tiennent compte des variations climatiques régionales et des matières premières. Leur approche combine des simulations de dynamique des fluides computationnelle (CFD) pour l'optimisation du flux d'air avec une surveillance des performances à distance basée sur l'IoT. Les principaux éléments différenciateurs incluent :
Conception hygiénique : Toutes les pièces en contact en acier inoxydable 304/316L, surfaces inclinées pour prévenir l'accumulation de résidus d'ail, et ports d'inspection à accès rapide.
Batteries d'échangeurs de chaleur modulaires : Changement facile entre la vapeur, l'huile thermique ou le chauffage au gaz sans redessiner la chambre de séchage.
Algorithmes de maintenance prédictive : Modèles d'apprentissage automatique qui alertent les opérateurs sur l'usure des roulements ou le désalignement de la courroie 200+ heures avant la défaillance.
Une installation récente pour un exportateur d'ail turc a démontré un débit 23 % plus élevé comparé à un séchoir d'un concurrent européen de même empreinte, avec 99,2 % du produit respectant les normes de couleur USDA Grade A. Vous pouvez consulter des études de cas sur le site officiel de Nasan.
8. Questions Fréquemment Posées sur les Déshydrateurs d'Ail Industriels
Q1 : Quelle est l'épaisseur de tranche optimale pour la déshydratation de l'ail dans un déshydrateur à bande continue ?
A1 : Pour un fonctionnement standard de déshydrateur d'ail, 2,0–2,8 mm est idéal. Plus fin (<1,5 mm) entraîne un séchage rapide et la formation de poudre ; plus épais (>3,5 mm) prolonge le temps de séchage jusqu'à 40 % et risque d'insuffisance d'élimination de l'humidité au centre. Les coupeuses guillotine ajustables de Nasan maintiennent une tolérance de ±0,2 mm à 4 tonnes/heure.
Q2 : Comment puis-je réduire la consommation d'énergie sans prolonger le cycle de séchage ?
A2 : Installez un échangeur de chaleur d'air d'échappement (plaque ou serpentin de circulation) pour préchauffer l'air frais entrant. Combiné avec des VFD sur les ventilateurs de séchage, vous pouvez réduire le total de kWh par tonne de 27 à 33 % sans modifier la vitesse de la bande. Les modules de récupération d'énergie de Nasan atteignent un retour sur investissement en 8 à 14 mois selon les tarifs énergétiques locaux.
Q3 : Pourquoi mon ail déshydraté développe-t-il parfois un arrière-goût amer après 3 mois de stockage ?
A3 : Cela indique une activité résiduelle de peroxydase. Mesurez la valeur de PPO (oxydase des polyphénols). Si >0,15 unités d'absorbance, prolongez le temps de blanchiment de 20 secondes ou augmentez la température du produit à 68°C pendant 10 minutes durant la période de taux décroissant. Assurez-vous également que l'aw final soit inférieur à 0,55.
Q4 : Puis-je utiliser le même déshydrateur pour l'ail et d'autres légumes sans contamination croisée des saveurs ?
A4 : Non recommandé sans nettoyage approfondi. Les composés sulfurés volatils de l'ail s'adsorbent sur l'acier inoxydable et les matériaux de bande. Une ligne de déshydrateur pour l'ail dédiée est préférable. Si inévitable, effectuez un lavage à l'eau chaude (70°C) avec 1 % d'acide citrique suivi d'une cuisson de 2 heures à 100°C avec échappement ouvert.
Q5 : Quelle est la période de retour sur investissement typique pour un déshydrateur automatique pour l'ail avec contrôle d'humidité NIR ?
A5 : Pour des lignes de taille intermédiaire (6 TPD), le retour sur investissement varie de 18 à 24 mois. Les économies proviennent de : la réduction du surséchage (récupération de 2 à 3 % de perte de poids), une consommation d'énergie inférieure (vitesse de bande adaptative) et moins de lots rejetés. Nasan fournit des calculateurs de retour sur investissement en fonction de votre coût d'électricité local et de votre débit.
Q6 : À quelle fréquence dois-je calibrer les capteurs de température dans un déshydrateur pour l'ail à zones multiples ?
A6 : Tous les 90 jours de fonctionnement continu est la norme de l'industrie (ASTM E220). Un dérive dépassant ±1,2°C modifiera la cinétique de séchage. Les systèmes Nasan incluent une validation automatique des capteurs à l'aide d'un thermocouple de référence lors des alarmes de maintenance programmées.
La déshydratation basée sur les données offre un avantage concurrentiel
Le marché industriel de l'ail récompense les transformateurs qui considèrent la déshydratation comme un processus thermique de précision plutôt que comme une étape de produit de base. En contrôlant le staging psychrométrique, en investissant dans des systèmes de retour d'humidité, et en adoptant des conceptions de récupération d'énergie, vous pouvez atteindre une rétention d'allicine supérieure à 82 %, réduire le coût d'exploitation par tonne de 19 à 24 %, et répondre aux spécifications d'importation les plus strictes. Nasan continue de mener ce secteur avec des plateformes de déshydrateur pour l'ail spécifiques aux applications qui intègrent ces technologies éprouvées. Évaluez vos courbes de séchage actuelles, comparez-les aux paramètres ci-dessus, et mettez à niveau stratégiquement.