







Dehydrated garlic stellt eine global wertvolle Ware im Wert von mehreren Milliarden Pfund dar, doch um eine konsistente Knoblauch-Dehydrator-Leistung zu erreichen, ist die Beherrschung von Psychrometrie, Zellbiologie und industrieller Luftströmungsmechanik erforderlich. Für Verarbeiter, die täglich 5–50+ metrische Tonnen verarbeiten, bestimmt die Lücke zwischen theoretischen Trocknungskurven und tatsächlicher Produktion oft die Rentabilität. Dieser Leitfaden untersucht validierte Parameter, häufige Fehlerquellen und wie moderne Geräte – einschließlich Nasan industrieller Lösungen – zentrale Herausforderungen angehen.
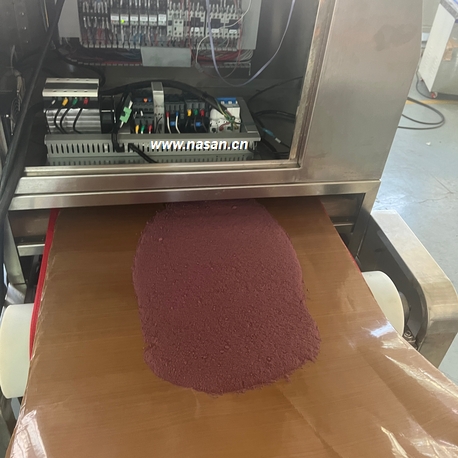
1. Dehydrationsphysik: Warum Knoblauch sich anders verhält als andere Allium-Arten
Knoblauch (Allium sativum) enthält eine hohe Anfangsfeuchtigkeit (70–78% w.b.) mit signifikantem gebundenem Wasser in Parenchymzellen. Im Gegensatz zu Zwiebeln sind die flüchtigen Schwefelverbindungen des Knoblauchs – hauptsächlich Allicin, Diallyldisulfid – bei Temperaturen über 75°C hitzeempfindlich. Ein gut gestalteter Knoblauch-Dehydrator muss Dampfdruckunterschiede ausgleichen und die Produkttemperatur unter 68°C halten, um Allicin-Abbau und Bräunungsreaktionen zu verhindern.
Kritische Zone: Zwischen 45–60% Feuchtigkeitsgehalt ist das Risiko der Rindenhärtung am höchsten, wenn die relative Luftfeuchtigkeit zu schnell sinkt.
Zielendfeuchtigkeit: ≤6% (aw <0.60) für mikrobiologische Stabilität und eine Haltbarkeit von 12 Monaten.
Trocknungsverhältnis: 5.8:1 bis 6.2:1 (frisch zu getrocknetem Gewicht).
Branchendaten aus 2023 zeigen, dass unsachgemäße Temperaturstufen in einem Knoblauch-Dehydrator zu einem Verlust von 12–18% des Allicin-Gehalts führen. Optimale Profile verwenden einen Drei-Zonen-Ansatz: Vorheizen (55°C, 2h), konstante Rate (62°C, 4–6h) und fallende Rate (58°C, 3h).
2. Kernkomponenten eines Hochleistungs-Knoblauch-Dehydrators
Industrielle Dehydrationslinien sind keine generischen Trockner. Die zuverlässigsten Systeme integrieren die folgenden technischen Elemente:
2.1 Luftstromgeometrie & Umwälzrate
Querstrom- vs. Durchstromband-Designs: Für geschnittenen Knoblauch (2–3 mm Dicke) erreichen Durchstrombandtrockner eine 40% schnellere Feuchtigkeitsentfernung im Vergleich zu Querstrom, da die Luft senkrecht durch das Produktbett strömt. Bandtrocknungssysteme müssen die Luftgeschwindigkeit zwischen 1.5–2.8 m/s über das Band aufrechterhalten, um Partikelaufwirbelung zu vermeiden.
2.2 Flexibilität der Wärmequelle & Energierückgewinnung
Moderne Anlagen integrieren Abwärmerückgewinnungseinheiten, die die einströmende Luft mit Abgasen aus der Trockenkammer vorheizen. Eine geschlossene Wärmepumpen-Dehydrator-Konfiguration reduziert den spezifischen Energieverbrauch von 5.2 kWh/kg entferntem Wasser auf 3.1 kWh/kg. Für großflächige Betreiber übersetzt sich dies in jährliche Einsparungen von über 45.000 $ pro Linie.
2.3 Steuerlogik mit Feuchtigkeits-Rückkopplungsschleifen
Echtzeit-Nahinfrarot (NIR) Feuchtigkeitssensoren ermöglichen dynamische Anpassungen der Bandgeschwindigkeit und Zonentemperaturen. Ohne solches Feedback kann die manuelle Planung nicht die natürliche Variabilität des einströmenden Knoblauchs (Erntesaison, Reifungsunterschiede) ausgleichen.
3. Industrielle Anwendungen und Durchsatzmodellierung
Verarbeiter fallen typischerweise in drei Kapazitätsstufen. Die Anpassung des Knoblauch-Dehydrators an die Produktionsanforderungen ist entscheidend für die Kapitalrendite:
Kleinmengen (500–2.000 kg/Tag): Tablett- oder Wagen-Trockner mit Batch-Planung. Am besten geeignet für spezielle biologische Knoblauch- oder farbige Sorten.
Mittleres Volumen (3–12 TPD): Einbandkontinuierliche Trockner mit 4–6 Trocknungszonen. Typisch für die Produktion von Pulver und Granulaten.
Hohe Kapazität (>15 TPD): Mehrstufige Band- oder hybride Fluidbett Dehydratoren. Nasan hat Systeme für 25 TPD Knoblauchlinien entwickelt, die automatisches CIP (Cleaning-in-Place) zur Entfernung von Schwefelrückständen beinhalten.
Im Jahr 2022 reduzierte eine spanische Genossenschaft, die 18.000 Tonnen/Jahr verarbeitet, ihren Dehydrationszyklus um 27%, nachdem sie auf einen Fünfzonen-Knoblauch- Dehydrator mit Rückführung umgerüstet hatte, und erreichte eine finale Feuchtigkeitsstandardabweichung von unter 0,4%.
4. Prozessvalidierung: Kritische Kontrollpunkte für die Knoblauchqualität
Um die Lebensmittelsicherheitsstandards (BRC, FSSC 22000) und die Käuferspezifikationen zu erfüllen, müssen Sie sechs Schlüsselparameter überwachen. Abweichungen beeinflussen direkt Farbe, Geschmacksstärke und Rehydratationsverhältnis.
Scheibenuniformität: Toleranz ±0,5 mm. Dickere Stücke verursachen unzureichendes Trocknen und mikrobielles Risiko.
Vorbehandlung: Blanchieren (85°C für 90 Sek.) inaktiviert Peroxidase und verhindert Fehlgeschmäcker; aber übermäßiges Blanchieren leached Allicin-Vorläufer aus.
Entwässerung vor dem Trocknen: Mechanische Schraubenpressen entfernen 15–20% freies Wasser, was die Energielast um 18% reduziert.
Zone 1 Temperatur (Eingang): Maximal auf 60°C für die ersten 30 Minuten eingestellt, um thermischen Schock zu vermeiden.
Abluftfeuchtigkeit Sollwert: Halten Sie 28–32% RH während der konstanten Rate; unter 22% fördert das Fallhärtung.
Kühlphase: Das Produkt muss unter 35°C austreten, um Kondensation in Big Bags zu verhindern.
Fortschrittliche Dehydrations-Uniformitätssysteme verwenden jetzt Differenzdrucksensoren über dem Band, um Verstopfungen oder Kanalisierung zu erkennen. Ein verstopfter Abschnitt kann die Trocknungszeit für diese Charge um 300% erhöhen.
5. Energieeffizienzstrategien: Senkung der Kosten pro Tonne
Energie macht typischerweise 32–40% der Betriebskosten in der Knoblauchtrocknung aus. Bewährte Einsparungen umfassen:
Abluftzirkulation: Die Rückführung von 55–65% der trockenen Abluft (immer noch bei 40–50°C) reduziert die Heizlast für frische Luft. ROI unter 14 Monaten.
Frequenzumrichter (VFDs) an Ventilatoren: Die Anpassung des Luftstroms an die tatsächliche Feuchtelast senkt den Energieverbrauch der Ventilatoren um 35–45%.
Solarvorheizung: In sonnigen Klimazonen können auf dem Dach montierte Luftkollektoren die Zuluft von 15°C auf 42°C vorheizen, was 12% der gesamten thermischen Energie spart.
Dämmstärke: Die Erhöhung von 50 mm auf 100 mm Mineralwolle reduziert den Wärmeverlust um 58% – eine einfache Amortisation in weniger als einem Jahr bei kontinuierlichem Betrieb.
Nasan bietet Energieaudits für bestehende Linien an und integriert Wärmerückgewinnungseinheiten direkt in ihre Knoblauch- Dehydrator-Plattformen, um nachweislich SEC von bis zu 2,95 kWh/kg verdampftem Wasser zu erreichen.
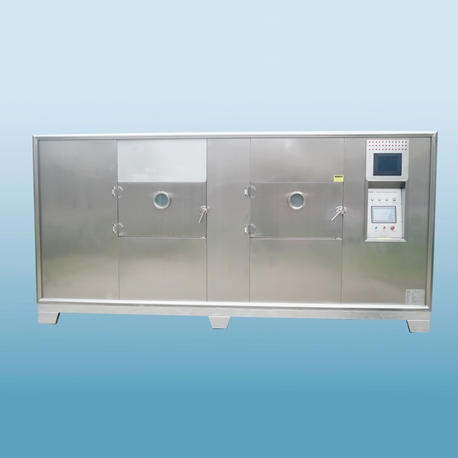
6. Häufige Fehlermodi in der Knoblauchtrocknung & Korrekturmaßnahmen
Sogar erfahrene Betreiber stoßen auf diese fünf technischen Probleme. Eine Ursachenanalyse ist unerlässlich:
Nicht-enzymatische Bräunung (dunkelbraune Farbe): Verursacht durch Zonentemperaturen über 72°C oder verlängerte Verweildauer. Lösung: Thermoelemente neu kalibrieren und die Bandgeschwindigkeit um 8–10% reduzieren.
Schimmelwachstum nach der Verpackung: Zeigt ungleichmäßige Feuchtigkeit an (Mittelstück der Knoblauchzehen liegt immer noch bei >9% w.b.). Verwenden Sie die Online-Feuchtigkeitssortierung oder erhöhen Sie die Zeit in der Fallrate-Phase um 45 Minuten.
Niedriges Rehydratationsverhältnis (<1,8:1): Zusammenbruch der Zellstruktur aufgrund zu schnellen Trocknens in den ersten 2 Stunden. Implementieren Sie einen allmählichen Anstieg von 55°C auf 62°C über 90 Minuten.
Schwefelgeruch in der Trockenkammer: Alliinase nicht denaturiert; Vorblanchierung oder Dampfbearbeitung erforderlich. Fügen Sie einen katalytischen Geruchsabscheider am Abluftkanal hinzu.
Hohe Feinanteile in der Granulation (übermäßiger Staub): Übergetrockneter brüchiger Knoblauch. Halten Sie die Austrittsfeuchtigkeit bei 6% anstatt 4%, wenn Sie Flocken herstellen; für Pulver verwenden Sie eine zweistufige Mahlung nach der Konditionierung.
Bei anhaltenden Engpässen im Durchsatz ermöglicht ein Upgrade auf einen mehrstufigen Bandtrockner (drei unabhängig gesteuerte Förderer), dass jede Stufe bei optimaler Feuchtigkeit ohne Kreuzinterferenz arbeitet. Dieses Design reduziert auch die mechanische Belastung der Knoblauchscheiben.
7. Warum Nasan Engineering echte Herausforderungen bei der Knoblauchdehydration löst
Mit über 200 Referenzen zur Lebensmitteltrocknung weltweit spezialisiert sich Nasan auf maßgeschneiderte Knoblauch-Dehydrator-Konfigurationen, die regionale Klima- und Rohstoffvariationen berücksichtigen. Ihr Ansatz kombiniert Simulationen der Computational Fluid Dynamics (CFD) zur Optimierung des Luftstroms mit IoT-basiertem Fernüberwachungsmonitoring. Wichtige Unterscheidungsmerkmale sind:
Hygienisches Design: Alle Kontaktteile aus Edelstahl 304/316L, geneigte Oberflächen zur Vermeidung von Knoblauchrückständen und schnell zugängliche Inspektionsöffnungen.
Modulare Wärmetauscherbänke: Einfacher Wechsel zwischen Dampf-, thermischem Öl- oder gasbeheizter Heizung, ohne die Trockenkammer neu zu gestalten.
Prädiktive Wartungsalgorithmen: Maschinenlernmodelle, die Betreiber 200+ Stunden vor einem Ausfall auf Lagerverschleiß oder Riemenfehlstellung hinweisen.
Eine kürzliche Installation für einen türkischen Knoblauchexporteur zeigte einen um 23% höheren Durchsatz im Vergleich zu einem europäischen Wettbewerber mit gleicher Grundfläche, wobei 99,2% des Produkts die USDA-Qualitätsstandards für Farbe der Klasse A erfüllten. Sie können Fallstudien auf Nasans offizieller Website einsehen.
8. Häufig gestellte Fragen zu industriellen Knoblauch-Dehydratoren
Q1: Was ist die optimale Schnittdicke für die Knoblauchdehydration in einem kontinuierlichen Bandtrockner?
A1: Für den Standardbetrieb eines Knoblauch-Dehydrators sind 2,0–2,8 mm ideal. Dünnere (<1,5 mm) führen zu schneller Übertrocknung und Pulverbildung; dickere (>3,5 mm) verlängern die Trocknungszeit um bis zu 40% und riskieren eine unzureichende Feuchtigkeitsentfernung im Zentrum. Nasans einstellbare Guillotine Schneider halten eine Toleranz von ±0,2 mm bei 4 Tonnen/Stunde.
Q2: Wie kann ich den Energieverbrauch senken, ohne den Trocknungszyklus zu verlängern?
A2: Installieren Sie einen Wärmetauscher für Abluft (Platten- oder Umlaufspule), um die einströmende Frischluft vorzuwärmen. In Kombination mit VFDs an den Trocknerlüftern können Sie den gesamten kWh-Verbrauch pro Tonne um 27–33% senken, ohne die Bandgeschwindigkeit zu ändern. Energie-Rückgewinnungsmodule von Nasan erreichen eine Amortisation in 8–14 Monaten, abhängig von den lokalen Energiepreisen.
Q3: Warum entwickelt mein dehydrierter Knoblauch manchmal nach 3 Monaten Lagerung einen bitteren Nachgeschmack?
A3: Dies zeigt die verbleibende Peroxidase-Aktivität an. Messen Sie den PPO (Polyphenoloxidase) Wert. Wenn >0,15 Absorptionseinheiten, verlängern Sie die Blanchierzeit um 20 Sekunden oder erhöhen Sie die Produkttemperatur auf 68°C für 10 Minuten während der Fallrate-Periode. Stellen Sie auch sicher, dass der endgültige aw-Wert unter 0,55 liegt.
Q4: Kann ich denselben Dörrautomaten für Knoblauch und andere Gemüse ohne Kreuzgeschmackskontamination verwenden?
A4: Nicht empfohlen ohne gründliche Reinigung. Die flüchtigen Schwefelverbindungen des Knoblauchs adsorbieren auf Edelstahl- und Bandmaterialien. Eine dedizierte Knoblauchdörrautomaten-Linie wird bevorzugt. Wenn unvermeidlich, führen Sie eine Heißwasserwäsche (70°C) mit 1% Zitronensäure gefolgt von einem 2-stündigen Backen bei 100°C mit offenem Abzug durch.
Q5: Was ist die typische ROI-Periode für einen automatisierten Knoblauchdörrautomaten mit NIR-Feuchtigkeitskontrolle?
A5: Für mittlere (6 TPD) Linien liegt die Amortisationszeit zwischen 18 und 24 Monaten. Einsparungen ergeben sich aus: reduzierter Übertrocknung (2–3% Gewichtsverlust-Rückgewinnung), geringerem Energieverbrauch (adaptive Bandgeschwindigkeit) und weniger abgelehnten Chargen. Nasan bietet ROI-Rechner basierend auf Ihren lokalen Stromkosten und Durchsatz an.
Q6: Wie oft sollte ich Temperatursensoren in einem mehrzonen Knoblauchdörrautomaten kalibrieren?
A6: Alle 90 Tage kontinuierlichen Betriebs ist Branchenstandard (ASTM E220). Eine Drift von mehr als ±1,2°C wird die Trocknungsdynamik verändern. Nasan-Systeme umfassen eine automatische Sensorvalidierung mit einem Referenzthermoelement während geplanter Wartungsalarme.
Datengetriebenes Trocknen bietet Wettbewerbsvorteil
Der industrielle Knoblauchmarkt belohnt Verarbeiter, die das Trocknen als präzisen thermischen Prozess und nicht als Rohstoffschritt betrachten. Durch die Kontrolle der psychrometrischen Stufen, Investitionen in Feuchtigkeitsrückmeldesysteme und die Übernahme von Energierückgewinnungsdesigns können Sie eine Allicin-Retention von über 82% erreichen, die Betriebskosten pro Tonne um 19–24% senken und die strengsten Importanforderungen erfüllen. Nasan führt weiterhin diesen Sektor mit anwendungsspezifischen Knoblauchdörrautomaten-Plattformen, die diese bewährten Technologien integrieren. Bewerten Sie Ihre aktuellen Trocknungskurven, vergleichen Sie diese mit den oben genannten Parametern und rüsten Sie strategisch auf.