







El ajo deshidratado representa una mercancía global de miles de millones de libras, sin embargo, lograr un rendimiento consistente de deshidratadores de ajo requiere maestría en psicrometría, biología celular e ingeniería de flujo de aire industrial. Para los procesadores que manejan de 5 a más de 50 toneladas métricas diarias, la brecha entre las curvas de secado teóricas y la producción real a menudo determina la rentabilidad. Esta guía examina parámetros validados, modos de fallo comunes y cómo el equipo moderno—incluidas las soluciones industriales Nasan—aborda los desafíos centrales.
1. Física de la Deshidratación: Por qué el Ajo se Comporta de Manera Diferente a Otros Alliums
El ajo (Allium sativum) contiene una alta humedad inicial (70–78% p.b.) con una cantidad significativa de agua ligada en las células parenquimatosas. A diferencia de las cebollas, los compuestos de azufre volátiles del ajo—principalmente alicina, disulfuro de dialilo—son termolábiles por encima de 75°C. Un deshidratador de ajo bien diseñado debe equilibrar los diferenciales de presión de vapor mientras mantiene la temperatura del producto por debajo de 68°C para prevenir la degradación de la alicina y las reacciones de pardeamiento.
Zona crítica: Entre 45–60% de contenido de humedad, el riesgo de endurecimiento de la cáscara es más alto si la humedad relativa disminuye demasiado rápido.
Humedad final objetivo: ≤6% (aw <0.60) para estabilidad microbiana y una vida útil de 12 meses.
Relación de secado: 5.8:1 a 6.2:1 (peso fresco a peso seco).
Los datos de la industria de 2023 muestran que una mala etapa de temperatura en un deshidratador de ajo conduce a una pérdida del 12–18% en el contenido de alicina. Los perfiles óptimos utilizan un enfoque de tres zonas: pre-calentamiento (55°C, 2h), tasa constante (62°C, 4–6h) y tasa decreciente (58°C, 3h).
2. Componentes Clave de un Deshidratador de Ajo de Alto Rendimiento
Las líneas de deshidratación industrial no son genéricas secadoras. Los sistemas más confiables incorporan los siguientes elementos de ingeniería:
2.1 Geometría del Flujo de Aire y Tasa de Recambio
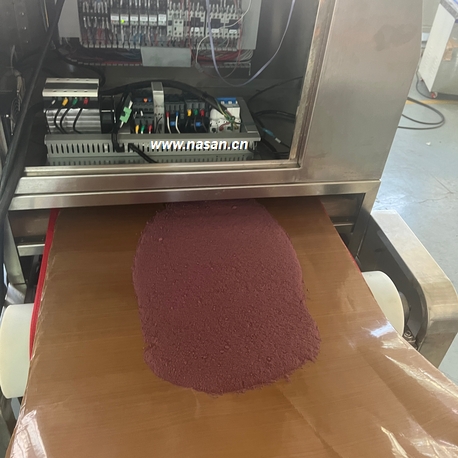
Diseños de cinta de flujo cruzado vs. de flujo continuo: Para ajo en rodajas (2–3 mm de grosor), los deshidratadores de cinta de flujo continuo logran una extracción de humedad un 40% más rápida en comparación con el flujo cruzado porque el aire pasa perpendicularmente a través de la cama del producto. Los sistemas de secado por cinta deben mantener una velocidad de aire entre 1.5–2.8 m/s a lo largo de la cinta para evitar la captura de partículas.
2.2 Flexibilidad de la Fuente de Calor y Recuperación de Energía
Las instalaciones modernas integran unidades de recuperación de calor residual que precalientan el aire entrante utilizando el escape de la cámara de secado. Una configuración de deshidratador de bomba de calor en circuito cerrado reduce el consumo específico de energía de 5.2 kWh/kg de agua eliminada a 3.1 kWh/kg. Para operadores a gran escala, esto se traduce en ahorros anuales que superan los $45,000 por línea.
2.3 Lógica de Control con Bucles de Retroalimentación de Humedad
Los sensores de humedad en tiempo real de infrarrojo cercano (NIR) permiten ajustes dinámicos de la velocidad de la cinta y las temperaturas de las zonas. Sin dicha retroalimentación, la programación manual no puede compensar la variabilidad natural del ajo entrante (temporada de cosecha, diferencias en el curado).
3. Aplicaciones Industriales y Modelado de Rendimiento
Los procesadores generalmente caen en tres niveles de capacidad. Hacer coincidir la escala del deshidratador de ajo con los requisitos de producción es crítico para el ROI:
Lotes pequeños (500–2,000 kg/día): Secadoras de bandeja o carrito con programación por lotes. Mejor para ajo orgánico especial o variedades de colores.
Volumen medio (3–12 TPD): Secadores continuos de cinta única con 4–6 zonas de secado. Típico para la producción de polvo y gránulos.
Alta capacidad (>15 TPD): Deshidratadores de cinta de múltiples etapas o híbridos de lecho fluidizado deshidratadores. Nasan ha diseñado sistemas para líneas de ajo de 25 TPD que incluyen CIP automático (limpieza en el lugar) para la eliminación de residuos de azufre.
En 2022, una cooperativa española que procesa 18,000 toneladas/año redujo su ciclo de deshidratación en un 27% después de actualizar a un deshidratador de ajo de cinco zonas con recirculación, logrando una desviación estándar de humedad final por debajo del 0.4%.
4. Validación del Proceso: Puntos Críticos de Control para la Calidad del Ajo
Para cumplir con los estándares de seguridad alimentaria (BRC, FSSC 22000) y las especificaciones del comprador, debe monitorear seis parámetros clave. Las desviaciones afectan directamente el color, la intensidad del sabor y la relación de rehidratación.
Uniformidad del corte: Tolerancia ±0.5 mm. Piezas más gruesas causan deshidratación insuficiente y riesgo microbiano.
Pretratamiento: Blanqueo (85°C durante 90 seg) inactiva peroxidasa, previniendo sabores extraños; pero el blanqueo excesivo lixivia los precursores de alicina.
Deshidratación antes del secado: Prensas mecánicas de tornillo eliminan 15–20% de agua libre, reduciendo la carga energética en un 18%.
Temperatura de la zona 1 (entrada): Establecida a un máximo de 60°C durante los primeros 30 minutos para evitar choque térmico.
Punto de ajuste de humedad de escape: Mantener 28–32% HR durante el período de tasa constante; por debajo del 22% promueve el endurecimiento de la corteza.
Etapa de enfriamiento: El producto debe salir por debajo de 35°C para prevenir condensación en bolsas a granel.
Sistemas avanzados de uniformidad de deshidratación ahora utilizan transductores de presión diferencial a través de la cinta para detectar obstrucciones o canalización. Una sección obstruida puede aumentar el tiempo de secado en un 300% para ese lote.
5. Estrategias de Eficiencia Energética: Reducción del Costo Por Tonelada
La energía representa típicamente entre el 32% y el 40% de los costos operativos en la deshidratación de ajo. Las reducciones comprobadas incluyen:
Recirculación de aire de escape: Recircular el 55–65% del aire de escape seco (aún a 40–50°C) reduce la carga de calefacción de aire fresco. ROI en menos de 14 meses.
Variadores de frecuencia (VFD) en ventiladores: Igualar el flujo de aire a la carga de humedad real reduce la energía del ventilador en un 35–45%.
Precalentamiento solar: En climas soleados, los colectores de aire montados en el techo pueden precalentar el aire de entrada de 15°C a 42°C, ahorrando un 12% de energía térmica total.
Grosor del aislamiento: Aumentar de 50 mm a 100 mm de lana mineral reduce la pérdida de calor en un 58% – un retorno simple en menos de un año para operación continua.
Nasan ofrece auditorías energéticas para líneas existentes e integra celdas de recuperación de calor directamente en sus plataformas de deshidratador de ajo, logrando un SEC verificado tan bajo como 2.95 kWh/kg de agua evaporada.
6. Modos Comunes de Fallo en la Deshidratación de Ajo & Acciones Correctivas
Aún los operadores experimentados se encuentran con estos cinco problemas técnicos. El análisis de la causa raíz es esencial:
Ennegrecimiento no enzimático (color bronce oscuro): Causado por temperaturas de zona que superan los 72°C o tiempo de residencia prolongado. Solución: recalibrar termopares y reducir la velocidad de la cinta en un 8–10%.
Crecimiento de moho después del envasado: Indica humedad desigual (el centro de las piezas de ajo todavía está a >9% p.b.). Utilice clasificación de humedad en línea o aumente el tiempo de la etapa de caída en 45 minutos.
Baja relación de rehidratación (<1.8:1): Colapso de la estructura celular debido a un secado demasiado rápido en las primeras 2 horas. Implemente un aumento gradual de 55°C a 62°C durante 90 minutos.
Olor a azufre en la cámara de secado: La aliinasa no está desnaturalizada; se requiere pre-blanqueo o tratamiento con vapor. Agregue un depurador de olores catalítico en el escape.
Altos finos en la granulometría (polvo excesivo): Ajo quebradizo sobresecado. Mantenga la humedad de salida en 6% en lugar de 4% al hacer copos; para polvo, utilice molienda en dos etapas después del acondicionamiento.
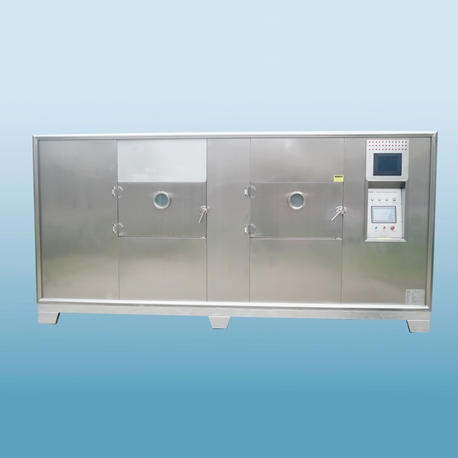
Para cuellos de botella persistentes en el rendimiento, actualizar a un secador de cinta de múltiples etapas (tres transportadores controlados de forma independiente) permite que cada etapa funcione a una humedad óptima sin interferencias cruzadas. Este diseño también reduce el estrés mecánico en las rebanadas de ajo.
7. Por qué Nasan Engineering Resuelve Desafíos Reales de Deshidratación de Ajo
Con más de 200 referencias de deshidratación de alimentos en todo el mundo, Nasan se especializa en configuraciones personalizadas de deshidratadores de ajo que abordan la variabilidad del clima regional y de las materias primas. Su enfoque combina simulaciones de dinámica de fluidos computacional (CFD) para la optimización del flujo de aire con monitoreo de rendimiento remoto basado en IoT. Los diferenciadores clave incluyen:
Diseño higiénico: Todas las partes en contacto de acero inoxidable 304/316L, superficies inclinadas para prevenir la acumulación de residuos de ajo y puertos de inspección de acceso rápido.
Bancos de intercambiadores de calor modulares: Cambie fácilmente entre calefacción por vapor, aceite térmico o gas sin rediseñar la cámara de secado.
Algoritmos de mantenimiento predictivo: Modelos de aprendizaje automático que alertan a los operadores sobre el desgaste de los rodamientos o desalineación de la correa 200+ horas antes de la falla.
Una instalación reciente para un exportador de ajo turco demostró un rendimiento un 23% mayor en comparación con el secador de un competidor europeo de igual tamaño, con 99.2% del producto cumpliendo con los estándares de color de grado A del USDA. Puede revisar estudios de caso en el sitio web oficial de Nasan.
8. Preguntas Frecuentes Sobre Deshidratadores de Ajo Industriales
Q1: ¿Cuál es el grosor de corte óptimo para la deshidratación de ajo en un deshidratador de cinta continua?
A1: Para la operación estándar de un deshidratador de ajo, 2.0–2.8 mm es ideal. Cortes más finos (<1.5 mm) conducen a un secado excesivo rápido y formación de polvo; cortes más gruesos (>3.5 mm) extienden el tiempo de secado hasta un 40% y riesgan una eliminación insuficiente de la humedad en el centro. Los cortadores de guillotina ajustables de Nasan mantienen una tolerancia de ±0.2 mm a 4 toneladas/hora.
Q2: ¿Cómo puedo reducir el consumo de energía sin extender el ciclo de secado?
A2: Instale un intercambiador de calor de aire de escape (placa o bobina de recirculación) para precalentar el aire fresco entrante. Combinado con VFD en los ventiladores de secado, puede reducir el total de kWh por tonelada en un 27–33% sin alterar la velocidad de la cinta. Los módulos de recuperación de energía de Nasan logran un retorno de inversión en 8–14 meses dependiendo de las tarifas de energía locales.
Q3: ¿Por qué mi ajo deshidratado a veces desarrolla un sabor amargo después de 3 meses de almacenamiento?
A3: Esto indica la actividad residual de peroxidasa. Mida el valor de PPO (polifenol oxidasa). Si >0.15 unidades de absorbancia, extienda el tiempo de blanqueo por 20 segundos o aumente la temperatura del producto a 68°C durante 10 minutos durante el período de caída de la tasa. También asegúrese de que el aw final esté por debajo de 0.55.
Q4: ¿Puedo usar el mismo deshidratador para ajo y otros vegetales sin contaminación cruzada de sabores?
A4: No se recomienda sin una limpieza exhaustiva. Los compuestos volátiles de azufre del ajo se adsorben en acero inoxidable y materiales de cinta. Se prefiere una línea de deshidratador de ajo dedicada. Si es inevitable, realice un lavado con agua caliente (70°C) con 1% de ácido cítrico seguido de un horneado de 2 horas a 100°C con escape abierto.
Q5: ¿Cuál es el período típico de ROI para un deshidratador de ajo automatizado con control de humedad NIR?
A5: Para líneas de escala media (6 TPD), el retorno de la inversión varía de 18 a 24 meses. Los ahorros provienen de: reducción del sobresecado (recuperación de pérdida de peso del 2–3%), menor uso de energía (velocidad de cinta adaptativa) y menos lotes rechazados. Nasan proporciona calculadoras de ROI basadas en su costo local de electricidad y rendimiento.
Q6: ¿Con qué frecuencia debo calibrar los sensores de temperatura en un deshidratador de ajo de múltiples zonas?
A6: Cada 90 días de operación continua es el estándar de la industria (ASTM E220). Un desvío que exceda ±1.2°C alterará la cinética de secado. Los sistemas Nasan incluyen validación automática de sensores utilizando un termopar de referencia durante las alarmas de mantenimiento programadas.
La deshidratación basada en datos ofrece ventaja competitiva
El mercado industrial del ajo recompensa a los procesadores que tratan la deshidratación como un proceso térmico de precisión en lugar de un paso de mercancía. Al controlar la etapa psicométrica, invertir en sistemas de retroalimentación de humedad, y adoptar diseños de recuperación de energía, puede lograr retención de alicina por encima del 82%, reducir el costo operativo por tonelada en un 19–24%, y cumplir con las especificaciones de importación más estrictas. Nasan continúa liderando este sector con plataformas de deshidratador de ajo específicas para aplicaciones que integran estas tecnologías probadas. Evalúe sus curvas de secado actuales, compárelas con los parámetros anteriores y actualice estratégicamente.