







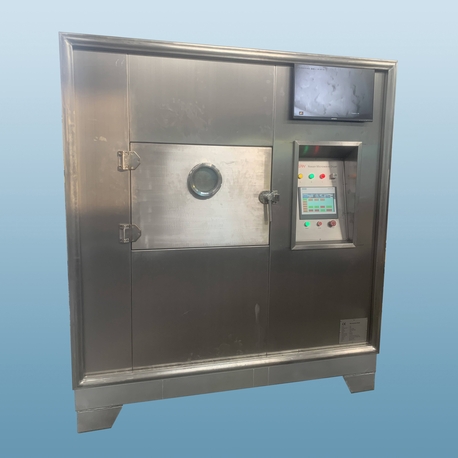
La lyophilisation industrielle—généralement effectuée par un déshydrateur par congélation—reste la méthode de séchage préférée pour les matériaux sensibles à la chaleur, y compris les biologiques, les vaccins, les extraits de café et les ingrédients alimentaires de haute valeur. Contrairement au séchage à air chaud conventionnel ou à l'évaporation sous vide, un déshydrateur par congélation stabilise le produit en le congelant d'abord, puis en réduisant la pression environnante pour permettre la sublimation de la glace directement de l'état solide à la vapeur. Cela évite les réactions de dégradation en phase liquide, préserve la microstructure et permet un stockage à long terme à des températures ambiantes. Cependant, les systèmes de déshydratation par congélation à l'échelle industrielle font face à des défis persistants : chauffage inégal des étagères, temps de séchage secondaire prolongés et accumulation de glace dans le condenseur qui réduit l'efficacité de la pompe. Cet article fournit un examen technique des sous-systèmes de déshydrateur par congélation, y compris la modélisation du transfert de chaleur, les stratégies de contrôle de la pression et la validation du nettoyage en place (CIP). Nasan propose une gamme d'équipements de lyophilisation industrielle référencés tout au long de ce guide.
1. Thermodynamique du séchage primaire et secondaire dans un déshydrateur par congélation
Tout cycle de déshydrateur par congélation se compose de trois phases : congélation, séchage primaire (sublimation) et séchage secondaire (désorption). L'efficacité de l'ensemble du processus dépend d'un contrôle précis de la température des étagères et de la pression de la chambre.
1.1 Étape de congélation
Le produit est refroidi en dessous de sa température eutectique ou de transition vitreuse (Tg'). Pour la plupart des biologiques, la température de congélation cible varie de -40°C à -50°C. La vitesse de congélation affecte directement la morphologie des cristaux de glace : une congélation lente (0,5-1°C/min) produit de plus gros cristaux de glace, qui laissent de plus grands pores après sublimation et raccourcissent le temps de séchage primaire. Une congélation rapide (2-3°C/min) donne des cristaux plus petits, meilleurs pour la stabilité des protéines mais avec un séchage plus long. Les déshydrateurs par congélation industriels utilisent souvent une technique de nucléation contrôlée pour éliminer la variabilité de surrefroidissement.
2.2 Séchage primaire (sublimation)
La pression de la chambre est réduite en dessous du point triple de l'eau (typiquement 10-30 Pa), et la température de l'étagère est augmentée pour fournir la chaleur latente de sublimation (environ 2837 kJ/kg). Le principal indicateur d'ingénierie est la température du produit à l'avant de sublimation – elle doit rester en dessous de la température d'effondrement pour éviter l'effondrement de la structure des pores. Pour de nombreuses formulations, la température d'effondrement est de -25°C à -10°C. L'apport de chaleur est équilibré par l'élimination de la vapeur via le condenseur (maintenu à -60°C à -80°C). Le contrôle de la pression est réalisé en ajustant la vitesse de la pompe à vide ou en introduisant un gaz inerte (azote).
Un déshydrateur par congélation mal conçu présente une grande variance de température d'étagère à étagère (±3°C ou plus), ce qui entraîne certains flacons terminant la sublimation des heures plus tôt que d'autres. Cela oblige les opérateurs à prolonger le cycle de séchage en fonction du flacon le plus lent, gaspillant de l'énergie. Les systèmes haute performance de Nasan atteignent une uniformité de température des étagères dans ±1°C grâce à des plaques de chauffage à circulation de fluide.
2. Sous-systèmes critiques : Condenseur, Pompe à vide et Fluide de transfert de chaleur
Comprendre l'interaction entre les composants principaux aide les ingénieurs à diagnostiquer la dégradation des performances.
2.1 Conception du condenseur
Le condenseur capture la vapeur d'eau sous forme de glace sur des bobines ou des plaques. Les principaux paramètres de conception incluent :
Surface area: Typiquement 1,5-2,5 m² par kg de capacité de glace. Une surface insuffisante entraîne une pression élevée pendant le séchage.
Méthode de dégivrage: Dégivrage par gaz chaud (utilisant un réfrigérant comprimé) ou chauffages électriques. Le gaz chaud est plus rapide (15-30 min) mais nécessite un contrôle minutieux pour éviter le choc thermique.
Uniformité de la glace: Une accumulation de glace inégale réduit la surface effective ; par conséquent, certains systèmes incluent des grattoirs rotatifs.
2.2 Système à vide
Des combinaisons de pompes à palettes rotatives et de souffleurs Roots atteignent une pression ultime inférieure à 1 Pa. Pour le fonctionnement du déshydrateur par congélation, la pompe doit gérer de grands volumes de vapeur d'eau. Les pompes à huile scellées nécessitent un ballast gazeux pour prévenir la condensation d'eau dans l'huile. Les pompes à vis sèches (sans huile) sont préférées pour les applications pharmaceutiques afin d'éviter la migration inverse de la brume d'huile.
2.3 Fluide de transfert de chaleur (HTF)
De l'huile de silicone (par exemple, Syltherm XLT) ou des fluides hydrocarbures synthétiques circulent à travers les étagères. La viscosité à basse température (-50°C) est un facteur clé – une viscosité élevée réduit le transfert de chaleur. Spécifiez un HTF avec une viscosité <100 cSt à minimum d'exploitation.
Pour l'augmentation de l'échelle de processus du laboratoire à la production, des fabricants de déshydrateur par congélation comme Nasan fournissent une modélisation du transfert de chaleur et de masse pour prédire le temps de séchage en fonction de la géométrie des flacons et de la profondeur de remplissage.
3. Points de douleur de l'industrie et solutions techniques
3.1 Problème : Inexactitude de la détection du point final
De nombreux opérateurs s'appuient sur le test d'augmentation de pression (PRT) pour déterminer le point final de séchage primaire – en fermant la vanne d'isolement et en mesurant l'augmentation de pression due à la sublimation résiduelle. Cependant, le PRT peut être trompeur lorsqu'il y a une petite fuite ou lorsque la température du produit varie. Solution : Installer un capteur de spectroscopie d'absorption par laser à diode accordable (TDLAS) pour mesurer directement la concentration de vapeur d'eau dans le conduit. Cela fournit une détection du point final en temps réel avec une précision de ±5%.
3.2 Problème : Effondrement pendant le séchage secondaire
Élever la température de l'étagère trop rapidement au-dessus de Tg' provoque un effondrement du produit amorphe. Solution : Utiliser un taux de montée de 0,1-0,2°C/min, et surveiller la résistance du produit à l'aide d'un capteur de température sans fil placé dans des flacons représentatifs. Les systèmes de contrôle modernes de déshydrateur par congélation incluent un algorithme de « prévention de la température d'effondrement » qui maintient la température 5°C en dessous de Tg' jusqu'à ce que la résistivité tombe en dessous d'un seuil.
3.3 Problème : Longs temps de cycle pour des formulations à haute concentration
Les solutions protéiques à 20 % de solides peuvent nécessiter 60-80 heures de séchage. Solution : Appliquer une nucléation contrôlée (ensemencement de brouillard de glace) pour augmenter la taille des cristaux de glace, réduisant le temps de séchage primaire de 30 %. De plus, envisagez d'utiliser une technique de « séchage par congélation sous pression » – en augmentant la pression de la chambre à 100 Pa pendant le séchage primaire améliore le transfert de chaleur de 40 % sans effondrer des produits sensibles.
4. Protocoles de validation pour la qualification du déshydrateur par congélation
Pour les applications pharmaceutiques et biotechnologiques, les audits réglementaires (FDA, EMA) exigent des preuves documentées de la performance du déshydrateur par congélation. Les tests suivants sont standards :
Cartographie de la température des étagères : Placer au moins 15 thermocouples sur chaque étagère, exécuter un cycle fictif et rapporter l'écart de température. Critères d'acceptation : ≤±1,5°C pour tous les points après état stable.
Taux de fuite à vide : Après avoir évacué à 10 Pa, fermez la vanne d'isolement et mesurez l'augmentation de pression pendant 10 minutes. Taux de fuite acceptable <0,01 Pa·L/sec par m³ de volume de chambre.
Test de capacité de glace du condenseur : Charger un volume d'eau connu (par exemple, 50 % de la capacité nominale), exécuter un cycle complet et confirmer que la pression de la chambre reste inférieure à 30 Pa pendant le séchage primaire.
Analyse de l'humidité résiduelle (Karl Fischer) : Après le séchage secondaire, les échantillons doivent montrer ≤1 % d'humidité résiduelle pour la plupart des produits.
Les fournisseurs comme Nasan fournissent des protocoles de test d'acceptation en usine (FAT) et de documentation de test d'acceptation sur site (SAT) dans le cadre de la livraison.
5. Stratégies d'optimisation énergétique et de réduction des coûts
Les systèmes de déshydratation par congélation industriels sont énergivores, consommant 1,5-2,5 kWh par kg d'eau éliminée. Les stratégies pour réduire les coûts d'exploitation incluent :
Récupération de chaleur : Utiliser la chaleur résiduelle du condenseur pour préchauffer l'eau de nettoyage ou pour dégivrer les serpentins – réduit la consommation de vapeur de 15-20 %.
Variateurs de fréquence (VFD) : Sur les pompes à vide et les ventilateurs de circulation. Pendant le séchage secondaire, la vitesse de la pompe peut être réduite à 40 % du maximum, réduisant la consommation d'énergie de 60 %.
Fonctionnement intermittent : Pour les produits avec une température de collapse très basse, la pression pulsée (cyclant entre 10 Pa et 50 Pa) améliore le transfert de chaleur sans pénalité énergétique du vide continu.
Un déshydrateur par congélation bien optimisé peut atteindre une consommation d'énergie spécifique inférieure à 1,2 kWh/kg, comparable à un système de pulvérisation à deux étapes sécheur.

6. Applications dans divers secteurs
Bien que les déshydrateurs par congélation soient les plus courants dans les produits pharmaceutiques, ils servent divers marchés :
Industrie alimentaire : Café lyophilisé, fruits, repas instantanés, et probiotiques. Exigence clé : conservation de la couleur et rapport de réhydratation de la texture >90 %.
Biotechnologie : Anticorps monoclonaux, vaccins à ARN messager, et stockage d'enzymes. Nécessite un design aseptique et des capacités de nettoyage en place (CIP).
Industrie chimique : Stabilisation des peroxydes organiques et catalyseurs. Les équipements électriques antidéflagrants et le purgeage à gaz inerte sont obligatoires.
Archéologie & herbiers : Bois ou spécimens de plantes gorgés d'eau – séchage doux sans rétrécissement.
Chaque application exige des modèles de chargement spécifiques, des types de flacons et des recettes de cycle. Nasan propose des configurations de déshydrateur par congélation personnalisées incluant CIP, stérilisation à la vapeur (SIP), et intégration en salle blanche.
7. Comparaison avec les technologies de séchage alternatives
Lors de l'évaluation d'un déshydrateur par congélation par rapport au séchage par pulvérisation ou au séchage par bande sous vide, considérez les compromis suivants :
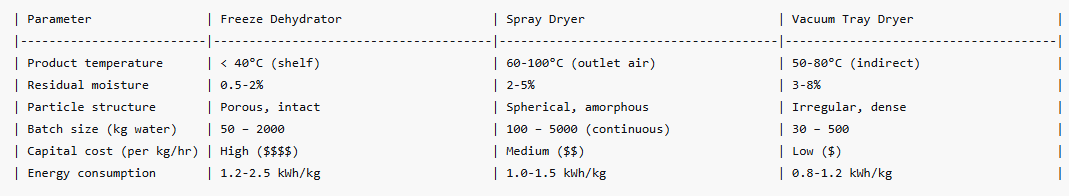
Le déshydrateur par congélation est sélectionné lorsque la labilité thermique du produit ou la préservation de la structure l'emporte sur des coûts d'investissement et d'exploitation plus élevés.
Questions Fréquemment Posées (FAQ) sur les Systèmes de Déshydratation par Congélation
Q1 : Quelle est la différence entre un déshydrateur par congélation et un
sèche-linge sous vide conventionnel ?
A1 : Un déshydrateur par congélation fonctionne en dessous
du point triple de l'eau, donc la glace sublime directement en vapeur sans passer
par une phase liquide. Cela préserve la structure poreuse du produit et
empêche la dégradation thermique. Un sèche-linge sous vide conventionnel applique généralement de la chaleur
à l'eau liquide, ce qui la fait bouillir à pression réduite – cela peut entraîner
de la mousse et l'effondrement de matériaux sensibles.
Q2 : Comment calculer la capacité de condenseur requise pour mon
déshydrateur par congélation ?
A2 : Charge totale en eau = (pourcentage d'humidité initial –
pourcentage d'humidité final) × masse du produit. Pour le séchage primaire,
supposez que 95 % de l'eau est éliminée. La capacité de glace du condenseur
doit être de 1,2 × charge totale en eau (marge de sécurité).
De plus, la surface du condenseur doit éliminer au moins 5 kg/m²·heure de
vapeur d'eau. Par exemple, un lot de 200 kg avec 70 % d'humidité initiale (140 kg
d'eau) nécessite un condenseur capable de contenir 168 kg de glace, avec une surface >34
m².
Q3 : Puis-je utiliser un déshydrateur par congélation pour des solvants autres que
l'eau ?
A3 : Oui, mais le système doit être modifié. Pour les solvants
organiques (tert-butanol, éthanol, DMSO), la température du condenseur doit être
inférieure au point de congélation du solvant. Des composants électriques à
preuve d'explosion et un purgage à gaz inerte sont obligatoires. De plus, la pompe à vide doit être compatible avec
la vapeur de solvant – les pompes à huile scellées peuvent nécessiter des huiles
synthétiques spéciales. Consultez toujours le fabricant ; Nasan propose
des configurations résistantes aux solvants.
Q4 : Qu'est-ce qui cause le “meltback” lors du séchage par congélation, et comment l'éviter ?
A4 : Le meltback se produit lorsque la température du produit
augmente au-dessus du point eutectique pendant le séchage primaire, ce qui fait fondre
la glace plutôt que de la sublimer. Cela entraîne une couche vitreuse et effondrée. Stratégies de prévention : (a) Réduire
la température de la étagère de 2-3°C, (b) Augmenter légèrement la pression de la chambre (par exemple, de
10 Pa à 25 Pa) pour améliorer l'uniformité du transfert de chaleur, (c) S'assurer que le condenseur n'est
pas surchargé (l'accumulation de glace réduit le flux de vapeur). Les thermocouples de produit en temps réel
sont le meilleur outil de surveillance.
Q5 : À quelle fréquence un déshydrateur par congélation doit-il être
validé ?
A5 : Pour une utilisation pharmaceutique GMP, une re-validation complète (cartographie de la température de la étagère, test de fuite à vide, performance du condenseur) est requise
annuellement ou après toute réparation majeure (remplacement du fluide de chauffage, changement de pompe à vide). Pour les applications alimentaires, un contrôle simplifié trimestriel (test de maintien sous vide
et vérification de la capacité de glace) est suffisant. Maintenez toujours un registre des
paramètres de cycle (pression, température de la étagère, température du produit) pour chaque
lot.
Conclusion et Recommandations d'Achat
Choisir un déshydrateur par congélation industriel nécessite d'équilibrer la taille du lot, la sensibilité du produit et les exigences de validation. Spécifications clés à demander aux fournisseurs :
Plage de température de la étagère (-50°C à +60°C) et uniformité (±1°C).
Vide ultime (≤1 Pa) et taux de fuite (<0,01 Pa·L/s).
Capacité de glace du condenseur et temps de dégivrage (<45 minutes).
Compatibilité CIP/SIP pour les applications pharmaceutiques.
Nasan propose des systèmes de déshydratation par congélation de 5 kg à 2000 kg de capacité de glace, tous fournis avec documentation IQ/OQ, rapports de cartographie thermique et logiciel de surveillance à distance. Leur équipe d'ingénierie peut également adapter les sèches-linge par congélation existants avec des capteurs TDLAS et un contrôle de pression automatisé.
Demandez une consultation technique ou un test de faisabilité gratuit : Visitez la page des produits de Nasan pour soumettre vos paramètres de produit (volume de remplissage, humidité résiduelle cible, taille de lot). Ils vous retourneront une recette de cycle proposée, un temps de séchage estimé et une consommation d'énergie dans les 48 heures. Pour les commandes en volume (3 unités ou plus), ils fournissent une mise en service sur site et une formation des opérateurs.
Envoyez votre demande maintenant pour optimiser votre processus de lyophilisation.
Contact pour les demandes : Nasan – https://www.nasandry.com/ | Email : info@nasandry.com| Téléphone : +86 21 31006665 ext 801(Téléphone)/ +86 139 1616 2131(No mobile). Toutes les demandes reçoivent une réponse technique dans les 24 heures.