







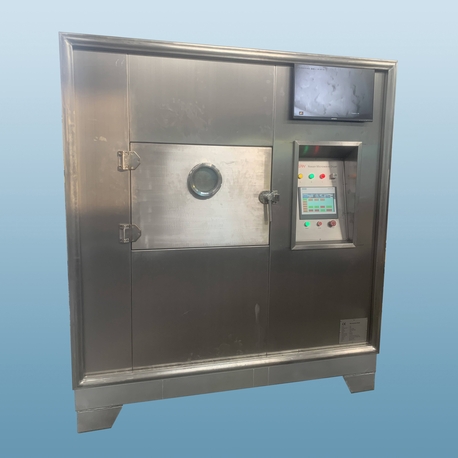
La liofilización industrial—comúnmente realizada por un deshidratador por congelación—sigue siendo el método de secado preferido para materiales sensibles al calor, incluidos biológicos, vacunas, extractos de café y ingredientes alimentarios de alto valor. A diferencia del secado convencional por aire caliente o la evaporación al vacío, un deshidratador por congelación estabiliza el producto al congelarlo primero, luego reduce la presión circundante para permitir la sublimación del hielo directamente de sólido a vapor. Esto evita reacciones de degradación en fase líquida, preserva la microestructura y permite el almacenamiento a largo plazo a temperaturas ambiente. Sin embargo, los sistemas de deshidratadores por congelación a escala industrial enfrentan desafíos persistentes: calentamiento desigual de las estanterías, tiempos prolongados de secado secundario y acumulación de hielo en el condensador que reduce la eficiencia de la bomba. Este artículo proporciona un examen de ingeniería de los subsistemas del deshidratador por congelación, incluidos el modelado de transferencia de calor, las estrategias de control de presión y la validación de limpieza en el lugar (CIP). Nasan ofrece una gama de equipos industriales de liofilización referenciados a lo largo de esta guía.
1. Termodinámica de Secado Primario y Secado Secundario en un Deshidratador por Congelación
Cualquier ciclo de deshidratador por congelación consta de tres fases: congelación, secado primario (sublimación) y secado secundario (desorción). La eficiencia de todo el proceso depende del control preciso de la temperatura de la estantería y la presión de la cámara.
1.1 Etapa de Congelación
El producto se enfría por debajo de su temperatura eutéctica o de transición vítrea (Tg'). Para la mayoría de los biológicos, la temperatura de congelación objetivo varía de -40°C a -50°C. La tasa de rampa de congelación afecta directamente la morfología de los cristales de hielo: la congelación lenta (0.5-1°C/min) produce cristales de hielo más grandes, que dejan poros más grandes después de la sublimación y acortan el tiempo de secado primario. La congelación rápida (2-3°C/min) produce cristales más pequeños, mejores para la estabilidad de las proteínas pero con un secado más prolongado. Los deshidratadores por congelación industriales a menudo utilizan una técnica de nucleación controlada para eliminar la variabilidad de sobreenfriamiento.
2.2 Secado Primario (Sublimación)
La presión de la cámara se reduce por debajo del punto triple del agua (típicamente 10-30 Pa), y la temperatura de la estantería se eleva para proporcionar calor latente de sublimación (aproximadamente 2837 kJ/kg). La métrica clave de ingeniería es la temperatura del producto en el frente de sublimación: debe permanecer por debajo de la temperatura de colapso para evitar el colapso de la estructura de poros. Para muchas formulaciones, la temperatura de colapso es de -25°C a -10°C. La entrada de calor se equilibra con la eliminación de vapor a través del condensador (mantenido a -60°C a -80°C). El control de presión se logra ajustando la velocidad de la bomba de vacío o introduciendo gas inerte (nitrógeno).
Un deshidratador por congelación mal diseñado muestra una gran variación de temperatura de estantería a estantería (±3°C o más), lo que lleva a que algunos frascos completen la sublimación horas antes que otros. Esto obliga a los operadores a extender el ciclo de secado basado en el frasco más lento, desperdiciando energía. Los sistemas de alto rendimiento de Nasan logran uniformidad de estantería dentro de ±1°C a través de placas de calentamiento circuladas por fluido.
2. Subsistemas Críticos: Condensador, Bomba de Vacío y Fluido de Transferencia de Calor
Entender la interacción entre los componentes centrales ayuda a los ingenieros a diagnosticar la degradación del rendimiento.
2.1 Diseño del Condensador
El condensador captura vapor de agua como hielo en bobinas o placas. Los parámetros clave de diseño incluyen:
Superficie: Típicamente 1.5-2.5 m² por kg de capacidad de hielo. Una superficie insuficiente conduce a alta presión durante el secado.
Método de descongelación: Descongelación por gas caliente (usando refrigerante comprimido) o calentadores eléctricos. El gas caliente es más rápido (15-30 min) pero requiere un control cuidadoso para evitar el choque térmico.
Uniformidad del hielo: La acumulación desigual de hielo reduce el área efectiva; por lo tanto, algunos sistemas incluyen raspadores rotativos.
2.2 Sistema de Vacío
Combinaciones de bombas de paletas rotativas y sopladores Roots logran una presión final por debajo de 1 Pa. Para la operación del deshidratador por congelación, la bomba debe manejar grandes volúmenes de vapor de agua. Las bombas selladas con aceite requieren balasto de gas para prevenir la condensación de agua en el aceite. Se prefieren las bombas de tornillo seco (sin aceite) para aplicaciones farmacéuticas para evitar la migración de niebla de aceite.
2.3 Fluido de Transferencia de Calor (HTF)
El aceite de silicona (por ejemplo, Syltherm XLT) o fluidos hidrocarburados sintéticos circulan a través de estantes. La viscosidad a baja temperatura (-50°C) es un factor clave: una alta viscosidad reduce la transferencia de calor. Especificar HTF con viscosidad <100 cSt en mínimo operativo.
Para la escalabilidad del proceso de laboratorio a producción, los fabricantes de deshidratadores por congelación como Nasan proporcionan modelado de transferencia de calor y masa para predecir el tiempo de secado basado en la geometría del vial y la profundidad de llenado.
3. Puntos de Dolor de la Industria y Soluciones Técnicas
3.1 Problema: Inexactitud en la Detección del Punto Final
Muchos operadores confían en la prueba de aumento de presión (PRT) para determinar el punto final de secado primario: cerrar la válvula de aislamiento y medir el aumento de presión debido a la sublimación residual. Sin embargo, la PRT puede ser engañosa cuando hay pequeñas fugas o cuando la temperatura del producto varía. Solución: Instalar un sensor de espectroscopia de absorción de láser de diodo ajustable (TDLAS) para medir directamente la concentración de vapor de agua en el ducto. Esto proporciona detección del punto final en tiempo real con una precisión de ±5%.
3.2 Problema: Colapso Durante el Secado Secundario
Aumentar la temperatura del estante demasiado rápido por encima de Tg' causa colapso del producto amorfo. Solución: Usar una tasa de aumento de 0.1-0.2°C/min, y monitorear la resistencia del producto utilizando un sensor de temperatura inalámbrico colocado en viales representativos. Los sistemas de control modernos de deshidratador por congelación incluyen un algoritmo de “evitación de temperatura de colapso” que mantiene la temperatura 5°C por debajo de Tg' hasta que la resistividad cae por debajo de un umbral.
3.3 Problema: Tiempos de Ciclo Largos para Formulaciones de Alta Concentración
Las soluciones de proteínas al 20% de sólidos pueden requerir de 60 a 80 horas de secado. Solución: Aplicar nucleación controlada (siembra de niebla de hielo) para aumentar el tamaño de los cristales de hielo, reduciendo el tiempo de secado primario en un 30%. Además, considerar el uso de una técnica de “secado por congelación presurizado” – aumentar la presión de la cámara a 100 Pa durante el secado primario mejora la transferencia de calor en un 40% sin colapsar productos sensibles.
4. Protocolos de Validación para la Calificación del Deshidratador por Congelación
Para aplicaciones farmacéuticas y biotecnológicas, las auditorías regulatorias (FDA, EMA) requieren evidencia documentada del rendimiento del deshidratador por congelación. Las siguientes pruebas son estándar:
Mapeo de temperatura del estante: Colocar al menos 15 termopares a través de cada estante, ejecutar un ciclo ficticio y reportar la desviación de temperatura. Criterios de aceptación: ≤±1.5°C para todos los puntos después del estado estable.
Tasa de fuga de vacío: Después de evacuar a 10 Pa, cerrar la válvula de aislamiento y medir el aumento de presión durante 10 minutos. Tasa de fuga aceptable <0.01 Pa·L/sec por m³ de volumen de cámara.
Prueba de capacidad de hielo del condensador: Cargar un volumen de agua conocido (p. ej., 50% de la capacidad nominal), ejecutar un ciclo completo y confirmar que la presión de la cámara permanece por debajo de 30 Pa durante el secado primario.
Análisis de humedad residual (Karl Fischer): Después del secado secundario, las muestras deben mostrar ≤1% de humedad residual para la mayoría de los productos.
Los proveedores como Nasan proporcionan protocolos de prueba de aceptación de fábrica (FAT) y documentación de prueba de aceptación en sitio (SAT) como parte de la entrega.
5. Estrategias de Optimización Energética y Reducción de Costos
Los sistemas de deshidratación por congelación industrial son intensivos en energía, consumiendo 1.5-2.5 kWh por kg de agua removida. Las estrategias para reducir el costo operativo incluyen:
Recuperación de calor: Usar el calor residual del condensador para precalentar agua de limpieza o para descongelar las bobinas – reduce el consumo de vapor en un 15-20%.
Variadores de frecuencia (VFDs): En bombas de vacío y ventiladores de circulación. Durante el secado secundario, la velocidad de la bomba puede reducirse al 40% de máximo, reduciendo el consumo de energía en un 60%.
Operación intermitente: Para productos con temperatura de colapso muy baja, la presión pulsada (ciclado entre 10 Pa y 50 Pa) mejora la transferencia de calor sin penalización energética del vacío continuo.
Un deshidratador por congelación bien optimizado puede lograr un consumo energético específico por debajo de 1.2 kWh/kg, comparable a un secador de spray de dos etapas dryer.

6. Aplicaciones en Diversas Industrias
Aunque los deshidratadores por congelación son más comunes en la industria farmacéutica, sirven a mercados diversos:
Industria alimentaria: Café liofilizado, frutas, comidas instantáneas, y probióticos. Requisito clave: retención de color y relación de rehidratación de textura >90%.
Biotecnología: Anticuerpos monoclonales, vacunas de ARNm, y almacenamiento de enzimas. Requiere diseño aséptico y capacidades de limpieza en sitio (CIP).
Industria química: Estabilización de peróxidos orgánicos y catalizadores. Equipos eléctricos a prueba de explosiones y purga de gas inerte son obligatorios.
Arqueología y herbarios: Madera o muestras de plantas encharcadas – secado suave sin contracción.
Cada aplicación exige patrones de carga específicos, tipos de viales y recetas de ciclo. Nasan ofrece configuraciones personalizadas de deshidratadores por congelación que incluyen CIP, esterilización por vapor (SIP), y integración en salas limpias.
7. Comparación con Tecnologías de Secado Alternativas
Al evaluar un deshidratador por congelación frente al secado por pulverización o al secado por cinta de vacío, considere los siguientes compromisos:
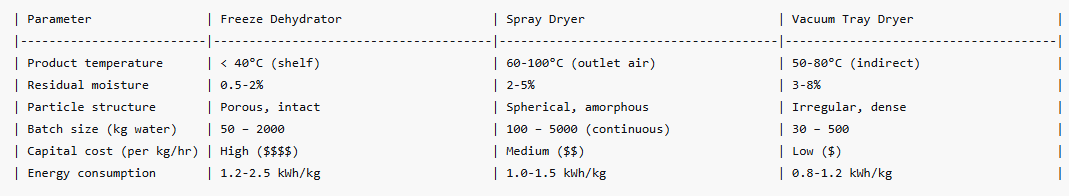
El deshidratador por congelación se selecciona cuando la labilidad térmica del producto o la preservación de la estructura superan los mayores costos de capital y operación.
Preguntas Frecuentes (FAQ) sobre Sistemas de Deshidratación por Congelación
Q1: ¿Cuál es la diferencia entre un deshidratador por congelación y un
secador al vacío convencional?
A1: Un deshidratador por congelación opera por debajo
del punto triple del agua, por lo que el hielo sublima directamente a vapor sin pasar
por una fase líquida. Esto preserva la estructura porosa del producto y
previene la degradación térmica. Un secador al vacío convencional aplica calor
a agua líquida, lo que provoca que hierva a presión reducida; esto puede llevar a
espumado y colapso de materiales sensibles.
Q2: ¿Cómo calculo la capacidad del condensador requerida para mi
deshidratador por congelación?
A2: Carga total de agua = (porcentaje de humedad inicial –
porcentaje de humedad final) × masa del producto. Para el secado primario, asuma que se
elimina el 95% del agua. La capacidad de hielo del condensador debe ser 1.2 ×
carga total de agua (margen de seguridad). Además, el área de superficie del
condensador debe eliminar al menos 5 kg/m²·hora de vapor de agua. Por ejemplo,
un lote de 200 kg con 70% de humedad inicial (140 kg de agua) necesita un
condensador capaz de contener 168 kg de hielo, con un área de superficie >34
m².
Q3: ¿Puedo usar un deshidratador por congelación para disolventes
que no sean agua?
A3: Sí, pero el sistema debe ser modificado. Para disolventes
orgánicos (tert-butanol, etanol, DMSO), la temperatura del condensador debe estar
por debajo del punto de congelación del disolvente. Los componentes eléctricos a
prueba de explosiones y la purga con gas inerte son obligatorios. Además, la bomba
de vacío debe ser compatible con el vapor del disolvente; las bombas selladas con
aceite pueden requerir aceites sintéticos especiales. Siempre consulte al
fabricante; Nasan ofrece
configuraciones resistentes a disolventes.
Q4: ¿Qué causa el “retroceso” durante el secado por congelación, y cómo
prevenirlo?
A4: El retroceso ocurre cuando la temperatura del producto
aumenta por encima del punto eutéctico durante el secado primario, causando que el
hielo se derrita en lugar de sublimarse. Esto resulta en una capa colapsada y
vidriosa. Estrategias de prevención: (a) Reducir la temperatura de la estantería en
2-3°C, (b) Aumentar ligeramente la presión de la cámara (por ejemplo, de 10 Pa a
25 Pa) para mejorar la uniformidad de la transferencia de calor, (c) Asegurarse de
que el condensador no esté sobrecargado (la acumulación de hielo reduce el flujo de
vapor). Los termopares de producto en tiempo real son la mejor herramienta de
monitoreo.
Q5: ¿Con qué frecuencia debe validarse un deshidratador por
congelación?
A5: Para uso farmacéutico GMP, se requiere una
revalidación completa (mapeo de temperatura de estantería, prueba de fuga de
vacío, rendimiento del condensador) anualmente o después de cualquier reparación
importante (reemplazo de fluido de calefacción, cambio de bomba de vacío). Para
aplicaciones de grado alimenticio, una verificación simplificada trimestral (prueba
de retención de vacío y verificación de capacidad de hielo) es suficiente. Siempre
mantenga un registro de los parámetros del ciclo (presión, temperatura de la
estantería, temperatura del producto) para cada lote.
Conclusión y Recomendaciones de Adquisición
Seleccionar un deshidratador por congelación industrial requiere equilibrar el tamaño del lote, la sensibilidad del producto y los requisitos de validación. Especificaciones clave a solicitar a los proveedores:
Rango de temperatura de la estantería (-50°C a +60°C) y uniformidad (±1°C).
Vacío final (≤1 Pa) y tasa de fuga (<0.01 Pa·L/s).
Capacidad de hielo del condensador y tiempo de descongelación (<45 minutos).
Compatibilidad CIP/SIP para aplicaciones farmacéuticas.
Nasan ofrece sistemas de deshidratación por congelación de 5 kg a 2000 kg de capacidad de hielo, todos suministrados con documentación IQ/OQ, informes de mapeo térmico y software de monitoreo remoto. Su equipo de ingeniería también puede adaptar deshidratadores por congelación existentes con sensores TDLAS y control automático de presión.
Solicite una consulta técnica o una prueba de viabilidad gratuita: Visite la página de productos de Nasan para enviar los parámetros de su producto (volumen de llenado, humedad residual objetivo, tamaño del lote). Ellos devolverán una receta de ciclo propuesta, tiempo estimado de secado y consumo de energía dentro de 48 horas. Para pedidos de volumen (3+ unidades), proporcionan puesta en marcha en el sitio y capacitación para el operador.
Envía tu consulta ahora para optimizar tu proceso de liofilización.
Contacto de consulta: Nasan – https://www.nasandry.com/ | Correo electrónico: info@nasandry.com| Teléfono: +86 21 31006665 ext 801(Teléfono)/ +86 139 1616 2131(Número móvil). Todas las consultas reciben una respuesta técnica dentro de 24 horas.