







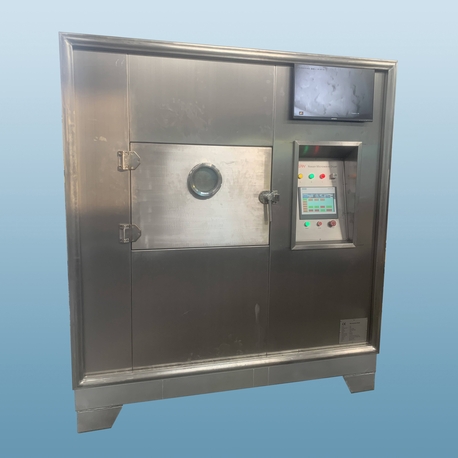
Industrielle Lyophilisation – üblicherweise durchgeführt von einem Frier-Dehydrierer – bleibt die bevorzugte Trocknungsmethode für wärmeempfindliche Materialien, einschließlich Biologika, Impfstoffe, Kaffeeextrakte und hochwertige Lebensmittelzutaten. Im Gegensatz zur herkömmlichen Heißlufttrocknung oder Vakuumverdampfung stabilisiert ein Frier-Dehydrierer das Produkt, indem es zuerst eingefroren und dann der umgebende Druck reduziert wird, um die Sublimation von Eis direkt von fest zu dampfförmig zu ermöglichen. Dies vermeidet Abbaureaktionen in der Flüssigphase, bewahrt die Mikrostruktur und ermöglicht eine langfristige Lagerung bei Raumtemperatur. Allerdings stehen industrielle Frier-Dehydrierer-Systeme vor anhaltenden Herausforderungen: ungleichmäßige Heizungen der Regale, verlängerte sekundäre Trocknungszeiten und die Ansammlung von Eis im Kondensator, die die Pumpeneffizienz verringert. Dieser Artikel bietet eine ingenieurtechnische Untersuchung der Subsysteme von Frier-Dehydrierern, einschließlich Wärmeübertragungsmodellierung, Druckregelungsstrategien und Validierung von Reinigung vor Ort (CIP). Nasan bietet eine Reihe von industriellen Lyophilisationsgeräten, die in diesem Leitfaden erwähnt werden.
1. Thermodynamik der primären und sekundären Trocknung in einem Frier-Dehydrierer
Jeder Frier-Dehydrierer-Zyklus besteht aus drei Phasen: Einfrieren, primäre Trocknung (Sublimation) und sekundäre Trocknung (Desorption). Die Effizienz des gesamten Prozesses hängt von der genauen Kontrolle der Regalentemperatur und des Kammerdrucks ab.
1.1 Einfrierphase
Das Produkt wird unter seine eutektische oder Glasübergangstemperatur (Tg') gekühlt. Für die meisten Biologika liegt die Ziel-Einfrier-Temperatur zwischen -40°C und -50°C. Die Einfrier-Rampenrate beeinflusst direkt die Morphologie der Eiskristalle: langsames Einfrieren (0,5-1°C/min) erzeugt größere Eiskristalle, die nach der Sublimation größere Poren hinterlassen und die primäre Trocknungszeit verkürzen. Schnelles Einfrieren (2-3°C/min) ergibt kleinere Kristalle, die besser für die Protein-Stabilität sind, aber eine längere Trocknung erfordern. Industrielle Frier-Dehydrierer verwenden häufig eine kontrollierte Nukleationstechnik, um die Variabilität der Unterkühlung zu beseitigen.
2.2 Primäre Trocknung (Sublimation)
Der Kammerdruck wird unter den Triplepunkt von Wasser (typischerweise 10-30 Pa) gesenkt, und die Regalentemperatur wird erhöht, um die latente Wärme der Sublimation bereitzustellen (ungefähr 2837 kJ/kg). Der entscheidende ingenieurtechnische Maßstab ist die Produkttemperatur an der Sublimationsfront – sie muss unter der Kollaps-Temperatur bleiben, um einen Kollaps der Porenstruktur zu verhindern. Für viele Formulierungen liegt die Kollaps-Temperatur zwischen -25°C und -10°C. Die Wärmezufuhr wird durch die Dampfabfuhr über den Kondensator (der bei -60°C bis -80°C gehalten wird) ausgeglichen. Die Druckregelung erfolgt durch Anpassung der Geschwindigkeit der Vakuumpumpe oder durch Einführung von Inertgas (Stickstoff).
Ein schlecht gestalteter Frier-Dehydrierer zeigt große Temperaturabweichungen zwischen den Regalen (±3°C oder mehr), was dazu führt, dass einige Ampullen die Sublimation Stunden früher als andere abschließen. Dies zwingt die Bediener, den Trocknungszyklus basierend auf der langsamsten Ampulle zu verlängern, was Energie verschwendet. Hochleistungs-Systeme von Nasan erreichen eine Regal-Uniformität innerhalb von ±1°C durch fluidzirkulierte Heizplatten.
2. Kritische Subsysteme: Kondensator, Vakuumpumpe und Wärmeübertragungsfluid
Das Verständnis der Wechselwirkungen zwischen den Kernkomponenten hilft Ingenieuren, Leistungsabfälle zu diagnostizieren.
2.1 Kondensator-Design
Der Kondensator fängt Wasserdampf als Eis auf Spulen oder Platten ein. Wichtige Entwurfsparameter sind:
Oberfläche: Typischerweise 1,5-2,5 m² pro kg Eiskapazität. Eine unzureichende Fläche führt zu hohem Druck während des Trocknens.
Abtauverfahren: Heißgasabtauung (unter Verwendung von komprimiertem Kältemittel) oder elektrische Heizgeräte. Heißgas ist schneller (15-30 min), erfordert jedoch eine sorgfältige Kontrolle, um thermischen Schock zu vermeiden.
Eisbildungseinheitlichkeit: Ungleichmäßiger Eisaufbau reduziert die effektive Fläche; daher enthalten einige Systeme rotierende Schaber.
2.2 Vakuumsystem
Kombinationen aus Drehschaufelpumpen und Roots-Gebläsen erreichen einen Enddruck unter 1 Pa. Für den Betrieb des Freeze Dehydrator muss die Pumpe große Mengen Wasserdampf bewältigen. Öldichtende Pumpen benötigen Gasballast, um Wasserkondensation im Öl zu verhindern. Trockenschraubenpumpen (öl-frei) werden für pharmazeutische Anwendungen bevorzugt, um die Rückmigration von Öldampf zu vermeiden.
2.3 Wärmeübertragungsflüssigkeit (HTF)
Siliconöl (z.B. Syltherm XLT) oder synthetische Kohlenwasserstoffflüssigkeiten zirkulieren durch Regale. Die Viskosität bei niedriger Temperatur (-50°C) ist ein Schlüsselfaktor – hohe Viskosität reduziert den Wärmeübergang. HTF mit einer Viskosität <100 cSt bei Betriebsminimum angeben.
Für den Prozess-Skalierungsaufstieg vom Labor zur Produktion bieten Freeze Dehydrator-Hersteller wie Nasan Wärme- und Stoffübertragungsmodellierung an, um die Trocknungszeit basierend auf der Geometrie der Flasche und der Fülltiefe vorherzusagen.
3. Branchenprobleme und technische Lösungen
3.1 Problem: Ungenauigkeit der Endpunktdetektion
Viele Betreiber verlassen sich auf den Druckanstiegstest (PRT), um den Endpunkt der Primärtrocknung zu bestimmen – das Schließen des Isolationsventils und das Messen des Druckanstiegs aufgrund der verbleibenden Sublimation. PRT kann jedoch irreführend sein, wenn es kleine Leckagen gibt oder wenn die Produkttemperatur variiert. Lösung: Installieren Sie einen abstimmbaren Diodenlaser-Absorptionsspektroskopie (TDLAS)-Sensor, um die Wasserdampfdichte im Kanal direkt zu messen. Dies bietet eine Echtzeit-Endpunktdetektion mit ±5% Genauigkeit.
3.2 Problem: Kollaps während der Sekundärtrocknung
Das schnelle Anheben der Regaltemperatur über Tg' verursacht einen Kollaps des amorphen Produkts. Lösung: Verwenden Sie eine Anstiegsrate von 0,1-0,2°C/min und überwachen Sie den Produktwiderstand mit einem drahtlosen Temperatursensor, der in repräsentativen Fläschchen platziert ist. Moderne Freeze Dehydrator-Steuerungssysteme enthalten einen Algorithmus zur „Vermeidung der Kollapstemperatur“, der die Temperatur 5°C unter Tg' hält, bis die Resistivität unter einen Schwellenwert fällt.
3.3 Problem: Lange Zykluszeiten für hochkonzentrierte Formulierungen
Proteine-Lösungen mit 20% Feststoffen können 60-80 Stunden Trocknung erfordern. Lösung: Wenden Sie kontrollierte Nucleation (Eisnebel-Saatgut) an, um die Eiskristallgröße zu erhöhen, was die Primärtrocknungszeit um 30% verkürzt. Erwägen Sie auch die Verwendung einer „druckbeaufschlagten Gefriertrocknung“-Technik – die Erhöhung des Kammerdrucks auf 100 Pa während der Primärtrocknung verbessert den Wärmeübergang um 40%, ohne empfindliche Produkte zu kollabieren.
4. Validierungsprotokolle für die Qualifizierung von Freeze Dehydratoren
Für pharmazeutische und biotechnologische Anwendungen verlangen regulatorische Prüfungen (FDA, EMA) dokumentierte Nachweise über die Leistung von Freeze Dehydratoren. Die folgenden Tests sind Standard:
Regaltemperaturkartierung: Platzieren Sie mindestens 15 Thermoelemente über jedes Regal, führen Sie einen Dummy-Zyklus durch und berichten Sie über die Temperaturabweichung. Akzeptanzkriterien: ≤±1,5°C für alle Punkte nach dem Gleichgewichtszustand.
Vakuumleckrate: Nach dem Evakuieren auf 10 Pa, schließen Sie das Isolationsventil und messen Sie den Druckanstieg über 10 Minuten. Akzeptable Leckrate <0,01 Pa·L/sec pro m³ Kammervolumen.
Test der Eis-Kapazität des Kondensators: Laden Sie ein bekanntes Wasservolumen (z.B. 50% der Nennkapazität), führen Sie einen vollständigen Zyklus durch und bestätigen Sie, dass der Kammerdruck während der primären Trocknung unter 30 Pa bleibt.
Analyse der Restfeuchte (Karl Fischer): Nach der sekundären Trocknung müssen die Proben ≤1% Restfeuchte für die meisten Produkte aufweisen.
Lieferanten wie Nasan stellen Protokolle für den Werksabnahmetest (FAT) und die Dokumentation des Standortabnahmetests (SAT) als Teil der Lieferung zur Verfügung.
5. Strategien zur Energieoptimierung und Kostenreduzierung
Industrielle Gefriertrocknungsanlagen sind energieintensiv und verbrauchen 1,5-2,5 kWh pro kg entferntem Wasser. Strategien zur Senkung der Betriebskosten umfassen:
Wärmerückgewinnung: Nutzung der Abwärme des Kondensators zur Vorwärmung von Reinigungswasser oder zum Abtauen der Spulen – reduziert den Dampfverbrauch um 15-20%.
Frequenzumrichter (VFDs): An Vakuumpumpen und Zirkulationsventilatoren. Während der sekundären Trocknung kann die Pumpenleistung auf 40% des Maximums reduziert werden, was den Stromverbrauch um 60% senkt.
Intermittierender Betrieb: Für Produkte mit sehr niedriger Kollabiertemperatur verbessert pulsed pressure (Wechsel zwischen 10 Pa und 50 Pa) den Wärmeübergang ohne Energieverlust durch kontinuierliches Vakuum.
Ein gut optimierter Gefriertrockner kann einen spezifischen Energieverbrauch von unter 1,2 kWh/kg erreichen, vergleichbar mit einem zweistufigen Sprüh trockner.

6. Anwendungen in verschiedenen Branchen
Während Gefriertrockner in der Pharmaindustrie am häufigsten vorkommen, bedienen sie verschiedene Märkte:
Lebensmittelindustrie: Gefriergetrockneter Kaffee, Früchte, Fertiggerichte und Probiotika. Hauptanforderung: Farberhaltung und Textur-Wiederhydrationsverhältnis >90%.
Biotechnologie: Monoklonale Antikörper, mRNA-Impfstoffe und Enzymlagerung. Erfordert aseptisches Design und Clean-in-Place (CIP) Fähigkeiten.
Chemische Industrie: Stabilisierung von organischen Peroxiden und Katalysatoren. Explosionsgeschützte Elektrik und Inertgas-Spülung sind obligatorisch.
Archäologie & Herbarien: Wasserlogged Holz oder Pflanzenproben – sanfte Trocknung ohne Schrumpfung.
Jede Anwendung erfordert spezifische Regalbeladungsmuster, Fläschchentypen und Zyklusrezepte. Nasan bietet maßgeschneiderte Gefriertrockner-Konfigurationen einschließlich CIP, Dampfdampfsterilisation (SIP) und Reinraum-Integration an.
7. Vergleich mit alternativen Trocknungstechnologien
Bei der Bewertung eines Gefriertrockners im Vergleich zur Sprühtrocknung oder Vakuumgurt Trocknung sollten die folgenden Abwägungen berücksichtigt werden:
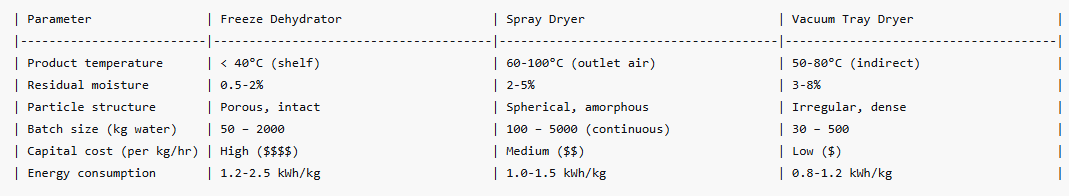
Der Gefriertrockner wird ausgewählt, wenn die Wärmeempfindlichkeit des Produkts oder die Strukturerhaltung die höheren Investitions- und Betriebskosten überwiegt.
Häufig gestellte Fragen (FAQ) zu Gefriertrocknungsanlagen
Q1: Was ist der Unterschied zwischen einem Gefriertrockner und einem
konventionellen Vakuumtrockner?
A1: Ein Gefriertrockner arbeitet unter
dem Dreipunkt von Wasser, sodass Eis direkt zu Dampf sublimiert, ohne durch
eine flüssige Phase zu gehen. Dies bewahrt die poröse Struktur des Produkts und
verhindert thermische Zersetzung. Ein konventioneller Vakuumtrockner wendet typischerweise Wärme
auf flüssiges Wasser an, wodurch es bei reduziertem Druck kocht – dies kann zu
Schaumbildung und dem Zusammenbruch empfindlicher Materialien führen.
Q2: Wie berechne ich die erforderliche Kondensatorleistung für meinen
Gefriertrockner?
A2: Gesamte Wasserlast = (anfängliche Feuchtigkeit % –
endgültige Feuchtigkeit %) × Produktmasse. Für die Primärtrocknung wird angenommen, dass 95%
des Wassers entfernt werden. Die Eis-Kapazität des Kondensators sollte 1,2 ×
der gesamten Wasserlast (Sicherheitsmarge) betragen. Darüber hinaus muss die
Kondensatoroberfläche mindestens 5 kg/m²·Stunde Wasserdampf entfernen. Zum Beispiel benötigt
eine Charge von 200 kg mit 70% anfänglicher Feuchtigkeit (140 kg Wasser) einen
Kondensator, der 168 kg Eis halten kann, mit einer Fläche >34 m².
Q3: Kann ich einen Gefriertrockner für andere Lösungsmittel als
Wasser verwenden?
A3: Ja, aber das System muss modifiziert werden. Für organische
Lösungsmittel (tert-Butanol, Ethanol, DMSO) muss die Kondensatortemperatur unter
dem Gefrierpunkt des Lösungsmittels liegen. Explosionsgeschützte elektrische
Komponenten und eine Inertgas-Spülung sind obligatorisch. Darüber hinaus muss die
Vakuumpumpe mit dem Lösungsmitteldampf kompatibel sein – öldicht abgeschottete Pumpen
benötigen möglicherweise spezielle synthetische Öle. Konsultieren Sie immer den
Hersteller; Nasan bietet
lösungsmittelbeständige Konfigurationen an.
Q4: Was verursacht „Meltback“ während der Gefriertrocknung, und wie kann man
es verhindern?
A4: Meltback tritt auf, wenn die Produkttemperatur während der
Primärtrocknung über den eutektischen Punkt steigt, wodurch Eis schmilzt, anstatt zu
sublimieren. Dies führt zu einer zusammengebrochenen, glasartigen Schicht.
Präventionsstrategien: (a) Senken Sie die Regaletemperatur um 2-3°C, (b) Erhöhen
Sie den Kammerdruck leicht (z. B. von 10 Pa auf 25 Pa), um die Wärmeübertragungs-
gleichmäßigkeit zu verbessern, (c) Stellen Sie sicher, dass der Kondensator nicht
überlastet ist (Eisbildung reduziert den Dampfstrom). Echtzeit-Produkthermoelemente
sind das beste Überwachungswerkzeug.
Q5: Wie oft sollte ein Gefriertrockner
validiert werden?
A5: Für GMP-pharmazeutische Anwendungen ist eine vollständige
Revalidierung (Regaletemperatur-Mapping, Vakuumlecktest, Kondensatorleistung)
jährlich oder nach größeren Reparaturen (Ersetzen des Heizmediums, Wechsel der
Vakuumpumpe) erforderlich. Für Anwendungen in der Lebensmittelindustrie ist eine
vereinfachte vierteljährliche Überprüfung (Vakuumhalte-Test und Eis-Kapazitäts-
Überprüfung) ausreichend. Führen Sie immer ein Protokoll der Zyklusparameter
(Druck, Regaletemperatur, Produkttemperatur) für jede Charge.
Fazit und Beschaffungs- Empfehlungen
Die Auswahl eines industriellen Gefriertrockners erfordert eine Balance zwischen Batchgröße, Produktempfindlichkeit und Validierungsanforderungen. Wichtige Spezifikationen, die von Anbietern angefordert werden sollten:
Regaletemperaturbereich (-50°C bis +60°C) und Gleichmäßigkeit (±1°C).
Endvakuum (≤1 Pa) und Leckrate (<0.01 Pa·L/s).
Kondensator-Eiskapazität und Abtauzeit (<45 Minuten).
CIP/SIP-Kompatibilität für pharmazeutische Anwendungen.
Nasan bietet Gefriertrocknungsanlagen mit einer Kapazität von 5 kg bis 2000 kg Eis, die alle mit IQ/OQ-Dokumentation, thermischen Mapping-Berichten und Fernüberwachungssoftware geliefert werden. Ihr Ingenieurteam kann auch bestehende Gefriertrockner mit TDLAS-Sensoren und automatisierter Druckregelung nachrüsten.
Fordern Sie eine technische Beratung oder einen kostenlosen Machbarkeitstest an: Besuchen Sie Nasan’s Produktseite, um Ihre Produktparameter (Füllvolumen, Zielrestfeuchte, Batchgröße) einzureichen. Sie werden innerhalb von 48 Stunden ein vorgeschlagenes Zyklusrezept, die geschätzte Trocknungszeit und den Energieverbrauch zurückgeben. Für Volumenbestellungen (3+ Einheiten) bieten sie die Inbetriebnahme vor Ort und Schulungen für Bediener an.
Jetzt Ihre Anfrage senden, um Ihren Lyophilisierungsprozess zu optimieren.
Ansprechpartner für Anfragen: Nasan – https://www.nasandry.com/ | E-Mail: info@nasandry.com| Telefon: +86 21 31006665 ext 801(Telefon)/ +86 139 1616 2131(Mobilnummer). Alle Anfragen erhalten innerhalb von 24 Stunden eine technische Antwort.