







Le traitement à sec de matériaux sensibles à la chaleur nécessite un contrôle précis des transitions de phase. Dans la fabrication industrielle, préserver la structure moléculaire, l'activité biologique et les propriétés organoleptiques tout en éliminant le solvant représente une base d'ingénierie persistante. Des méthodes thermiquement agressives comme le séchage par pulvérisation ou le séchage à air chaud rotatif induisent fréquemment la dénaturation des protéines, l'effondrement structurel et la perte de composés volatils. Les opérations de séchage industriel s'appuient sur la sublimation sous vide à basse température pour éliminer l'humidité tout en préservant l'intégrité du produit.
Faire fonctionner un déshydrateur par congélation commercial moderne implique d'équilibrer l'apport de chaleur par rapport aux taux d'élimination de la vapeur sous un vide profond. L'objectif est de maximiser le débit de sublimation de la glace sans franchir les seuils thermiques qui détruisent les matrices du produit. Atteindre cet équilibre exige une compréhension complète du transfert de chaleur et de masse, des propriétés thermodynamiques des solutions congelées et de la conception des équipements mécaniques.

Thermodynamique de la Sublimation à Basse Température
La sublimation se produit lorsque l'eau passe directement d'une phase solide à une phase gazeuse sans entrer dans l'état liquide. Cette transformation de phase se produit en dessous du point triple de l'eau, défini à 611,65 Pascals (4,58 Torr) et à une température de 0,01 degrés Celsius. Les opérations commerciales maintiennent des pressions de système bien inférieures à cette base, généralement entre 5 et 50 Pascals, pour accélérer le transport de la vapeur.
De l'énergie thermique doit être introduite pour fournir la chaleur latente de sublimation, qui est d'environ 2 840 kilojoules par kilogramme de glace. Si le transfert de chaleur vers l'étagère du produit congelé est trop lent, la sublimation s'arrête, prolongeant les temps de cycle et augmentant les coûts opérationnels. À l'inverse, si l'énergie thermique dépasse la capacité de séchage sublimatif de l'interface de glace, la température locale du produit dépasse son seuil critique d'effondrement ($T_c$) ou son point de fusion eutectique ($T_e$). Un tel échec structurel provoque un rétrécissement de la matrice, une capacité de réhydratation réduite et une rétention d'humidité inégale.
Préserver la géométrie de la matrice pendant la sublimation crée une structure poreuse à l'intérieur du gâteau séché. Ce gâteau poreux facilite une réhydratation rapide et maintient une faible activité de l'eau ($a_w$), amenant souvent les niveaux d'humidité résiduelle en dessous de 2 %. Ces paramètres empêchent la dégradation enzymatique et la prolifération microbienne pendant le stockage à long terme.
Composants Architecturaux Principaux des Équipements de Sublimation Industrielle
Un système industriel fonctionne comme un réseau thermique et sous vide intégré conçu pour maintenir des paramètres opérationnels précis lors de productions sur plusieurs jours. La fiabilité de l'équipement repose sur quatre interactions principales des sous-systèmes.
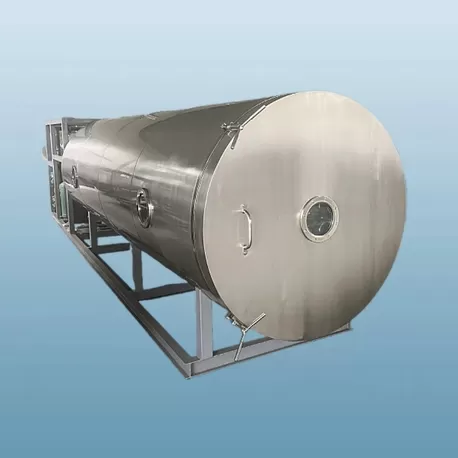
Chambre de Traitement sous Vide : Construite en acier inoxydable de forte épaisseur (316L pour les surfaces en contact avec le produit et 304 pour les cadres structurels), le récipient principal résiste à des conditions de vide profond et à des cycles de nettoyage automatisés. Les finitions de surface internes sont polies à un standard miroir élevé (Ra inférieur à 0,4 micromètres) pour prévenir l'accumulation de biocharge et rationaliser les protocoles de désinfection.
Bobines de Condenseur Réfrigérées : Situées soit à l'intérieur du récipient principal, soit dans un module d'isolation à chemin court adjacent, le condenseur agit comme un piège à vapeur de haute capacité. Il piège la vapeur d'eau sublimée sur des surfaces sub-zéro, empêchant l'humidité d'entrer et d'endommager le groupe de pompage sous vide.
Réseau de Rayonnage de Fluide Thermique : Les étagères de produits jouent un double rôle : congeler le produit liquide jusqu'à sa forme solide et fournir de la chaleur pendant le processus de sublimation. Des canaux internes creux transportent un fluide de transfert de chaleur, tel que de l'huile de silicone synthétique, à travers des voies d'écoulement conçues pour garantir l'uniformité de la température de surface sur toutes les positions des plateaux.
Système de Génération de Vide : Un skid de pompage multi-étapes combinant des pompes à vis sèches et des capacités d'évacuation de souffleurs à racines. Cette configuration élimine les gaz non condensables tout en maintenant des pressions système stables tout au long des phases de séchage primaire et secondaire.
Les normes d'ingénierie développées par Nasan se concentrent sur l'équilibre de ces sous-systèmes pour éviter les goulets d'étranglement du processus. Un goulet d'étranglement survient généralement lorsque la production de vapeur au niveau de l'étagère dépasse le taux de condensation de glace du piège froid, provoquant des conditions d'écoulement obstruées à travers le conduit de vapeur et augmentant la pression de la chambre.
Dynamiques de Séchage Primaire et Secondaire
Le cycle opérationnel d'un déshydrateur par congélation se déroule en trois étapes de processus distinctes : congélation, séchage primaire et séchage secondaire. Chaque étape exige une exécution précise des points de consigne pour éviter les défauts de produit.
Congélation Initiale de la Matrice
La congélation établit la morphologie des cristaux de glace, qui régit la taille des pores pendant la sublimation. Le refroidissement doit se faire à des taux contrôlés. Une congélation rapide génère de minuscules cristaux de glace, créant de petits pores qui entravent l'évasion de la vapeur pendant le séchage primaire. Une congélation lente forme des cristaux de glace plus grands, offrant de plus grands canaux pour une évasion rapide de la vapeur, bien qu'elle puisse perturber les parois cellulaires dans les tissus biologiques. Les températures cibles doivent rester en dessous du point eutectique du produit pour garantir une solidification complète.
Séchage Primaire (Sublimation)
Le séchage primaire élimine la grande majorité de l'eau libre non congelée. La pression de la chambre est abaissée en dessous de la pression de vapeur d'équilibre de la glace, et les températures des étagères sont progressivement augmentées pour favoriser la sublimation. L'interface de sublimation se déplace progressivement vers le bas, du haut du gâteau congelé jusqu'au fond du conteneur. La pression du système pendant cette phase est étroitement gérée à l'aide de manomètres à capacitance. Le contrôle de l'apport thermique garantit que le front de sublimation reste en dessous du seuil de température d'effondrement.
Séchage Secondaire (Désorption)
Une fois que la glace de frontière est sublimée, une fraction d'eau liée reste absorbée dans la matrice solide du gâteau. Le séchage secondaire élimine cette humidité restante par désorption. Le vide est maintenu à des niveaux minimaux tandis que les températures des étagères sont augmentées, parfois jusqu'à 40 ou 50 degrés Celsius, selon la sensibilité à la chaleur. Cette étape se poursuit jusqu'à ce que la teneur résiduelle en humidité atteigne les niveaux de spécification cibles, garantissant une stabilité à long terme des étagères.
Défis de Traitement et Solutions Système
La montée en échelle industrielle introduit des variables non linéaires. Un protocole développé dans une petite unité de laboratoire se traduit rarement directement dans une chambre de manifold commercial sans ajustement. Les différences dans les mécanismes de transfert de chaleur, les effets de bord sur les étagères et la résistance à l'écoulement de la vapeur doivent être prises en compte dans les protocoles de production.
Un défi fréquent concerne l'uniformité de la température des étagères sur de grandes surfaces. Les gradients de température provoquent des taux de séchage incohérents entre les plateaux au centre par rapport à ceux aux bords. Des manifolds de distribution de fluide avancés conçus par Nasan atténuent cette variance, maintenant les tolérances de surface des étagères dans des marges étroites de plus ou moins 0,5 degré Celsius sur des agencements de plusieurs mètres carrés.
Un autre défi opérationnel concerne la surveillance de l'achèvement du séchage primaire. Mettre fin au séchage primaire trop tôt et augmenter la chaleur des étagères pour le séchage secondaire provoque une fusion localisée ("melt-back") de la glace résiduelle, ruinant le lot. S'appuyer sur des intervalles de temps fixes conduit souvent à des cycles de séchage prolongés et inefficaces. Les outils de technologie analytique de processus (PAT) abordent ce problème. Les mesures de pression comparatives utilisant des manomètres Pirani et de capacitance, ainsi que la spectrométrie de masse de point de rosée et les tests de montée de pression (PRT), fournissent une validation en temps réel des points de sublimation.
Analyse comparative des méthodologies de séchage
La sélection de l'équipement de déshydratation approprié nécessite d'analyser les compromis entre les coûts d'exploitation, les dépenses d'investissement et les normes de qualité du produit final. Le tableau ci-dessous présente les différences structurelles entre les processus de séchage commercial courants.
| Paramètre du processus | Déshydratation par congélation industrielle | Séchage par plateau sous vide | Séchage par pulvérisation |
|---|---|---|---|
| Température de fonctionnement | Phase sub-zéro (-40°C à +40°C sous vide) | Plage thermique modérée (+40°C à +90°C) | Plage thermique élevée (+150°C à +220°C à l'entrée) |
| État physique lors du retrait | Glace solide directement à vapeur d'eau | Eau liquide à vapeur d'eau | Évaporation instantanée de gouttelettes liquides |
| Préservation de la matrice structurelle | Haute rétention de la structure de gâteau poreux | Contraction modérée et augmentation de la densité | Formation de poudre fine, stress thermique localisé |
| Rétention des composés bioactifs | Taux de préservation élevé (généralement 95-99%) | Perte modérée due à l'exposition thermique | Perte variable en fonction du temps d'exposition à la chaleur |
| Kinétiques de réhydratation | Capacité de réhydratation rapide | Réhydratation lente et partielle | Dissolution rapide de la phase poudreuse |
Équilibre énergétique et coûts du cycle de vie
La consommation d'énergie élevée reste une considération connue pour les systèmes de sublimation sous vide à grande échelle. De l'énergie est requise simultanément pour des cycles de réfrigération profonde, des boucles de circulation de fluide thermique et la création continue de vide sur de longues durées d'exécution. L'évaluation des coûts opérationnels totaux implique d'examiner les charges électriques, les intervalles de maintenance et la capacité de traitement du processus.
Les mises à niveau du système axées sur la récupération de chaleur résiduelle améliorent considérablement l'efficacité. La chaleur rejetée par les compresseurs de réfrigération primaire peut être capturée pour réchauffer les fluides thermiques pendant le séchage secondaire, réduisant la consommation d'énergie de l'installation. L'incorporation de boucles de récupération de chaleur continue dans les installations modernes par Nasan aide les usines à réduire les charges électriques totales par kilogramme de solvant éliminé.
Préserver la conformité nettoyage sur place (CIP) et vapeur sur place (SIP) aide à maximiser le temps de fonctionnement de l'usine. Les skids CIP/SIP entièrement automatisés réduisent les temps d'arrêt entre les lots, minimisent l'exposition humaine aux composés actifs et empêchent la contamination croisée entre les lots. Investir dans une construction robuste en acier inoxydable et des matériaux d'étanchéité de haute qualité (tels que l'EPDM ou le Viton) réduit la dégradation des joints sous des cycles thermiques répétés, diminuant ainsi les temps d'arrêt de maintenance inattendus.
Portée commerciale et adéquation des matériaux
Les applications modernes s'étendent à des secteurs de bio-traitement à forte valeur ajoutée où l'intégrité structurelle et l'activité biologique doivent être conservées sans exposition thermique chaude.
Extraits nutraceutiques et botanicals : Préserve les antioxydants sensibles à la chaleur, les polyphénols et les enzymes actives qui se dégradent dans les systèmes standard à air chaud.
Cultures probiotiques et bactériennes : Maintient les parois cellulaires intactes lors de l'élimination de l'eau, maintenant une viabilité élevée des unités formant des colonies (UFC) après réhydratation.
Produits marins et alimentaires spécialisés : Retient les profils de saveur fragiles, les composés aromatiques et les formes physiques originales sans rétrécissement.
Poudres chimiques actives et d'enzymes : Maintient l'activité catalytique et la stabilité à long terme sans ajouter de conservateurs stabilisants.
Un déshydrateur à congélation bien configuré sert de police d'assurance opérationnelle pour des matériaux de grande valeur. Assurer une faible activité en eau ($a_w < 0.2$) verrouille les taux de réaction biochimique, permettant un stockage ambiant à long terme sans dégradation chimique.
Questions Fréquemment Posées
Q1 : En quoi un déshydrateur à congélation diffère-t-il des déshydrateurs sous vide thermiques standard ?
A1 : Une unité à basse température congèle l'eau du produit en glace, la sublimant directement en vapeur sous vide profond sans entrer dans une phase liquide. Les déshydrateurs sous vide thermiques standard évaporent l'eau d'une phase liquide à des températures plus basses. Le séchage par évaporation présente des risques de dégradation thermique, de rétrécissement structurel et de migration de composés actifs au sein de la matrice de séchage.
Q2 : Quel rôle joue la température d'effondrement pendant le séchage primaire ?
A2 : La température d'effondrement ($T_c$) est le point au-dessus duquel une matrice de soluté congelée perd sa rigidité structurelle et s'assouplit ou s'écoule. Si l'apport de chaleur fait dépasser la température du front de séchage cette limite pendant le séchage primaire, la structure du gâteau poreux s'effondre. Cela entraîne des taux de réhydratation réduits, de l'humidité résiduelle piégée et des cycles de séchage prolongés.
Q3 : Pourquoi l'uniformité de la température des étagères est-elle décisive pour la cohérence des lots ?
A3 : Des températures d'étagères inégales entraînent des taux de séchage variables à travers les plateaux au sein de la même chambre de lot. Les plateaux dans des zones plus chaudes terminent la sublimation plus tôt et risquent une surchauffe localisée, tandis que les plateaux dans des zones plus fraîches prennent du retard, conservant de la glace non sublimée. Une distribution uniforme de la chaleur sur les étagères garantit des niveaux d'humidité cohérents à travers tous les lots traités.
Q4 : Comment les usines de transformation peuvent-elles réduire les temps de cycle sans compromettre la qualité du produit ?
A4 : Les temps de cycle peuvent être minimisés en optimisant les profils d'étape de congélation contrôlée pour favoriser la formation uniforme de cristaux de glace, en ajustant la pression de la chambre pour correspondre aux cinétiques de transfert de chaleur maximales, et en utilisant des outils PAT en temps réel comme les tests de montée de pression pour identifier la fin exacte du séchage primaire sans ajouter de marges de sécurité inutiles.
Q5 : Quels protocoles de maintenance sont nécessaires pour maintenir les performances sous vide profond ?
A5 : La maintenance régulière doit se concentrer sur le remplacement de l'huile de la pompe à vide ou l'entretien des mécanismes à vis sèches, vérifier les joints de porte pour dégradation, vérifier les calendriers de dégivrage des pièges froids, et effectuer des tests périodiques de fuite d'hélium sur les ports de la chambre et les lignes fluides pour prévenir les micro-fuites compromettant les pressions de traitement.
Évaluer les systèmes de séchage spécialisés pour votre installation de production nécessite une conception mécanique, thermodynamique et de processus détaillée. Contactez l'équipe d'ingénierie de Nasan pour demander une consultation technique, soumettre des matériaux d'essai pour analyse, ou recevoir des spécifications d'équipement personnalisées adaptées à vos exigences de lot.