

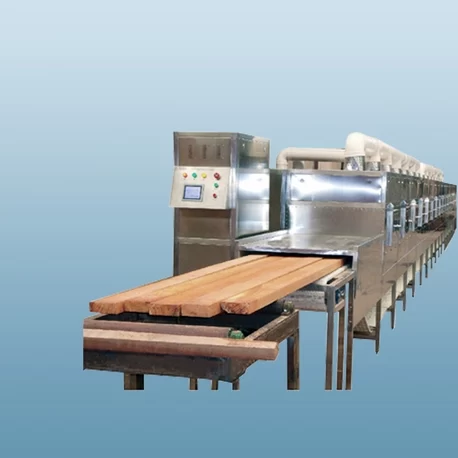
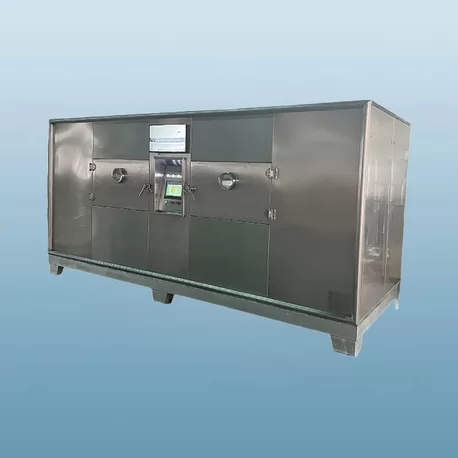
Die Trocknung von wärmeempfindlichen Materialien erfordert eine präzise Kontrolle über Phasenübergänge. In der industriellen Fertigung stellt die Erhaltung der molekularen Struktur, biologischen Aktivität und organoleptischen Eigenschaften bei der Entfernung von Lösungsmitteln eine anhaltende ingenieurtechnische Herausforderung dar. Thermisch aggressive Methoden wie Sprühtrocknung oder rotierende Heißlufttrocknung führen häufig zu einer Denaturierung von Proteinen, strukturellen Zusammenbrüchen und dem Verlust flüchtiger Verbindungen. Industrielle Trocknungsoperationen verlassen sich auf die Niedertemperatur-Vakuum-Sublimation, um Feuchtigkeit zu entfernen und gleichzeitig die Produktintegrität zu bewahren.
Der Betrieb eines modernen kommerziellen Frosttrockners erfordert ein Gleichgewicht zwischen Wärmezufuhr und Dampfentfernung unter tiefem Vakuum. Das Ziel ist es, den Durchsatz der Eissublimation zu maximieren, ohne die thermischen Schwellenwerte zu überschreiten, die die Produktmatrizen zerstören. Dieses Gleichgewicht zu erreichen, erfordert ein umfassendes Verständnis von Wärme- und Stoffübertragung, thermodynamischen Eigenschaften gefrorener Lösungen und dem Design mechanischer Ausrüstungen.

Thermodynamik der Niedertemperatur-Sublimation
Sublimation tritt auf, wenn Wasser direkt von einer festen Phase in eine Gasphase übergeht, ohne den flüssigen Zustand zu betreten. Dieser Phasenübergang erfolgt unterhalb des Triple-Punkts von Wasser, der bei 611,65 Pascal (4,58 Torr) und einer Temperatur von 0,01 Grad Celsius definiert ist. Kommerzielle Operationen halten die Systemdrücke weit unter diesem Basispunkt, typischerweise zwischen 5 und 50 Pascal, um den Damptransport zu beschleunigen.
Thermische Energie muss zugeführt werden, um die latente Wärme der Sublimation bereitzustellen, die ungefähr 2.840 Kilojoule pro Kilogramm Eis beträgt. Wenn der Wärmeübergang zur gefrorenen Produktablage zu langsam ist, kommt die Sublimation zum Stillstand, was die Zykluszeiten verlängert und die Betriebskosten erhöht. Umgekehrt, wenn die thermische Energie die sublimative Trocknungsfähigkeit der Eisoberfläche überschreitet, steigt die lokale Produkttemperatur über ihren kritischen Kollaps-Schwellenwert ($T_c$) oder den eutektischen Schmelzpunkt ($T_e$). Ein solcher struktureller Ausfall führt zu einer Schrumpfung der Matrix, einer verringerten Rehydratationskapazität und einer ungleichmäßigen Feuchtigkeitsretention.
Die Erhaltung der Matrixgeometrie während der Sublimation schafft eine poröse Struktur innerhalb des getrockneten Kuchens. Dieser poröse Kuchen erleichtert eine schnelle Rehydratation und hält die Wasseraktivität ($a_w$) niedrig, wodurch die Restfeuchtigkeitswerte oft unter 2% gebracht werden. Diese Parameter verhindern enzymatische Zersetzung und mikrobielle Proliferation während der Langzeitlagerung.
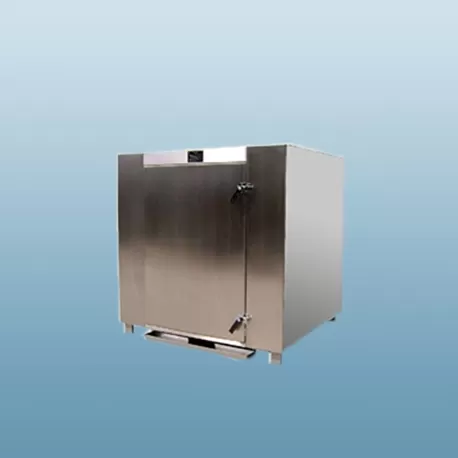
Kernarchitekturkomponenten industrieller Sublimationsausrüstung
Ein industrielles System funktioniert als integriertes thermisches und Vakuumnetzwerk, das darauf ausgelegt ist, präzise Betriebsparameter über mehrtägige Produktionsläufe aufrechtzuerhalten. Die Zuverlässigkeit der Ausrüstung hängt von vier primären Wechselwirkungen der Teilsysteme ab.
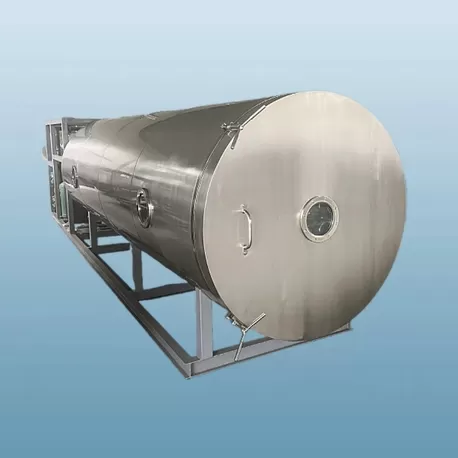
Vakuumverarbeitungskammer: Hergestellt aus schwerem Edelstahl (316L für produktberührende Oberflächen und 304 für tragende Rahmen), hält das Hauptgefäß tiefen Vakuumbedingungen und automatisierten Reinigungszyklen stand. Die inneren Oberflächen sind auf einen hohen Spiegelstandard (Ra weniger als 0,4 Mikrometer) poliert, um die Ansammlung von Bio-Belastungen zu verhindern und die Sanitätsprotokolle zu optimieren.
Kühlmittelkondensatorspulen: Entweder im Hauptgefäß oder in einem angrenzenden Kurzweg-Isolationsmodul untergebracht, fungiert der Kondensator als Hochleistungsdampffalle. Er fängt sublimierten Wasserdampf auf subzero Oberflächen ein und verhindert, dass Feuchtigkeit in die Vakuumpumpengruppe eindringt und diese beschädigt.
Thermal Fluid Shelf Array: Produktregale erfüllen zwei Funktionen: das Einfrieren des flüssigen Produkts bis zur festen Form und die Bereitstellung von Wärme während des Sublimationsprozesses. Hohlräume im Inneren führen ein Wärmeübertragungsfluid, wie synthetisches Silikonöl, durch geplante Flusswege, um eine gleichmäßige Oberflächentemperatur über alle Regalpositionen hinweg sicherzustellen.
Vacuum Generation System: Ein mehrstufiges Pumpensystem, das trockene Schraubenpumpen und Wurzelgebläse kombiniert. Diese Konfiguration entfernt nicht-kondensierbare Gase, während die Systemdrücke während der primären und sekundären Trocknungsphasen stabil bleiben.
Die von Nasan entwickelten Ingenieurstandards konzentrieren sich darauf, diese Teilsysteme auszubalancieren, um Prozessengpässe zu verhindern. Ein Engpass tritt typischerweise auf, wenn die Dampfproduktion am Regal die Eis-Kondensationsrate des Kältetraps übersteigt, was zu verstopften Strömungsbedingungen durch den Dampfdurchlass führt und den Druck im Behälter erhöht.
Primäre und sekundäre Trocknungsdynamik
Der Betriebszyklus eines Freeze Dehydrators entfaltet sich über drei verschiedene Prozessschritte: Einfrieren, primäre Trocknung und sekundäre Trocknung. Jede Phase erfordert eine sorgfältige Ausführung der Sollwerte, um Produktfehler zu vermeiden.
Initial Matrix Freezing
Das Einfrieren bestimmt die Morphologie der Eiskristalle, die die Porengröße während der Sublimation steuert. Das Abkühlen muss in kontrollierten Raten erfolgen. Schnelles Einfrieren erzeugt winzige Eiskristalle, die kleine Poren schaffen, die die Dampfabfuhr während der primären Trocknung behindern. Langsame Gefrierung bildet größere Eiskristalle, die größere Kanäle für eine schnelle Dampfabfuhr bieten, jedoch die Zellwände in biologischem Gewebe stören können. Zieltemperaturen müssen sicher unter dem eutektischen Punkt des Produkts liegen, um eine vollständige Verfestigung zu gewährleisten.
Primäre Trocknung (Sublimation)
Die primäre Trocknung entfernt den Großteil des nicht gefrorenen, freien Wassers. Der Druck im Behälter wird unter den Gleichgewichtsdampfdruck von Eis gesenkt, und die Regaltemperaturen werden schrittweise erhöht, um die Sublimation voranzutreiben. Die Sublimationsoberfläche bewegt sich allmählich von der Oberseite des gefrorenen Kuchens zur Unterseite des Behälters. Der Systemdruck während dieser Phase wird eng überwacht, indem Kapazitätsmanometer verwendet werden. Die Kontrolle der thermischen Zufuhr stellt sicher, dass die Sublimationsfront unter dem Zusammenbruchstemperatur- schwellenwert bleibt.
Sekundäre Trocknung (Desorption)
Sobald die Grenzschicht aus Eis sublimiert ist, bleibt ein Teil des gebundenen Wassers in der festen Kuchenmatrix absorbiert. Die sekundäre Trocknung entfernt diese verbleibende Feuchtigkeit durch Desorption. Das Vakuum wird auf minimalen Niveaus gehalten, während die Regaltemperaturen erhöht werden, manchmal bis zu 40 oder 50 Grad Celsius, abhängig von der Wärmeempfindlichkeit. Dieser Schritt wird fortgesetzt, bis der Restfeuchtigkeitsgehalt die Ziel-Spezifikationswerte erreicht, um eine langfristige Regallagerstabilität zu gewährleisten.
Verarbeitungsherausforderungen und Systemlösungen
Die industrielle Skalierung führt nichtlineare Variablen ein. Ein Protokoll, das in einer kleinen Laboreinheit entwickelt wurde, lässt sich selten direkt auf eine kommerzielle Manifoldkammer ohne Anpassung übertragen. Unterschiede in den Wärmeübertragungsmechanismen, Randwirkungen auf Regalen und der Dampfdurchflusswiderstand müssen in die Produktionsprotokolle einfließen.
Eine häufige Herausforderung besteht in der Nicht-Uniformität der Regaltemperatur über große Oberflächenbereiche. Temperaturgradienten verursachen inkonsistente Trocknungsraten zwischen Regalen in der Mitte und denen an den Rändern. Fortschrittliche Fluidverteilungsmanifolds, die von Nasan entwickelt wurden, mildern diese Varianz und halten die Regaloberflächentoleranzen innerhalb enger Grenzen von plus oder minus 0,5 Grad Celsius über mehr als einen Quadratmeter große Anordnungen.
Eine weitere operationale Herausforderung besteht darin, den Abschluss der primären Trocknung zu überwachen. Das vorzeitige Beenden der primären Trocknung und das Erhöhen der Regaltemperatur für die sekundäre Trocknung führt zu lokalisiertem Schmelzen ("melt-back") des verbleibenden Eises, was die Charge ruiniert. Das Verlassen auf feste Zeitintervalle führt oft zu verlängerten, ineffizienten Trocknungszyklen. Werkzeuge der Prozessanalytik (PAT) adressieren dieses Problem. Vergleichende Druckmessungen mit Pirani- und Kapazitätsmessgeräten, zusammen mit Taupunkt-Massenspektrometrie und Druckanstiegstests (PRT), bieten Echtzeitvalidierung der Sublimationsendpunkte.
Vergleichende Analyse der Trocknungsmethoden
Die Auswahl der geeigneten Dehydratisierungsausrüstung erfordert die Analyse von Kompromissen zwischen Betriebskosten, Investitionsausgaben und Qualitätsstandards des Endprodukts. Die folgende Tabelle skizziert strukturelle Unterschiede zwischen gängigen kommerziellen Trocknungsprozessen.
| Prozessparameter | Industrielle Gefriertrocknung | Vakuum-Trocknung auf Tabletts | Sprühtrocknung |
|---|---|---|---|
| Betriebstemperatur | Subzero-Phase (-40°C bis +40°C unter Vakuum) | Moderater Temperaturbereich (+40°C bis +90°C) | Hoher Temperaturbereich (+150°C bis +220°C Eingang) |
| Physikalischer Zustand während der Entfernung | Festes Eis direkt zu Wasserdampf | Flüssiges Wasser zu Wasserdampf | Flüssiger Tropfen-Blitzverdampfung |
| Erhalt der strukturellen Matrix | Hohe Beibehaltung der porösen Kuchenstruktur | Moderate Kontraktion und Dichteerhöhung | Feinpulverbildung, lokalisierter thermischer Stress |
| Erhalt von bioaktiven Verbindungen | Hohe Erhaltungsrate (typischerweise 95-99%) | Moderater Verlust aufgrund thermischer Exposition | Variabler Verlust basierend auf der Wärmeexpositionszeit |
| Rehydratationskinetik | Schnelle Rehydratationskapazität | Langsame und partielle Rehydratation | Schnelle Auflösung der Pulverphase |
Energiehaushalt und Lebenszykluskosten
Hoher Energieverbrauch bleibt ein bekanntes Anliegen für großflächige Vakuum-Sublimationssysteme. Strom wird gleichzeitig für tiefe Kühlzyklen, Wärmefluid-Zirkulationsschleifen und kontinuierliche Vakuumerzeugung über längere Laufzeiten benötigt. Die Bewertung der Gesamtbetriebskosten umfasst die Untersuchung elektrischer Lasten, Wartungsintervalle und Prozessdurchsatzkapazität.
Systemaufrüstungen, die sich auf die Rückgewinnung von Abwärme konzentrieren, verbessern die Effizienz erheblich. Abwärme, die von den primären Kühlkompressoren abgegeben wird, kann erfasst werden, um thermische Fluide während der sekundären Trocknung zu erwärmen, wodurch der Stromverbrauch der Anlage gesenkt wird. Die Integration kontinuierlicher Wärme-Rückgewinnungsschleifen in moderne Installationen von Nasan hilft Anlagen, die gesamt elektrischen Lasten pro Kilogramm entferntem Lösungsmittel zu senken.
Die Einhaltung von Clean-in-Place (CIP) und Steam-in-Place (SIP) hilft, die Betriebszeit der Anlage zu maximieren. Vollautomatisierte CIP/SIP-Anlagen reduzieren die Durchlaufzeiten zwischen Chargenläufen, minimieren die menschliche Exposition gegenüber aktiven Verbindungen und verhindern Chargen-zu-Chargen-Kreuzkontamination. Investitionen in robuste Edelstahlkonstruktionen und hochwertige Dichtungsmaterialien (wie EPDM oder Viton) reduzieren den Dichtungsverschleiß unter wiederholtem thermischen Zyklus, wodurch unerwartete Wartungsstillstände verringert werden.
Kommerzieller Umfang und Materialeignung
Moderne Anwendungen erstrecken sich über hochpreisige Bioverarbeitungssektoren, in denen die strukturelle Integrität und biologische Aktivität ohne heiße thermische Exposition erhalten bleiben müssen.
Nutraceutical Extracts and Botanicals: Bewahrt wärmeempfindliche Antioxidantien, Polyphenole und aktive Enzyme, die in Standard-Heißluftsystemen abgebaut werden.
Probiotic and Bacterial Cultures: Hält Zellwände intakt während der Wasserentfernung und erhält die hohe Lebensfähigkeit der koloniebildenden Einheiten (CFU) nach der Rehydrierung.
Specialty Marine and Food Products: Beibehaltung fragiler Geschmacksprofile, aromatischer Verbindungen und ursprünglicher physischer Formen ohne Schrumpfung.
Active Chemical and Enzyme Powders: Erhält die katalytische Aktivität und die langfristige Lagerstabilität, ohne stabilisierende Konservierungsstoffe hinzuzufügen.
Ein gut konfigurierter kommerzieller freeze dehydrator dient als Betriebsversicherung für wertvolle Materialien. Die Sicherstellung einer niedrigen Wasseraktivität ($a_w < 0.2$) sperrt biochemische Reaktionsraten und ermöglicht eine langfristige Lagerung bei Raumtemperatur ohne chemischen Abbau.
Häufig gestellte Fragen
Q1: Wie unterscheidet sich ein Freeze-Dehydrator von Standard-Thermovakuum-trockner?
A1: Eine Niedertemperatur-Einheit friert Produktwasser zu Eis und sublimiert es direkt unter tiefem Vakuum in Dampf, ohne in eine flüssige Phase einzutreten. Standard-Thermovakuum-trockner verdampfen Wasser aus einer flüssigen Phase bei niedrigeren Temperaturen. Die verdampfende Trocknung birgt das Risiko thermischer Zersetzung, struktureller Schrumpfung und Migration aktiver Verbindungen innerhalb der Trocknungsmatrix.
Q2: Welche Rolle spielt die Kollaps-Temperatur während der Primärtrocknung?
A2: Die Kollaps-Temperatur ($T_c$) ist der Punkt, ab dem eine gefrorene Lösungsmatrix ihre strukturelle Steifigkeit verliert und sich verformt oder fließt. Wenn die Wärmezufuhr dazu führt, dass die Temperatur der Trocknungsfront während der Primärtrocknung dieses Limit überschreitet, kollabiert die poröse Kuchenstruktur. Dies führt zu reduzierten Rehydratationsraten, eingeschlossener Restfeuchtigkeit und verlängerten Trocknungszyklen.
Q3: Warum ist die Einheitlichkeit der Regaletemperatur entscheidend für die Chargenkonsistenz?
A3: Ungleichmäßige Regaletemperaturen führen zu unterschiedlichen Trocknungsraten in den Tabletts innerhalb derselben Chargenkammer. Tabletts in wärmeren Zonen beenden die Sublimation früher und riskieren lokalisierte Überhitzung, während Tabletts in kühleren Zonen zurückbleiben und nicht sublimiertes Eis zurückhalten. Eine gleichmäßige Wärmeverteilung auf den Regalen sorgt für konsistente Feuchtigkeitsniveaus in allen verarbeiteten Chargen.
Q4: Wie können Verarbeitungsanlagen die Zykluszeiten verkürzen, ohne die Produktqualität zu beeinträchtigen?
A4: Die Zykluszeiten können minimiert werden, indem die kontrollierten Gefrierprofile optimiert werden, um eine gleichmäßige Bildung von Eiskristallen zu fördern, der Kammerdruck an die Spitzenwärmeübertragungsdynamik angepasst wird und Echtzeit-PAT-Tools wie Druckanstiegstests genutzt werden, um das genaue Ende der Primärtrocknung zu identifizieren, ohne unnötige Sicherheitsmargen hinzuzufügen.
Q5: Welche Wartungsprotokolle sind notwendig, um die Leistung des Tiefvakuums aufrechtzuerhalten?
A5: Die regelmäßige Wartung sollte sich auf den Austausch des Öls der Vakuumpumpe oder die Wartung von trockenen Schraubenmechanismen konzentrieren, die Türdichtungen auf Abnutzung überprüfen, die Abtaupläne für Kältetropfen überprüfen und regelmäßige Helium-Lecktests an Kammeranschlüssen und Fluidleitungen durchführen, um zu verhindern, dass Mikrolecks die Verarbeitungsdrücke beeinträchtigen.
Die Evaluierung spezialisierter Trocknungssysteme für Ihre Produktionsstätte erfordert detaillierte mechanische, thermodynamische und Prozessdesigns. Kontaktieren Sie das Ingenieurteam von Nasan, um eine technische Beratung anzufordern, Testmaterialien zur Versuchsanalytik einzureichen oder maßgeschneiderte Ausrüstungsspezifikationen zu erhalten, die auf Ihre Chargenanforderungen zugeschnitten sind.