







El procesamiento en seco de materiales sensibles al calor requiere un control preciso sobre las transiciones de fase. En la fabricación industrial, preservar la estructura molecular, la actividad biológica y las propiedades organolépticas mientras se elimina el solvente presenta una base de ingeniería persistente. Métodos térmicamente agresivos como el secado por aspersión o el secado por aire caliente rotativo inducen con frecuencia la desnaturalización de proteínas, el colapso estructural y la pérdida de compuestos volátiles. Las operaciones de secado industrial dependen de la sublimación al vacío a baja temperatura para eliminar la humedad mientras se preserva la integridad del producto.
Operar un deshidratador por congelación comercial moderno implica equilibrar la entrada de calor con las tasas de eliminación de vapor bajo un vacío profundo. El objetivo es maximizar el rendimiento de sublimación de hielo sin cruzar los umbrales térmicos que destruyen las matrices del producto. Lograr este equilibrio exige una comprensión integral de la transferencia de calor y masa, las propiedades termodinámicas de las soluciones congeladas y el diseño del equipo mecánico.

Termodinámica de la Sublimación a Baja Temperatura
La sublimación ocurre cuando el agua se convierte directamente de una fase sólida a una fase gaseosa sin entrar en el estado líquido. Esta transformación de fase sucede por debajo del punto triple del agua, definido en 611.65 Pascales (4.58 Torr) y a una temperatura de 0.01 grados Celsius. Las operaciones comerciales mantienen presiones del sistema muy por debajo de esta base, típicamente entre 5 y 50 Pascales, para acelerar el transporte de vapor.
Se debe introducir energía térmica para suministrar el calor latente de sublimación, que es aproximadamente 2,840 kilojulios por kilogramo de hielo. Si la transferencia de calor a la estantería del producto congelado es demasiado lenta, la sublimación se detiene, prolongando los tiempos de ciclo y aumentando los costos operativos. Por el contrario, si la energía térmica excede la capacidad de secado sublimativo de la interfaz de hielo, la temperatura local del producto se eleva por encima de su umbral crítico de colapso ($T_c$) o punto de fusión eutéctico ($T_e$). Tal fallo estructural causa contracción de la matriz, reducción de la capacidad de rehidratación y retención desigual de humedad.
Preservar la geometría de la matriz durante la sublimación crea una estructura porosa dentro del pastel seco. Este pastel poroso facilita una rápida rehidratación y mantiene una baja actividad de agua ($a_w$), a menudo llevando los niveles de humedad residual por debajo del 2%. Estos parámetros previenen la degradación enzimática y la proliferación microbiana durante el almacenamiento a largo plazo.
Componentes Arquitectónicos Principales del Equipo de Sublimación Industrial
Un sistema industrial opera como una red térmica y de vacío integrada diseñada para mantener parámetros operativos precisos a lo largo de producciones de varios días. La fiabilidad del equipo depende de cuatro interacciones primarias de subsistemas.
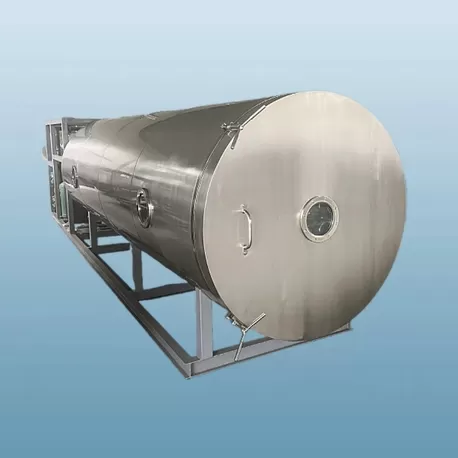
Cámara de Procesamiento al Vacío: Construida de acero inoxidable de grueso calibre (316L para superficies en contacto con el producto y 304 para marcos estructurales), el recipiente principal soporta condiciones de vacío profundo y ciclos de limpieza automatizados. Los acabados de superficie interna están pulidos a un alto estándar de espejo (Ra menos de 0.4 micrómetros) para prevenir la acumulación de bio-carga y agilizar los protocolos de saneamiento.
Bobinas de Condensador Refrigeradas: Ubicadas ya sea dentro del recipiente principal o dentro de un módulo de aislamiento de camino corto adyacente, el condensador actúa como un trampa de vapor de alta capacidad. Atrapa el vapor de agua sublimado en superficies por debajo de cero, evitando que la humedad entre y dañe el grupo de bombeo al vacío.
Array de estantes de fluido térmico: Los estantes de productos cumplen funciones duales: congelar el producto líquido hasta formar un sólido y entregar calor durante el proceso de sublimación. Canales internos huecos transportan un fluido de transferencia de calor, como aceite de silicona sintético, a través de caminos de flujo diseñados para asegurar la uniformidad de la temperatura de la superficie en todas las posiciones de la bandeja.
Sistema de generación de vacío: Un skid de bombeo de múltiples etapas que combina capacidades de evacuación de bombas de tornillo seco y sopladores de raíces. Esta configuración elimina gases no condensables mientras mantiene presiones del sistema estables durante las fases de secado primario y secundario.
Los estándares de ingeniería desarrollados por Nasan se centran en equilibrar estos subsistemas para prevenir cuellos de botella en el proceso. Un cuello de botella típicamente surge cuando la producción de vapor en el estante excede la tasa de condensación de hielo del trampa fría, causando condiciones de flujo restringido a través del conducto de vapor y aumentando la presión de la cámara.
Dinámicas de secado primario y secundario
El ciclo operativo de un deshidratador por congelación se desarrolla en tres pasos de proceso distintos: congelación, secado primario y secado secundario. Cada etapa exige una ejecución cuidadosa de los puntos de ajuste para prevenir defectos en el producto.
Congelación inicial de la matriz
La congelación establece la morfología de los cristales de hielo, que gobierna el tamaño de los poros durante la sublimación. El enfriamiento debe ocurrir a tasas controladas. La congelación rápida genera pequeños cristales de hielo, creando poros pequeños que impiden la escape de vapor durante el secado primario. La congelación lenta forma cristales de hielo más grandes, produciendo canales más grandes para una rápida escape de vapor, aunque puede interrumpir las paredes celulares en tejido biológico. Las temperaturas objetivo deben caer de manera segura por debajo del punto eutéctico del producto para asegurar una solidificación completa.
Secado primario (sublimación)
El secado primario elimina la gran mayoría del agua libre no congelada. La presión de la cámara se reduce por debajo de la presión de vapor de equilibrio del hielo, y las temperaturas del estante se aumentan para impulsar la sublimación. La interfaz de sublimación se desplaza gradualmente hacia abajo desde la parte superior del pastel congelado hasta el fondo del contenedor. La presión del sistema durante esta fase se gestiona de cerca utilizando manómetros de capacitancia. Controlar la entrada térmica asegura que el frente de sublimación se mantenga por debajo del umbral de temperatura de colapso.
Secado secundario (desorción)
Una vez que el hielo límite se ha sublimado, una fracción de agua ligada permanece absorbida dentro de la matriz del pastel sólido. El secado secundario elimina esta humedad restante mediante desorción. El vacío se mantiene en niveles mínimos mientras las temperaturas del estante se aumentan, a veces hasta 40 o 50 grados Celsius, dependiendo de la sensibilidad al calor. Este paso continúa hasta que el contenido de humedad residual alcanza los niveles de especificación objetivo, asegurando la estabilidad a largo plazo del estante.
Desafíos de procesamiento y soluciones del sistema
La escalabilidad industrial introduce variables no lineales. Un protocolo desarrollado en una pequeña unidad de laboratorio rara vez se traduce directamente a una cámara de colector comercial sin ajustes. Las diferencias en los mecanismos de transferencia de calor, los efectos de borde en los estantes y la resistencia al flujo de vapor deben ser considerados en los protocolos de producción.
Un desafío frecuente implica la no uniformidad de la temperatura del estante en grandes áreas de superficie. Los gradientes de temperatura causan tasas de secado inconsistentes entre las bandejas en el centro frente a las de los bordes. Los avanzados colectores de distribución de fluidos diseñados por Nasan mitigan esta variación, manteniendo las tolerancias de la superficie del estante dentro de márgenes estrechos de más o menos 0.5 grados Celsius en diseños de múltiples metros cuadrados.
Otro desafío operativo implica monitorear la finalización del secado primario. Terminar el secado primario demasiado pronto y aumentar el calor de la estantería para el secado secundario causa fusión localizada ("melt-back") del hielo residual, arruinando el lote. Confiar en intervalos de tiempo fijos a menudo conduce a ciclos de secado prolongados e ineficientes. Las herramientas de tecnología analítica de procesos (PAT) abordan este problema. Las mediciones de presión comparativas utilizando manómetros Pirani y de capacitancia, junto con espectrometría de masas de punto de rocío y pruebas de aumento de presión (PRT), proporcionan validación en tiempo real de los puntos finales de sublimación.
Análisis Comparativo de Metodologías de Secado
Seleccionar el equipo de deshidratación adecuado requiere analizar las compensaciones entre costos operativos, gastos de capital y estándares de calidad del producto final. La tabla a continuación describe las diferencias estructurales en los procesos de secado comercial comunes.
| Parámetro del Proceso | Deshidratación por Congelación Industrial | Secado por Bandeja al Vacío | Secado por Pulverización |
|---|---|---|---|
| Temperatura de Operación | Fase subcero (-40°C a +40°C bajo vacío) | Rango térmico moderado (+40°C a +90°C) | Rango térmico alto (+150°C a +220°C de entrada) |
| Estado Físico Durante la Eliminación | Hielo sólido directamente a vapor de agua | Agua líquida a vapor de agua | Evaporación por destello de gotas líquidas |
| Preservación de la Matriz Estructural | Alta retención de la estructura de pastel poroso | Contracción moderada y aumento de densidad | Formación de polvo fino, estrés térmico localizado |
| Retención de Compuestos Bioactivos | Tasa de preservación alta (típicamente 95-99%) | Pérdida moderada debido a la exposición térmica | Pérdida variable basada en el tiempo de exposición al calor |
| Cinetica de Rehidratación | Capacidad de rehidratación rápida | Rehidratación lenta y parcial | Dissolución rápida de la fase en polvo |
Balance Energético y Costos del Ciclo de Vida
El alto consumo de energía sigue siendo una consideración conocida para los sistemas de sublimación al vacío a gran escala. Se requiere energía simultáneamente para ciclos de refrigeración profunda, bucles de circulación de fluidos térmicos y creación continua de vacío durante períodos prolongados de funcionamiento. Evaluar los costos operativos totales implica examinar las cargas eléctricas, los intervalos de mantenimiento y la capacidad de rendimiento del proceso.
Las actualizaciones del sistema centradas en la recuperación de calor residual mejoran significativamente la eficiencia. El calor rechazado de los compresores de refrigeración primaria puede ser capturado para calentar fluidos térmicos durante el secado secundario, reduciendo el consumo de energía de la instalación. Incorporar bucles de recuperación de calor continuo en instalaciones modernas por Nasan ayuda a las plantas a reducir las cargas eléctricas totales por kilogramo de solvente eliminado.
Preservar el cumplimiento de limpieza en el lugar (CIP) y vapor en el lugar (SIP) ayuda a maximizar el tiempo de actividad de la planta. Los skids CIP/SIP totalmente automatizados reducen los tiempos de respuesta entre lotes, minimizan la exposición humana a compuestos activos y previenen la contaminación cruzada entre lotes. Invertir en una construcción robusta de acero inoxidable y materiales de sellado de alta calidad (como EPDM o Viton) reduce la degradación del sello bajo ciclos térmicos repetidos, disminuyendo el tiempo de inactividad por mantenimiento inesperado.
Alcance Comercial y Idoneidad de Materiales
Las aplicaciones modernas se extienden a través de sectores de bio-procesamiento de alto valor donde la integridad estructural y la actividad biológica deben ser retenidas sin exposición térmica caliente.
Extractos Nutracéuticos y Botánicos: Preserva antioxidantes sensibles al calor, polifenoles y enzimas activas que se degradan en sistemas estándar de aire caliente.
Cultivos Probioticos y Bacterianos: Mantiene las paredes celulares intactas durante la eliminación de agua, manteniendo una alta viabilidad de unidades formadoras de colonias (UFC) después de la rehidratación.
Productos Marinos y Alimentarios Especializados: Retiene perfiles de sabor frágiles, compuestos aromáticos y formas físicas originales sin contracción.
Polvos Químicos y Enzimáticos Activos: Mantiene la actividad catalítica y la estabilidad a largo plazo sin añadir conservantes estabilizantes.
Un deshidratador por congelación bien configurado sirve como una póliza de seguro operativo para materiales de alto valor. Asegurar una baja actividad de agua ($a_w < 0.2$) bloquea las tasas de reacción bioquímica, permitiendo el almacenamiento a largo plazo en ambiente sin degradación química.
Preguntas Frecuentes
Q1: ¿Cómo se diferencia un deshidratador por congelación de los secadores de vacío térmico estándar?
A1: Una unidad de baja temperatura congela el agua del producto en hielo, sublimándolo directamente en vapor bajo un vacío profundo sin entrar en una fase líquida. Los secadores de vacío térmico estándar evaporan agua de una fase líquida a temperaturas más bajas. El secado por evaporación conlleva riesgos de degradación térmica, contracción estructural y migración de compuestos activos dentro de la matriz de secado.
Q2: ¿Qué papel juega la temperatura de colapso durante el secado primario?
A2: La temperatura de colapso ($T_c$) es el punto por encima del cual una matriz de soluto congelado pierde su rigidez estructural y se ablanda o fluye. Si la entrada de calor hace que la temperatura del frente de secado cruce este límite durante el secado primario, la estructura del pastel poroso colapsa. Esto resulta en tasas de rehidratación reducidas, humedad residual atrapada y ciclos de secado prolongados.
Q3: ¿Por qué es decisiva la uniformidad de la temperatura en la estantería para la consistencia del lote?
A3: Las temperaturas desiguales en la estantería conducen a tasas de secado variables a través de las bandejas dentro de la misma cámara de lote. Las bandejas en zonas más cálidas terminan la sublimación antes y corren el riesgo de sobrecalentamiento localizado, mientras que las bandejas en zonas más frías se retrasan, reteniendo hielo no sublimado. La distribución uniforme del calor en la estantería asegura niveles de humedad consistentes en todos los lotes procesados.
Q4: ¿Cómo pueden las plantas de procesamiento reducir los tiempos de ciclo sin comprometer la calidad del producto?
A4: Los tiempos de ciclo pueden minimizarse optimizando los perfiles de paso de congelación controlada para fomentar la formación uniforme de cristales de hielo, ajustando la presión de la cámara para coincidir con la cinética de transferencia de calor máxima y aprovechando herramientas PAT en tiempo real como pruebas de aumento de presión para identificar el final exacto del secado primario sin añadir márgenes de seguridad innecesarios.
Q5: ¿Qué protocolos de mantenimiento son necesarios para mantener el rendimiento de vacío profundo?
A5: El mantenimiento regular debe centrarse en reemplazar el aceite de la bomba de vacío o en el servicio de mecanismos de tornillo seco, revisar las juntas de las puertas en busca de degradación, verificar los horarios de descongelación del trampa fría y realizar pruebas periódicas de fuga de helio en puertos de cámara y líneas de fluidos para prevenir micro-fugas que comprometan las presiones de procesamiento.
Evaluar sistemas de secado especializados para su instalación de producción requiere un diseño mecánico, termodinámico y de proceso detallado. Contacte al equipo de ingeniería de Nasan para solicitar una consulta técnica, enviar materiales de prueba para análisis de ensayo o recibir especificaciones de equipos personalizadas adaptadas a sus requisitos de lote.