


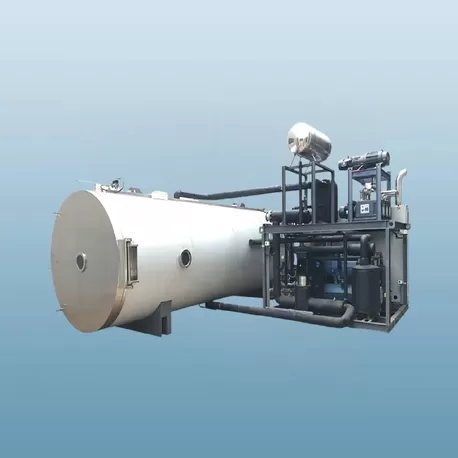




La ingeniería de procesos moderna requiere tecnologías de secado que eliminen los cuellos de botella energéticos y la degradación térmica inherentes a la convección de aire caliente convencional, a los secadores conductivos y a los sistemas de liofilización. El secado industrial por microondas aprovecha la física del calentamiento dieléctrico para impulsar la rápida y uniforme eliminación de humedad en aplicaciones de procesamiento de alimentos, químicos, cerámicos y farmacéuticos. Al excitar directamente las moléculas de agua polares dentro de la matriz del material en lugar de depender de la lenta conducción de superficie a núcleo, los sistemas diseñados por pioneros de la industria como NASAN logran tasas de eficiencia térmica cercanas al 99%, consumiendo solo de 1.0 a 1.5 kWh por kilogramo de agua evaporada, reduciendo los ciclos de procesamiento de horas a minutos.
La Física del Secado Industrial por Microondas: Calentamiento Volumétrico vs. Convección de Superficie
Los secadores térmicos convencionales dependen del aire convectivo o de superficies metálicas calentadas para transferir energía a la superficie del producto, confiando en la conductividad térmica para llevar el calor hacia adentro. Este mecanismo crea inherentemente gradientes térmicos pronunciados, cinéticas de secado lentas y riesgo de quemaduras en la superficie o endurecimiento de la corteza. En contraste, el secado industrial por microondas opera a través del calentamiento dieléctrico volumétrico.
Cuando la radiación electromagnética de alta frecuencia penetra en un material, interactúa directamente con moléculas polares (principalmente agua) e iones disueltos:
Rotación de Dipolos: Las moléculas de agua polares intentan alinearse con el campo eléctrico alternante (invirtiéndose miles de millones de veces por segundo). La fricción interna generada por esta rotación molecular convierte instantáneamente la energía electromagnética en energía térmica a lo largo de todo el volumen del material.
Conducción Iónica: Los iones disueltos migran en respuesta al campo oscilante, generando calor volumétrico adicional a través de pérdidas por colisión.
Frecuencias Electromagnéticas y Mecánica de Profundidad de Penetración
El procesamiento industrial se basa en dos frecuencias ISM (Industrial, Científica y Médica) designadas: 915 MHz y 2.45 GHz. La selección de la frecuencia correcta depende de las propiedades dieléctricas del material objetivo y de las dimensiones físicas de la cama de proceso:
915 MHz (Longitud de Onda Más Larga ~32.7 cm): Proporciona una penetración de campo significativamente más profunda en materiales a granel, lodos densos y líneas continuas de cama gruesa. Es ideal para instalaciones de producción a gran escala que requieren un alto rendimiento de potencia por unidad de longitud.
2.45 GHz (Longitud de Onda Más Corta ~12.2 cm): Presenta una tasa de absorción de energía más alta en capas delgadas o materiales de baja masa, lo que lo hace adecuado para nivelación precisa de humedad, pruebas piloto de laboratorio y secado especializado de películas delgadas.
La profundidad de penetración ($d_p$) se define como el punto en el que la intensidad de la energía de microondas cae a $1/e$ (aproximadamente 37%) de su valor en la superficie. Si la capa de material excede $d_p$, la energía no absorbida se refleja de regreso al generador o a las paredes del canal. Los sistemas avanzados mitigan esto a través de adaptadores de impedancia de autoajuste, ajustando continuamente la alineación de las ondas para mantener la eficiencia de transferencia de energía.
Eliminación de Puntos Calientes del Campo E a Través de Agitación Mecánica
La reflexión de ondas electromagnéticas dentro de cavidades metálicas rígidas crea naturalmente ondas estacionarias, resultando en áreas de interferencia constructiva (puntos calientes) e interferencia destructiva (puntos fríos). Para mantener un secado uniforme en polvos a granel y medios pegajosos, los procesadores de microondas modernos integran agitadores mecánicos especializados impulsados por Variadores de Frecuencia (VFDs).
Al reorientar continuamente las partículas a través de estos nodos de campo eléctrico local, los reactores equipados con agitadores previenen el sobrecalentamiento localizado, aseguran una distribución homogénea de humedad y eliminan la necesidad de tiempos de permanencia térmica excesivos.
Deshidratación por Microondas al Vacío: Protección de Compuestos Sensibles al Calor
Para materiales térmicamente sensibles—como ingredientes activos farmacéuticos, nutracéuticos, sólidos lácteos altos en grasa y bioactivos alimentarios delicados—la combinación de energía de microondas con presión reducida ofrece una preservación excepcional del producto.
Al bajar la presión ambiental por debajo de 100 mbar, el punto de ebullición del agua desciende entre 30°C y 50°C. Aplicar secado por microondas industrial en condiciones de vacío ofrece ventajas críticas de procesamiento sobre el secado por congelación tradicional:
Gradiente de Presión de Vapor: La energía de microondas genera calor dentro del núcleo del producto, impulsando el vapor de agua hacia el límite de baja presión. Esta presión de vapor interna previene el colapso estructural y mantiene la porosidad estructural sin formar una corteza exterior endurecida.
Reducción del Tiempo de Ciclo: El secado por congelación típicamente requiere de 24 a 48 horas de procesamiento sublimativo intensivo en energía. Los sistemas de microondas al vacío industriales logran una reducción de humedad equivalente en 30 a 90 minutos.
Diferencial de Eficiencia Energética: Las unidades de microondas al vacío consumen aproximadamente de 1.2 a 1.8 kWh por kg de agua eliminada, comparado con los 10 a 15 kWh por kg requeridos por compresores de refrigeración y sublimadores de vacío profundo en secadores de congelación industriales.
Seguridad Operativa, Mecánica de Radiación y Ingeniería de Interbloqueo
Un punto común de revisión operativa entre los equipos de ingeniería de planta es la seguridad radiológica. Los sistemas de microondas industriales generan radiación no ionizante. A diferencia de la radiación ionizante (rayos X, rayos gamma), las ondas electromagnéticas no ionizantes carecen de suficiente energía cuántica para ionizar átomos o dañar cadenas de ADN; la transferencia de energía permanece estrictamente térmica.
Para garantizar la seguridad de los trabajadores y el cumplimiento regulatorio (OSHA, CE, UL), los fabricantes de equipos integran hardware robusto e interbloqueos de seguridad en cada recinto:
Interbloqueos de Seguridad en Múltiples Niveles: Interbloqueos electromecánicos redundantes cortan instantáneamente las fuentes de alimentación de alta tensión del magnetrón si se violan las puertas de acceso, escotillas de inspección o paneles de mantenimiento durante la operación.
Atenuación de Guías de Onda y Filtros: Trampas mecánicas resonantes (filtros reactivos de cuarto de onda) diseñadas en puertos de entrada y salida de material atenúan la energía de microondas no deseada muy por debajo del estricto estándar de seguridad de 5 mW/cm² medido a 5 cm de la superficie.
Monitoreo de Impedancia y Prevención de Arcos: Sintonizadores automáticos de impedancia rastrean la potencia reflejada en tiempo real. Al procesar compuestos orgánicos volátiles (COV) o polvos combustibles, la cámara de procesamiento está continuamente cubierta con gas inerte (Nitrógeno o Argón) para prevenir arcos eléctricos y eliminar riesgos de explosión.
Costo Total de Propiedad (TCO) y Cálculos de Retorno de Capital
Evaluar una inversión en equipos de secado por microondas industrial modernos requiere mirar más allá del gasto de capital inicial (CapEx) hacia los costos operativos totales del ciclo de vida (OpEx).
| Métrica Económica | Convección de Aire Caliente Convencional | Secado por Congelación Industrial | Microondas Industriales NASAN |
|---|---|---|---|
| Consumo de Energía (por kg H₂O) | 3.5 – 6.0 kWh | 10.0 – 15.0 kWh | 1.0 – 1.5 kWh |
| Eficiencia de Transferencia Térmica | 25% – 45% | 15% – 30% | 85% – 99% |
| Ciclo de Procesamiento Típico | 4 – 12 Horas | 24 – 48 Horas | 30 – 90 Minutos |
| Huella de Equipos Requerida | Base (100%) | Grande (150%) | Compacta (30% – 50% de Reducción) |
| Emisiones de Carbono y Gases | Altas (Subproductos de Combustión) | Indirectas (Carga Eléctrica Alta) | Cero Emisiones Directas en Sitio |
Los sistemas construidos por NASAN reducen drásticamente el OpEx al eliminar calderas de vapor, sistemas de circulación de aceite térmico y infraestructura de depuración de gases de escape continua. La alta tasa de absorción de energía se traduce directamente en recuperaciones que típicamente se logran dentro de 18 a 36 meses desde la puesta en marcha.
Seleccionando la Arquitectura de Sistema Ideal: Sistemas de Banda Continua vs. Sistemas por Lotes Agitados
Los ingenieros de planta deben elegir entre dos configuraciones mecánicas principales basadas en las propiedades de la corriente de alimentación y los requisitos de manejo de materiales aguas arriba/aguas abajo:
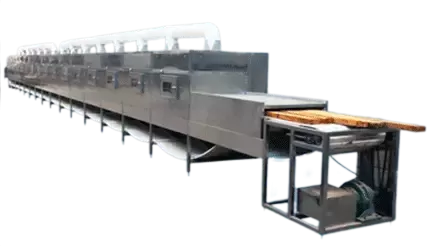
Secadores de Túnel / Banda Continua
Mejor Adecuado Para: Sólidos a granel de alto volumen y flujo libre, productos extruidos, granos, alimentos en rodajas y hojas cerámicas continuas.
Características Clave: El material se mueve sobre una banda de PTFE o fibra de vidrio a través de cavidades de microondas revestidas equipadas con cabezales de magnetrón distribuidos. Múltiples sensores de temperatura y humedad a lo largo de la banda controlan los niveles de potencia de microondas locales para coincidir con la curva de secado por tasa de caída.
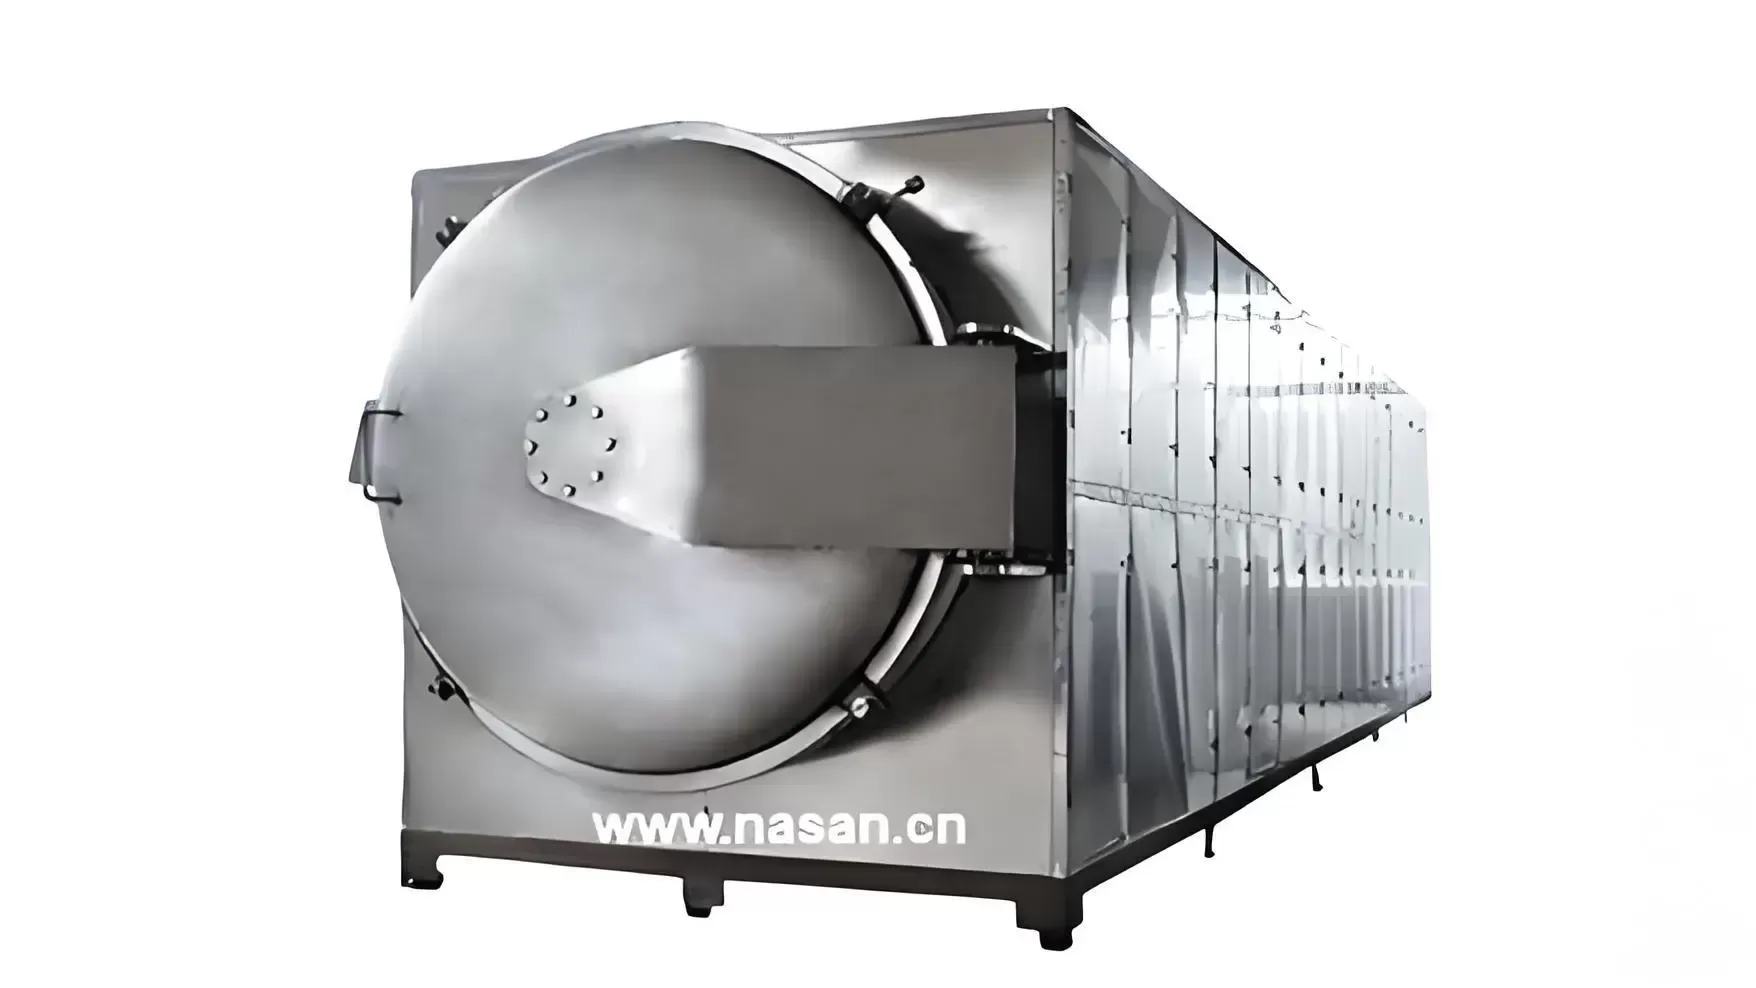
Reactores de Microondas al Vacío por Lotes Agitados
Mejor Adecuado Para: Polvos térmicamente sensibles, pastas viscosas, lodos húmedos, ingredientes farmacéuticos activos (APIs) de alto valor y sólidos a granel cohesivos.
Características Clave: Incorpora arados o cintas mecánicas de baja cizalladura dentro de un recipiente de vacío sellado y resistente a la corrosión. La combinación de agitación suave, distribución uniforme del campo y procesamiento a vacío profundo produce niveles de humedad final uniformes por debajo del 0.5% sin quemaduras localizadas.
Preguntas Frecuentes
1. ¿El secado industrial por microondas daña la estructura física o las propiedades químicas de los materiales sensibles al calor?
No. Debido a que la energía es absorbida directamente por las moléculas de agua polares, la matriz sólida seca absorbe energía térmica mínima. En condiciones de vacío, el procesamiento térmico ocurre a temperaturas entre 30°C y 50°C, preservando los bioactivos, los enlaces químicos activos, el color de la superficie y los perfiles de sabor natural mejor que el equipo convencional de aire caliente.
2. ¿Qué mantenimiento se requiere para el equipo de microondas industrial?
Los sistemas de microondas industriales requieren significativamente menos mantenimiento mecánico que los sistemas de vapor o de gas. El mantenimiento se centra en monitorear la salud del tubo de magnetrón, inspeccionar las juntas de las puertas de las cavidades, mantener limpios los guías de onda y dar servicio a los sellos del accionamiento del agitador mecánico. No hay líneas de quemadores de gas, tubos de intercambiadores de calor o bombas de fluidos térmicos que revisar.
3. ¿Cómo escalas los parámetros del proceso desde las pruebas piloto hasta la producción industrial completa?
La escalación es sencilla debido a la escalación lineal de potencia. Debido a que la absorción de energía dieléctrica depende de la densidad de potencia (kW por kg de material de alimentación húmedo), los datos de rendimiento recopilados en unidades a escala piloto se transfieren directamente a sistemas continuos o de lotes más grandes al igualar la relación potencia-masa y la frecuencia de campo.
4. ¿Cómo maneja el sistema materiales con distribución de humedad desigual o tamaños de partículas variables?
Las microondas exhiben un efecto de nivelación de humedad auto-limitante: las áreas con mayor contenido de humedad presentan un mayor factor de pérdida dieléctrica, absorbiendo naturalmente más energía de microondas. A medida que estas regiones se secan, su absorción de energía disminuye, desplazando la densidad de campo hacia zonas más húmedas. Los agitadores mecánicos mejoran aún más la uniformidad térmica a través de tamaños de partículas variables.
5. ¿Pueden los sistemas de secado por microondas procesar disolventes inflamables o lodos que contengan COV de manera segura?
Sí. Los sistemas diseñados para la recuperación de disolventes cuentan con ensamblajes de motor a prueba de explosiones, recipientes de vacío con clasificación de presión, purgas continuas de nitrógeno y magnetrones de autoajuste para prevenir arcos internos. Los condensadores instalados en los flujos de escape recuperan de manera eficiente los disolventes vaporados sin liberar emisiones al ambiente de la planta.
Consulte con NASAN Engineering para la Validación de Procesos
La transición de equipos térmicos convencionales ineficientes a procesamiento dieléctrico avanzado requiere una ingeniería de aplicación precisa. NASAN proporciona soporte técnico de espectro completo, desde pruebas iniciales de propiedades dieléctricas del material y evaluaciones de ensayos piloto hasta instalaciones llave en mano diseñadas a medida. Contacte al equipo de ingeniería térmica en NASAN hoy para solicitar una evaluación del proceso, realizar ensayos piloto con sus materiales objetivo y revisar modelos de ROI operativos personalizados para su instalación.