

La liofilización, conocida comercialmente como secado por congelación, representa el estándar de oro en la tecnología de eliminación de agua para biofármacos sensibles al calor, ingredientes funcionales y matrices alimentarias de alto valor. A diferencia de la deshidratación térmica convencional, que se basa en la transferencia de masa evaporativa impulsada por el calor, un secador por congelación comercial elimina el agua a través de la transición de fase sólido-a-gas (sublimación) bajo condiciones de vacío de baja presión.
Si bien el marketing dirigido al consumidor a menudo presenta la liofilización como un método simple y de un solo botón para raciones de emergencia estables en estante, la realidad industrial está dictada por la termodinámica, la resistencia a la transferencia de masa y la rigurosa validación de procesos. Ya sea diseñando una instalación a escala piloto o escalando la producción comercial, seleccionar el secador por congelación adecuado requiere un profundo entendimiento del equilibrio de fases, la dinámica del colapso estructural y el gasto operativo total.

La Termodinámica de la Liofilización: Cómo Opera un Secador por Congelación
Para entender la función de un secador por congelación comercial, se debe examinar el diagrama de fases del agua. La evaporación en deshidratadores de aire estándar ocurre a lo largo de la línea de frontera líquido-vapor. El secado por congelación opera exclusivamente por debajo del punto triple del agua, específicamente a 0.01°C (32.018°F) a una presión parcial de 611.65 Pascales (4.58 Torr / 0.088 psi).
Al establecer condiciones de cámara muy por debajo de este umbral de equilibrio, el hielo no puede derretirse en agua líquida; sublima directamente en vapor. Un ciclo completo de liofilización consta de tres fases interdependientes y altamente controladas:
1. Congelación (Solidificación Térmica)
La matriz del producto se enfría a un estado sólido, típicamente entre -30°C y -50°C. La tasa de enfriamiento dicta directamente la morfología de los cristales de hielo:
Congelación Rápida: Forma pequeños cristales de hielo dendríticos. Esto minimiza el daño celular físico en tejidos biológicos delicados, pero crea una alta resistencia al vapor microscópico durante el secado, aumentando sustancialmente la duración del ciclo.
Congelación Lenta y Controlada: Promueve canales de hielo más grandes y continuos. Estos caminos abiertos facilitan una migración de vapor más rápida durante la sublimación, acortando los tiempos de ciclo, aunque los ingenieros de procesos deben monitorear la cristalización para prevenir la ruptura celular irreversible.
2. Secado Primario (Fase de Sublimación)
Una vez que la cámara alcanza un vacío profundo (típicamente de 50 a 200 mTorr), se aplica calor controlado a las estanterías del producto. Esta entrada de calor latente de sublimación (aproximadamente 2,838 kJ/kg de hielo) provoca que el hielo no ligado sublime. El vapor viaja desde el frente de sublimación del producto, a través de la cámara de secado, y se deposita en una bobina de condensador refrigerado ultra-fría (operando entre -50°C y -85°C), que aísla la bomba de vacío de la sobrecarga de vapor. El secado primario representa la eliminación de aproximadamente el 90% al 95% de la humedad total.
3. Secado Secundario (Desorción Isotérmica)
Después de que todo el hielo visible sublima, queda humedad ligada (moléculas de agua químicamente o electrostáticamente adsorbidas a la matriz del producto). El sistema aumenta la temperatura de la estantería, a menudo hasta 25°C a 40°C, mientras extrae el vacío más profundo alcanzable. La desorción reduce la humedad residual hasta un 1%–3%, asegurando la estabilidad biológica y deteniendo la actividad enzimática.
Parámetros Críticos del Proceso: Prevención del Colapso Estructural
Operar un secador por congelación industrial requiere mantener el producto por debajo de dos umbrales de temperatura críticos durante el secado primario:
Temperatura Eutéctica (Teu): En formulaciones cristalinas, la temperatura más baja a la que todo el sistema permanece completamente sólido. Superar esto provoca una fusión inmediata ("melt-back").
Temperatura de Transición / Colapso del Vidrio (Tc / Tg'): En matrices amorfas (como frutas ricas en azúcar o soluciones de proteínas), superar este límite ablanda la estructura. El pastel poroso colapsa bajo dinámicas de vacío atmosférico, resultando en una masa pegajosa, no rehidratable, con humedad residual atrapada.
Lograr este equilibrio térmico requiere un control preciso sobre los perfiles de calentamiento en estantes y las dinámicas de intercambio de calor en condensadores—capacidades donde los sistemas ingenierizados como los desarrollados por Nasan demuestran ventajas operativas distintas sobre unidades básicas y no monitoreadas.
Deshidratador por Congelación vs. Deshidratador Industrial: Comparación de Ingeniería y Rendimiento
Los desarrolladores de productos y los gerentes de instalaciones deben distinguir entre metodologías de extracción de humedad. Los resultados estructurales y nutricionales de un deshidratador por congelación difieren fundamentalmente de los deshidratadores de aire caliente o por convección.
| Métrica de Rendimiento | Deshidratador por Congelación Industrial | Deshidratador de Aire Caliente / Convectivo |
|---|---|---|
| Mecanismo de Eliminación | Sublimación y Desorción bajo vacío | Evaporación térmica a través de aire caliente forzado |
| Temperatura de Operación | -40°C a +35°C (El producto permanece frío/templado) | 50°C a 85°C+ |
| Humedad Residual Final | 1% – 3% | 5% – 15% |
| Actividad del Agua (aw) | < 0.20 (Microbiológicamente inerte) | 0.40 – 0.60 (Riesgo de pardeamiento enzimático) |
| Integridad de la Matriz Celular | Preservada; andamiaje poroso rígido mantenido | Encogido, colapsado, denso, endurecido por caso |
| Retención de Nutrientes / Bioactivos | 95% – 98% (Vitaminas, terpenos, volátiles intactos) | 60% – 75% (Compuestos sensibles al calor oxidados) |
| Cinetica de Rehidratación | Instantánea a través de acción capilar | Lenta, incompleta, alterada en boca |
| Estabilidad en Estante | 15 a 25+ años (en envases de barrera hermética) | 1 a 3 años como máximo |
Carga Biológica, Seguridad Alimentaria y Ciencia del Empaque
Una concepción errónea persistente en el procesamiento de alimentos es que operar un deshidratador por congelación funciona como un paso letal para patógenos. No lo hace.
La liofilización es una metodología estándar en repositorios culturales globales (como el ATCC) para preservar cultivos bacterianos viables, levaduras y virus durante décadas. Los microorganismos sobreviven al ciclo de sublimación intactos; simplemente entran en anhidrobiosis (dormancia). Si los materiales de entrada llevan Salmonella, Listeria monocytogenes, o esporas de Clostridium botulinum, esos patógenos permanecen completamente viables al rehidratarse.
En consecuencia, la fabricación segura exige una estricta adherencia a las pautas HACCP:
Intervenciones Validadas en Etapas Previas: El blanqueo térmico, la pasteurización al vapor o el procesamiento a alta presión (HPP) deben ocurrir antes de cargar las bandejas de secado.
Objetivando Baja Actividad de Agua: Lograr una actividad de agua ($a_w$) por debajo de 0.30—y idealmente por debajo de 0.20—asegura cero proliferación microbiana y detiene las vías de oxidación de lípidos.
Empaque de Barrera Hermética: Las estructuras liofilizadas son agresivamente higroscópicas. Los productos deben ser empaquetados en laminados de aluminio de múltiples capas (por ejemplo, PET/AL/PE) con absorbentes de oxígeno activos. La entrada de incluso una humedad ambiental menor causará un envejecimiento textural inmediato y vulnerabilidad microbiológica.
Costo Total de Propiedad (TCO) y Economía de Producción
La viabilidad comercial requiere analizar los gastos de capital (CapEx) en relación con las realidades de utilidad y mantenimiento (OpEx). Un liofilizador comercial representa un proceso industrial intensivo en energía porque gestiona simultáneamente dos ciclos termodinámicos de alta potencia: refrigeración mecánica y generación continua de vacío.
Restricciones de Tiempo de Ciclo: Mientras que los deshidratadores térmicos completan ciclos en 6 a 12 horas, un lote de liofilización comercial requiere entre 18 y 48 horas dependiendo del grosor del producto, la carga de humedad inicial y el contenido de azúcar. Las frutas densas con altos niveles de fructosa (por ejemplo, mangos, duraznos) resisten la sublimación, extendiendo significativamente los tiempos de funcionamiento.
Capacidad de Refrigeración: El vapor sublimado no puede pasar directamente a través de bombas mecánicas selladas con aceite sin degradar el aceite de la bomba y destruir la profundidad del vacío. El sistema de condensación debe poseer suficiente capacidad de enfriamiento para condensar vapor de manera continua como hielo en las bobinas sin permitir que la temperatura del hielo en superficie se acerque al punto de colapso.
Mantenimiento Preventivo: Las bombas de vacío de palas rotativas y de tornillo requieren filtración de aceite de rutina, procedimientos de lastre de gas para purgar condensados atrapados y mantenimiento de sellos para evitar costosas fallas de vacío a mitad de ciclo.
Escalado Industrial: Por qué los Procesadores Eligen Nasan
El escalado desde pruebas piloto hasta fabricación comercial continua requiere equipos diseñados con uniformidad térmica, estabilidad de vacío robusta y longevidad estructural. Las unidades de nivel de entrada a menudo sufren de distribución desigual de temperatura en estantes, lo que lleva a derretimiento localizado, niveles de humedad residual inconsistentes y frecuente contaminación del aceite de vacío.
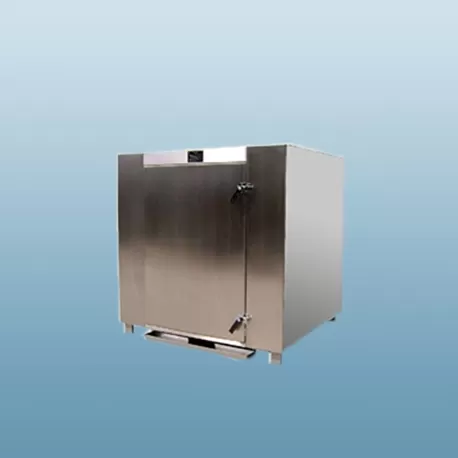
Nasan diseña y fabrica sistemas avanzados de liofilizadores construidos para entornos de producción exigentes. Utilizando estantes térmicos circulados por fluidos, condensadores de vapor optimizados y programación de ciclos automatizada, el equipo de Nasan ofrece tasas de sublimación uniformes en cada bandeja. Ya sea procesando nutracéuticos especializados, biológicos sensibles o ingredientes alimentarios de alto valor, los sistemas de Nasan maximizan la eficiencia termodinámica mientras mantienen bajo el mantenimiento del ciclo de vida.
Preguntas Frecuentes (FAQ)
¿Cuál es la diferencia entre un liofilizador y un deshidratador al vacío?
Mientras que ambos operan bajo baja presión atmosférica, un deshidratador al vacío aplica calor para extraer agua líquida a través de la evaporación a puntos de ebullición reducidos. Un liofilizador congela completamente el producto primero, eliminando agua a través de la sublimación (sólido directamente a gas) sin pasar por una fase líquida. Esto previene la ebullición, el encogimiento y la degradación térmica.
¿Puede un liofilizador matar bacterias o esterilizar productos?
No. La liofilización preserva microorganismos; no los elimina. Los patógenos entran en un estado de dormancia en ausencia de humedad y se reactivan al rehidratarse. Todas las formulaciones de alimentos y farmacéuticas deben someterse a validación microbiana upstream antes de ingresar a la cámara de liofilización.
¿Cuánto tiempo duran los productos procesados en un secador por congelación industrial?
Cuando se secan a una humedad residual óptima (por debajo del 2%) y se sellan en recipientes opacos a la luz, impermeables al oxígeno (como Mylar con nitrógeno o latas selladas con absorbentes de oxígeno), los productos conservan propiedades nutricionales y organolépticas durante 15 a 25+ años a temperaturas ambiente.
¿Por qué los ciclos de liofilización son significativamente más largos que los ciclos de secado estándar?
La sublimación requiere aplicar energía de manera precisa sin exceder las temperaturas eutécticas o de colapso del producto. Debido a que el entorno de vacío limita la transferencia de calor por convección, el calor debe aplicarse principalmente a través de la conducción a través de capas de producto seco de baja densidad, que actúan como aislantes térmicos naturales.
¿Qué mantenimiento rutinario se requiere para un secador por congelación comercial?
Las tareas de mantenimiento primarias incluyen monitorear y cambiar el aceite de la bomba de vacío (o dar servicio a los sellos de tornillo seco), inspeccionar las juntas de la cámara y la puerta para la integridad del vacío, descongelar y limpiar regularmente el conjunto del condensador, y calibrar los conjuntos de termopares y los manómetros de vacío Pirani.
Mejore su capacidad de liofilización con Nasan
¿Está buscando aumentar su capacidad de producción o eliminar cuellos de botella en sus operaciones de secado? El equipo de ingeniería en Nasan proporciona sistemas de secador por congelación totalmente personalizados y de grado industrial adaptados a su rendimiento específico, cumplimiento y requisitos de material. Contacte a un especialista técnico de Nasan hoy para discutir las especificaciones del equipo, solicitar una cotización formal o programar una prueba piloto para su línea de productos.