







Die Lyophilisation, kommerziell bekannt als Gefriertrocknung, stellt den Goldstandard in der Wasserentfernungstechnologie für wärmeempfindliche Biopharmazeutika, funktionale Inhaltsstoffe und hochwertige Lebensmittelmatrizen dar. Im Gegensatz zur konventionellen thermischen Dehydration, die auf evaporativem Stofftransport durch Wärme basiert, entfernt ein kommerzieller Gefriertrockner Wasser durch Phasenübergang von fest zu gasförmig (Sublimation) unter Niederdruck-Vakuumbedingungen.
Während das Marketing für Verbraucher Lyophilisation oft als einfache, druckknopfbediente Methode für lagerfähige Notrationen darstellt, wird die industrielle Realität durch Thermodynamik, Stofftransportwiderstand und strenge Prozessvalidierung bestimmt. Ob beim Entwurf einer Pilotanlage oder beim Hochskalieren der kommerziellen Produktion, die Auswahl des richtigen Gefriertrockners erfordert ein gründliches Verständnis von Phasengleichgewicht, dynamischen Strukturzusammenbrüchen und den Gesamtkosten des Betriebs.

Die Thermodynamik der Lyophilisation: Wie ein Gefriertrockner funktioniert
Um die Funktion eines kommerziellen Gefriertrockners zu verstehen, muss man das Phasendiagramm von Wasser untersuchen. Die Verdampfung in Standardluft Dehydratoren erfolgt entlang der Grenze zwischen flüssig und dampfförmig. Die Gefriertrocknung erfolgt ausschließlich unterhalb des Dreipunkts von Wasser—konkret bei 0,01 °C (32,018 °F) bei einem Partialdruck von 611,65 Pascal (4,58 Torr / 0,088 psi).
Durch die Schaffung von Kammerbedingungen weit unterhalb dieser Gleichgewichtsschwelle kann Eis nicht in flüssiges Wasser schmelzen; es sublimiert direkt in Dampf. Ein vollständiger Lyophilisationszyklus besteht aus drei voneinander abhängigen, hochkontrollierten Phasen:
1. Gefrieren (Thermische Solidifizierung)
Die Produktmatrix wird auf einen festen Zustand abgekühlt, typischerweise zwischen -30 °C und -50 °C. Die Abkühlrate bestimmt direkt die Morphologie der Eiskristalle:
Schnelles Gefrieren: Bildet kleine, dendritische Eiskristalle. Dies minimiert physische Zellschäden in empfindlichen biologischen Geweben, schafft jedoch einen hohen mikroskopischen Dampfwiderstand während des Trocknungsprozesses, was die Zyklusdauer erheblich verlängert.
Langsame, kontrollierte Gefrierung: Fördert größere, kontinuierliche Eiskanäle. Diese offenen Wege erleichtern eine schnellere Dampfmigration während der Sublimation, verkürzen die Zykluszeiten, obwohl Prozessingenieure die Kristallisation überwachen müssen, um irreversible Zellrupturen zu verhindern.
2. Primärtrocknung (Sublimationsphase)
Sobald die Kammer einen tiefen Vakuumzustand (typischerweise 50 bis 200 mTorr) erreicht, wird kontrollierte Wärme auf die Produktregale angewendet. Dieser Input an latenter Wärme der Sublimation (ungefähr 2.838 kJ/kg Eis) bewirkt, dass ungebundenes Eis sublimiert. Der Dampf wandert von der Sublimationsfront des Produkts durch die Trockenkammer und lagert sich auf einer ultrakalten, gekühlten Kondensatorspirale (die zwischen -50 °C und -85 °C arbeitet) ab, die die Vakuumpumpe vor Dampfüberlastung isoliert. Die Primärtrocknung macht etwa 90 % bis 95 % der gesamten Feuchtigkeit aus.
3. Sekundärtrocknung (Isotherme Desorption)
Nachdem alles sichtbare Eis sublimiert ist, bleibt gebundene Feuchtigkeit (Wassermoleküle, die chemisch oder elektrostatistisch an die Produktmatrix adsorbiert sind) zurück. Das System erhöht die Regaletemperatur—häufig auf 25 °C bis 40 °C—während es das tiefste erreichbare Vakuum erzeugt. Die Desorption reduziert die verbleibende Feuchtigkeit auf 1 %–3 %, sichert die biologische Stabilität und stoppt die enzymatische Aktivität.
Kritische Prozessparameter: Verhinderung von Strukturzusammenbrüchen
Der Betrieb eines industriellen Gefriertrockners erfordert die Aufrechterhaltung des Produkts unter zwei kritischen Temperaturgrenzen während der Primärtrocknung:
Eutektische Temperatur (Teu): In kristallinen Formulierungen ist dies die niedrigste Temperatur, bei der das gesamte System vollständig fest bleibt. Das Überschreiten dieser Temperatur führt zu sofortigem Schmelzen ("Melt-back").
Glasübergangs- / Kollaps-Temperatur (Tc / Tg'): In amorphen Matrizen (wie zuckerreichen Früchten oder Proteinlösungen) führt das Überschreiten dieser Grenze zu einer Weichmachung des strukturellen Rückgrats. Der poröse Kuchen kollabiert unter atmosphärischen Vakuumdynamiken, was zu einer nicht rehydratierbaren, klebrigen Masse mit eingeschlossener Restfeuchtigkeit führt.
Um dieses thermische Gleichgewicht zu erreichen, ist eine präzise Kontrolle über die Heizprofile der Regale und die Wärmeübertragungsdynamik des Kondensators erforderlich—Fähigkeiten, bei denen entwickelte Systeme wie die von Nasan deutliche Betriebs Vorteile gegenüber einfachen, unüberwachten Einheiten zeigen.
Gefriertrockner vs. Industrieller Dehydrator: Ingenieurwesen & Leistung Vergleich
Produktentwickler und Anlagenmanager müssen zwischen Methoden zur Feuchtigkeitsentfernung unterscheiden. Die strukturellen und ernährungsphysiologischen Ergebnisse eines Vakuum- Gefriertrockners unterscheiden sich grundlegend von Heißluft- oder konvektiven Banddehydratoren.
| Leistungskennzahl | Industrieller Gefriertrockner | Konvektiver / Heißluft-Dehydrator |
|---|---|---|
| Entfernungsmechanismus | Sublimation & Desorption unter Vakuum | Thermische Verdampfung durch gezforced Heißluft |
| Betriebstemperatur | -40°C bis +35°C (Produkt bleibt kalt/temperiert) | 50°C bis 85°C+ |
| Endgültige Restfeuchtigkeit | 1% – 3% | 5% – 15% |
| Wasseraktivität (aw) | < 0.20 (Mikrobiologisch inert) | 0.40 – 0.60 (Risiko enzymatischer Bräunung) |
| Integrität der Zellmatrix | Bewahrt; starres poröses Gerüst erhalten | Geschrumpft, kollabiert, dicht, gehärtet |
| Nährstoff- / Bioaktive Retention | 95% – 98% (Vitamine, Terpene, flüchtige Bestandteile intakt) | 60% – 75% (Wärmeempfindliche Verbindungen oxidiert) |
| Rehydratationskinetik | Instantan durch Kapillarwirkung | Langsam, unvollständig, verändertes Mundgefühl |
| Regalstabilität | 15 bis 25+ Jahre (in hermetisch verschlossenen Verpackungen) | Maximal 1 bis 3 Jahre |
Bioburden, Lebensmittelsicherheit und Verpackungswissenschaft
Ein hartnäckiges Missverständnis in der Lebensmittelverarbeitung ist, dass der Betrieb eines Gefriertrockners als tödlicher Kill-Schritt für Pathogene fungiert. Das tut er nicht.
Die Lyophilisation ist eine Standardmethode in globalen Kulturarchiven (wie dem ATCC), um lebensfähige Bakterienkulturen, Hefen und Viren über Jahrzehnte zu erhalten. Mikroorganismen überstehen den Sublimationszyklus intakt; sie treten einfach in die Anhydrobiose (Dormanz) ein. Wenn die Ausgangsmaterialien Salmonella, Listeria monocytogenes oder Sporen von Clostridium botulinum enthalten, bleiben diese Pathogene bei der Rehydratation vollständig lebensfähig.
Folglich erfordert eine sichere Herstellung die strikte Einhaltung der HACCP- Richtlinien:
Validierte Upstream-Interventionen: Thermisches Blanchieren, Dampf- Pasteurisierung oder Hochdruckverarbeitung (HPP) müssen vor dem Laden der Trocknungsbehälter erfolgen.
Zielsetzung Niedrige Wasseraktivität: Eine Wasseraktivität ($a_w$) unter 0.30—und idealerweise unter 0.20—sichert null mikrobielle Proliferation und stoppt Lipidoxidationswege.
Hermetische Barrier Verpackung: Lyophilisierte Strukturen sind aggressiv hygroskopisch. Produkte müssen in mehrschichtigen Folienlaminaten (e.g., PET/AL/PE) mit aktiven Sauerstoffabsorbern verpackt werden. Das Eindringen selbst geringster Umgebungsfeuchtigkeit führt sofort zu texturalem Alterungsprozess und mikrobiologischer Anfälligkeit.
Gesamtkosten des Eigentums (TCO) und Produktionswirtschaft
Die kommerzielle Rentabilität erfordert die Analyse der Investitionsausgaben (CapEx) im Vergleich zu den Realitäten von Betriebskosten (OpEx). Ein professionelles Gefriertrocknungsgerät stellt einen energieintensiven industriellen Prozess dar, da es gleichzeitig zwei hochleistungsfähige thermodynamische Zyklen verwaltet: mechanische Kühlung und kontinuierliche Vakuumerzeugung.
Zykluszeitbeschränkungen: Während thermische Entwässerungsgeräte ihre Durchläufe in 6 bis 12 Stunden abschließen, benötigt eine kommerzielle Gefriertrocknungscharge je nach Produktdicke, anfänglicher Feuchtigkeitsbeladung und Zuckergehalt anywhere von 18 bis 48 Stunden. Dichte Früchte mit hohen Fructosewerten (z.B. Mangos, Pfirsiche) widerstehen der Sublimation und verlängern die Laufzeiten erheblich.
Kühlkapazität: Sublimierte Dämpfe können nicht direkt durch standardmäßige ölgedichtete mechanische Pumpen gelangen, ohne das Pumpenöl zu degradieren und die Vakuumtiefe zu zerstören. Das Kondensatorsystem muss über genügend Kühlleistung verfügen, um Dampf kontinuierlich als Eis auf den Spulen zu kondensieren, ohne dass die Oberflächeneistemperatur in Richtung des Kollaps-Punkts steigt.
Präventive Wartung: Rotationsschaufel- und Schraubenvakuumpumpen erfordern routinemäßige Ölfiltration, Gasballastverfahren zum Entlüften von eingeschlossenen Kondensaten und Dichtwartung, um kostspielige Vakuumfehler in der Mitte des Zyklus zu vermeiden.
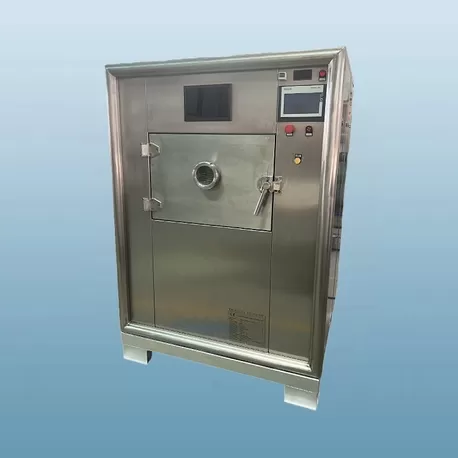
Industrielles Skalieren: Warum Verarbeiter Nasan wählen
Das Skalieren von Pilotversuchen zu kontinuierlicher kommerzieller Herstellung erfordert Geräte, die mit thermischer Homogenität, robuster Vakuumstabilität und struktureller Langlebigkeit konstruiert sind. Einstiegsgeräte leiden oft unter ungleichmäßiger Regaltemperaturverteilung, was zu lokalisierter Schmelze, inkonsistenten Rückstandsfeuchtigkeitsniveaus und häufigen Vakuumpumpenölkontaminationen führt.
Nasan entwirft und fertigt fortschrittliche Gefriertrockner-Systeme, die für anspruchsvolle Produktionsumgebungen gebaut sind. Durch die Nutzung von fluidzirkulierten thermischen Regalen, optimierten Dampfkondensatoren und automatisierter Zyklusprogrammierung liefert Nasan-Ausrüstung einheitliche Sublimationsraten über jedes Tablett. Ob bei der Verarbeitung spezialisierter Nutraceuticals, empfindlicher biologischer Produkte oder hochwertiger Lebensmittelzutaten, maximieren Nasan-Systeme die thermodynamische Effizienz und halten gleichzeitig die Lebenszykluswartung niedrig.
Häufig gestellte Fragen (FAQ)
Was ist der Unterschied zwischen einem Gefriertrockner und einem Vakuum-Entwässerungsgerät?
Während beide unter niedrigem atmosphärischem Druck arbeiten, wendet ein Vakuum-Entwässerungsgerät Wärme an, um flüssiges Wasser durch Verdampfung bei reduzierten Siedepunkten zu ziehen. Ein Gefriertrockner friert das Produkt zuerst vollständig ein und entfernt Wasser durch Sublimation (fest direkt zu gasförmig), ohne durch eine flüssige Phase zu gehen. Dies verhindert Kochen, Schrumpfen und thermische Degradation.
Kann ein Gefriertrockner Bakterien abtöten oder Produkte sterilisieren?
Nein. Lyophilisation bewahrt Mikroorganismen; sie eliminiert sie nicht. Krankheitserreger treten in einen Ruhezustand ein, wenn keine Feuchtigkeit vorhanden ist, und reaktivieren sich bei Rehydrierung. Alle Lebensmittel- und pharmazeutischen Formulierungen müssen vor dem Eintritt in die Gefriertrocknungskammer eine mikrobielle Validierung durchlaufen.
Wie lange halten Produkte, die in einem industriellen Gefriertrockner verarbeitet wurden?
Wenn sie auf eine optimale Restfeuchte (unter 2%) getrocknet und in lichtdichten, sauerstoffundurchlässigen Behältern (wie mit Stickstoff gefüllten Mylar- oder versiegelten Dosen mit Sauerstoffabsorbern) versiegelt werden, behalten Produkte ihre ernährungsphysiologischen und organoleptischen Eigenschaften für 15 bis 25+ Jahre bei Umgebungstemperaturen.
Warum sind Gefriertrocknungszyklen erheblich länger als Standardtrocknungszyklen?
Sublimation erfordert die präzise Anwendung von Energie, ohne die eutektischen oder Kollaps-Temperaturen des Produkts zu überschreiten. Da die Vakuumumgebung die konvektive Wärmeübertragung einschränkt, muss Wärme hauptsächlich durch Leitung durch Schichten von niedrigdichtem, trockenem Produkt angewendet werden, die als natürliche thermische Isolatoren wirken.
Welche regelmäßige Wartung ist für einen kommerziellen Gefriertrockner erforderlich?
Die Hauptwartungsaufgaben umfassen die Überwachung und den Wechsel des Öls der Vakuumpumpe (oder die Wartung der Trocken-Schraubendichtungen), die Inspektion der Kammer- und Türdichtungen auf die Vakuum- Integrität, das regelmäßige Abtauen und Reinigen des Kondensatorarrays sowie die Kalibrierung von Thermoelementarrays und Pirani-Vakuummessgeräten.
Verbessern Sie Ihre Lyophilisierungskapazität mit Nasan
Suchen Sie nach Möglichkeiten, Ihre Produktionskapazität zu skalieren oder Prozessengpässe in Ihren Trocknungsoperationen zu beseitigen? Das Ingenieurteam von Nasan bietet vollständig maßgeschneiderte, industrietaugliche Gefriertrockner-Systeme, die auf Ihre spezifischen Durchsatz-, Compliance- und Materialanforderungen zugeschnitten sind. Kontaktieren Sie heute einen technischen Spezialisten von Nasan, um die Gerätespezifikationen zu besprechen, ein formelles Angebot anzufordern oder einen Pilotversuch für Ihre Produktlinie zu planen.