







Dans des secteurs allant de la fabrication pharmaceutique au traitement des matériaux aérospatiaux, le four sous vide représente un outil de traitement critique où des environnements à basse pression contrôlés permettent des opérations thermiques impossibles dans des conditions atmosphériques. Contrairement aux fours à convection conventionnels, ces systèmes fonctionnent en éliminant la pression atmosphérique, permettant aux solvants de s'évaporer à des températures plus basses, empêchant l'oxydation et permettant un transfert de chaleur uniforme par rayonnement et conduction plutôt que par convection. La sélection, la validation et l'exploitation de tels équipements exigent une discipline d'ingénierie rigoureuse.
Cet article fournit un cadre technique pour évaluer et optimiser un four sous vide pour des applications exigeantes. En s'appuyant sur des principes d'ingénierie thermique, nous examinerons les indicateurs de performance clés, discuterons des considérations de conception de chambre et esquisserons des protocoles de validation qui garantissent des résultats cohérents et reproductibles. Pour les organisations qui dépendent d'un traitement thermique précis sous pression réduite, ces informations constituent la base de la capacité de processus et de la conformité réglementaire.

1. Principes Fondamentaux : Pourquoi le Vide Modifie le Traitement Thermique
Le principe de fonctionnement d'un four sous vide repose sur la relation entre la pression et le point d'ébullition. À la pression atmosphérique standard (101,3 kPa), l'eau bout à 100°C. À 10 kPa de pression absolue, le point d'ébullition tombe à environ 45°C. Cette relation thermodynamique permet un séchage doux des matériaux sensibles à la chaleur, l'élimination de solvants à point d'ébullition élevé sans dégradation thermique, et le traitement de composés sensibles à l'oxygène dans un environnement inerte.
Trois mécanismes principaux de transfert de chaleur opèrent à l'intérieur d'un four sous vide :
Rayonnement : Le mécanisme dominant à basse pression. La chaleur se transfère des étagères chauffées ou des parois de la chambre au produit par rayonnement infrarouge.
Conduction : Le contact direct entre les conteneurs de produit et les étagères chauffées fournit un apport de chaleur contrôlé et uniforme.
Convection : Minimale à des pressions inférieures à 10 kPa en raison de l'absence d'un milieu gazeux pour le transfert d'énergie.
Comprendre ces mécanismes est essentiel pour la conception des processus ; un four sous vide utilisé pour le séchage de poudres nécessite des configurations de chargement différentes de celui utilisé pour le durcissement des adhésifs époxy.
2. Uniformité de la Température : La Pierre Angulaire de la Cohérence du ProcessusL'uniformité de la température dans la chambre de travail est peut-être la spécification la plus critique pour tout four sous vide. La variation entre les étagères ou à l'intérieur d'une seule étagère entraîne des taux de séchage incohérents, un durcissement incomplet ou un rejet de lot.
2.1. Normes de l'Industrie
Applications pharmaceutiques : L'uniformité de la température est généralement requise dans une plage de ±2,5°C dans le volume utilisable, vérifiée par cartographie thermique avec 9 à 15 capteurs calibrés.
Électronique et semi-conducteurs : Des tolérances plus strictes de ±1,0°C sont courantes pour le durcissement des adhésifs conducteurs et des encapsulants.
Recherche et développement : Les laboratoires peuvent accepter ±3,0 °C pour des applications non critiques, bien que la validation reste nécessaire pour les données publiées.
Les fabricants réalisent l'uniformité grâce à plusieurs étagères chauffantes avec contrôle de zone indépendant, une isolation épaisse et des conceptions de chambre qui minimisent les gradients thermiques. Nasan intègre des contrôleurs PID multi-zone avec des capteurs calibrés individuellement pour maintenir l'uniformité même dans des conditions de montée rapide.
3. Intégrité du vide et systèmes de pompage
La capacité à atteindre et à maintenir un niveau de vide spécifié définit l'adéquation d'un four sous vide' pour des processus spécifiques. Les paramètres clés incluent la pression de vide ultime, le temps de pompage et le taux de fuite.
3.1. Classifications des niveaux de vide
Vide grossier (1–1000 Pa) : Convient pour l'élimination des solvants, le séchage de matériaux non hygroscopiques et les applications de laboratoire générales.
Vide moyen (0,1–1 Pa) : Nécessaire pour éliminer les solvants fortement liés, dégazer les polymères et traiter des matériaux à haute pression de vapeur.
Vide élevé (10⁻³–10⁻¹ Pa) : Utilisé dans le traitement des semi-conducteurs, le dépôt de films minces et la recherche sur les matériaux avancés. Nécessite des pompes à diffusion ou turbomoléculaires.
3.2. Sélection de la pompe
Les pompes à palettes rotatives à huile scellée sont standard pour la plupart des applications industrielles de four sous vide, offrant fiabilité et pressions ultimes modérées (jusqu'à 0,1 Pa). Pour les processus sensibles aux retours d'hydrocarbures, les pompes à vis sèches ou à diaphragme éliminent les risques de contamination par l'huile. Les capacités de purge de gaz inerte protègent l'huile de pompe des vapeurs de solvant corrosives.
4. Systèmes de contrôle : Programmabilité et intégrité des données
Les systèmes modernes de four sous vide intègrent des contrôleurs logiques programmables (PLC) avec des interfaces homme-machine (HMI) qui prennent en charge la gestion des recettes, l'enregistrement des données et la fonctionnalité de piste d'audit—exigences pour la conformité à la FDA 21 CFR Partie 11 dans les industries réglementées.
4.1. Caractéristiques de contrôle essentielles
Programmation multi-segments : Permet des profils complexes avec des étapes de montée, de maintien, de libération de vide et de purge de gaz inerte.
Contrôle en cascade : Coordonne les interlocks de température et de vide pour éviter la surchauffe dans des conditions de basse pression où le refroidissement par convection est absent.
Acquisition de données en temps réel : Enregistre la température, la pression et la consommation d'énergie à des intervalles définis par l'utilisateur pour la traçabilité des lots.
Surveillance à distance : La connectivité Ethernet ou série permet l'intégration avec les systèmes de gestion des installations et les notifications d'alarme.
5. Compatibilité des matériaux et construction de la chambre
L'environnement interne d'un four sous vide peut être hautement corrosif en raison des vapeurs de solvant, des sous-produits acides ou des matériaux traités. La construction de la chambre doit résister à l'attaque chimique tout en maintenant l'intégrité structurelle sous la pression atmosphérique externe.
Acier inoxydable 304 : Standard pour les applications générales ; résiste à l'oxydation et convient à la plupart des solvants organiques.
Acier inoxydable 316 : Nécessaire pour les processus impliquant des solvants chlorés, des acides ou des applications pharmaceutiques où la résistance à la corrosion est primordiale.
Surfaces électropolies : Réduit la rugosité de surface, minimisant l'enchevêtrement de particules et améliorant la nettoyabilité pour des applications stériles ou ultra-propres.
Construction à coutures soudées : Toutes les coutures internes doivent être soudées en continu et meulées lisses pour éliminer les crevasses qui peuvent piéger des contaminants ou compromettre l'intégrité du vide.
6. Conception des étagères et configurations de chargement
La conception des étagères impacte directement le transfert de chaleur, la capacité de chargement et la nettoyabilité. Les options incluent :
Étagères soudées fixes : Fournissent une rigidité structurelle maximale et une distribution uniforme de la chaleur mais limitent la flexibilité pour différents types de conteneurs.
Assemblages d'étagères amovibles : Permettent la reconfiguration pour différentes tailles de produits et simplifient le nettoyage entre les lots.
Étagères chauffantes vs. chauffage mural radiant : Les étagères chauffantes fournissent une conduction directe aux conteneurs de produits, atteignant un temps de chauffage plus rapide et une meilleure uniformité que les conceptions chauffées par le mur.
Le espacement des étagères doit tenir compte de la géométrie du produit tout en permettant un transfert de chaleur radiant adéquat. Une directive générale : maintenir au moins 50 mm de dégagement au-dessus et en dessous de chaque étagère pour une distribution thermique uniforme.
7. Systèmes de sécurité et protection contre la surpression
Fonctionner sous vide introduit des considérations de sécurité spécifiques. Un four sous vide correctement conçu intègre plusieurs caractéristiques de sécurité :
Protection contre la surtempérature : Thermocouple et contrôleur indépendants qui arrêtent les éléments chauffants si un point de consigne est dépassé, empêchant une montée en température incontrôlée.
Vanne de décharge de vide : Ventile automatiquement la chambre vers l'atmosphère si la pression interne dépasse un seuil de sécurité, empêchant l'implosion de la chambre.
Système d'interverrouillage : Empêche l'ouverture de la porte pendant que la chambre est sous vide et désactive le chauffage si le vide est perdu pendant un processus nécessitant des conditions de basse pression.
Détection de vapeurs de solvant : Capteurs optionnels surveillent les concentrations de vapeurs inflammables et déclenchent une extraction ou un purgeage de gaz inerte.
8. Protocoles de validation et de qualification
Pour les industries réglementées, la qualification d'installation (IQ), la qualification opérationnelle (OQ) et la qualification de performance (PQ) sont obligatoires. Un paquet de validation de four sous vide comprend généralement :
8.1. Qualification d'installation (IQ)
Vérification de l'installation correcte selon les spécifications du fabricant
Connexions utilitaires (électriques, eau de refroidissement, gaz inerte) confirmées
Documentation des matériaux de construction et des certifications des composants
8.2. Qualification opérationnelle (OQ)
Test de taux de fuite de vide : Un taux d'augmentation de pression de ≤0.13 Pa/min (0.001 Torr/min) est typique pour les systèmes de haute qualité
Vérification du temps de pompage : Temps nécessaire pour atteindre le vide opérationnel à partir de l'atmosphère
Calibration de température : Vérification de l'exactitude du capteur par rapport à des normes de référence certifiées
Cartographie de l'uniformité de température : 9–15 emplacements de capteurs sur l'ensemble du volume de travail
8.3. Qualification de performance (PQ)
Simulation de processus avec produit réel ou matériau de substitution
Démonstration de l'élimination de l'humidité ou du profil de durcissement selon les spécifications
Répétabilité sur plusieurs lots (typiquement trois courses consécutives réussies)
9. Applications dans divers secteurs
La polyvalence du four sous vide le rend indispensable dans plusieurs secteurs :
Fabrication pharmaceutique : Séchage des principes actifs pharmaceutiques (API), séchage des produits stériles et tests de stabilité dans des conditions accélérées.
Électronique et semi-conducteurs : Durcissement des matériaux de sous-remplissage en époxy, dégazage des composés de potting et préchauffage des substrats pour éliminer l'humidité avant le revêtement.
Aéronautique et automobile : Séchage des matériaux composites pré-imprégnés, durcissement des adhésifs structuraux et traitement des composants sensibles à la chaleur.
Science alimentaire : Séchage à basse température des ingrédients sensibles à la chaleur, extraction de composés volatils pour analyse et tests de stabilité.
Recherche sur les matériaux : Synthèse d'aérogel, séchage des matériaux sol-gel et traitement thermique des nanomatériaux où l'oxydation doit être évitée.
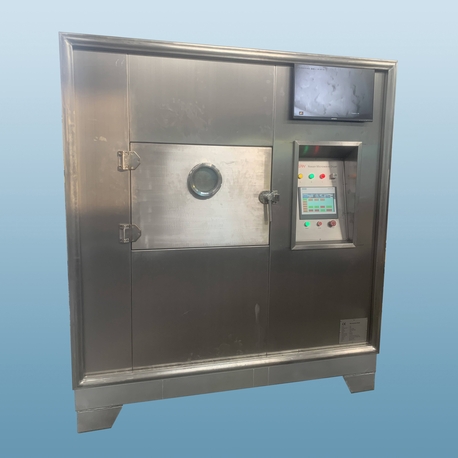
10. Considérations sur l'efficacité énergétique et les coûts d'exploitation
Bien que le coût d'investissement initial d'un four sous vide soit significatif, les coûts d'exploitation sur le cycle de vie peuvent varier considérablement en fonction des choix de conception :
Qualité de l'isolation : Les chambres avec 75 à 100 mm d'isolation en laine minérale haute densité réduisent les pertes de chaleur de 30 à 40 % par rapport à une isolation plus fine.
Efficacité des étagères chauffantes : Les systèmes qui chauffent uniquement les étagères plutôt que l'ensemble du mur de la chambre réduisent la masse thermique et atteignent des temps de cycle plus rapides.
Entretien de la pompe à vide : Les pompes à huile nécessitent des changements d'huile tous les 2 000 à 3 000 heures de fonctionnement ; les pompes sèches éliminent ce coût récurrent.
Consommation de gaz inerte : Pour les processus nécessitant un remplissage d'azote, un système avec contrôle de purge automatisé minimise l'utilisation de gaz par rapport à une opération manuelle.
Les fabricants comme Nasan offrent une modélisation de la consommation d'énergie dans le cadre de la sélection d'équipements, permettant aux organisations de projeter les coûts d'exploitation avant l'achat et d'optimiser les processus pour l'efficacité.
11. Modes de défaillance courants et dépannage
Comprendre les modes de défaillance potentiels permet aux opérateurs de minimiser les temps d'arrêt. Les problèmes fréquents dans l'opération du four sous vide incluent :
Taux de fuite dépassant la spécification : Souvent dû à des joints de porte dégradés, des passages mal scellés ou des micro-fissures dans les coutures soudées. Les tests de fumée ou la détection de fuites d'hélium identifient les sources.
Dépassement de température : Réglage PID trop agressif ou relais à état solide défaillants provoquant un chauffage incontrôlé. Les fonctions d'autotuning du contrôleur ou le remplacement des composants de commutation résolvent ce problème.
Séchage non uniforme : Résulte d'un chargement inégal, de chemins radiants bloqués ou de variations de température des étagères. La cartographie thermique et les ajustements de modèle de chargement y remédient.
Contamination de l'huile de pompe : Les vapeurs de solvant qui se condensent dans l'huile de pompe réduisent les performances du vide. L'installation de pièges à froid ou l'utilisation de ballast de gaz inerte prolonge la durée de vie de la pompe.
12. Tendances futures : Intégration et automatisation
La prochaine génération de systèmes de four sous vide s'intégrera de plus en plus aux cadres de l'Industrie 4.0. Les capacités émergentes incluent :
Maintenance prédictive : Des capteurs de vibration sur les pompes à vide et l'imagerie thermique des chauffages prédisent les pannes avant qu'elles ne se produisent.
Apprentissage automatique pour l'optimisation des processus : Systèmes qui analysent les données historiques des lots pour recommander des profils de température et de pression optimaux pour de nouveaux matériaux.
Validation sans papier : Génération automatisée de protocoles et de rapports de validation directement à partir des données PLC, réduisant la charge de documentation.
Conclusion : Précision grâce à l'ingénierie
La sélection et le fonctionnement d'un four sous vide nécessitent une compréhension approfondie de la dynamique thermique, de la technologie du vide et des exigences du processus. En priorisant les paramètres mesurables—uniformité de température, intégrité du vide, précision de contrôle et conception sanitaire—les organisations peuvent obtenir des résultats cohérents et reproductibles qui répondent aux normes réglementaires et aux objectifs de production. Que ce soit pour le séchage pharmaceutique, le durcissement d'électronique ou le traitement de matériaux avancés, le système correctement conçu devient une plateforme d'excellence des processus plutôt qu'une source de variabilité.
Questions Fréquemment Posées (FAQ)
Q1 : Quelle est la différence entre un four sous vide et un four à convection conventionnel ?
A1 : Un four sous vide fonctionne sous pression réduite, permettant un traitement à des températures plus basses, prévenant l'oxydation et permettant l'élimination de solvants qui nécessiteraient des températures plus élevées à pression atmosphérique. Les fours à convection s'appuient sur la circulation de l'air pour le transfert de chaleur et ne conviennent pas aux matériaux sensibles à l'oxygène ou pour le séchage d'échantillons épais où la durcissement de surface se produit dans des conditions atmosphériques.
Q2 : Comment sélectionner le niveau de vide correct pour mon application ?
A2 : Le niveau de vide requis est déterminé par la pression de vapeur du liquide à éliminer et la sensibilité thermique du matériau. Pour l'élimination de l'eau à 40–50°C, 10–20 kPa est généralement suffisant. Pour l'élimination de solvants à haut point d'ébullition comme le DMSO ou le NMP, des pressions inférieures à 1 kPa sont nécessaires. Une étude de développement de processus avec un four sous vide à l'échelle de laboratoire peut établir des paramètres optimaux avant de passer à l'équipement de production.
Q3 : Un four sous vide peut-il être utilisé pour durcir des adhésifs époxy ou silicone ?
A3 : Oui, les fours sous vide sont idéaux pour durcir des adhésifs où la formation de bulles (dégazage) doit être évitée. La pression réduite permet à l'air piégé de s'échapper avant que le matériau ne réticulé, ce qui donne des liaisons sans vides. Cependant, le profil de durcissement doit tenir compte de l'absence de transfert de chaleur convective ; le chauffage radiant et conductif nécessite des temps de séjour plus longs ou des températures de plateau plus élevées par rapport au durcissement par convection.
Q4 : À quelle fréquence la calibration et la validation du four sous vide doivent-elles être effectuées ?
A4 : Pour les industries réglementées, la calibration de la température est généralement requise annuellement ou semestriellement en fonction de l'intensité d'utilisation. Les tests d'intégrité du vide (taux de fuite) doivent être effectués trimestriellement. Une revalidation complète (IQ/OQ/PQ) est généralement requise après toute réparation majeure, relocalisation ou changement dans les paramètres du processus, et sur une base programmée (généralement tous les 2–3 ans) pour garantir des performances continues.
Q5 : Quelles sont les causes les plus courantes de défaillance d'un four sous vide ?
A5 : Les défaillances les plus fréquentes sont (1) dégradation du joint de porte entraînant une incapacité à atteindre ou à maintenir le vide, (2) brûlure de l'élément chauffant due à la fatigue de cycle thermique, (3) contamination de l'huile de la pompe à vide par des vapeurs de solvant, et (4) dérive du contrôleur PID entraînant des inexactitudes de température. La mise en œuvre d'un programme de maintenance préventive—y compris l'inspection des joints, les changements d'huile de pompe et la calibration du contrôleur—réduit considérablement les temps d'arrêt imprévus.
Pour des spécifications techniques, des tests de processus ou de l'assistance pour votre prochain four sous vide, consultez les spécialistes du traitement thermique chez Nasan. Leur équipe d'ingénierie fournit des tests préalables à la vente, une validation d'installation et un support continu adapté à vos exigences d'application.