







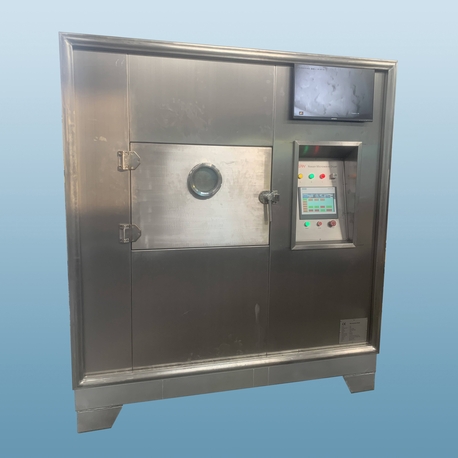
En industrias que van desde la fabricación farmacéutica hasta el procesamiento de materiales aeroespaciales, el horno de vacío representa una herramienta de procesamiento crítica donde entornos controlados de baja presión permiten operaciones térmicas imposibles bajo condiciones atmosféricas. A diferencia de los hornos de convección convencionales, estos sistemas operan eliminando la presión atmosférica, permitiendo que los solventes se vaporicen a temperaturas más bajas, previniendo la oxidación y permitiendo una transferencia de calor uniforme a través de radiación y conducción en lugar de convección. La selección, validación y operación de dicho equipo exigen una rigurosa disciplina de ingeniería.
Este artículo proporciona un marco técnico para evaluar y optimizar un horno de vacío para aplicaciones exigentes. Basándonos en principios de ingeniería térmica, examinaremos los indicadores clave de rendimiento, discutiremos consideraciones de diseño de la cámara y esbozaremos protocolos de validación que aseguran resultados consistentes y reproducibles. Para las organizaciones que dependen de un procesamiento térmico preciso bajo presión reducida, estos conocimientos forman la base de la capacidad del proceso y el cumplimiento regulatorio.

1. Principios Fundamentales: Por qué el Vacío Alterar el Procesamiento Térmico
El principio de funcionamiento de un horno de vacío se basa en la relación entre presión y punto de ebullición. A presión atmosférica estándar (101.3 kPa), el agua hierve a 100°C. A 10 kPa de presión absoluta, el punto de ebullición desciende a aproximadamente 45°C. Esta relación termodinámica permite el secado suave de materiales sensibles al calor, la eliminación de solventes de alto punto de ebullición sin degradación térmica y el procesamiento de compuestos sensibles al oxígeno en un entorno inerte.
Tres mecanismos principales de transferencia de calor operan dentro de un horno de vacío:
Radiación: El mecanismo dominante a bajas presiones. El calor se transfiere desde estantes calentados o paredes de la cámara al producto a través de radiación infrarroja.
Conducción: El contacto directo entre los contenedores de producto y los estantes calentados proporciona una entrada de calor controlada y uniforme.
Convección: Mínima a presiones por debajo de 10 kPa debido a la ausencia de un medio gaseoso para la transferencia de energía.
Comprender estos mecanismos es esencial para el diseño del proceso; un horno de vacío utilizado para secar polvos requiere configuraciones de carga diferentes a las de uno utilizado para curar adhesivos epóxicos.
2. Uniformidad de Temperatura: La Piedra Angular de la Consistencia del ProcesoLa uniformidad de temperatura en la cámara de trabajo es quizás la especificación más crítica para cualquier horno de vacío. La variación entre estantes o a lo largo de un solo estante conduce a tasas de secado inconsistentes, curado incompleto o rechazo de lotes.
2.1. Referencias de la Industria
Aplicaciones farmacéuticas: La uniformidad de temperatura generalmente requerida dentro de ±2.5°C en el volumen utilizable, verificada a través de mapeo térmico con 9–15 sensores calibrados.
Electrónica y semiconductores: Tolerancias más estrictas de ±1.0°C son comunes para curar adhesivos conductores y encapsulantes.
Investigación y desarrollo: Los laboratorios pueden aceptar ±3.0°C para aplicaciones no críticas, aunque la validación sigue siendo necesaria para los datos publicados.
Los fabricantes logran uniformidad a través de múltiples estantes calefaccionados con control de zona independiente, aislamiento grueso y diseños de cámaras que minimizan los gradientes térmicos. Nasan incorpora controladores PID de múltiples zonas con sensores calibrados individualmente para mantener la uniformidad incluso bajo condiciones de tasa de aumento rápida.
3. Integridad del vacío y sistemas de bombeo
La capacidad de alcanzar y mantener un nivel de vacío especificado define la idoneidad de un horno de vacío' para procesos específicos. Los parámetros clave incluyen la presión de vacío final, el tiempo de bombeo y la tasa de fuga.
3.1. Clasificaciones de nivel de vacío
Vacío grueso (1–1000 Pa): Adecuado para la eliminación de solventes, secado de materiales no higroscópicos y aplicaciones generales de laboratorio.
Vacío medio (0.1–1 Pa): Requerido para eliminar solventes fuertemente ligados, desgasificar polímeros y procesar materiales con alta presión de vapor.
Alto vacío (10⁻³–10⁻¹ Pa): Utilizado en el procesamiento de semiconductores, deposición de películas delgadas e investigación de materiales avanzados. Requiere bombas de difusión o turbomoleculares.
3.2. Selección de bombas
Las bombas de paletas rotativas selladas con aceite son estándar para la mayoría de las aplicaciones industriales de hornos de vacío, ofreciendo fiabilidad y presiones finales moderadas (hasta 0.1 Pa). Para procesos sensibles a la retroalimentación de hidrocarburos, las bombas de tornillo seco o de diafragma eliminan los riesgos de contaminación por aceite. Las capacidades de purga de gas inerte protegen el aceite de la bomba de vapores de solventes corrosivos.
4. Sistemas de control: Programabilidad e integridad de datos
Los sistemas modernos de hornos de vacío integran controladores lógicos programables (PLC) con interfaces hombre-máquina (HMI) que soportan la gestión de recetas, el registro de datos y la funcionalidad de auditoría—requisitos para el cumplimiento de la FDA 21 CFR Parte 11 en industrias reguladas.
4.1. Características de control esenciales
Programación de múltiples segmentos: Permite perfiles complejos con rampas, remojo, liberación de vacío y pasos de purga de gas inerte.
Control en cascada: Coordina los interbloqueos de temperatura y vacío para prevenir el sobrecalentamiento en condiciones de baja presión donde la refrigeración por convección está ausente.
Adquisición de datos en tiempo real: Registra temperatura, presión y consumo de energía en intervalos definidos por el usuario para la trazabilidad por lotes.
Monitoreo remoto: La conectividad Ethernet o serial permite la integración con sistemas de gestión de instalaciones y notificaciones de alarma.
5. Compatibilidad de materiales y construcción de cámaras
El ambiente interno de un horno de vacío puede ser altamente corrosivo debido a vapores de solventes, subproductos ácidos o los materiales que se están procesando. La construcción de la cámara debe resistir el ataque químico mientras mantiene la integridad estructural bajo la presión atmosférica externa.
Acero inoxidable 304: Estándar para aplicaciones de uso general; resiste la oxidación y es adecuado para la mayoría de los solventes orgánicos.
Acero inoxidable 316: Requerido para procesos que involucran solventes clorados, ácidos o aplicaciones farmacéuticas donde la resistencia a la corrosión es primordial.
Superficies electropulidas: Reduce la rugosidad de la superficie, minimizando la captura de partículas y mejorando la limpieza para aplicaciones estériles o ultra limpias.
Construcción de costuras soldadas: Todas las costuras internas deben estar soldadas de forma continua y pulidas para eliminar los huecos que pueden atrapar contaminantes o comprometer la integridad del vacío.
6. Diseño de estantes y configuraciones de carga
El diseño de estantes impacta directamente en la transferencia de calor, la capacidad de carga y la facilidad de limpieza. Las opciones incluyen:
Estantes fijos soldados: Proporcionan máxima rigidez estructural y distribución uniforme del calor, pero limitan la flexibilidad para diferentes tipos de contenedores.
Conjuntos de estantes removibles: Permiten reconfiguración para varios tamaños de productos y simplifican la limpieza entre lotes.
Estantes calefaccionados vs. calefacción por pared radiante: Los estantes calefaccionados proporcionan conducción directa a los contenedores de productos, logrando un calentamiento más rápido y mejor uniformidad que los diseños calefaccionados por pared.
El espaciado de los estantes debe acomodar la geometría del producto mientras permite una adecuada transferencia de calor radiante. Una guía general: mantener al menos 50 mm de separación por encima y por debajo de cada estante para una distribución térmica uniforme.
7. Sistemas de seguridad y protección contra sobrepresión
Operar bajo vacío introduce consideraciones de seguridad específicas. Un horno de vacío debidamente diseñado incorpora múltiples características de seguridad:
Protección contra sobretemperatura: Termopar y controlador independientes que apagan los elementos calefactores si se supera un punto de ajuste, previniendo el descontrol térmico.
Válvula de alivio de vacío: Ventila automáticamente la cámara a la atmósfera si la presión interna supera un umbral seguro, previniendo la implosión de la cámara.
Sistema de interbloqueo: Previene la apertura de la puerta mientras la cámara está bajo vacío y desactiva la calefacción si se pierde el vacío durante un proceso que requiere condiciones de baja presión.
Detección de vapor de solvente: Sensores opcionales monitorean las concentraciones de vapor inflamable y activan la extracción o purga de gas inerte.
8. Protocolos de validación y calificación
Para industrias reguladas, la calificación de instalación (IQ), la calificación operativa (OQ) y la calificación de rendimiento (PQ) son obligatorias. Un paquete de validación de horno de vacío típicamente incluye:
8.1. Calificación de Instalación (IQ)
Verificación de la instalación correcta según las especificaciones del fabricante
Conexiones de servicios (eléctricas, agua de enfriamiento, gas inerte) confirmadas
Documentación de materiales de construcción y certificaciones de componentes
8.2. Calificación Operativa (OQ)
Prueba de tasa de fuga de vacío: Una tasa de aumento de presión de ≤0.13 Pa/min (0.001 Torr/min) es típica para sistemas de alta calidad
Verificación del tiempo de bombeo: Tiempo para alcanzar el vacío de operación desde la atmósfera
Calibración de temperatura: Verificación de la precisión del sensor contra estándares de referencia certificados
Mapeo de uniformidad de temperatura: 9–15 ubicaciones de sensores sobre todo el volumen de trabajo
8.3. Calificación de Rendimiento (PQ)
Simulación de proceso con producto real o material sustituto
Demostración de eliminación de humedad o perfil de curado según especificación
Repetibilidad a través de múltiples lotes (típicamente tres ejecuciones exitosas consecutivas)
9. Aplicaciones en diversas industrias
La versatilidad del horno de vacío lo hace indispensable en múltiples sectores:
Fabricación farmacéutica: Secado de ingredientes farmacéuticos activos (APIs), secado de productos estériles y pruebas de estabilidad en condiciones aceleradas.
Electrónica y semiconductores: Curado de materiales de relleno epóxico, desgasificación de compuestos de encapsulado y prehorneado de sustratos para eliminar la humedad antes del recubrimiento.
Aeroespacial y automotriz: Secado de materiales compuestos prepreg, curado de adhesivos estructurales y procesamiento de componentes sensibles al calor.
Ciencia de los alimentos: Secado a baja temperatura de ingredientes sensibles al calor, extracción de compuestos volátiles para análisis y pruebas de estabilidad.
Investigación de materiales: Síntesis de aerogeles, secado de materiales sol-gel y tratamiento térmico de nanomateriales donde se debe prevenir la oxidación.
10. Consideraciones sobre la eficiencia energética y el costo operativo
Aunque el costo de capital inicial de un horno de vacío es significativo, los costos operativos a lo largo del ciclo de vida pueden variar sustancialmente según las elecciones de diseño:
Calidad del aislamiento: Las cámaras con 75–100 mm de aislamiento de lana mineral de alta densidad reducen la pérdida de calor en un 30–40% en comparación con un aislamiento más delgado.
Eficiencia de estantes calefaccionados: Los sistemas que calientan solo los estantes en lugar de toda la pared de la cámara reducen la masa térmica y logran tiempos de ciclo más rápidos.
Mantenimiento de la bomba de vacío: Las bombas selladas con aceite requieren cambios de aceite cada 2,000–3,000 horas de funcionamiento; las bombas secas eliminan este costo recurrente.
Consumo de gas inerte: Para procesos que requieren relleno de nitrógeno, un sistema con control de purga automatizado minimiza el uso de gas en comparación con la operación manual.
Fabricantes como Nasan ofrecen modelado del consumo de energía como parte de la selección de equipos, lo que permite a las organizaciones proyectar costos operativos antes de la compra y optimizar procesos para la eficiencia.
11. Modos de falla comunes y solución de problemas
Comprender los posibles modos de falla permite a los operadores minimizar el tiempo de inactividad. Los problemas frecuentes en la operación del horno de vacío incluyen:
Tasa de fuga que excede la especificación: A menudo debido a juntas de puerta degradadas, alimentaciones mal selladas o micro-grietas en las costuras soldadas. Las pruebas de humo o la detección de fugas de helio identifican las fuentes.
Exceso de temperatura: La sintonización PID que es demasiado agresiva o relés de estado sólido fallidos causan calentamiento incontrolado. Las funciones de autotune del controlador o el reemplazo de componentes de conmutación resuelven esto.
Secado no uniforme: Resulta de una carga desigual, caminos radiantes bloqueados o variaciones en las temperaturas de los estantes. El mapeo térmico y los ajustes en el patrón de carga abordan esto.
Contaminación del aceite de la bomba: Vapores de solventes que se condensan en el aceite de la bomba reducen el rendimiento del vacío. La instalación de trampas frías o el uso de lastre de gas inerte extienden la vida útil de la bomba.
12. Tendencias futuras: Integración y automatización
La próxima generación de sistemas de horno de vacío se integrará cada vez más con los marcos de la Industria 4.0. Las capacidades emergentes incluyen:
Mantenimiento predictivo: Sensores de vibración en bombas de vacío e imágenes térmicas de calentadores predicen fallas antes de que ocurran.
Aprendizaje automático para la optimización de procesos: Sistemas que analizan datos históricos de lotes para recomendar perfiles óptimos de temperatura y presión para nuevos materiales.
Validación sin papel: Generación automatizada de protocolos y informes de validación directamente desde los datos de PLC, reduciendo la carga de documentación.
Conclusión: Precisión a través de la ingeniería
La selección y operación de un horno de vacío requieren una comprensión profunda de la dinámica térmica, la tecnología de vacío y los requisitos del proceso. Al priorizar parámetros medibles—uniformidad de temperatura, integridad del vacío, precisión de control y diseño sanitario—las organizaciones pueden lograr resultados consistentes y reproducibles que cumplan con los estándares regulatorios y los objetivos de producción. Ya sea para secado farmacéutico, curado de electrónica o procesamiento de materiales avanzados, el sistema adecuadamente diseñado se convierte en una plataforma para la excelencia del proceso en lugar de una fuente de variabilidad.
Preguntas Frecuentes (FAQ)
Q1: ¿Cuál es la diferencia entre un horno de vacío y un horno de convección convencional?
A1: Un horno de vacío opera bajo presión reducida, permitiendo un procesamiento a temperaturas más bajas, previniendo la oxidación y permitiendo la eliminación de solventes que requerirían temperaturas más altas a presión atmosférica. Los hornos de convección dependen de la circulación de aire para la transferencia de calor y no son adecuados para materiales sensibles al oxígeno o para secar muestras gruesas donde ocurre el endurecimiento superficial en condiciones atmosféricas.
Q2: ¿Cómo selecciono el nivel de vacío correcto para mi aplicación?
A2: El nivel de vacío requerido se determina por la presión de vapor del líquido que se va a eliminar y la sensibilidad térmica del material. Para la eliminación de agua a 40–50°C, 10–20 kPa es típicamente suficiente. Para eliminar solventes de alto punto de ebullición como DMSO o NMP, se requieren presiones por debajo de 1 kPa. Un estudio de desarrollo de procesos con un horno de vacío a escala de laboratorio puede establecer parámetros óptimos antes de escalar a equipos de producción.
Q3: ¿Se puede utilizar un horno de vacío para curar adhesivos epóxicos o de silicona?
A3: Sí, hornos de vacío son ideales para curar adhesivos donde se debe prevenir la formación de burbujas (desgasificación). La presión reducida permite que el aire atrapado escape antes de que el material se entrelace, resultando en uniones sin vacíos. Sin embargo, el perfil de curado debe tener en cuenta la ausencia de transferencia de calor por convección; el calentamiento radiante y conductivo requiere tiempos de permanencia más largos o temperaturas de estante más altas en comparación con el curado por convección.
Q4: ¿Con qué frecuencia se debe realizar la calibración y validación del horno de vacío?
A4: Para industrias reguladas, la calibración de temperatura generalmente se requiere anualmente o semestralmente dependiendo de la intensidad de uso. Las pruebas de integridad del vacío (tasa de fuga) deben realizarse trimestralmente. La revalidación completa (IQ/OQ/PQ) generalmente se requiere después de cualquier reparación mayor, reubicación o cambio en los parámetros del proceso, y de manera programada (comúnmente cada 2–3 años) para asegurar un rendimiento continuo.
Q5: ¿Cuáles son las causas más comunes de falla en un horno de vacío?
A5: Las fallas más frecuentes son (1) degradación de la junta de la puerta que causa incapacidad para lograr o mantener el vacío, (2) quema del elemento calefactor debido a fatiga por ciclos térmicos, (3) contaminación del aceite de la bomba de vacío por vapores de solventes, y (4) deriva del controlador PID que lleva a inexactitudes de temperatura. Implementar un programa de mantenimiento preventivo—incluyendo inspección de juntas, cambios de aceite de bomba y calibración de controladores—reduce significativamente el tiempo de inactividad no planificado.
Para especificaciones técnicas, pruebas de proceso o asistencia con su próximo horno de vacío, consulte a los especialistas en procesamiento térmico de Nasan. Su equipo de ingeniería proporciona pruebas previas a la venta, validación de instalación y soporte continuo adaptado a los requisitos de su aplicación.