







In Branchen, die von der pharmazeutischen Herstellung bis zur Verarbeitung von Luft- und Raumfahrtmaterialien reichen, stellt der Vakuumtrockner ein kritisches Verarbeitungstool dar, bei dem kontrollierte Niederdruckumgebungen thermische Vorgänge ermöglichen, die unter atmosphärischen Bedingungen unmöglich sind. Im Gegensatz zu herkömmlichen Konvektionsöfen arbeiten diese Systeme, indem sie den atmosphärischen Druck entfernen, was es Lösungsmitteln ermöglicht, bei niedrigeren Temperaturen zu verdampfen, Oxidation zu verhindern und einen gleichmäßigen Wärmeübergang durch Strahlung und Leitung anstelle von Konvektion zu ermöglichen. Die Auswahl, Validierung und der Betrieb solcher Geräte erfordern strenge ingenieurtechnische Disziplin.
Dieser Artikel bietet einen technischen Rahmen zur Bewertung und Optimierung eines Vakuumtrockners für anspruchsvolle Anwendungen. Basierend auf den Prinzipien der Thermodynamik werden wir wichtige Leistungsindikatoren untersuchen, Überlegungen zum Kammerdesign diskutieren und Validierungsprotokolle skizzieren, die konsistente, reproduzierbare Ergebnisse gewährleisten. Für Organisationen, die auf präzise thermische Verarbeitung unter reduziertem Druck angewiesen sind, bilden diese Erkenntnisse die Grundlage für Prozessfähigkeit und regulatorische Compliance.

1. Grundlegende Prinzipien: Warum Vakuum die thermische Verarbeitung verändert
Das Betriebsprinzip eines Vakuumtrockners beruht auf der Beziehung zwischen Druck und Siedepunkt. Bei normalem atmosphärischen Druck (101,3 kPa) siedet Wasser bei 100 °C. Bei 10 kPa Absolutdruck sinkt der Siedepunkt auf etwa 45 °C. Diese thermodynamische Beziehung ermöglicht ein sanftes Trocknen von wärmeempfindlichen Materialien, die Entfernung von hochsiedenden Lösungsmitteln ohne thermische Zersetzung und die Verarbeitung von sauerstoffempfindlichen Verbindungen in einer inertisierten Umgebung.
Drei primäre Wärmeübertragungsmechanismen wirken innerhalb eines Vakuumtrockners:
Strahlung: Der dominante Mechanismus bei niedrigem Druck. Wärme wird von beheizten Regalen oder Kammerwänden über Infrarotstrahlung auf das Produkt übertragen.
Leitung: Der direkte Kontakt zwischen Produktbehältern und beheizten Regalen sorgt für eine kontrollierte, gleichmäßige Wärmezufuhr.
Konvektion: Minimal bei Drücken unter 10 kPa aufgrund des Fehlens eines gasförmigen Mediums für den Energietransfer.
Das Verständnis dieser Mechanismen ist entscheidend für das Prozessdesign; ein Vakuumtrockner, der zum Trocknen von Pulvern verwendet wird, erfordert andere Ladekonfigurationen als einer, der zum Aushärten von Epoxidklebstoffen verwendet wird.
2. Temperaturgleichmäßigkeit: Der Grundpfeiler der ProzesskonsistenzDie Temperaturgleichmäßigkeit im Arbeitsraum ist vielleicht die kritischste Spezifikation für jeden Vakuumtrockner. Abweichungen zwischen Regalen oder innerhalb eines einzelnen Regals führen zu inkonsistenten Trocknungsraten, unvollständigem Aushärten oder Chargenabweisungen.
2.1. Branchenbenchmarks
Pharmazeutische Anwendungen: Temperaturgleichmäßigkeit wird typischerweise innerhalb von ±2,5 °C über das nutzbare Volumen gefordert, verifiziert durch thermische Kartierung mit 9–15 kalibrierten Sensoren.
Elektronik und Halbleiter: Engere Toleranzen von ±1,0 °C sind üblich für das Aushärten von leitfähigen Klebstoffen und Vergussmaterialien.
Forschung und Entwicklung: Labore können ±3,0 °C für nicht kritische Anwendungen akzeptieren, obwohl eine Validierung für veröffentlichte Daten notwendig bleibt.
Hersteller erreichen Einheitlichkeit durch mehrere beheizte Regale mit unabhängiger Zonensteuerung, dicker Isolierung und Kammerdesigns, die thermische Gradienten minimieren. Nasan integriert Multi-Zonen-PID-Regler mit individuell kalibrierten Sensoren, um die Einheitlichkeit selbst unter schnellen Anstiegsbedingungen aufrechtzuerhalten.
3. Vakuumintegrität und Pumpensysteme
Die Fähigkeit, ein bestimmtes Vakuumniveau zu erreichen und aufrechtzuerhalten, definiert die Eignung eines Vakuumtrockners's für spezifische Prozesse. Wichtige Parameter sind der endgültige Vakuumdruck, die Abpumpzeit und die Leckrate.
3.1. Vakuumlevel-Klassifikationen
Raues Vakuum (1–1000 Pa): Geeignet für die Lösungsmittelentfernung, das Trocknen von nicht hygroskopischen Materialien und allgemeine Laboranwendungen.
Mittleres Vakuum (0,1–1 Pa): Erforderlich für die Entfernung fest gebundener Lösungsmittel, das Entgasen von Polymeren und die Verarbeitung von Materialien mit hohem Dampfdruck.
Hochvakuum (10⁻³–10⁻¹ Pa): Wird in der Halbleiterverarbeitung, der Dünnschichtabscheidung und der Forschung zu fortschrittlichen Materialien verwendet. Erfordert Diffusions- oder Turbomolekularpumpen.
3.2. Pumpenauswahl
Ölgedichtete Drehschaufelpumpen sind der Standard für die meisten industriellen Vakuumtrockner-Anwendungen und bieten Zuverlässigkeit und moderate Enddrücke (bis zu 0,1 Pa). Für Prozesse, die empfindlich auf Kohlenwasserstoff-Rückströmung reagieren, eliminieren trockene Scroll- oder Membranpumpen das Risiko von Ölverunreinigungen. Inertgas-Spülmöglichkeiten schützen das Pumpenöl vor korrosiven Lösungsmitteldämpfen.
4. Steuerungssysteme: Programmierbarkeit und Datenintegrität
Moderne Vakuumtrockner-Systeme integrieren programmierbare Logiksteuerungen (PLC) mit Mensch-Maschine-Schnittstellen (HMI), die Rezeptverwaltung, Datenprotokollierung und Audit-Trail-Funktionalität unterstützen – Anforderungen für die Einhaltung von FDA 21 CFR Teil 11 in regulierten Branchen.
4.1. Wesentliche Steuerungsfunktionen
Multi-Segment-Programmierung: Ermöglicht komplexe Profile mit Rampen-, Halte-, Vakuumfreigabe- und Inertgas-Spülschritten.
Kaskadensteuerung: Koordiniert Temperatur- und Vakuum-Sicherheitsvorrichtungen, um eine Überhitzung unter Niederdruckbedingungen zu verhindern, bei denen die Konvektionskühlung fehlt.
Echtzeit-Datenerfassung: Protokolliert Temperatur, Druck und Energieverbrauch in benutzerdefinierten Intervallen zur Chargenverfolgbarkeit.
Fernüberwachung: Ethernet- oder serielle Konnektivität ermöglicht die Integration mit Facility-Management-Systemen und Alarmbenachrichtigungen.
5. Materialkompatibilität und Kammerkonstruktion
Die interne Umgebung eines Vakuumtrockners kann aufgrund von Lösungsmitteldämpfen, sauren Nebenprodukten oder den verarbeiteten Materialien hochgradig korrosiv sein. Die Kammerkonstruktion muss chemischen Angriffen widerstehen, während die strukturelle Integrität unter dem äußeren Atmosphärendruck aufrechterhalten wird.
304 Edelstahl: Standard für allgemeine Anwendungen; widersteht Oxidation und ist für die meisten organischen Lösungsmittel geeignet.
316 Edelstahl: Erforderlich für Prozesse mit chlorierten Lösungsmitteln, Säuren oder pharmazeutischen Anwendungen, bei denen Korrosionsbeständigkeit von größter Bedeutung ist.
Elektropolierte Oberflächen: Reduziert die Oberflächenrauhigkeit, minimiert die Partikelfangung und verbessert die Reinigbarkeit für sterile oder ultrasaubere Anwendungen.
Schweißnahtkonstruktion: Alle inneren Nähte sollten durchgehend geschweißt und glatt geschliffen werden, um Ritzen zu beseitigen, die Verunreinigungen festhalten oder die Vakuumintegrität beeinträchtigen können.
6. Regalgestaltung und Ladekonfigurationen
Die Regalgestaltung hat direkte Auswirkungen auf den Wärmeübergang, die Tragfähigkeit und die Reinigungsfähigkeit. Optionen sind:
Feste geschweißte Regale: Bieten maximale strukturelle Steifigkeit und gleichmäßige Wärmeverteilung, schränken jedoch die Flexibilität für verschiedene Behältertypen ein.
Abnehmbare Regalbaugruppen: Ermöglichen eine Neukonfiguration für verschiedene Produktgrößen und erleichtern die Reinigung zwischen Chargen.
Beheizte Regale vs. Strahlungswandheizung: Beheizte Regale bieten direkte Wärmeleitung zu Produktbehältern, was eine schnellere Erwärmung und bessere Gleichmäßigkeit als wandbeheizte Designs erreicht.
Der Abstand der Regale muss die Produktgeometrie berücksichtigen und gleichzeitig einen angemessenen Strahlungswärmeübergang ermöglichen. Eine allgemeine Richtlinie: Halten Sie mindestens 50 mm Abstand über und unter jedem Regal für eine gleichmäßige thermische Verteilung ein.
7. Sicherheitssysteme und Überdruckschutz
Der Betrieb unter Vakuum bringt spezifische Sicherheitsüberlegungen mit sich. Ein ordnungsgemäß konstruiertes Vakuumofen umfasst mehrere Sicherheitsmerkmale:
Übertemperaturschutz: Unabhängiger Thermoelement und Regler, der die Heizelemente abschaltet, wenn ein Sollwert überschritten wird, um ein thermisches Durchbrennen zu verhindern.
Vakuumdruckentlastungsventil: Entlüftet automatisch die Kammer zur Atmosphäre, wenn der Innendruck über einen sicheren Schwellenwert steigt, um eine Implosion der Kammer zu verhindern.
Verriegelungssystem: Verhindert das Öffnen der Tür, während die Kammer unter Vakuum steht, und deaktiviert die Heizung, wenn das Vakuum während eines Prozesses mit Niederdruckbedingungen verloren geht.
Detektion von Lösungsmitteldämpfen: Optionale Sensoren überwachen brennbare Dampfkonzentrationen und lösen eine Abluft- oder Inertgas-Spülung aus.
8. Validierungs- und Qualifikationsprotokolle
Für regulierte Branchen sind die Installationsqualifikation (IQ), die Betriebsqualifikation (OQ) und die Leistungsqualifikation (PQ) obligatorisch. Ein Vakuumofen Validierungspaket umfasst typischerweise:
8.1. Installationsqualifikation (IQ)
Überprüfung der korrekten Installation gemäß den Herstellerangaben
Bestätigung der Versorgungsanschlüsse (elektrisch, Kühlwasser, Inertgas)
Dokumentation der Materialien der Konstruktion und der Komponenten-Zertifizierungen
8.2. Betriebsqualifikation (OQ)
Vakuumleckrate-Test: Eine Druckanstiegsrate von ≤0,13 Pa/min (0,001 Torr/min) ist typisch für hochwertige Systeme
Pumpenzeitüberprüfung: Zeit zum Erreichen des Betriebs-Vakuums aus der Atmosphäre
Temperaturkalibrierung: Überprüfung der Sensorgenauigkeit anhand zertifizierter Referenzstandards
Temperaturgleichmäßigkeit-Mapping: 9–15 Sensorstandorte über das gesamte Arbeitsvolumen
8.3. Leistungsqualifikation (PQ)
Prozesssimulation mit tatsächlichem Produkt oder Ersatzmaterial
Demonstration der Feuchtigkeitsentfernung oder des Aushärteprofils gemäß Spezifikation
Wiederholbarkeit über mehrere Chargen (typischerweise drei aufeinanderfolgende erfolgreiche Durchläufe)
9. Anwendungen in verschiedenen Branchen
Die Vielseitigkeit des Vakuumofens macht ihn in mehreren Sektoren unverzichtbar:
Pharmazeutische Herstellung: Trocknung von aktiven pharmazeutischen Inhaltsstoffen (APIs), Trocknung steriler Produkte und Stabilitätstests unter beschleunigten Bedingungen.
Elektronik und Halbleiter: Aushärtung von Epoxid-Unterfüllmaterialien, Entgasung von Vergussmassen und Vorbacken von Substraten zur Entfernung von Feuchtigkeit vor der Beschichtung.
Luft- und Raumfahrt sowie Automobilindustrie: Trocknung von Verbundwerkstoff-Prepreg-Materialien, Aushärtung von Strukturklebstoffen und Verarbeitung von wärmeempfindlichen Komponenten.
Lebensmittelwissenschaft: Niedertemperaturtrocknung von wärmeempfindlichen Inhaltsstoffen, Extraktion flüchtiger Verbindungen zur Analyse und Stabilitätstests.
Materialforschung: Synthese von Aerogelen, Trocknung von Sol-Gel-Materialien und thermische Behandlung von Nanomaterialien, bei denen Oxidation verhindert werden muss.
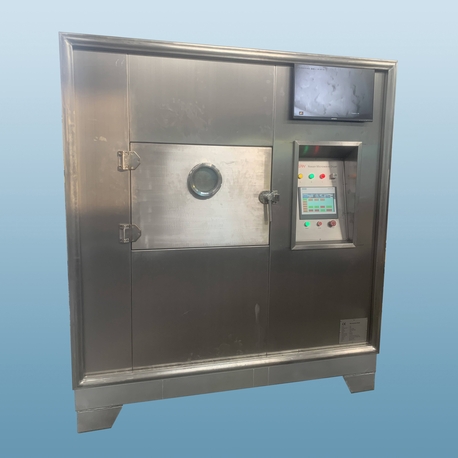
10. Energieeffizienz und Betriebskostenüberlegungen
Während die anfänglichen Investitionskosten eines Vakuumofens erheblich sind, können die Betriebskosten über den Lebenszyklus hinweg erheblich variieren, abhängig von den Designentscheidungen:
Isolationsqualität: Kammern mit 75–100 mm hochdichter Mineralwollisolierung reduzieren den Wärmeverlust um 30–40 % im Vergleich zu dünnerer Isolierung.
Effizienz der beheizten Regale: Systeme, die nur die Regale und nicht die gesamte Kammerwand beheizen, reduzieren die thermische Masse und erreichen schnellere Zykluszeiten.
Wartung der Vakuumpumpe: Öldichtpumpen erfordern Ölwechsel alle 2.000–3.000 Betriebsstunden; Trockenpumpen beseitigen diese wiederkehrenden Kosten.
Verbrauch von Inertgas: Für Prozesse, die eine Stickstoffrückführung erfordern, minimiert ein System mit automatisierter Spülkontrolle den Gasverbrauch im Vergleich zum manuellen Betrieb.
Hersteller wie Nasan bieten Energiemodellierung als Teil der Geräteauswahl an, sodass Organisationen die Betriebskosten vor dem Kauf projizieren und Prozesse zur Effizienzoptimierung anpassen können.
11. Häufige Fehlermodi und Fehlersuche
Das Verständnis potenzieller Fehlermodi ermöglicht es den Betreibern, die Ausfallzeiten zu minimieren. Häufige Probleme im Betrieb eines Vakuumofens sind:
Leckrate über der Spezifikation: Oft aufgrund von abgenutzten Türdichtungen, unsachgemäß abgedichteten Durchführungen oder Mikrorissen in geschweißten Nähten. Rauchtests oder Heliumleckdetektion identifizieren die Quellen.
Temperaturüberschreitung: Zu aggressive PID-Abstimmung oder ausgefallene Halbleiterrelais, die unkontrollierte Erwärmung verursachen. Funktionen zur automatischen Abstimmung des Reglers oder der Austausch von Schaltkomponenten beheben dies.
Uneinheitliche Trocknung: Resultiert aus ungleichmäßiger Beladung, blockierten Strahlungswegen oder Abweichungen in den Regaltemperaturen. Thermische Kartierung und Anpassungen des Beladungsmusters beheben dies.
Ölverschmutzung der Pumpe: Lösungsmitteldämpfe, die im Pumpenöl kondensieren, reduzieren die Vakuumleistung. Die Installation von Kältetropfen oder die Verwendung von Inertgasballast verlängert die Lebensdauer der Pumpe.
12. Zukünftige Trends: Integration und Automatisierung
Die nächste Generation von Vakuumofen-Systemen wird zunehmend mit Industrie 4.0-Rahmenwerken integriert. Zu den aufkommenden Fähigkeiten gehören:
Prädiktive Wartung: Vibrationsempfindliche Sensoren an Vakuumpumpen und thermische Bildgebung von Heizern sagen Ausfälle voraus, bevor sie auftreten.
Maschinenlernen zur Prozessoptimierung: Systeme, die historische Batch-Daten analysieren, um optimale Temperatur- und Druckprofile für neue Materialien zu empfehlen.
Papierlose Validierung: Automatisierte Erstellung von Validierungsprotokollen und -berichten direkt aus PLC-Daten, wodurch die Dokumentationslast verringert wird.
Fazit: Präzision durch Ingenieurwesen
Die Auswahl und der Betrieb eines Vakuumtrockners erfordern ein gründliches Verständnis der thermischen Dynamik, der Vakuumtechnik und der Prozessanforderungen. Durch die Priorisierung messbarer Parameter—Temperaturgleichmäßigkeit, Vakuumintegrität, Steuerungsgenauigkeit und hygienisches Design—können Organisationen konsistente, reproduzierbare Ergebnisse erzielen, die den regulatorischen Standards und Produktionszielen entsprechen. Ob für die pharmazeutische Trocknung, die Aushärtung von Elektronik oder die Verarbeitung fortschrittlicher Materialien, das richtig konstruierte System wird zu einer Plattform für Prozessexzellenz und nicht zu einer Quelle der Variabilität.
Häufig gestellte Fragen (FAQ)
F1: Was ist der Unterschied zwischen einem Vakuumtrockner und einem herkömmlichen Konvektionsofen?
A1: Ein Vakuumtrockner arbeitet unter reduziertem Druck, was eine Verarbeitung bei niedrigeren Temperaturen ermöglicht, Oxidation verhindert und die Entfernung von Lösungsmitteln ermöglicht, die bei atmosphärischem Druck höhere Temperaturen erfordern würden. Konvektionsöfen basieren auf Luftzirkulation für den Wärmeübergang und sind nicht geeignet für sauerstoffempfindliche Materialien oder zum Trocknen dicker Proben, bei denen unter atmosphärischen Bedingungen eine Randschichthärtung auftritt.
F2: Wie wähle ich das richtige Vakuumniveau für meine Anwendung aus?
A2: Das erforderliche Vakuumniveau wird durch den Dampfdruck der zu entfernenden Flüssigkeit und die thermische Empfindlichkeit des Materials bestimmt. Für die Wasserentfernung bei 40–50°C sind typischerweise 10–20 kPa ausreichend. Für die Entfernung von hochsiedenden Lösungsmitteln wie DMSO oder NMP sind Drücke unter 1 kPa erforderlich. Eine Prozessentwicklungsstudie mit einem Labor-Vakuumtrockner kann optimale Parameter festlegen, bevor auf Produktionsanlagen skaliert wird.
F3: Kann ein Vakuumtrockner zum Aushärten von Epoxid- oder Silikonklebstoffen verwendet werden?
A3: Ja, Vakuumtrockner sind ideal zum Aushärten von Klebstoffen, bei denen die Bildung von Blasen (Entgasung) verhindert werden muss. Der reduzierte Druck ermöglicht es, dass eingeschlossene Luft entweicht, bevor das Material vernetzt, was zu void-freien Verbindungen führt. Das Aushärtungsprofil muss jedoch die Abwesenheit von konvektivem Wärmeübergang berücksichtigen; Strahlungs- und leitende Erwärmung erfordern längere Verweilzeiten oder höhere Regaletemperaturen im Vergleich zur Konvektionshärtung.
F4: Wie oft sollten Kalibrierung und Validierung des Vakuumtrockners durchgeführt werden?
A4: In regulierten Branchen ist die Temperaturkalibrierung typischerweise jährlich oder halbjährlich erforderlich, abhängig von der Nutzungshäufigkeit. Die Überprüfung der Vakuumintegrität (Leckrate) sollte vierteljährlich erfolgen. Eine vollständige Revalidierung (IQ/OQ/PQ) ist in der Regel nach größeren Reparaturen, Umzügen oder Änderungen der Prozessparameter erforderlich und sollte planmäßig (häufig alle 2–3 Jahre) durchgeführt werden, um die fortlaufende Leistung sicherzustellen.
F5: Was sind die häufigsten Ursachen für das Versagen von Vakuumtrocknern?
A5: Die häufigsten Fehler sind (1) Verschlechterung der Türdichtung, die die Fähigkeit zur Erreichung oder Aufrechterhaltung des Vakuums beeinträchtigt, (2) Ausbrennen des Heizelements aufgrund von thermischem Zyklusversagen, (3) Kontamination des Vakuumpumpenöls durch Lösungsmitteldämpfe und (4) Drift des PID-Reglers, die zu Temperaturungenauigkeiten führt. Die Implementierung eines präventiven Wartungsplans—einschließlich Dichtungsinspektion, Ölwechsel der Pumpe und Kalibrierung des Reglers—verringert die ungeplante Ausfallzeit erheblich.
Für technische Spezifikationen, Prozessprüfungen oder Unterstützung bei Ihrem nächsten Vakuumofen-Projekt wenden Sie sich an die Spezialisten für thermische Verarbeitung bei Nasan. Ihr Ingenieurteam bietet Vorverkaufsprüfungen, Installationsvalidierung und fortlaufende Unterstützung, die auf Ihre Anwendungsanforderungen zugeschnitten ist.