







Les opérations de séchage industriel font face à des compromis persistants entre le débit, la qualité du produit et la consommation d'énergie. le séchage par micro-ondes sous vide répond à ces contraintes en combinant des environnements à pression réduite avec un chauffage volumétrique. Cet article examine les mécanismes physiques, les configurations d'équipement et les paramètres d'application qui définissent des systèmes efficaces de séchage par micro-ondes sous vide, fournissant un cadre pour les ingénieurs de processus évaluant cette technologie.

Mécanismes fondamentaux du séchage par micro-ondes sous vide
Le processus fonctionne selon deux principes simultanés : l'énergie micro-ondes pénètre dans la masse du matériau, se convertissant en chaleur par perte diélectrique, tandis que les conditions de vide abaissent le point d'ébullition de l'humidité, permettant l'évaporation à des températures réduites. Cette synergie permet le séchage de composés sensibles à la chaleur qui se dégraderaient sous des méthodes conventionnelles à air chaud ou à la vapeur.
Chauffage diélectrique et migration de l'humidité
Les fréquences micro-ondes—typiquement 915 MHz ou 2450 MHz—s'accouplent avec des molécules polaires, principalement l'eau, provoquant une rotation moléculaire rapide. Le schéma de chauffage est volumétrique, et non conduit par la surface. Cela signifie que l'énergie thermique se génère dans l'ensemble de la section transversale du matériau, entraînant l'humidité des régions intérieures vers la surface. Le gradient de pression de vapeur complète le gradient de température, accélérant le transfert de masse.
L'application du vide modifie le chemin thermodynamique. À des pressions absolues comprises entre 10 et 100 mbar, l'eau s'évapore à 20–40°C au lieu de 100°C. Ce régime à basse température préserve les constituants thermolabiles, y compris les enzymes, les vitamines et les composés aromatiques. La combinaison produit des produits séchés avec une intégrité structurelle conservée et des caractéristiques de réhydratation supérieures à celles des méthodes de séchage convectif ou de lyophilisation.
Efficacité du transfert d'énergie
Le séchage conventionnel perd une quantité significative d'énergie à chauffer le milieu de séchage (air ou vapeur) et à la chaleur sensible du substrat. L'énergie micro-ondes se convertit directement en chaleur interne, avec des rendements de conversion supérieurs à 70 % pour la plupart des matériaux contenant de l'humidité. L'enceinte sous vide réduit les pertes de chaleur convective et élimine le besoin de manipulation d'air à haut volume. Ces facteurs contribuent à des temps de traitement plus courts—souvent 50–70 % moins que les cycles de séchage convectif équivalents.
Architecture de l'équipement pour les systèmes de séchage par micro-ondes sous vide
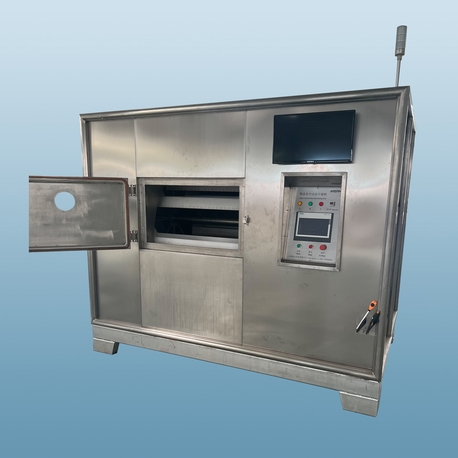
Les installations industrielles de séchage par micro-ondes sous vide comprennent plusieurs sous-systèmes intégrés. Chaque composant influence la performance globale, la fiabilité et la cohérence du produit.
Chambre à vide et génération de micro-ondes
Le récipient de séchage doit résister à la pression atmosphérique externe tout en contenant le rayonnement micro-ondes. Les chambres sont construites en acier inoxydable ou en aluminium, avec des dimensions internes correspondant à la taille de lot requise ou au débit continu. Les générateurs de micro-ondes—magnetrons ou sources à état solide—fournissent de l'énergie par le biais de guides d'ondes ou d'applicateurs coaxiaux. La distribution de puissance dans la chambre nécessite une conception soigneuse pour éviter les points chauds, qui provoquent une surchauffe localisée et une dégradation du produit. Les mélangeurs de mode ou les plateaux tournants aident à homogénéiser le champ électromagnétique.
Pour les systèmes par lot, la chambre comprend des portes de chargement et des joints à vide qui maintiennent l'intégrité à travers des cycles répétés. Les systèmes continus emploient des verrous à vide ou des vannes rotatives qui permettent l'entrée et la sortie des produits sans rompre le vide. Le choix entre les configurations par lot et continues dépend de la capacité de production et des caractéristiques de manipulation des produits.
Pompage à vide et condensation
Les pompes à vide maintiennent le niveau de pression requis. Les pompes à palettes rotatives, les pompes à vis sèches ou les souffleurs à racines fonctionnent en séquence pour atteindre le vide cible. La vapeur extraite contient de l'eau et des composés volatils. Un condenseur—souvent un échangeur de chaleur à tubes ou à plaques—refroidit le flux de vapeur, récupérant la chaleur latente et réduisant la charge sur la pompe à vide. La collecte de condensat fournit une mesure du taux d'élimination de l'humidité, utile pour le suivi du processus.
Les systèmes de contrôle de pression régulent le niveau de vide par le biais d'entraînements à vitesse variable ou de vannes de dérivation. Une gestion précise de la pression affecte à la fois le taux de séchage et la température du produit, car des pressions plus basses déplacent la courbe d'évaporation. Les opérateurs ajustent les points de consigne de pression en fonction de la teneur en humidité du produit et de la sensibilité thermique.
Systèmes de contrôle et de surveillance
Le contrôle des processus intègre plusieurs capteurs : des thermocouples ou des pyromètres infrarouges mesurent la température du produit ; des capteurs à capacitance ou à micro-ondes suivent l'humidité résiduelle ; des transducteurs de pression surveillent l'intégrité du vide. Les contrôleurs logiques programmables (PLC) exécutent des recettes de séchage qui séquencent l'application de puissance, les rampes de vide et les phases de refroidissement. L'enregistrement des données permet la traçabilité et l'optimisation des processus. Les systèmes modernes incluent un accès à distance pour le diagnostic et la gestion des recettes.
Domaines d'application et considérations matérielles
Le séchage par micro-ondes sous vide trouve son application dans des secteurs où la qualité du produit est prioritaire. Les catégories suivantes illustrent des cas d'utilisation typiques.
Intermédiaires pharmaceutiques et API : Les principes actifs pharmaceutiques présentent souvent une instabilité thermique. Le séchage par micro-ondes sous vide réduit l'exposition à des températures élevées, préservant la structure cristalline et la forme polymorphe. Le système fermé empêche la contamination et permet la récupération des solvants.
Ingrédients alimentaires et nutraceutiques : Les poudres de fruits, les extraits de légumes et les cultures probiotiques conservent leur couleur, leur saveur et leur activité biologique. Le séchage rapide minimise la dégradation oxydative, et l'absence de flux d'air à haute température empêche le durcissement de la surface.
Catégories chimiques et produits chimiques fins : Les matériaux poreux tels que les zéolites, le charbon actif et les catalyseurs supportés bénéficient d'une élimination uniforme de l'humidité sans effondrement des pores. Le profil de séchage peut être adapté pour éviter les fissures ou le rétrécissement.
Produits en bois et agricoles : Le séchage du bois par micro-ondes sous vide réduit les fissures et la déformation par rapport au séchage en four. Le séchage des grains et des semences maintient les taux de germination en évitant le stress thermique.
Paramètres de conception du processus
L'application efficace du séchage par micro-ondes sous vide nécessite une détermination systématique des variables clés. Ces paramètres sont interdépendants et doivent être optimisés pour chaque produit.
Densité de puissance micro-ondes : Exprimée en watts par kilogramme de matériau humide. Les plages typiques sont de 1 à 5 W/g, avec des densités plus élevées réduisant le temps de cycle mais augmentant le risque de montée thermique incontrôlée. La sélection de la densité de puissance prend en compte le facteur de perte diélectrique du matériau, qui varie avec la teneur en humidité et la température.
Profil de niveau de vide : La réduction de pression par étapes empêche la mousse ou les éclaboussures induites par l'ébullition. Le séchage initial à pression plus élevée (50–80 mbar) élimine l'humidité de surface, puis une pression plus basse (10–20 mbar) favorise la diffusion interne. Les taux de montée de pression sont ajustés en fonction du taux de génération de vapeur.
Chargement du produit et épaisseur de couche : La profondeur de pénétration des micro-ondes limite l'épaisseur effective du lit. Pour la plupart des matériaux organiques, la profondeur de pénétration à 2450 MHz est de 2 à 5 cm. Un chargement au-delà de cette profondeur entraîne un chauffage inégal, le cœur restant humide tandis que la surface surchauffe. Les conceptions de plateaux ou les bandes continues permettent de contrôler l'épaisseur de couche.
Détection de point final : L'achèvement du séchage est indiqué par un plateau de la température du produit ou par une pression de vide stabilisée (indiquant qu'il n'y a plus de génération de vapeur). Les propriétés diélectriques changent avec la teneur en humidité, donc certains systèmes utilisent des mesures de transmission ou de réflexion des micro-ondes pour une estimation en temps réel de l'humidité.
Chaque paramètre interagit avec les propriétés des matériaux—densité, conductivité thermique, constante diélectrique et chaleur spécifique—nécessitant des essais à l'échelle pilote pour de nouveaux produits. Les fournisseurs d'équipements offrent généralement des installations d'essai où les conditions de processus sont validées avant la fabrication d'équipements à grande échelle.
Considérations opérationnelles et maintenance
La performance soutenue des sèches-micro-ondes dépend d'une opération attentive et d'un entretien programmé. Les domaines clés incluent :
Surveillance des fuites de micro-ondes : Les limites réglementaires pour les radiations micro-ondes (5 mW/cm² à 5 cm de la surface) nécessitent des vérifications périodiques des joints de porte, des joints de guide d'onde et des fenêtres de visualisation. Les détecteurs de fuite vérifient la conformité pendant l'opération.
Intégrité du joint de vide : Les joints de porte et les joints d'arbre se dégradent avec les cycles de température. L'inspection visuelle et les tests de fuite (taux d'augmentation de pression après isolation de la pompe) indiquent l'état du joint. Les calendriers de remplacement basés sur le nombre de cycles préviennent les temps d'arrêt imprévus.
Performance du condenseur : La température de l'eau de refroidissement et le débit affectent l'efficacité de condensation. L'encrassement des surfaces de l'échangeur de chaleur réduit le transfert de chaleur ; les intervalles de nettoyage dépendent de la nature des volatiles et des particules transportées.
Maintenance du générateur : La durée de vie du magnétron est influencée par les heures de fonctionnement et l'adéquation du refroidissement. Les filtres à air de refroidissement et les manteaux d'eau nécessitent un nettoyage régulier. Les générateurs à semi-conducteurs offrent des intervalles de maintenance plus longs mais un coût initial plus élevé.
HANNA, par le biais de sa division d'équipements de séchage, propose des forfaits de service complets qui incluent des audits de performance annuels et des kits de pièces de rechange adaptés à chaque installation. Les sèches Nasan intègrent des alertes de maintenance prédictive dans leur logiciel de contrôle, informant les opérateurs des actions de service à venir en fonction du temps de fonctionnement et du nombre de cycles.
Élargissement et intégration avec les lignes de production
La transition de l'échelle pilote à l'échelle de production implique des choix d'ingénierie qui affectent l'empreinte, les utilitaires et le flux de travail. Les séchoirs par lots conviennent aux opérations de faible à moyenne capacité avec des changements fréquents de produit. Les séchoirs continus—utilisant des bandes ou des vis transporteurs—gèrent un débit plus élevé et s'intègrent avec les équipements en amont et en aval.
Les exigences en matière d'utilitaires incluent une alimentation électrique triphasée pour les générateurs micro-ondes, de l'eau de refroidissement pour les condenseurs et les magnétrons, et de l'air comprimé pour les vannes de contrôle. De la vapeur ou de l'eau chaude peut être nécessaire pour le chauffage auxiliaire des parois de la chambre afin de prévenir la condensation. La puissance totale installée varie de 20 kW pour les petites unités par lots à plus de 500 kW pour les grandes lignes continues.
L'intégration avec les systèmes de manutention des matériaux—comme le chargement sous vide de produits humides et le transport pneumatique de poudre séchée—nécessite une attention particulière à la confinement des poussières et à la protection contre les explosions, en particulier pour les matériaux organiques. Nasan fournit une ingénierie d'interface pour l'intégration avec les lignes de transport, de fraisage et d'emballage existantes, garantissant un flux de matériaux fluide sans contamination croisée.
Questions Fréquemment Posées
Q1 : Quels matériaux sont inadaptés au séchage par micro-ondes sous vide ?
A1 : Les matériaux ayant des facteurs de perte diélectrique très faibles, tels que les métaux purs ou les polymères hautement non polaires, absorbent une énergie micro-ondes minimale et ne chauffent pas efficacement. Les additifs ou la teneur en humidité supérieure à 5 % fournissent généralement un couplage suffisant. Les matériaux qui dégagent des volatils excessifs sous vide—en particulier les solvants corrosifs ou inflammables—nécessitent des systèmes de confinement et d'inertage spécialisés.
Q2 : Comment le séchage par micro-ondes sous vide se compare-t-il au séchage par congélation ?
A2 : Le séchage par congélation (lyophilisation) fonctionne à des températures inférieures à zéro et repose sur la sublimation, qui est plus lente et plus énergivore. Le séchage par micro-ondes sous vide maintient des températures de produit plus élevées (généralement 20–60 °C) et des cycles plus courts. La structure du produit diffère : les matériaux lyophilisés sont souvent plus poreux, tandis que les matériaux séchés par micro-ondes montrent une structure plus dense mais conservent des ratios de réhydratation comparables pour la plupart des applications alimentaires et pharmaceutiques.
Q3 : Le séchage par micro-ondes sous vide peut-il atteindre un fonctionnement continu ?
A3 : Oui, les conceptions continues utilisent des verrous à vide ou des alimentateurs rotatifs pour introduire et décharger le matériau tout en maintenant la pression de la chambre. Les séchoirs continus de type bande étalent le matériau en une fine couche, passant par plusieurs zones d'application micro-ondes. Ces systèmes conviennent à la production à haute capacité de matériaux uniformes, tels que les collations ou les billes de catalyseur.
Q4 : Quelles mesures de sécurité sont requises pour les équipements de séchage par micro-ondes sous vide ?
A4 : Les principales caractéristiques de sécurité incluent des interverrouillages de fuite micro-ondes qui arrêtent les générateurs si les portes de la chambre sont ouvertes, des évents de décharge de pression pour prévenir l'implosion, et des capteurs thermiques pour prévenir une surchauffe. Pour les solvants inflammables, le purging de gaz inerte et les composants électriques à l'épreuve des explosions sont obligatoires. La conformité aux normes régionales (par exemple, CE, UL ou GB) est vérifiée lors de l'installation.
Q5 : Comment l'uniformité du séchage est-elle assurée dans de grandes chambres ?
A5 : L'uniformité est obtenue grâce à plusieurs alimentations micro-ondes, des mélangeurs de mode qui font tourner le motif de champ, et des lits de produits mobiles (tourelles ou convoyeurs vibrants). La modélisation par éléments finis lors de la phase de conception optimise la géométrie de l'applicateur. Après installation, des tests de carte thermique utilisant des marqueurs sensibles à la température confirment la distribution du champ.
Q6 : Quelle est la capacité typique de réduction de l'humidité par cycle ?
A6 : La capacité dépend de l'apport en puissance et des propriétés du matériau. Une unité de lot de 50 kW peut retirer 40–60 kg d'eau par heure dans des conditions typiques. Les systèmes continus évoluent linéairement avec la largeur et la vitesse de la bande. Des taux spécifiques sont établis lors des tests pilotes, car les caractéristiques du matériau influencent l'efficacité de l'évaporation.
Pour une évaluation détaillée du processus, le dimensionnement de l'équipement ou les arrangements de tests pilotes, adressez vos demandes au groupe d'ingénierie à Nasan. Le laboratoire d'application de l'entreprise propose des services de test de matériaux pour déterminer les courbes de séchage optimales et valider les métriques de qualité des produits avant un engagement en capital.