







Industrielle Trocknungsprozesse stehen vor ständigen Kompromissen zwischen Durchsatz, Produktqualität und Energieverbrauch. Vakuum-Mikrowellentrocknung adressiert diese Einschränkungen, indem sie Druckverhältnisse mit volumetrischer Erwärmung kombiniert. Dieser Artikel untersucht die physikalischen Mechanismen, Geräte-Konfigurationen und Anwendungsparameter, die effektive Vakuum-Mikrowellentrocknung-Systeme definieren und bietet einen Rahmen für Verfahrensingenieure, die diese Technologie bewerten.

Fundamentale Mechanismen der Vakuum-Mikrowellentrocknung
Der Prozess basiert auf zwei simultanen Prinzipien: Mikrowellenenergie dringt in das Material ein und wandelt sich durch die dielektrischen Verluste in Wärme um, während Vakuumbedingungen den Siedepunkt von Feuchtigkeit senken und Verdampfung bei reduzierten Temperaturen ermöglichen. Diese Synergie erlaubt das Trocknen von wärmeempfindlichen Verbindungen, die unter herkömmlichen Heißluft- oder Dampfmethoden abgebaut werden würden.
Dielektrische Erwärmung und Feuchtigkeitsmigration
Mikrowellenfrequenzen – typischerweise 915 MHz oder 2450 MHz – koppeln mit polaren Molekülen, hauptsächlich Wasser, was eine schnelle molekulare Rotation verursacht. Das Erwärmungsmuster ist volumetrisch und nicht oberflächengeführt. Das bedeutet, dass thermische Energie im gesamten Querschnitt des Materials erzeugt wird, wodurch Feuchtigkeit aus den inneren Bereichen zur Oberfläche gedrängt wird. Der Dampfdruckgradient ergänzt den Temperaturgradienten und beschleunigt den Stofftransport.
Die Anwendung von Vakuum verändert den thermodynamischen Pfad. Bei absoluten Drücken zwischen 10 und 100 mbar verdampft Wasser bei 20–40°C anstelle von 100°C. Dieses Niedertemperaturregime bewahrt thermolabile Bestandteile, einschließlich Enzyme, Vitamine und aromatische Verbindungen. Die Kombination erzeugt getrocknete Produkte mit erhaltener struktureller Integrität und Rehydrierungseigenschaften, die denen aus konvektiven oder Gefriertrocknungsmethoden überlegen sind.
Energieübertragungseffizienz
Konventionelles Trocknen verliert erhebliche Energie durch die Erwärmung des Trocknungsmediums (Luft oder Dampf) und durch die fühlbare Wärme des Substrats. Mikrowellenenergie wandelt sich direkt in interne Wärme um, mit Umwandlungseffizienzen von über 70 % für die meisten feuchtigkeitshaltigen Materialien. Das Vakuumgehäuse reduziert konvektive Wärmeverluste und beseitigt die Notwendigkeit für eine hochvolumige Luftbehandlung. Diese Faktoren tragen zu kürzeren Verarbeitungszeiten bei – oft 50–70 % weniger als bei äquivalenten konvektiven Trocknungszyklen.
Gerätearchitektur für Vakuum-Mikrowellensysteme
Industrielle Vakuum-Mikrowellentrocknungs-Anlagen bestehen aus mehreren integrierten Teilsystemen. Jedes Bauteil beeinflusst die Gesamtleistung, Zuverlässigkeit und Produktkonsistenz.
Vakuumkammer und Mikrowellenerzeugung
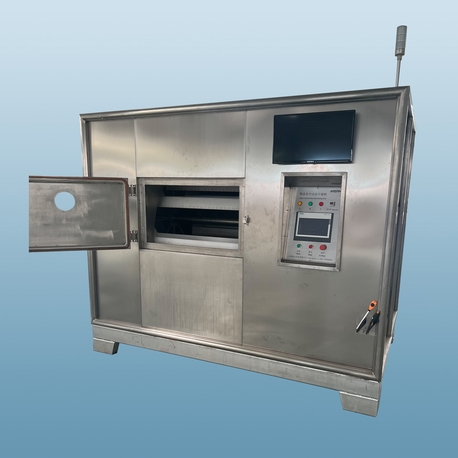
Der Trocknungsbehälter muss dem äußeren atmosphärischen Druck standhalten, während er Mikrowellenstrahlung enthält. Kammern werden aus Edelstahl oder Aluminium gefertigt, mit inneren Abmessungen, die der erforderlichen Batch-Größe oder dem kontinuierlichen Durchsatz entsprechen. Mikrowellengeneratoren – Magnetrone oder Festkörperquellen – liefern Energie über Wellenleiter oder koaxiale Applikatoren. Die Energieverteilung über die Kammer erfordert eine sorgfältige Konstruktion, um Hotspots zu vermeiden, die zu lokaler Überhitzung und Produktdegradation führen. Modulatoren oder rotierende Drehteller helfen, das elektromagnetische Feld zu homogenisieren.
Für Batch-Systeme umfasst die Kammer Ladetüren und Vakuumdichtungen, die die Integrität über wiederholte Zyklen aufrechterhalten. Kontinuierliche Systeme verwenden Vakuum Schleusen oder Drehventile, die den Produktzugang und -ausgang ermöglichen, ohne das Vakuum zu brechen. Die Wahl zwischen Batch- und kontinuierlichen Konfigurationen hängt von der Produktionskapazität und den Produkteigenschaften ab.
Vakuumpumpen und Kondensation
Vakuumpumpen halten den erforderlichen Druck aufrecht. Drehschieberpumpen, trockene Schraubenpumpen oder Wurzelgebläse arbeiten in Folge, um das Zielvakuum zu erreichen. Der extrahierte Dampf enthält Wasser und flüchtige Verbindungen. Ein Kondensator—oft ein Rohrbündel- oder Plattenwärmetauscher—kühlt den Dampfstrom, gewinnt latente Wärme zurück und reduziert die Belastung der Vakuumpumpe. Die Kondensatsammlung bietet ein Maß für die Feuchtigkeitsentfernung, das für die Prozessüberwachung nützlich ist.
Die Druckregelsysteme regulieren das Vakuumniveau durch variabel einstellbare Antriebe oder Bypassventile. Eine präzise Druckregelung beeinflusst sowohl die Trocknungsrate als auch die Produkttemperatur, da niedrigere Drücke die Verdampfungskurve verschieben. Die Betreiber passen die Druckvorgaben basierend auf dem Feuchtigkeitsgehalt und der thermischen Empfindlichkeit des Produkts an.
Steuerungs- und Überwachungssysteme
Die Prozesskontrolle integriert mehrere Sensoren: Thermoelemente oder Infrarotpyrometer messen die Produkttemperatur; Kapazitäts- oder mikrowellenbasierte Sensoren verfolgen die Restfeuchtigkeit; Drucktransducer überwachen die Vakuumintegrität. Programmierbare Logiksteuerungen (PLCs) führen Trocknungsrezepte aus, die die Anwendung von Energie, Vakuumramps und Kühlphasen sequenzieren. Die Datenerfassung ermöglicht Rückverfolgbarkeit und Prozessoptimierung. Moderne Systeme beinhalten Fernzugriff für Diagnosen und Rezeptverwaltung.
Anwendungsbereiche und Materialüberlegungen
Die Vakuum-Mikrowellentrocknung findet Anwendung in Sektoren, in denen die Produktqualität Priorität hat. Die folgenden Kategorien veranschaulichen typische Anwendungsfälle.
Pharmazeutische Zwischenprodukte und Wirkstoffe: Aktive pharmazeutische Inhaltsstoffe zeigen oft thermische Instabilität. Die Vakuum-Mikrowellentrocknung reduziert die Exposition gegenüber erhöhten Temperaturen, bewahrt die kristalline Struktur und polymorphe Form. Das geschlossene System verhindert Kontamination und ermöglicht die Rückgewinnung von Lösungsmitteln.
Lebensmittelzutaten und Nutraceuticals: Obstpulver, Gemüseextrakte und probiotische Kulturen behalten Farbe, Geschmack und biologische Aktivität. Die schnelle Trocknung minimiert oxidative Zersetzung, und das Fehlen von Hochtemperaturluftstrom verhindert Oberflächenhärtung.
Chemische Katalysatoren und Feinchemikalien: Poröse Materialien wie Zeolithe, Aktivkohle und unterstützte Katalysatoren profitieren von einer gleichmäßigen Feuchtigkeitsentfernung ohne Porenverfall. Das Trocknungsprofil kann angepasst werden, um Rissbildung oder Schrumpfung zu vermeiden.
Holz- und Agrarprodukte: Die Trocknung von Holz mit Vakuum-Mikrowellen reduziert Rissbildung und Verzug im Vergleich zur Ofentrocknung. Die Trocknung von Getreide und Samen erhält die Keimraten, indem thermischer Stress vermieden wird.
Prozessdesignparameter
Die effektive Anwendung von Vakuum-Mikrowellentrocknung erfordert eine systematische Bestimmung der Schlüsselfaktoren. Diese Parameter sind wechselseitig abhängig und müssen für jedes Produkt optimiert werden.
Mikrowellenleistungsdichte: Ausgedrückt in Watt pro Kilogramm nassem Material. Typische Bereiche liegen bei 1–5 W/g, wobei höhere Dichten die Zykluszeit reduzieren, aber das Risiko eines thermischen Durchgehens erhöhen. Die Auswahl der Leistungsdichte berücksichtigt den dielektrischen Verlustfaktor des Materials, der mit dem Feuchtigkeitsgehalt und der Temperatur variiert.
Vakuumniveauprofil: Schrittweise Druckreduzierung verhindert durch Kochen induzierte Schaumbildung oder Spritzern. Die anfängliche Trocknung bei höherem Druck (50–80 mbar) entfernt Oberflächenfeuchtigkeit, dann treibt niedrigerer Druck (10–20 mbar) die interne Diffusion voran. Die Druckanpassungsraten werden basierend auf der Dampfproduktionsrate angepasst.
Produktladung und Schichtdicke: Die Eindringtiefe der Mikrowelle begrenzt die effektive Bettdicke. Für die meisten organischen Materialien beträgt die Eindringtiefe bei 2450 MHz 2–5 cm. Eine Ladung über diese Tiefe führt zu ungleichmäßiger Erwärmung, wobei der Kern feucht bleibt, während die Oberfläche überhitzt. Tablettdesigns oder kontinuierliche Bänder ermöglichen die Kontrolle der Schichtdicke.
Endpunktdetektion: Der Abschluss des Trocknungsprozesses wird durch das Plateau der Produkttemperatur oder durch stabilisierten Vakuumdruck angezeigt (zeigt an, dass keine weitere Dampfproduktion stattfindet). Die dielektrischen Eigenschaften ändern sich mit dem Feuchtigkeitsgehalt, sodass einige Systeme Mikrowellenübertragungs- oder Reflexionsmessungen zur Echtzeitschätzung der Feuchtigkeit verwenden.
Jeder Parameter interagiert mit den Materialeigenschaften—Dichte, Wärmeleitfähigkeit, dielektrische Konstante und spezifische Wärme—was Pilotversuche für neue Produkte erfordert. Ausrüstungsanbieter bieten in der Regel Testeinrichtungen an, in denen die Prozessbedingungen vor der Vollausstattung validiert werden.
Betriebsüberlegungen und Wartung
Die nachhaltige Leistung von Vakuum Mikrowellentrockner hängt von aufmerksamer Bedienung und geplanter Wartung ab. Wichtige Bereiche sind:
Überwachung von Mikrowellenleckagen: Regulierungsgrenzen für Mikrowellenstrahlung (5 mW/cm² in 5 cm Entfernung von der Oberfläche) erfordern periodische Überprüfungen der Türdichtungen, Wellenleitungsfugen und Sichtfenster. Leckage-Detektoren überprüfen die Einhaltung während des Betriebs.
Integrität der Vakuumdichtungen: Türdichtungen und Wellenabdichtungen verschlechtern sich mit Temperaturzyklen. Visuelle Inspektionen und Lecktests (Druckanstieg nach Pumpenisolierung) zeigen den Zustand der Dichtungen an. Austauschpläne basierend auf der Zyklenanzahl verhindern ungeplante Ausfallzeiten.
Leistung des Kondensators: Die Temperatur und der Durchfluss des Kühlwassers beeinflussen die Effizienz der Kondensation. Verunreinigungen der Wärmetauscheroberflächen reduzieren den Wärmeübergang; die Reinigungsintervalle hängen von der Art der flüchtigen Stoffe und Partikelübertragung ab.
Generatorwartung: Die Lebensdauer des Magnetrons wird von den Betriebsstunden und der Kühladequanz beeinflusst. Kühl-Luftfilter und Wasserjacken erfordern regelmäßige Reinigung. Festkörpergeneratoren bieten längere Wartungsintervalle, haben jedoch höhere Anschaffungskosten.
HANNA bietet über seine Abteilung für Trocknungsgeräte umfassende Servicepakete an, die jährliche Leistungsprüfungen und Ersatzteilkits umfassen, die auf jede Installation zugeschnitten sind. Nasan Trockner integrieren vorausschauende Wartungswarnungen in ihre Steuerungssoftware, die die Betriebsleiter über bevorstehende Wartungsmaßnahmen basierend auf Betriebszeiten und Zyklen informiert.
Skalierung und Integration mit Produktionslinien
Der Übergang von der Pilot- zur Produktionsgröße umfasst Ingenieurauswahl, die den Platzbedarf, die Versorgungsleistungen und den Arbeitsablauf beeinflusst. Batch-Trockner eignen sich für Betriebe mit geringer bis mittlerer Kapazität mit häufigen Produktwechseln. Kontinuierliche Trockner—die Band- oder Schneckenförderer verwenden—bewältigen höhere Durchsätze und integrieren sich mit vorgelagerten und nachgelagerten Geräten.
Versorgungsanforderungen umfassen eine dreiphasige Stromversorgung für Mikrowellengeneratoren, Kühlwasser für Kondensatoren und Magnetrons sowie Druckluft für Regelventile. Dampf oder heißes Wasser können für die Hilfsbeheizung der Kammerwände erforderlich sein, um Kondensation zu verhindern. Die insgesamt installierte Leistung liegt zwischen 20 kW für kleine Batch-Einheiten und über 500 kW für große kontinuierliche Linien.
Die Integration mit Materialhandhabungssystemen—wie Vakuumladen von nassem Produkt und pneumatischer Förderung von getrocknetem Pulver—erfordert besondere Aufmerksamkeit auf Staubkontrolle und Explosionsschutz, insbesondere für organische Materialien. Nasan bietet Schnittstellenengineering für die Integration mit bestehenden Förder-, Mahl- und Verpackungslinien an, um einen reibungslosen Materialfluss ohne Kreuzkontamination zu gewährleisten.
Häufig gestellte Fragen
Q1: Welche Materialien sind für die Vakuum-Mikrowellentrocknung ungeeignet?
A1: Materialien mit sehr niedrigen dielektrischen Verlustfaktoren, wie reine Metalle oder hoch
nicht-polare Polymere, absorbieren minimale Mikrowellenenergie und heizen nicht effektiv.
Zusätze oder ein Feuchtigkeitsgehalt über 5 % bieten in der Regel eine ausreichende Kopplung.
Materialien, die unter Vakuum übermäßige flüchtige Stoffe ausgasen—insbesondere korrosive oder
entzündliche Lösungsmittel—benötigen spezialisierte Behälter- und Inertisierungssysteme.
Q2: Wie vergleicht sich die Vakuum-Mikrowellentrocknung mit der Gefriertrocknung?
A2: Die Gefriertrocknung (Lyophilisation) erfolgt bei subzero Temperaturen und basiert auf
Sublimation, die langsamer und energieintensiver ist. Die Vakuum-Mikrowellentrocknung
hält höhere Produkttemperaturen (typischerweise 20–60 °C) und kürzere Zyklen.
Die Produktstruktur unterscheidet sich: gefriertrocknete Materialien sind oft poröser, während
mikrowellentrocknete Materialien eine dichtere Struktur aufweisen, aber vergleichbare
Rehydratationsverhältnisse für die meisten Lebensmittel- und Pharmaanwendungen beibehalten.
Q3: Kann die Vakuum-Mikrowellentrocknung einen kontinuierlichen Betrieb erreichen?
A3: Ja, kontinuierliche Designs verwenden Vakuumverschlüsse oder Rotationsfütterer, um Material einzuführen und
abzugeben, während der Kammerdruck aufrechterhalten wird. Bandtyp-Kontinuierliche
Trockner verteilen das Material in einer dünnen Schicht und durchlaufen mehrere Mikrowellen-
Anwendungszonen. Diese Systeme eignen sich für die Hochkapazitätsproduktion von einheitlichen
Materialien, wie Snacks oder Katalysatorperlen.
Q4: Welche Sicherheitsmaßnahmen sind für Vakuum-Mikrowellentrocknungs-geräte erforderlich?
A4: Zu den primären
Sicherheitsmerkmalen gehören Mikrowellenleckage-Interlocks, die Generatoren
abschalten, wenn die Kammer Türen geöffnet werden, Druckentlastungsventile zur Verhinderung von Implosionen und
thermische Sensoren zur Verhinderung von Überhitzung. Für entzündliche Lösungsmittel sind Inertgas-
Spülung und explosionsgeschützte elektrische Komponenten obligatorisch. Die Einhaltung von
regionalen Standards (z. B. CE, UL oder GB) wird während der Installation überprüft.
Q5: Wie wird die Trocknungsuniformität in großen Kammern sichergestellt?
A5: Die Uniformität wird durch mehrere Mikrowellenzuführungen, Modusmischer, die das Feldmuster
rotieren, und bewegliche Produktbetten (Türme oder vibrierende
Förderer) erreicht. Die Finite-Elemente-Modellierung während der Entwurfsphase optimiert die Geometrie des
Applikators. Nach der Installation bestätigen Wärmebildtests mit temperaturempfindlichen Markern
die Feldverteilung.
Q6: Was ist die typische Feuchtigkeitsreduktionskapazität pro Zyklus?
A6: Die Kapazität hängt von der Leistungseingabe und den Materialeigenschaften ab. Eine 50 kW Batch-Einheit kann
unter typischen Bedingungen 40–60 kg Wasser pro Stunde entfernen. Kontinuierliche Systeme
skalieren linear mit der Bandbreite und -geschwindigkeit. Spezifische Raten werden während
von Pilotversuchen festgelegt, da die Materialmerkmale die Verdampfungseffizienz beeinflussen.
Für eine detaillierte Prozessevaluierung, Gerätegrößenbestimmung oder Vereinbarungen für Pilotversuche richten Sie direkte Anfragen an die Ingenieurgruppe unter Nasan. Das Anwendungslabor des Unternehmens bietet Materialprüfdienste an, um optimale Trocknungskurven zu bestimmen und die Produktqualitätsmetriken vor der Kapitalbindung zu validieren.