







Le traitement thermique industriel se trouve à un carrefour critique. La hausse des coûts énergétiques, les pénalités carbone strictes et les échéances ambitieuses de neutralité carbone obligent les responsables d'usine à repenser les infrastructures de chauffage héritées.
Pendant des décennies, les tambours rotatifs alimentés par combustibles fossiles ont servi de norme par défaut pour le séchage continu en masse et la décomposition thermique. Cependant, l'électrification moderne et l'exigence d'une pureté de produit plus élevée ont orienté l'attention vers les systèmes de pyrolyse par micro-ondes.
Les équipes d'ingénierie doivent désormais évaluer s'il faut moderniser les actifs rotatifs existants ou investir dans des réacteurs électromagnétiques à haute efficacité. Que vous rénoviez une ligne de traitement existante ou planifiiez un projet thermique entièrement nouveau, contactez Nasan dès aujourd'hui pour examiner vos spécifications de matières premières avec nos ingénieurs en systèmes thermiques.
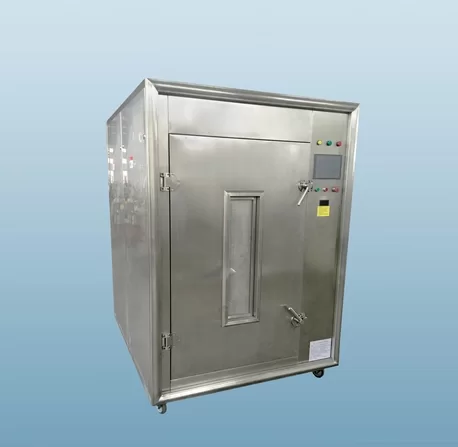
Fondamentaux thermodynamiques : chauffage volumétrique contre transfert de chaleur de surface
La différence fondamentale entre ces deux technologies réside dans la manière dont l'énergie thermique se transfère dans la matière première. Ce mécanisme fondamental détermine les temps de cycle, la dégradation structurelle et l'efficacité énergétique.
Sécheurs rotatifs conventionnels : limitations de la conduction et de la convection
Un tambour rotatif conventionnel repose sur des mécanismes de transfert de chaleur externes. Les brûleurs projettent des gaz de combustion chauds à travers le cylindre, chauffant la coque du tambour et le lit de matière par conduction, convection et rayonnement.
Ce processus crée un gradient de température sévère. La surface externe de la particule solide chauffe en premier, forçant l'énergie à se déplacer vers l'intérieur par conduction moléculaire. Comme la plupart des composés organiques, des boues et des minéraux ont une faible conductivité thermique, le transfert de chaleur est lent.
Pour surmonter cette résistance, les opérateurs doivent faire fonctionner le flux de gaz à des températures élevées. Cette stratégie brûle souvent les matériaux sensibles à la chaleur, provoque un encrassement persistant des parois et rejette des volumes massifs de gaz d'échappement contenant des composés organiques volatils non brûlés.
Pyrolyse par micro-ondes : chauffage volumétrique au niveau moléculaire
Les réacteurs à micro-ondes contournent entièrement les barrières thermiques conductives. Plutôt que d'appliquer une chaleur externe, le réacteur introduit un rayonnement électromagnétique (généralement à 915 MHz ou 2450 MHz) directement dans la cavité de traitement.
Les molécules polaires et les composants diélectriques présents dans la matière d'alimentation oscillent des millions de fois par seconde pour s'aligner avec le champ électrique alternatif. Cette friction moléculaire crée une chaleur interne immédiate dans tout le volume de la matière, un phénomène détaillé dans les bases de données techniques du NIST sur les propriétés des matériaux électromagnétiques.
Comme la chaleur provient de l'intérieur, la température du cœur égale ou dépasse la température de surface. Les matières volatiles se libèrent rapidement vers l'extérieur sans se décomposer ni se polymériser sur la coque externe, empêchant les réactions secondaires qui dégradent la qualité de l'huile et du gaz.
Comparaison directe des performances : indicateurs opérationnels 2026
Les ingénieurs d'usine doivent justifier les allocations de capital à travers des indicateurs clés de performance mesurables. La matrice suivante illustre les écarts de performance entre les réacteurs à micro-ondes industriels modernes et les tambours rotatifs traditionnels à chauffage direct.
| Indicateur opérationnel | Systèmes de pyrolyse par micro-ondes | Sécheurs rotatifs à chauffage direct |
|---|---|---|
| Efficacité de conversion énergétique | 85 % à 92 % (couplage électromagnétique direct) | 45 % à 60 % (pertes importantes au niveau de la cheminée et de la coque) |
| Temps de séjour | 3 à 20 minutes (conversion volumétrique rapide) | 40 à 120 minutes (limité par la conduction) |
| Démarrage et arrêt | Instantané (secondes à minutes) | Lent (nécessite des heures de préchauffage et de refroidissement) |
| Contrôle de la température du procédé | Contrôle de précision (±2 °C via la puissance variable du magnétron) | Contrôle grossier (±15 °C en raison de l'inertie thermique du réfractaire) |
| Emprise au sol de l'équipement | Compact et modulaire (jusqu'à 60 % plus petit) | Importante (nécessite de longs cylindres, des pales et des fondations) |
| Émissions de portée 1 | Zéro émission directe (entièrement électrifié) | Élevées (gaz d'échappement de combustion, NOx, SOx et CO2) |
Qualité des rendements : biochar, gaz synthétisés et fractions récupérées
La décomposition thermique ne se limite pas à l'élimination de la masse. Il s'agit de maximiser la valeur marchande de vos fractions solides, liquides et gazeuses.
Dans les unités rotatives standards, un chauffage inégal laisse souvent du goudron résiduel à l'intérieur de la matrice solide, réduisant sa valeur économique. Les longs temps de séjour provoquent également un craquage secondaire des vapeurs condensables précieuses en gaz non condensables de faible valeur.
L'exploitation d'un réacteur de pyrolyse par micro-ondes en boucle fermée évite ces voies de dégradation thermique. L'évacuation rapide des vapeurs préserve les structures chimiques délicates de la bio-huile et produit un biochar solide avec des surfaces spécifiques nettement plus élevées.
Des recherches récentes sur les matériaux menées selon les directives de test ASTM pour le biochar démontrent que les carbones issus des micro-ondes conservent des canaux microporeux plus larges et des capacités d'échange cationique supérieures par rapport aux produits des fours rotatifs. Pour les anodes de batteries à haute pureté et les carbones de remédiation des sols, le traitement électromagnétique produit des résultats physiques nettement supérieurs.
Profilage des applications : quel système correspond à votre intrant ?
Aucun système ne convient à tous les profils opérationnels. Le choix du système approprié dépend de la valeur initiale de l'intrant, du volume de débit et de l'infrastructure électrique.
Secteurs à forte valeur ajoutée pour les réacteurs à micro-ondes
- Déchets électroniques et récupération de métaux précieux : Délamination propre des circuits imprimés sans détruire les substrats de métaux précieux ni libérer de toxines bromées.
- Pneus et plastiques en fin de vie : Craquage précis des chaînes polymères en charges de monomères purs, carburants à indice d'octane élevé, et noir de carbone récupéré de qualité vierge.
- Produits pharmaceutiques et intermédiaires actifs : Séchage et réduction thermique sécurisés des principes actifs dangereux sans contamination par points chauds.
- Biomasse spécialisée et déchets agricoles : Conversion rapide des déchets de chanvre, coques de noix de coco et drêches de brasserie en supports de filtration commerciaux.
Sécheurs rotatifs traditionnels : domaines opérationnels restants
- Traitement de minéraux et granulats en vrac : Sable brut, gravier et calcaire concassé fonctionnant à 50 à 100+ tonnes métriques par heure, où les coûts d'investissement élevés pour l'électronique sont difficiles à justifier.
- Boues municipales solides lourdes : Déshydratation municipale basique à faible coût, à condition que l'approvisionnement en gaz naturel soit bon marché et que les quotas d'émissions soient flexibles.
- Traitement primaire de minerai : Opérations minières à forte abrasion nécessitant des coques épaisses et sacrificielles en acier allié au-dessus de chambres de chauffe de précision.
L'alternative hybride : agitation mécanique avec chaleur électromagnétique
Les charges à forte teneur en humidité présentent souvent des profils diélectriques inégaux. Au fur et à mesure que l'eau s'évapore, le matériau change sa façon d'absorber l'énergie des micro-ondes. Pour résoudre ce défi, les équipes d'ingénierie associent souvent le brassage mécanique à des champs électromagnétiques ciblés.
S'appuyant sur deux décennies d'innovation thermique, les ingénieurs de Nasan ont développé des réacteurs thermiques avancés qui combinent une alimentation rotative continue avec des zones de chauffage volumétrique par micro-ondes. Cette conception hybride assure une répartition stable du matériau dans toute la zone centrale de rayonnement, évitant les points froids tout en maintenant des vitesses de débit élevées.
Selon les références de performance des procédés renouvelables du National Renewable Energy Laboratory (NREL), l'hybridation du chauffage électrique avec un mouvement dynamique du lit offre l'un des équilibres thermiques les plus fiables pour la mise à l'échelle des réacteurs de récupération non fossiles.
Analyse économique : CapEx, OpEx et réalités du ROI pour 2026
Sur une base de coût en capital direct, un sécheur à tambour rotatif standard nécessite généralement une mise de fonds initiale plus faible par tonne de capacité. La fabrication en acier lourd, les ailettes internes et les brûleurs industriels standards restent des éléments à faible complexité à produire.
Cependant, le coût total de possession évolue radicalement sur une période d'exploitation de 5 ans. Les sécheurs conventionnels nécessitent une épuration d'air substantielle, des trains de cyclones, des dépoussiéreurs à manches et un entretien continu des réfractaires. En tenant compte des taxes carbone industrielles et de la hausse des tarifs du gaz fossile, les coûts d'exploitation augmentent rapidement.
Les installations industrielles à micro-ondes exigent des investissements initiaux plus élevés en unités de magnétrons, générateurs de puissance à semi-conducteurs et guides d'ondes haute fréquence. Pourtant, elles réduisent les coûts d'exploitation continus grâce à plusieurs avantages opérationnels :
- Pertes thermiques réduites : L'énergie est appliquée strictement à la masse du procédé, éliminant les pertes massives de chaleur rayonnante le long des longues coquilles en acier.
- Infrastructure de gestion des gaz réduite : Comme le système ne nécessite aucun air de combustion, le volume de gaz porteur est réduit jusqu'à 90 %, réduisant l'empreinte des condenseurs et épurateurs en aval.
- Économies de main-d'œuvre et d'automatisation : La régulation numérique instantanée de la puissance s'adapte immédiatement aux profils d'humidité variables, éliminant le réglage manuel courant sur les lignes rotatives.
Votre liste de contrôle pour la sélection technique 2026
Avant de lancer votre prochain appel d'offres pour équipement, réunissez votre équipe technique pour examiner ces cinq paramètres opérationnels fondamentaux :
- Propriétés diélectriques : Quelle est la permittivité complexe de votre matériau ($\varepsilon*$) sur les plages de température de fonctionnement ciblées ? Les matériaux à facteur de perte élevé absorbent rapidement l'énergie micro-onde ; ceux à facteur faible peuvent nécessiter des sensibilisateurs diélectriques.
- Profil d'humidité d'entrée : La teneur de la matière première est-elle constante, ou varie-t-elle fortement ? Des variations importantes nécessitent soit des réseaux de puissance dynamiques, soit un déshydratation en amont.
- Décarbonation du réseau et tarifs : Votre site de production a-t-il accès à une énergie renouvelable bon marché hors pointe, ou dépendez-vous d'un réseau local instable ?
- Valeur du produit final : Un char de plus haute pureté, une fraction gazeuse plus propre, ou un rendement en huile raffinée justifiera-t-il un équipement de traitement électrique avancé ?
- Contraintes d'encombrement physique : Votre atelier peut-il accueillir
un train de tambour rotatif de 30 mètres, ou votre installation nécessite-t-elle une configuration
de réacteur verticale et modulaire ?
Associez-vous à un spécialiste expérimenté du traitement thermique
Les projets de transformation thermique échouent lorsque les systèmes sont dimensionnés à l'aide de modèles génériques. Les propriétés de la matière première changent en fonction des variations d'humidité, de la distribution granulométrique et des teneurs minérales. L'équipement doit être personnalisé selon le comportement spécifique de votre matériau.
Avec plus de 20 ans d'expérience en ingénierie sur mesure, Nasan fabrique des équipements de traitement industriel fiables et conformes aux normes d'exportation dans plus de 40 pays. Notre équipe construit des systèmes thermiques complets, y compris des unités modernes de pyrolyse par micro-ondes, des équipements de séchage rotatifs robustes, et des réacteurs hybrides avancés configurés selon les normes ASME, CE et UL.
Nous testons vos matières premières dans des réacteurs pilotes dédiés afin d'établir des profils précis de dégradation thermique avant de finaliser les conceptions des installations industrielles. Contactez dès aujourd'hui le bureau d'ingénierie Nasan pour discuter de vos exigences de tests de matériaux, demander une documentation technique, et planifier une consultation d'ingénierie pour vos expansions de production 2026.
Questions fréquemment posées
Q1 : Quels matériaux sont les mieux adaptés à la pyrolyse par micro-ondes plutôt qu'au séchage rotatif ?
R1 : Les matériaux à forte valeur par tonne, à facteur de perte diélectrique élevé, ou les composés sensibles à la chaleur fonctionnent mieux dans les systèmes à micro-ondes. Les exemples courants incluent les pneus usagés, les déchets électroniques triés, les polyoléfines triées, la biomasse de haute qualité pour charbons activés, et les gâteaux de filtration pharmaceutiques. Les agrégats en vrac, le gravier grossier, et les minerais miniers de faible qualité restent mieux adaptés aux sécheurs rotatifs à fort tonnage.
Q2 : Comment les coûts d'exploitation se comparent-ils lorsque les prix du gaz naturel sont bas ?
A2 : Bien que le gaz naturel puisse sembler peu coûteux sur une base BTU brute, les équipements rotatifs à chauffage direct évacuent jusqu'à la moitié de cette énergie par la cheminée d'échappement. Les systèmes à micro-ondes dirigent la quasi-totalité de l'énergie électrique consommée vers le lit de matériau cible. En tenant compte de la réduction de la taille des infrastructures d'épuration en aval, des taxes carbone et des cycles de traitement courts, les unités à micro-ondes égalent ou surpassent régulièrement les coûts d'exploitation des systèmes rotatifs.
Q3 : Un réacteur de pyrolyse à micro-ondes peut-il être mis à l'échelle pour gérer des opérations en vrac à haut débit ?
A3 : Oui. L'ingénierie moderne résout la question de l'échelle grâce à une conception modulaire. Plutôt que de construire un seul tambour massif, les fournisseurs construisent des lignes continues avec des chambres à micro-ondes parallèles alimentées par des réseaux de magnétrons synchronisés. Cette approche modulaire permet aux usines d'augmenter leur capacité de manière homogène, de fonctionner efficacement en charge partielle et d'effectuer la maintenance sans arrêter complètement la production.
Q4 : Comment la durée de vie des équipements se compare-t-elle entre les deux technologies ?
A4 : Un tambour rotatif bien entretenu peut fonctionner pendant des décennies, bien qu'il nécessite des réparations fréquentes des palettes du tambour, des galets de roulement, des roulements et des revêtements réfractaires internes endommagés par le stress thermique. Les réacteurs à micro-ondes subissent une usure mécanique minimale car la chambre fonctionne à des températures plus basses et utilise moins de pièces structurelles mobiles. Les magnétrons industriels fonctionnent généralement entre 8 000 et 20 000 heures avant de nécessiter des remplacements de modules rapides et simples.
Q5 : Comment Nasan évalue-t-elle si la technologie à micro-ondes ou rotative convient à mon procédé ?
A5 : Nasan soumet votre matière première cible à des essais complets en laboratoire et pilotes. Nous mesurons les constantes diélectriques, effectuons une analyse immédiate, enregistrons les courbes thermogravimétriques et calculons des bilans complets de masse et d'énergie. Sur la base de ces données de performance réelles, nos ingénieurs recommandent soit un réacteur à micro-ondes à haute efficacité, soit un tambour rotatif industriel, soit une conception hybride personnalisée offrant le coût opérationnel le plus bas par tonne.