







El procesamiento térmico industrial se encuentra en una encrucijada crítica. El aumento de los costos de energía, las estrictas penalizaciones por carbono y los ambiciosos plazos de cero emisiones netas están obligando a los gerentes de planta a replantear la infraestructura de calefacción heredada.
Durante décadas, los tambores rotativos alimentados con combustibles fósiles sirvieron como el estándar predeterminado para el secado continuo a granel y la descomposición térmica. Sin embargo, la electrificación moderna y la demanda de mayor pureza del producto han desplazado la atención hacia los sistemas de pirólisis por microondas.
Los equipos de ingeniería ahora deben evaluar si actualizar los activos rotativos existentes o invertir en reactores electromagnéticos de alta eficiencia. Si está renovando una línea de procesamiento existente o planificando un proyecto térmico desde cero, contacte a Nasan hoy para revisar las especificaciones de su materia prima con nuestros ingenieros de sistemas térmicos.
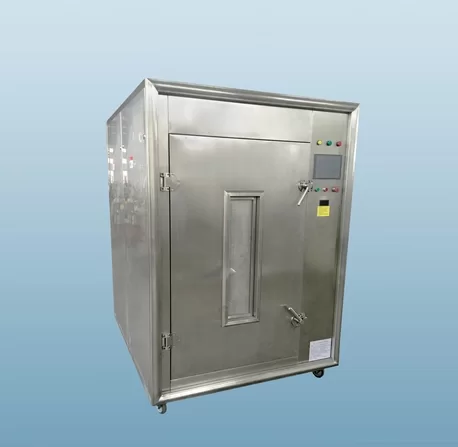
Fundamentos Termodinámicos: Calentamiento Volumétrico vs. Transferencia de Calor Superficial
La diferencia fundamental entre estas dos tecnologías radica en cómo la energía térmica se transfiere a la materia prima. Este mecanismo fundamental determina los tiempos de ciclo, la degradación estructural y la eficiencia energética.
Secadores Rotativos Convencionales: Limitaciones de Conducción y Convección
Un tambor rotativo convencional depende de mecanismos de transferencia de calor externos. Los quemadores disparan gases de combustión calientes a través del cilindro, calentando la carcasa del tambor y el lecho de material mediante conducción, convección y radiación.
Este proceso crea un severo gradiente de temperatura. La superficie exterior de la partícula sólida se calienta primero, obligando a la energía a viajar hacia el interior mediante conducción molecular. Debido a que la mayoría de los compuestos orgánicos, lodos y minerales tienen baja conductividad térmica, la transferencia de calor es lenta.
Para superar esta resistencia, los operadores deben hacer funcionar el flujo de gas a altas temperaturas. Esta estrategia a menudo chamusca los materiales sensibles al calor, provoca incrustaciones persistentes en las paredes y descarga enormes volúmenes de gases de escape que contienen compuestos orgánicos volátiles sin quemar.
Pirólisis por Microondas: Calentamiento Volumétrico a Nivel Molecular
Los reactores de microondas eluden por completo las barreras térmicas conductivas. En lugar de aplicar calor externo, el reactor introduce radiación electromagnética (normalmente a 915 MHz o 2450 MHz) directamente en la cavidad de procesamiento.
Las moléculas polares y los componentes dieléctricos dentro del material de alimentación oscilan millones de veces por segundo para alinearse con el campo eléctrico alterno. Esta fricción molecular crea calor interno inmediato en todo el volumen del material, un fenómeno detallado en las bases de datos técnicas de NIST sobre propiedades de materiales electromagnéticos.
Debido a que el calor se origina desde el interior, la temperatura del núcleo iguala o supera la temperatura de la superficie. Los volátiles se liberan hacia el exterior rápidamente sin descomponerse ni polimerizarse en la capa exterior, evitando reacciones secundarias que degradan la calidad del aceite y el gas.
Comparación Directa de Rendimiento: Métricas Operativas 2026
Los ingenieros de planta deben justificar las asignaciones de capital a través de indicadores clave de rendimiento medibles. La siguiente matriz ilustra las brechas de rendimiento entre los modernos reactores de microondas industriales y los tambores rotativos tradicionales de calentamiento directo.
| Métrica Operativa | Sistemas de Pirólisis por Microondas | Secadores Rotativos de Fuego Directo |
|---|---|---|
| Eficiencia de Conversión de Energía | 85% a 92% (acoplamiento electromagnético directo) | 45% a 60% (pérdidas significativas de chimenea y carcasa) |
| Tiempo de Residencia | 3 a 20 minutos (conversión volumétrica rápida) | 40 a 120 minutos (limitado por conducción) |
| Puesta en Marcha y Apagado | Instantáneo (segundos a minutos) | Lento (requiere horas de precalentamiento y enfriamiento) |
| Control de Temperatura del Proceso | Control de precisión (±2°C mediante potencia variable de magnetrón) | Control grosero (±15°C debido a la inercia térmica del refractario) |
| Huella del Equipo | Compacto y modular (hasta un 60% más pequeño) | Expansivo (requiere cilindros largos, paletas y cimientos) |
| Emisiones de Alcance 1 | Cero emisiones directas (totalmente electrificado) | Alto (gases de combustión, NOx, SOx y CO2) |
Calidad del Rendimiento: Biocarbón, Gases Sintetizados y Fracciones Recuperadas
La descomposición térmica no consiste únicamente en eliminar masa. Se trata de maximizar el valor de mercado de sus fracciones sólidas, líquidas y gaseosas.
En las unidades rotativas estándar, el calentamiento desigual a menudo deja alquitrán residual dentro de la matriz sólida, reduciendo su valor económico. Los tiempos de residencia prolongados también provocan el craqueo secundario de vapores condensables valiosos en gases no condensables de bajo valor.
Operar un reactor de pirólisis por microondas de circuito cerrado previene estas vías de degradación térmica. El rápido escape de vapor preserva las delicadas estructuras químicas del bioaceite y produce un producto sólido de biocarbón con áreas superficiales sustancialmente más altas.
Investigaciones recientes sobre materiales realizadas bajo las directrices estándar de pruebas de biocarbón de ASTM demuestran que los carbonos derivados por microondas mantienen canales de micoporos más amplios y capacidades de intercambio catiónico superiores en comparación con los productos de horno rotativo. Para ánodos de batería de alta pureza y carbonos de remediación de suelos, el procesamiento electromagnético produce resultados físicos claramente superiores.
Perfil de Aplicación: ¿Qué Sistema Se Ajusta a Su Materia Prima?
Ningún sistema sirve para todos los perfiles operativos. Seleccionar el sistema correcto depende del valor inicial de la alimentación, el volumen de rendimiento y la infraestructura eléctrica.
Sectores objetivo de alto valor para reactores de microondas
- Recuperación de residuos electrónicos y metales preciosos: Deslaminación limpia de placas de circuitos sin destruir los sustratos de metales preciosos ni liberar toxinas bromadas.
- Neumáticos y plásticos al final de su vida útil: Fragmentación precisa de cadenas de polímeros en materias primas de monómero puro, combustibles de alto octanaje y negro de carbono recuperado de grado virgen.
- Productos farmacéuticos e intermedios activos: Secado seguro y reducción térmica de ingredientes activos peligrosos sin contaminación por puntos calientes.
- Biomasa especializada y residuos agrícolas: Conversión rápida de residuos de cáñamo, cáscaras de coco y granos agotados en medios de filtración comerciales.
Secadores rotativos tradicionales: ámbitos operativos restantes
- Procesamiento de minerales y agregados a granel: Arena cruda, grava y piedra caliza triturada funcionando a 50 o más de 100 toneladas métricas por hora, donde los altos costos de capital para equipos electrónicos son difíciles de justificar.
- Lodos sólidos municipales pesados: Deshidratación municipal básica de bajo costo, siempre que el suministro de gas natural sea económico y las cuotas de emisiones sean flexibles.
- Procesamiento primario de minerales: Operaciones mineras de alta abrasión que requieren carcasas gruesas de acero aleado sacrificable sobre cámaras de calentamiento de precisión.
La alternativa híbrida: agitación mecánica con calor electromagnético
Las materias primas con alta humedad suelen presentar perfiles dieléctricos desiguales. A medida que el agua se evapora, el material cambia la forma en que absorbe la energía de microondas. Para resolver este desafío, los equipos de ingeniería suelen combinar el volteo mecánico con campos electromagnéticos focalizados.
Basándose en dos décadas de innovación térmica, los ingenieros de Nasan desarrollaron reactores térmicos avanzados que combinan la alimentación continua rotativa con zonas de calentamiento volumétrico por microondas. Este diseño híbrido garantiza una distribución estable del material en toda la zona central de radiación, evitando puntos fríos mientras se mantienen altas velocidades de rendimiento.
Según la evaluación comparativa de procesos renovables del National Renewable Energy Laboratory (NREL), la hibridación del calentamiento eléctrico con el movimiento dinámico del lecho ofrece uno de los equilibrios térmicos más confiables para escalar reactores de recuperación no fósiles.
Análisis económico: realidades de CapEx, OpEx y ROI para 2026
En términos de costo de capital directo, un secador de tambor rotativo estándar normalmente requiere un desembolso inicial de efectivo menor por tonelada de capacidad. La fabricación de acero pesado, los álabes internos y los quemadores industriales estándar siguen siendo elementos de baja complejidad de producir.
Sin embargo, el costo total de propiedad cambia drásticamente al analizar una ventana operativa de 5 años. Los secadores convencionales requieren un lavado de aire sustancial, trenes de ciclones, filtros de mangas (baghouses) y mantenimiento continuo de refractarios. Al tener en cuenta los impuestos industriales al carbono y el aumento de las tarifas de gas fósil, los costos operativos aumentan rápidamente.
Las instalaciones industriales de microondas requieren inversiones iniciales más altas en unidades de magnetrón, generadores de energía de estado sólido y guías de onda de alta frecuencia. Sin embargo, reducen los costos operativos continuos gracias a varias ventajas operativas:
- Menores pérdidas térmicas: La energía se aplica estrictamente a la masa del proceso, eliminando las pérdidas masivas de calor radiante a lo largo de carcasas de acero largas.
- Infraestructura de manejo de gases reducida: Debido a que el sistema no requiere aire de combustión, el volumen de gas portador se reduce hasta en un 90%, disminuyendo el tamaño del condensador y del depurador en las etapas posteriores.
- Ahorros en mano de obra y automatización: El ajuste digital instantáneo de la potencia se adapta de inmediato a los perfiles de humedad variables, eliminando el ajuste manual habitual en las líneas rotativas.
Su lista de verificación de selección de ingeniería 2026
Antes de emitir su próxima licitación de equipos, reúna a su equipo técnico para revisar estos cinco parámetros operativos fundamentales:
- Propiedades dieléctricas: ¿Cuál es la permitividad compleja ($\varepsilon*$) de su material en las temperaturas de operación objetivo? Los materiales con factores de pérdida altos absorben la energía de microondas rápidamente; los que tienen factores bajos pueden necesitar sensibilizadores dieléctricos.
- Perfil de humedad de entrada: ¿El contenido de la materia prima es constante, o varía ampliamente? Las variaciones amplias requieren ya sea matrices de potencia dinámicas o deshidratación previa.
- Descarbonización de la red y tarifas: ¿Su sitio de producción tiene acceso a energía renovable económica en horas de baja demanda, o depende de una red local inestable?
- Valor del producto final: ¿Un char de mayor pureza, una fracción de gas más limpia, o un rendimiento de aceite refinado justificará la inversión en equipos de procesamiento eléctrico avanzado?
- Restricciones de espacio físico: ¿Su planta puede alojar
un tren de tambor rotativo de 30 metros, o su instalación requiere una configuración
de reactor vertical y modular?
Asóciese con un especialista experimentado en procesamiento térmico
Los proyectos de transformación térmica fallan cuando los sistemas se dimensionan usando modelos genéricos. Las propiedades de la materia prima cambian según las variaciones de humedad, la distribución del tamaño de partícula y el contenido mineral. El equipo debe personalizarse en función del comportamiento específico de su material.
Con más de 20 años de experiencia en ingeniería personalizada, Nasan fabrica equipos industriales de procesamiento confiables y conformes con las normativas de exportación en más de 40 países. Nuestro equipo construye sistemas térmicos completos, incluidas unidades modernas de pirólisis por microondas, equipos de secado rotativo de servicio pesado, y reactores híbridos avanzados configurados según las normas ASME, CE y UL.
Probamos sus materias primas en reactores piloto dedicados para mapear perfiles precisos de degradación térmica antes de finalizar los diseños de la planta industrial. Contacte hoy al equipo de ingeniería de Nasan para discutir sus requisitos de prueba de materiales, solicitar documentación técnica y programar una consulta de ingeniería para sus expansiones de producción en 2026.
Preguntas frecuentes
P1: ¿Qué materiales son más adecuados para la pirólisis por microondas en lugar del secado rotativo?
R1: Los materiales con alto valor por tonelada, altos factores de pérdida dieléctrica, o compuestos sensibles al calor funcionan mejor en sistemas de microondas. Algunos ejemplos comunes incluyen neumáticos de desecho, residuos electrónicos clasificados, poliolefinas clasificadas, biomasa de alto grado para carbones activados, y tortas de filtro farmacéuticas. Los agregados a granel, la grava gruesa y los minerales de baja ley siguen siendo más adecuados para secadores rotativos de alto tonelaje.
P2: ¿Cómo se comparan los costos operativos cuando los precios del gas natural son bajos?
A2: Si bien el gas natural puede parecer económico en términos de BTU en bruto, el equipo rotativo de combustión directa expulsa hasta la mitad de esa energía por la chimenea de escape. Los sistemas de microondas dirigen casi toda la energía eléctrica consumida hacia el lecho del material objetivo. Al tener en cuenta el menor tamaño de la infraestructura de depuración (scrubber) posterior, los impuestos al carbono y los ciclos de proceso cortos, las unidades de microondas suelen igualar o superar los costos operativos de los equipos rotativos.
Q3: ¿Puede un reactor de pirólisis por microondas escalar para manejar operaciones a granel de alto rendimiento?
A3: Sí. La ingeniería moderna aborda la escalabilidad mediante un diseño modular. En lugar de construir un único tambor masivo, los proveedores construyen líneas continuas con cámaras de microondas paralelas, alimentadas por conjuntos sincronizados de magnetrones. Este enfoque modular permite que las plantas escalen su capacidad de manera ordenada, operen cargas parciales de forma eficiente y realicen mantenimiento sin detener completamente la producción.
Q4: ¿Cómo se comparan las vidas útiles del equipo entre ambas tecnologías?
A4: Un tambor rotativo bien mantenido puede operar durante décadas, aunque requiere reparaciones frecuentes en las paletas del tambor, los rodillos de apoyo (trunnion rollers), los cojinetes y los revestimientos refractarios internos dañados por el estrés térmico. Los reactores de microondas experimentan un desgaste mecánico mínimo porque la cámara opera a temperaturas más bajas y utiliza menos piezas estructurales móviles. Los magnetrones industriales suelen funcionar entre 8,000 y 20,000 horas antes de requerir cambios de módulo rápidos y sencillos.
Q5: ¿Cómo evalúa Nasan si la tecnología de microondas o la rotativa se ajusta a mi proceso?
A5: Nasan somete su materia prima objetivo a pruebas exhaustivas de laboratorio y planta piloto. Medimos las constantes dieléctricas, realizamos análisis próximo, registramos curvas termogravimétricas y calculamos balances completos de masa y energía. Con base en estos datos de rendimiento del mundo real, nuestros ingenieros recomiendan un reactor de microondas de alta eficiencia, un tambor rotativo industrial, o un diseño híbrido a medida que ofrezca el menor costo operativo por tonelada.