







Die industrielle Wärmebehandlung steht an einem kritischen Wendepunkt. Steigende Energiekosten, strenge CO2-Strafen und ambitionierte Netto-Null-Fristen zwingen Anlagenbetreiber dazu, ihre bestehende Heizinfrastruktur neu zu überdenken.
Jahrzehntelang galten mit fossilen Brennstoffen betriebene Drehrohröfen als Standard für die kontinuierliche Massentrocknung und thermische Zersetzung. Die moderne Elektrifizierung und die Nachfrage nach höherer Produktreinheit haben jedoch die Aufmerksamkeit auf Mikrowellenpyrolyse-Systeme gelenkt.
Ingenieurteams müssen nun abwägen, ob sie bestehende Drehrohranlagen nachrüsten oder in hocheffiziente elektromagnetische Reaktoren investieren sollen. Wenn Sie eine bestehende Verarbeitungslinie nachrüsten oder ein neues thermisches Projekt planen, kontaktieren Sie Nasan noch heute, um Ihre Rohstoffspezifikationen mit unseren Thermosystem-Ingenieuren zu besprechen.
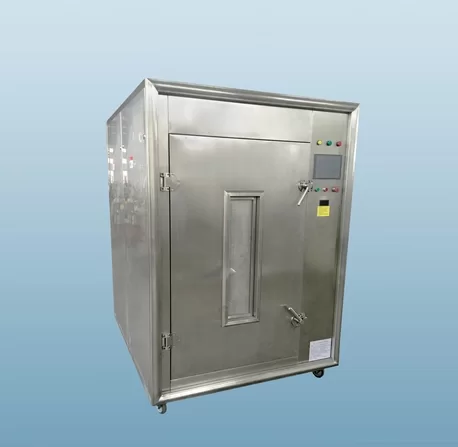
Thermodynamische Grundlagen: Volumetrische Erwärmung vs. Oberflächen-Wärmeübertragung
Der grundlegende Unterschied zwischen diesen beiden Technologien liegt darin, wie die thermische Energie in das Rohmaterial übertragen wird. Dieser grundlegende Mechanismus bestimmt Zykluszeiten, strukturelle Schädigung und Energieeffizienz.
Herkömmliche Drehrohr-Trockner: Einschränkungen durch Konduktion und Konvektion
Ein herkömmlicher Drehrohrofen beruht auf externen Wärmeübertragungsmechanismen. Brenner leiten heiße Verbrennungsgase durch den Zylinder und erwärmen die Trommelwand sowie das Materialbett über Konduktion, Konvektion und Strahlung.
Dieser Prozess erzeugt einen starken Temperaturgradienten. Die äußere Oberfläche des Feststoffpartikels erwärmt sich zuerst, wodurch die Energie über molekulare Konduktion nach innen wandern muss. Da die meisten organischen Verbindungen, Schlämme und Mineralien eine geringe Wärmeleitfähigkeit aufweisen, erfolgt die Wärmeübertragung langsam.
Um diesen Widerstand zu überwinden, müssen Betreiber den Gasstrom bei hohen Temperaturen führen. Diese Strategie versengt häufig hitzeempfindliche Materialien, verursacht anhaltende Wandverkrustungen und stößt massive Abgasmengen mit unverbrannten flüchtigen organischen Verbindungen aus.
Mikrowellenpyrolyse: Volumetrische Erwärmung auf molekularer Ebene
Mikrowellenreaktoren umgehen leitungsbedingte thermische Barrieren vollständig. Statt externe Wärme zuzuführen, leitet der Reaktor elektromagnetische Strahlung (typischerweise bei 915 MHz oder 2450 MHz) direkt in den Verarbeitungsraum ein.
Polare Moleküle und dielektrische Bestandteile im Ausgangsmaterial oszillieren Millionen Male pro Sekunde, um sich am wechselnden elektrischen Feld auszurichten. Diese molekulare Reibung erzeugt sofortige innere Wärme im gesamten Volumen des Materials – ein Phänomen, das in den technischen NIST-Datenbanken zu elektromagnetischen Materialeigenschaften ausführlich beschrieben wird.
Da die Wärme von innen entsteht, entspricht die Kerntemperatur der Oberflächentemperatur oder übersteigt sie sogar. Flüchtige Bestandteile entweichen schnell nach außen, ohne sich an der äußeren Schale zu zersetzen oder zu polymerisieren, wodurch Sekundärreaktionen vermieden werden, die die Öl- und Gasqualität beeinträchtigen würden.
Direkter Leistungsvergleich: Betriebskennzahlen 2026
Anlagenplaner müssen Kapitalallokationen durch messbare Leistungskennzahlen rechtfertigen. Die folgende Matrix veranschaulicht die Leistungsunterschiede zwischen modernen industriellen Mikrowellen-Reaktoren und traditionellen, direkt befeuerten Drehrohröfen.
| Betriebskennzahl | Mikrowellen-Pyrolysesysteme | Direkt befeuerte Drehrohrtrockner |
|---|---|---|
| Energieumwandlungseffizienz | 85 % bis 92 % (direkte elektromagnetische Kopplung) | 45 % bis 60 % (erhebliche Abgas- und Mantelverluste) |
| Verweilzeit | 3 bis 20 Minuten (schnelle volumetrische Umwandlung) | 40 bis 120 Minuten (wärmeleitungsbegrenzt) |
| Anfahren und Abschalten | Augenblicklich (Sekunden bis Minuten) | Schleppend (erfordert stundenlanges Vorheizen und Abkühlen) |
| Prozesstemperaturregelung | Präzisionsregelung (±2 °C über variable Magnetronleistung) | Grobe Regelung (±15 °C aufgrund der thermischen Trägheit der Feuerfestauskleidung) |
| Anlagenstellfläche | Kompakt und modular (bis zu 60 % kleiner) | Ausgedehnt (erfordert lange Zylinder, Wendeleinbauten und Fundamente) |
| Scope-1-Emissionen | Keine direkten Emissionen (vollständig elektrifiziert) | Hoch (Verbrennungsabgase, NOx, SOx und CO2) |
Ausbeutequalität: Biokohle, synthetisierte Gase und zurückgewonnene Fraktionen
Bei der thermischen Zersetzung geht es nicht nur um den Masseabbau. Es geht darum, den Marktwert Ihrer festen, flüssigen und gasförmigen Fraktionen zu maximieren.
In herkömmlichen Drehrohranlagen hinterlässt die ungleichmäßige Erwärmung oft Teerrückstände in der festen Matrix, wodurch sich ihr wirtschaftlicher Wert verringert. Lange Verweilzeiten führen zudem zu sekundärem Cracken wertvoller kondensierbarer Dämpfe zu minderwertigen, nicht kondensierbaren Gasen.
Der Betrieb eines geschlossenen Mikrowellen-Pyrolyse-Reaktors verhindert diese thermischen Abbauwege. Der schnelle Dampfaustritt bewahrt empfindliche chemische Strukturen des Bioöls und liefert ein festes Biokohleprodukt mit deutlich größeren Oberflächen.
Aktuelle Materialforschung, die im Rahmen der standardisierten ASTM-Biokohle-Prüfrichtlinien erfasst wurde, zeigt, dass mikrowellengewonnene Kohlenstoffe breitere Mikroporenkanäle und eine überlegene Kationenaustauschkapazität im Vergleich zu Produkten aus Drehrohröfen aufweisen. Für hochreine Batterieanoden und Bodensanierungskohlenstoffe liefert die elektromagnetische Verarbeitung eindeutig überlegene physikalische Ergebnisse.
Anwendungsprofilierung: Welches System passt zu Ihrem Einsatzstoff?
Kein System eignet sich für jedes Betriebsprofil. Die Wahl des richtigen Systems hängt vom anfänglichen Einsatzstoffwert, dem Durchsatzvolumen und der elektrischen Infrastruktur ab.
Hochwertige Zielbranchen für Mikrowellenreaktoren
- Elektroschrott- und Edelmetallrückgewinnung: Saubere Delaminierung von Leiterplatten, ohne die Edelmetallsubstrate zu zerstören oder bromierte Giftstoffe freizusetzen.
- Altreifen und Kunststoffe: Präzises Aufspalten von Polymerketten in reine Monomer-Einsatzstoffe, hochoktanige Kraftstoffe und zurückgewonnenen Carbon Black in Neuware-Qualität.
- Pharmazeutika und Wirkstoffzwischenprodukte: Sicheres Trocknen und thermisches Reduzieren gefährlicher Wirkstoffe ohne Kontamination durch Hotspots.
- Spezielle Biomasse und landwirtschaftliche Abfälle: Schnelle Umwandlung von Hanfabfällen, Kokosnussschalen und Biertreber in kommerzielle Filtermedien.
Traditionelle Trommeltrockner: Verbleibende Einsatzbereiche
- Verarbeitung von Massenmineralien und Zuschlagstoffen: Rohsand, Kies und gebrochener Kalkstein mit Durchsatzraten von 50 bis über 100 Tonnen pro Stunde, wo hohe Investitionskosten für Elektronik schwer zu rechtfertigen sind.
- Kommunaler Schwerschlamm: Einfache, kostengünstige kommunale Entwässerung, sofern die Erdgasversorgung günstig ist und die Emissionszertifikate flexibel sind.
- Primäre Erzverarbeitung: Bergbaubetriebe mit hohem Abrasionsgrad, die dicke, verschleißfeste Stahllegierungsmäntel über präzisen Heizkammern erfordern.
Die Hybridalternative: Mechanisches Rühren mit elektromagnetischer Wärme
Feuchtereiche Ausgangsstoffe weisen oft ungleichmäßige dielektrische Profile auf. Während das Wasser verdunstet, ändert sich, wie das Material die Mikrowellenenergie aufnimmt. Um diese Herausforderung zu lösen, kombinieren Entwicklungsteams häufig mechanisches Taumeln mit gezielten elektromagnetischen Feldern.
Aufbauend auf zwei Jahrzehnten thermischer Innovation haben die Ingenieure von Nasan thermische Reaktoren entwickelt, die eine kontinuierliche Rotationsbeschickung mit volumetrischen Mikrowellenheizzonen kombinieren. Dieses Hybriddesign gewährleistet eine stabile Materialverteilung über die gesamte Strahlungszone und verhindert Kältezonen, während hohe Durchsatzgeschwindigkeiten aufrechterhalten werden.
Laut Benchmarking-Daten zu erneuerbaren Prozessen des National Renewable Energy Laboratory (NREL) bietet die Hybridisierung von elektrischer Beheizung mit dynamischer Bettbewegung eines der zuverlässigsten thermischen Gleichgewichte für die Skalierung nicht-fossiler Rückgewinnungsreaktoren.
Wirtschaftliche Analyse: CapEx, OpEx und ROI-Realitäten für 2026
Auf direkter Kapitalkostenbasis erfordert ein Standard-Trommeltrockner in der Regel eine geringere Anfangsinvestition pro Tonne Kapazität. Schwere Stahlfertigung, interne Mitnehmer und Standard-Industriebrenner bleiben Komponenten mit geringer Komplexität in der Herstellung.
Die Gesamtbetriebskosten verändern sich jedoch drastisch, wenn man einen Betriebszeitraum von 5 Jahren betrachtet. Herkömmliche Trockner erfordern umfangreiche Luftreinigungsanlagen, Zyklonabscheider, Gewebefilter und kontinuierliche Wartung der Feuerfestauskleidung. Unter Berücksichtigung industrieller CO2-Steuern und steigender Tarife für fossiles Gas steigen die Betriebskosten rapide an.
Industrielle Mikrowellenanlagen erfordern höhere Anfangsinvestitionen in Magnetroneinheiten, Festkörper-Stromgeneratoren und Hochfrequenz-Wellenleiter. Dennoch senken sie die laufenden Betriebskosten durch mehrere betriebliche Vorteile:
- Geringere thermische Verluste: Die Energie wird ausschließlich auf die Prozessmasse angewendet, wodurch massive Strahlungswärmeverluste über lange Stahlmäntel entfallen.
- Reduzierte Gashandling-Infrastruktur: Da das System keine Verbrennungsluft benötigt, wird das Volumen des Trägergases um bis zu 90 % reduziert, wodurch sich die Stellflächen für nachgeschaltete Kondensatoren und Wäscher verkleinern.
- Einsparungen bei Arbeitskraft und Automatisierung: Die sofortige digitale Leistungsregelung passt sich augenblicklich an wechselnde Feuchteprofile an und macht die bei Drehrohrlinien übliche manuelle Nachjustierung überflüssig.
Ihre Checkliste zur Anlagenauswahl 2026
Bevor Sie Ihre nächste Ausschreibung für Anlagentechnik veröffentlichen, versammeln Sie Ihr technisches Team, um diese fünf grundlegenden Betriebsparameter zu prüfen:
- Dielektrische Eigenschaften: Wie lautet die komplexe Permittivität ($\varepsilon*$) Ihres Materials über die angestrebten Betriebstemperaturen hinweg? Materialien mit hohen Verlustfaktoren absorbieren Mikrowellenenergie schnell; solche mit niedrigen Faktoren benötigen möglicherweise dielektrische Sensibilisatoren.
- Eingangsfeuchteprofil: Ist der Feuchtegehalt des Ausgangsmaterials konstant, oder schwankt er stark? Starke Schwankungen erfordern entweder dynamische Leistungsarrays oder eine vorgeschaltete Entwässerung.
- Netzdekarbonisierung und Tarife: Hat Ihr Produktionsstandort Zugang zu günstigem Strom aus erneuerbaren Energien in Schwachlastzeiten, oder sind Sie von einem instabilen lokalen Netz abhängig?
- Wert des Endprodukts: Wird ein hochreineres Char, eine sauberere Gasfraktion oder eine raffinierte Ölausbeute die Investition in fortschrittliche elektrische Verarbeitungsanlagen amortisieren?
- Platzbedarf und bauliche Einschränkungen: Kann Ihre Produktionsfläche eine 30 Meter lange Drehrohrstrecke aufnehmen, oder benötigt Ihre Anlage einen vertikalen, modularen Reaktoraufbau?
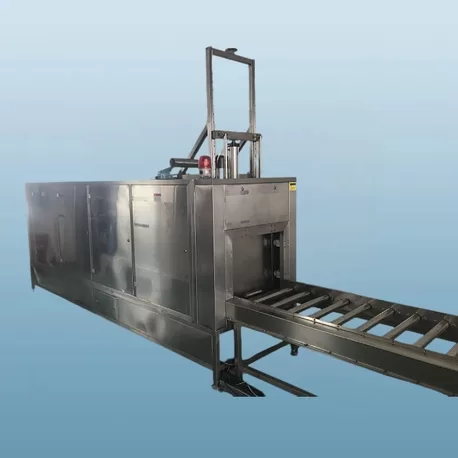
Arbeiten Sie mit einem erfahrenen Spezialisten für thermische Prozesstechnik zusammen
Projekte zur thermischen Umwandlung scheitern, wenn Anlagen anhand generischer Modelle dimensioniert werden. Die Eigenschaften des Einsatzmaterials ändern sich je nach Feuchteschwankungen, Partikelgrößenverteilung und Mineralgehalt. Die Anlage muss auf das spezifische Verhalten Ihres Materials zugeschnitten sein.
Mit mehr als 20 Jahren Erfahrung in der kundenspezifischen Anlagenkonstruktion fertigt Nasan zuverlässige, exportkonforme Industrieanlagen für über 40 Länder. Unser Team baut komplette thermische Systeme, einschließlich moderner Mikrowellen-Pyrolyse-Einheiten, robuster Drehrohrtrockneranlagen und fortschrittlicher Hybridreaktoren, konfiguriert nach ASME-, CE- und UL-Standards.
Wir testen Ihre Rohstoffe in dedizierten Pilotreaktoren, um präzise thermische Abbauprofile zu erstellen, bevor die Planung der industriellen Anlage abgeschlossen wird. Kontaktieren Sie noch heute das Nasan-Engineering-Team, um Ihre Materialprüfanforderungen zu besprechen, technische Unterlagen anzufordern und eine technische Beratung für Ihre Produktionserweiterungen 2026 zu vereinbaren.
Häufig gestellte Fragen
F1: Welche Materialien sind für die Mikrowellen-Pyrolyse besser geeignet als für die Drehrohrtrocknung?
A1: Materialien mit hohem Wert pro Tonne, hohen dielektrischen Verlustfaktoren oder hitzeempfindlichen Verbindungen laufen am besten in Mikrowellenanlagen. Übliche Beispiele sind Altreifen, sortierter Elektronikschrott, sortierte Polyolefine, hochwertige Biomasse für Aktivkohle und pharmazeutische Filterkuchen. Schüttgüter, groben Kies und minderwertige Bergbauerze bleiben besser für Drehrohrtrockner mit hohem Durchsatz geeignet.
F2: Wie verhalten sich die Betriebskosten im Vergleich, wenn die Erdgaspreise niedrig sind?
A2: Obwohl Erdgas auf Basis der reinen BTU-Zahl günstig erscheinen mag, verliert direkt befeuerte Drehrohr-Anlagen bis zur Hälfte dieser Energie über den Abluftkamin. Mikrowellensysteme leiten fast die gesamte verbrauchte elektrische Energie direkt in das zu behandelnde Materialbett. Berücksichtigt man die verringerte Dimensionierung der nachgeschalteten Scrubber-Infrastruktur, CO2-Abgaben und kurze Prozesszyklen, erreichen oder unterbieten Mikrowellenanlagen regelmäßig die Betriebskosten von Drehrohranlagen.
Q3: Lässt sich ein Mikrowellen-Pyrolysereaktor für den Hochdurchsatz-Großeinsatz skalieren?
A3: Ja. Moderne Ingenieurslösungen begegnen der Skalierung durch modulare Bauweise. Statt eine einzige, massive Trommel zu bauen, errichten Anbieter kontinuierliche Linien mit parallelen Mikrowellenkammern, die von synchronisierten Magnetron-Arrays versorgt werden. Dieser modulare Ansatz ermöglicht es Anlagen, die Kapazität sauber zu skalieren, Teillasten effizient zu fahren und Instandhaltungsarbeiten durchzuführen, ohne die Produktion vollständig zu stoppen.
Q4: Wie verhält sich die Lebensdauer der Anlagen bei den beiden Technologien im Vergleich?
A4: Eine gut gewartete Drehrohrtrommel kann jahrzehntelang betrieben werden, benötigt jedoch häufige Reparaturen an Trommelschaufeln, Laufringrollen, Lagern und den durch thermische Belastung beschädigten inneren Feuerfestauskleidungen. Mikrowellenreaktoren weisen minimalen mechanischen Verschleiß auf, da die Kammer bei niedrigeren Temperaturen arbeitet und weniger bewegliche Bauteile verwendet werden. Industrielle Magnetrons laufen typischerweise 8.000 bis 20.000 Stunden, bevor ein schneller, einfacher Modulwechsel erforderlich wird.
Q5: Wie bewertet Nasan, ob Mikrowellen- oder Drehrohrtechnologie zu meinem Prozess passt?
A5: Nasan unterzieht Ihr Zielausgangsmaterial umfassenden Labor- und Pilotversuchen. Wir messen die dielektrischen Konstanten, führen Nahanalysen (proximate analysis) durch, zeichnen thermogravimetrische Kurven auf und berechnen vollständige Massen-Energie-Bilanzen. Auf Grundlage dieser realen Leistungsdaten empfehlen unsere Ingenieure entweder einen hocheffizienten Mikrowellenreaktor, eine industrielle Drehrohrtrommel oder ein maßgeschneidertes Hybriddesign, das die niedrigsten Betriebskosten pro Tonne liefert.