
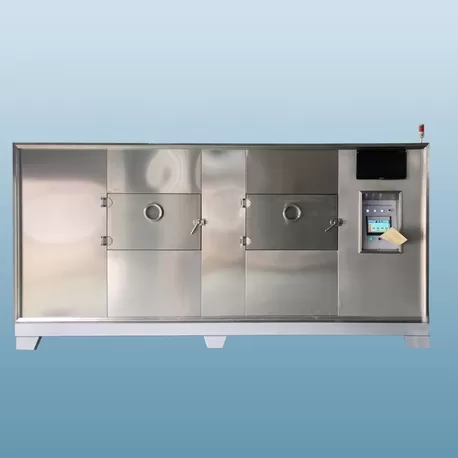
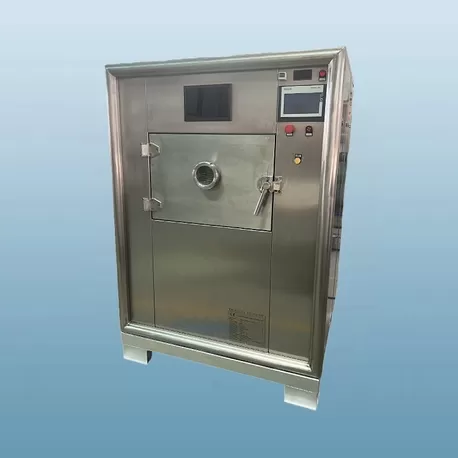
Exploiter une installation de traitement industriel en 2026 nécessite d'équilibrer des objectifs stricts de réduction du carbone avec l'augmentation des coûts de l'électricité. Les tunnels à air chaud convectifs conventionnels sont souvent insuffisants car ils consomment une puissance excessive et sèchent les matériaux de manière inégale. Les ingénieurs de l'usine doivent évaluer les technologies de déshydratation modernes à faibles émissions pour maintenir les marges opérationnelles.
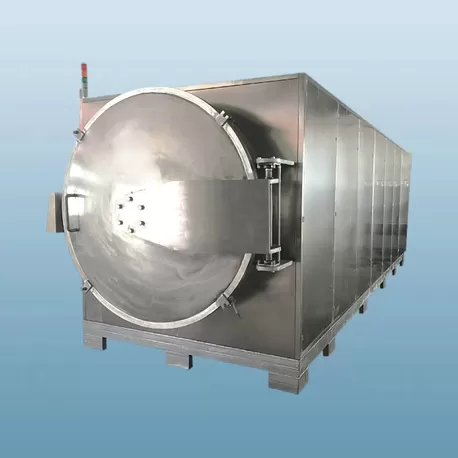
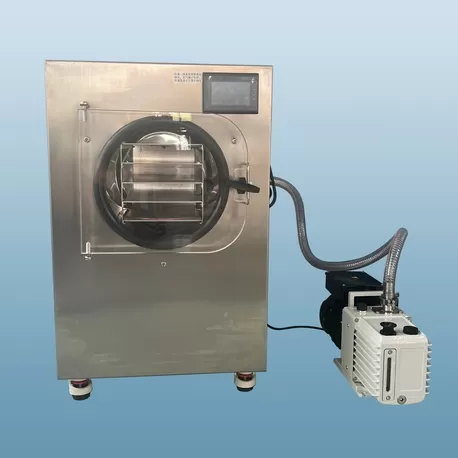
Les systèmes sous vide et le sèche-linge à micro-ondes industriel ont émergé comme des remplacements standards pour les équipements anciens. Alors que les unités sous vide gèrent l'humidité par une pression de vapeur réduite, les systèmes à micro-ondes utilisent un chauffage volumétrique direct. Choisir la bonne machine définit votre rendement produit, vos factures d'énergie et l'utilisation de l'espace au sol pour la prochaine décennie.
Chez Nasan, nous concevons des machines de traitement thermique qui répondent aux normes d'efficacité modernes tout en réduisant les temps de cycle. Si vous devez moderniser une ligne de production par lots obsolète ou construire une installation de production continue, soumettez une demande aujourd'hui pour discuter de la taille personnalisée et réaliser des tests préliminaires de matériaux avec notre équipe d'ingénierie.
Sous le capot : Comment chaque technologie fonctionne
Comprendre les dynamiques de chauffage physique aide à prévenir des erreurs d'approvisionnement coûteuses. Les deux technologies éliminent l'eau par des voies thermodynamiques distinctes.
Le Sèche-linge Sous Vide : Abaisser les Points d'Ébullition
Les sèche-linge sous vide fonctionnent en évacuant mécaniquement l'air d'un récipient scellé. Abaisser la pression interne du récipient réduit le point d'ébullition de l'eau. Par exemple, à un niveau de vide de 0,08 bar, l'eau s'évapore à environ 41°C au lieu de 100°C.
La chaleur pénètre dans le gâteau humide ou les granulés par conduction ou radiation des parois de la veste chauffée ou des étagères internes. Comme l'énergie thermique se déplace des surfaces extérieures vers le cœur, le transfert de chaleur ralentit à mesure que la couche extérieure sèche et devient une croûte isolante. Ce mécanisme protège les composés sensibles à la chaleur mais exige des temps de cycle prolongés.
Le Sèche-linge à Micro-ondes : Chauffage Diélectrique Volumétrique
Un sèche-linge à micro-ondes industriel s'appuie sur des radiations électromagnétiques, fonctionnant généralement à des fréquences ISM industrielles de 915 MHz ou 2450 MHz. Plutôt que d'appliquer de la chaleur externe, le système cible directement les molécules polaires, principalement l'eau libre et liée.
Ces molécules polaires s'alignent avec un champ électrique alternatif qui s'inverse des millions de fois par seconde. Cette oscillation rapide crée une friction moléculaire interne, générant de la chaleur instantanément dans tout le volume du matériau humide.
L'humidité se transforme en vapeur de l'intérieur vers l'extérieur. Cette pression de vapeur interne pousse l'eau vers l'extérieur à travers les pores ouverts, éliminant le durcissement de surface et réduisant considérablement les durées de cycle.
Comparaison Directe : Sèche-linge à Micro-ondes vs. Sèche-linge Sous Vide
Choisir entre ces deux technologies nécessite de revoir les indicateurs opérationnels clés. Le tableau ci-dessous décrit les principales différences pour les équipes d'approvisionnement de l'usine :
| Métrique de performance | Sèche-linge industriel sous vide | Sèche-linge industriel à micro-ondes |
|---|---|---|
| Mécanisme de chauffage | Conduction/Radiation via des murs ou des plateaux chauffés | Chauffage diélectrique direct (volumétrique, de l'intérieur vers l'extérieur) |
| Temps de cycle de séchage | 4 à 24 heures (dépend du lot) | 10 à 60 minutes (continu ou lot) |
| Mode de traitement | Principalement en mode lot | Convoyeur continu ou lot |
| Efficacité du transfert d'énergie | Modérée (pertes via des manteaux thermiques et des condensateurs) | Élevée (énergie absorbée directement par l'eau) |
| Gradient thermique | Extérieur chaud, noyau interne plus frais | Chauffage uniforme ou noyau plus chaud poussant l'humidité vers l'extérieur |
| Exposition à l'oxygène | Proche de zéro (idéal pour les produits pyrophoriques) | Ambiante, purgée ou atmosphère contrôlée |
| Empreinte de l'équipement | Grande (comprend le récipient, la chaudière, les condensateurs, les pompes à vide) | Empreinte compacte pour une production horaire équivalente |
Vitesse de séchage et débit de production
Les goulets d'étranglement de production commencent souvent à l'étape de séchage. Un sèche-linge à micro-ondes industriel réduit les temps de traitement de 50 % à 80 % par rapport aux chambres à vide.
Parce que le sèche-linge à micro-ondes ne dépend pas de la conduction thermique lente à travers les croûtes de produit sec, il maintient les taux d'évaporation de l'humidité constants jusqu'à ce que le matériau atteigne la sécheresse cible. Pour les usines traitant des poudres alimentaires de haute tonnage, des boues minérales ou des planches de bois, ce cycle rapide empêche les retards de mise en scène en amont.
Efficacité énergétique et coûts d'exploitation (OPEX)
Les responsables d'usine se préparant à des réglementations carbone plus strictes doivent surveiller leur consommation d'énergie par kilogramme d'eau évaporée. Les systèmes de vide par conduction souffrent de pertes de transfert thermique au niveau des parois du récipient, des tuyauteries de fluide chauffant et des étapes de condensation.
Un sèche-linge industriel économe en énergie haute performance utilisant l'énergie micro-ondes dirige l'énergie presque exclusivement vers les molécules d'eau. Si le lit contient des zones sèches, ces zones cessent d'absorber l'énergie micro-ondes, empêchant le gaspillage d'électricité.
Ce mécanisme de chauffage sélectif réduit la consommation de kilowattheures pendant les périodes de séchage à taux de chute final, où les systèmes à vide dépensent une énergie significative à chauffer la masse de produit sec.
Qualité du produit et rétention des nutriments
La dégradation thermique altère la couleur du produit, détruit les composés bioactifs et réduit les taux de réhydratation. Les systèmes à vide protègent les matériaux sensibles à la chaleur en faisant bouillir l'eau à basse température, comme 35°C à 45°C, ce qui préserve les vitamines et empêche l'oxydation.
Un sèche-linge à micro-ondes bien régulé préserve la qualité par la vitesse. Bien que les températures à l'intérieur d'une chambre à micro-ondes puissent brièvement dépasser les températures de vide, le temps d'exposition est une fraction du cycle de vide. Une courte exposition empêche la dégradation thermique à long terme des arômes, des polyphénols et des ingrédients actifs. La libération rapide de vapeur laisse également des canaux cellulaires poreux, offrant aux articles séchés d'excellentes propriétés de réhydratation.
Empreinte et intégration Industrie 4.0
L'espace au sol est précieux dans les installations industrielles modernes. Un sèche-linge à vide nécessite un matériel auxiliaire substantiel, tel que des pompes à vide rotatives, des condensateurs multi-étages, des circuits d'eau glacée et des générateurs de vapeur ou des chauffages à huile chaude.
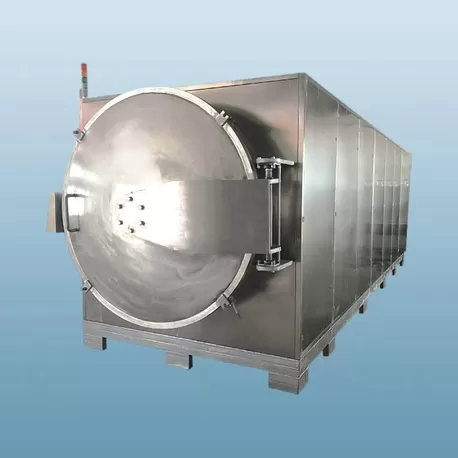
En revanche, un sèche-linge à micro-ondes continu présente une disposition en tunnel linéaire qui s'intègre directement dans les lignes de production automatisées. Les opérateurs ajustent les sorties de puissance du magnétron, les vitesses de bande et les taux d'échappement via des écrans tactiles PLC centralisés, s'intégrant harmonieusement aux architectures SCADA de l'usine.
Matrice de compatibilité des matériaux : Quel matériau convient à votre processus ?
Les propriétés des matériaux dictent le choix des machines. Sélectionner le mauvais séchoir peut ruiner la consistance du produit ou générer des risques pour la sécurité.
Quand choisir un séchoir à micro-ondes
- Aliments poreux et semi-solides : Chips de fruits, champignons, herbes, friandises pour animaux, et protéines végétales où la couleur et la structure de réhydratation sont importantes.
- Céramiques techniques et réfractaires : Corps céramiques verts épais, catalyseurs en nid d'abeille, et isolants susceptibles de se fissurer sous stress thermique conducteur.
- Produits chimiques granulaires et minerais : Poudres minérales, suspensions de graphite, et pigments synthétiques nécessitant une extraction rapide de l'humidité en profondeur.
- Matériaux de construction : Bois, panneaux d'isolation, et panneaux de fibres où la chaleur conductrice ne peut pas pénétrer efficacement les cœurs internes denses.
Quand le séchage sous vide est obligatoire
- Biologiques vivants et probiotiques : Souches microbiennes, enzymes actives, et vaccins où les températures ne doivent jamais dépasser 37°C.
- Extraction et récupération de solvant : Suspensions traitées avec des composés organiques volatils (COV) inflammables qui nécessitent condensation et capture sans risques d'étincelles.
- Produits chimiques facilement oxydés : Poudres métalliques pyrophoriques qui nécessitent une atmosphère pure, inerte et à basse pression pour éviter la combustion.
La solution hybride : Le séchoir à micro-ondes sous vide
Lors du traitement de produits pharmaceutiques de haute valeur ou de concentrés de fruits sensibles, les ingénieurs combinent parfois les deux méthodes. Un séchoir à micro-ondes sous vide associe des générateurs de micro-ondes avec une chambre évacuée.
Ce design abaisse le point d'ébullition de l'humidité tout en chauffant le matériau volumétriquement. Il traite des matériaux sensibles comme la gelée royale, les extraits pharmaceutiques, et les purées riches en sucre sans brûlures ni défauts de gonflement.
Évolutions de fabrication en 2026 impactant le choix des équipements
Les stratégies d'approvisionnement industriel doivent dépasser les exigences actuelles et se préparer aux conditions opérationnelles cinq à dix ans à l'avance. Les équipements déployés par Nasan aujourd'hui répondent à plusieurs réalités industrielles en évolution :
Décarbonisation de la chaleur industrielle
Les chaudières et générateurs de vapeur alimentés par des combustibles fossiles font face à des taxes carbone croissantes et à des limites réglementaires dans le monde entier. Les installations se dirigent vers des architectures de chauffage entièrement électriques. Étant donné qu'un séchoir à micro-ondes fonctionne uniquement sur l'énergie électrique, il utilise des fournitures d'énergie renouvelables sans émissions fossiles sur site.
Contrôle de température en boucle fermée
Les premiers designs de micro-ondes provoquaient parfois un emballement thermique, où les zones humides surchauffaient et brûlaient. Les machines modernes empêchent cela en utilisant des caméras thermiques infrarouges à grande vitesse et des sondes à fibre optique multi-canaux.
Ces capteurs transmettent des données de température en temps réel aux alimentations de puissance magnetron à fréquence variable. Le PLC module la puissance des micro-ondes en quelques millisecondes, maintenant des profils d'humidité exacts sur toute la largeur du convoyeur.
Transition du lot au flux continu
Le séchage sous vide par lots nécessite une intervention manuelle ou robotique continue pour charger les plateaux, sceller les portes des récipients, tirer le vide, ventiler la pression, et dégager le produit. Les installations modernes préfèrent le traitement en flux continu pour réduire les coûts de main-d'œuvre et éliminer les erreurs humaines.
Les systèmes de micro-ondes continus acceptent le matériau humide directement des extrudeuses, laveuses, ou granulateurs en amont, envoyant les produits finis, séchés, et pasteurisés directement aux stations d'emballage.
CAPEX, OPEX et Retour sur Investissement (ROI)
Évaluer le séchage au micro-ondes par rapport au séchage sous vide nécessite de regarder au-delà des étiquettes de prix initiales des machines pour calculer le Coût Total de Possession (TCO).
Dépenses d'Investissement (CAPEX)
Les coûts d'investissement initiaux varient en fonction des pressions de conception et de la métallurgie :
- Sécheurs sous vide : Des récipients en acier à haute pression, des verrous de porte robotiques, des groupes de pompes à vide robustes et des packages de condenseurs nécessitent un investissement en capital substantiel, particulièrement pour des conceptions de qualité pharmaceutique sanitaire.
- Sécheurs au micro-ondes : Les systèmes à micro-ondes nécessitent des générateurs haute fréquence spécialisés, des guides d'ondes usinés avec précision, et des assemblages de choke continus pour supprimer les émissions de radiofréquence. À grande échelle, un sécheur industriel à micro-ondes offre souvent un CAPEX inférieur à celui d'un système sous vide multi-récipients conçu pour un tonnage métrique identique.
Dépenses d'Exploitation (OPEX) et Maintenance
Les routines de maintenance diffèrent complètement entre ces deux plateformes :
- Maintenance sous vide : Les coûts de routine incluent les changements d'huile de pompe à vide, les remplacements de joints et de joints toriques, le nettoyage des condenseurs et les tests périodiques de l'intégrité des récipients. Les pannes mécaniques dans les joints à vide entraînent un arrêt soudain de la production.
- Maintenance au micro-ondes : Les principaux éléments d'usure sont les magnétrons industriels ou les générateurs à micro-ondes à état solide. Les magnétrons industriels modernes offrent des durées de vie opérationnelles comprises entre 6 000 et 10 000 heures. Leur remplacement prend un temps minimal, permettant aux équipes de maintenance de l'usine d'effectuer des échanges sans démonter le tunnel de séchage complet.
Cas Représentatif de ROI : Débit de 5 000 kg/Jour
Considérons une usine de transformation agroalimentaire traitant 5 000 kg par jour de gâteau d'extrait botanique à forte humidité, le séchant de 65 % d'humidité à 8 % :
- Système de Plateaux Sous Vide : Nécessite deux opérateurs par quart pour gérer le chargement des plateaux, avec un temps de cycle combiné de 10 heures par lot. La demande totale d'énergie, en tenant compte de la chaudière à vapeur, des pompes à vide et de la boucle de refroidissement, est en moyenne de 1,35 kWh par kilogramme d'eau évaporée.
- Système de Micro-ondes Continu : Nécessite un technicien de surveillance, fonctionnant avec une durée de transit de bande de 45 minutes. Le couplage diélectrique direct réduit la consommation d'énergie globale à environ 0,85 à 0,95 kWh par kilogramme d'humidité évaporée.
Économiser environ 0,45 kWh par kilogramme d'eau sur des plannings de production continus réduit considérablement les factures d'exploitation. Combinées à des coûts de main-d'œuvre inférieurs, ces économies opérationnelles remboursent souvent les dépenses d'investissement en 14 à 22 mois.
Liste de Vérification pour le Choix de l'Acheteur
Travaillez sur ces questions opérationnelles avec votre équipe d'ingénierie avant de finaliser les spécifications de l'équipement :
- Profil d'humidité cible : Quels sont vos pourcentages d'humidité initiaux et finaux ? L'humidité est-elle de surface ou liée à l'intérieur des cellules ?
- Limite thermique : Quelle est la température maximale absolue que votre produit peut supporter sans se dégrader ?
- Format opérationnel : Votre agencement opérationnel supporte-t-il le traitement continu par convoyeur, ou la conformité de suivi nécessite-t-elle des lots isolés ?
- Services publics sur site : Votre installation dispose-t-elle d'un service électrique propre, ou dépendez-vous de l'infrastructure de vapeur existante de l'usine ?
- Espace au sol disponible : Votre sol d'usine peut-il accueillir une
ligne continue de micro-ondes de 12 mètres, ou avez-vous une hauteur libre mieux
adaptée aux tours à vide ?
Questions Fréquemment Posées
Q1 : Les sécheurs industriels à micro-ondes sont-ils sûrs pour le personnel de l'usine ?
A1 : Oui. Les systèmes de micro-ondes industriels suivent des réglementations de sécurité internationales strictes, telles que les directives OSHA et CE. Les fabricants construisent des tunnels avec des chambres d'atténuation spécialisées et des pièges mécaniques aux ports d'alimentation et de sortie. Ces dispositifs de sécurité arrêtent les émissions électromagnétiques errantes, maintenant les lectures ambiantes autour de la machine bien en dessous des limites résidentielles sûres.
Q2 : Comment l'efficacité du séchage au micro-ondes se compare-t-elle à celle du séchage à l'air chaud conventionnel ?
A2 : L'efficacité du séchage au micro-ondes est significativement plus élevée. Les séchantes à air chaud conventionnel transfèrent la chaleur de manière inefficace à travers les frontières de l'air et perdent de la chaleur par les conduits d'échappement, fonctionnant à environ 30 % à 45 % d'efficacité. Un séchant au micro-ondes dépose de l'énergie directement dans l'humidité interne, atteignant des efficacités thermiques supérieures à 75 % à 85 %.
Q3 : Le séchage au micro-ondes créera-t-il des zones froides ou une humidité inégale à l'intérieur du lit ?
A3 : Le chauffage inégal se produisait principalement dans les premiers modèles. Les systèmes continus modernes éliminent les zones froides en combinant des lanceurs d'alimentation micro-ondes rotatifs, des mouvements de convoyeur équilibrés et de l'air chaud à faible vitesse qui balaie l'humidité de la couche limite de surface.
Q4 : Un séchant au micro-ondes peut-il traiter des composés contenant des métaux ou des minerais conducteurs ?
A4 : Oui, à condition qu'ils soient gérés correctement. Bien que les métaux en vrac solides provoquent des arcs électriques, les oxydes métalliques granulaires, les catalyseurs et les boues chimiques humides contenant des métaux traces sèchent de manière fiable. Dans ces applications, l'énergie micro-ondes est absorbée efficacement sans arc.
Q5 : À quelle fréquence les magnétrons doivent-ils être remplacés dans les opérations industrielles continues ?
A5 : Les magnétrons industriels de haute qualité fournissent généralement entre 6 000 et 10 000 heures de fonctionnement continu, selon la qualité du refroidissement, la stabilité de la tension de ligne et la gestion de la puissance réfléchie. Les installations effectuent généralement des rotations de magnétrons programmées pendant les arrêts annuels planifiés pour éviter des arrêts de ligne inattendus.
Améliorez vos opérations de traitement thermique
Le choix du bon système de séchage définit la capacité de production de votre usine, la consommation d'énergie et la qualité du produit. À mesure que les normes d'efficacité augmentent vers 2026, passer à un chauffage diélectrique avancé peut moderniser les opérations de traitement et donner à votre entreprise un avantage concurrentiel durable.
Nasan conçoit, fabrique et prend en charge des systèmes de séchage au micro-ondes industriels haute performance configurés selon vos exigences matérielles précises. Contactez notre équipe d'ingénierie dès aujourd'hui pour soumettre une demande, programmer un essai de séchage en laboratoire ou demander une première mise en page du système et une estimation des coûts.