








1. Principe de fonctionnement : pourquoi la synergie sous vide et micro-ondes fonctionne
Au cœur d'un four à micro-ondes sous vide se trouve la capacité de réduire le point d'ébullition de l'eau (ou des solvants) tout en délivrant de l'énergie directement dans le volume du matériau. Les radiations micro-ondes (typiquement 2450 MHz ou 915 MHz pour les systèmes industriels) provoquent l'oscillation des molécules polaires, générant de la chaleur par perte diélectrique. En maintenant simultanément un vide (pressions absolues de 1 kPa à 50 kPa), le changement de phase se produit à des températures aussi basses que 30–40 °C. Cela élimine les gradients de température inhérents au séchage sous vide basé sur la conduction et prévient le durcissement de la coque.
1.1 Propriétés diélectriques et profondeur de pénétration
L'efficacité d'un four à micro-ondes sous vide dépend fortement du facteur de perte diélectrique du matériau. Les composés humides absorbent les micro-ondes de manière préférentielle, créant un effet auto-régulateur : les zones humides reçoivent plus d'énergie, tandis que les zones sèches en reçoivent moins. Cela évite la surchauffe. La profondeur de pénétration à 2450 MHz est typiquement de 10–30 mm dans les matériaux à forte humidité, mais sous vide, la vapeur libérée est rapidement évacuée, maintenant l'uniformité du champ électromagnétique.
2. Sept avantages quantifiables par rapport aux systèmes de séchage traditionnels
Les données des installations industrielles confirment qu'un four à micro-ondes sous vide bien conçu surpasse les lyophilisateurs, les fours à air chaud et les étagères sous vide traditionnelles sur plusieurs dimensions. Voici les différenciateurs critiques, soutenus par des métriques opérationnelles.
Réduction du temps de séchage : 70–90 % plus court par rapport au séchage convectif. Pour les extraits botaniques, un cycle qui prenait 24 h dans un sèche-linge à plateau peut être complété en 2–3 h dans un système de vide à micro-ondes.
Consommation d'énergie par kg d'eau évaporée : Typiquement 0.8–1.2 kWh/kg, contre 1.5–3.0 kWh/kg pour la lyophilisation et 1.2–2.5 kWh/kg pour le séchage à air chaud (selon l'isolation et l'efficacité du magnétron). Les unités Nasan intègrent des magnétrons à puissance variable qui optimisent encore ce ratio.
Conservation des composés volatils : Une température basse et un environnement sans oxygène préservent les terpènes, flavonoïdes et ingrédients pharmaceutiques actifs (API) avec >95 % de conservation, contre 60–80 % dans le séchage par atomisation.
Distribution uniforme de l'humidité : La variation de la teneur en humidité finale à travers un lot ≤ ±0.5 %, grâce à des tambours rotatifs ou des agitateurs de mode qui éliminent les ondes stationnaires.
Capacité de récupération des solvants : Les systèmes de vide en boucle fermée peuvent condenser et récupérer des solvants organiques, réduisant les coûts opérationnels et les émissions.
Efficacité de l'empreinte : Un four à micro-ondes sous vide peut traiter jusqu'à 500 kg/h sur une surface au sol un tiers de celle d'un lyophilisateur avec un débit équivalent.
Scalabilité de la R&D à la production : Les unités pilotes avec une puissance micro-ondes de 5 kW peuvent être mises à l'échelle vers des systèmes industriels de 100 kW en utilisant des algorithmes de contrôle identiques – un facteur clé pour la validation des processus.
3. Segments d'application industrielle et spécificités du processus
La technologie des micro-ondes sous vide n'est pas une solution universelle ; son adoption est motivée par les caractéristiques des matériaux et la valeur des produits. Les secteurs suivants ont intégré des fours à micro-ondes sous vide dans leurs lignes de production avec un succès documenté.
3.1 Transformation des aliments et des nutraceutiques
Les poudres de fruits, le café instantané et les probiotiques nécessitent un séchage à basse température pour préserver la couleur et la bioactivité. Par exemple, le séchage de la purée de framboise dans un four à micro-ondes sous vide produit une poudre avec une rétention d'anthocyanines >90 %, tandis que la lyophilisation conserve ~85 % mais à un coût énergétique double. L'expansion rapide de la vapeur crée également une structure poreuse, améliorant la réhydratation.
3.2 Intermédiaires pharmaceutiques
Les antibiotiques thermolabiles, les peptides et les adjuvants de vaccins sont souvent séchés à partir de solvants organiques. Un four à micro-ondes sous vide équipé de magnétrons à épreuve d'explosion et de condensateurs de récupération de solvant (comme ceux conçus par Nasan) répond aux exigences des BPF tout en réduisant le temps de séchage de jours à heures. Des conceptions brevetées empêchent la contamination croisée grâce à des surfaces internes lisses et des buses CIP (nettoyage en place).
3.3 Matériaux avancés et produits chimiques
Les précurseurs de catalyseurs, les films d'oxyde de graphène et les polymères spéciaux bénéficient d'un contrôle précis de l'humidité. L'absence de surchauffe de surface empêche la formation de croûtes, ce qui est critique pour un dopage uniforme dans la fabrication de catalyseurs.
4. Résoudre les points de douleur industriels : uniformité, intégrité du vide et contrôle
Malgré les avantages clairs, les ingénieurs s'inquiètent souvent de la formation de plasma (arc) sous vide et du chauffage inégal. Les conceptions modernes de fours à micro-ondes sous vide ont surmonté ces problèmes grâce à :
Livraison de micro-ondes pulsée : Éviter la génération de plasma en modulant l'enveloppe de puissance, en particulier pendant la phase initiale à forte humidité.
Capteurs de température à fibre optique multi-points : Placés directement dans le lit de matériau, fournissant un retour d'information en temps réel au PLC. Contrairement aux capteurs infrarouges, ils ne sont pas affectés par la vapeur ou la condensation.
Configurations de tambour rotatif ou de convoyeur : Assurant que chaque particule est exposée de manière égale au champ micro-ondes, même dans de grandes chambres de 500 L.
Nasan intègre ces caractéristiques avec des algorithmes de contrôle adaptatifs qui apprennent la courbe de séchage de chaque produit, ajustant automatiquement le niveau de vide et la puissance micro-ondes pour rester en dessous de la température de transition vitreuse.
5. Spécifications techniques : ce qu'il faut rechercher dans une unité industrielle
Lors de l'acquisition d'un four à micro-ondes sous vide, les paramètres suivants définissent sa capacité de traitement :
| Paramètre | Plage typique / options | Pertinence du processus |
|---|---|---|
| Fréquence micro-ondes | 915 MHz (pénétration plus profonde, 50 kW+ magnétrons) / 2450 MHz (standard) | 915 MHz préféré pour les matériaux en vrac > 100 mm d'épaisseur |
| Niveau de vide | 1 mbar à 200 mbar absolu | Pression plus basse = point d'ébullition plus bas, mais temps de pompage plus long |
| Construction du matériau | SS316L avec finition polie, doublures en PTFE ou céramique pour produits corrosifs | Conformité avec le contact alimentaire FDA/UE, résistance aux solvants |
| Système de contrôle | PLC avec gestion des recettes, option 21 CFR Partie 11 | La validation en pharmacie nécessite des pistes d'audit et l'intégrité des données |
| Type de condenseur | −15 °C à −40 °C, avec dégivrage automatique | L'efficacité de récupération des solvants affecte directement le coût d'exploitation |
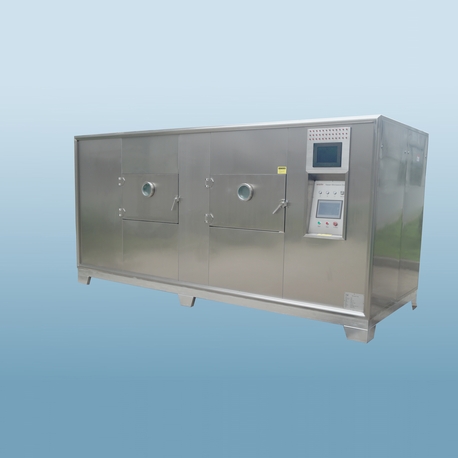
La série de fours à micro-ondes sous vide de Nasan propose des configurations modulaires qui correspondent à ces spécifications, avec la possibilité d'ajouter des condenseurs ou des systèmes CIP supplémentaires.
6. Justification économique : TCO et analyse de retour sur investissement
Un modèle financier comparant un four à micro-ondes sous vide de 100 kg/par lot avec un lyophilisateur de capacité équivalente montre :
Coût du capital : le système micro-ondes est 30–40 % moins cher (pas de réfrigération coûteuse pour les condenseurs à −50 °C).
Coût d'exploitation : consommation d'électricité 50 % inférieure, plus réduction du travail en raison de cycles plus courts.
Période de retour : typiquement 12–24 mois pour des produits de haute valeur, basée uniquement sur l'amélioration du rendement et les économies d'énergie.
Pour les fabricants sous contrat traitant plusieurs produits, la flexibilité d'un four à micro-ondes sous vide permet un changement rapide et un stockage des recettes, améliorant encore l'OEE (efficacité globale de l'équipement).
7. Conclusion : pourquoi l'ingénierie de précision définit l'avenir du séchage
Le four à micro-ondes sous vide est passé d'une curiosité de laboratoire à un outil industriel grand public. Sa capacité à fournir des matériaux séchés de haute qualité à une fraction de l'énergie et du temps des méthodes conventionnelles est soutenue par des décennies de science des matériaux et d'ingénierie électromagnétique. Des entreprises comme Nasan continuent de repousser les limites avec des conceptions robustes, des contrôles de processus intégrés et des plateformes évolutives. Pour les ingénieurs et les décideurs, la question n'est plus de savoir si la technologie des micro-ondes sous vide fonctionne, mais à quelle vitesse ils peuvent l'implémenter pour obtenir un avantage concurrentiel.
Questions fréquemment posées sur les fours à micro-ondes sous vide industriels
Q1 : Quelle est la différence fondamentale entre un four à micro-ondes sous vide et un sèche-linge sous vide conventionnel ?
A1 : Un sèche-linge sous vide conventionnel s'appuie sur la conduction ou le rayonnement pour transférer la chaleur des étagères ou des murs chauffés au matériau. Cela crée un gradient de température et un séchage lent. Un four à micro-ondes sous vide génère de la chaleur volumétriquement à l'intérieur du matériau humide via une perte diélectrique, indépendamment de la conductivité thermique. Le séchage est beaucoup plus rapide, et le risque de surchauffe de surface est éliminé.
Q2 : Un four à micro-ondes sous vide peut-il gérer une production continue, ou est-ce seulement par lot ?
A2 : Les deux configurations existent. Les fours à micro-ondes sous vide par lots sont courants pour les produits de grande valeur et de faible tonnage (pharmaceutiques, aliments spécialisés). Les systèmes continus (séchantes à bande sous vide à micro-ondes ou vannes rotatives) sont utilisés pour des volumes plus importants, tels que les poudres d'agrumes ou le café instantané, où le matériau entre et sort par des sas à vide. Nasan propose les deux types, en fonction des exigences de débit.
Q3 : Comment l'efficacité énergétique se compare-t-elle à celle de la lyophilisation ?
A3 : Des études indépendantes montrent qu'un four à micro-ondes sous vide consomme 40 à 60 % d'énergie électrique en moins par kilogramme d'eau évacuée par rapport à la lyophilisation. La principale raison est que la lyophilisation nécessite que toute la chambre agisse comme un condenseur à −40 °C, tandis que les systèmes à micro-ondes sous vide utilisent des condensateurs plus petits et plus efficaces et des cycles plus courts. Pour un lot pharmaceutique typique, cela se traduit par des économies de plusieurs milliers de dollars par semaine.
Q4 : Existe-t-il des matériaux qui ne devraient pas être séchés dans un four à micro-ondes sous vide ?
A4 : Les matériaux ayant une très faible perte diélectrique (substances non polaires, huiles pures) ne chauffent pas efficacement à moins qu'ils ne contiennent de l'eau ou un solvant polaire. De plus, les matériaux hautement conducteurs (métaux, noir de carbone au-dessus d'un certain taux de charge) peuvent provoquer des arcs. Un pré-test des propriétés diélectriques est recommandé. Le centre de test de four à micro-ondes sous vide de Nasan propose une telle caractérisation.
Q5 : Quel entretien est typique pour un four à micro-ondes sous vide industriel ?
A5 : Les magnétrons ont une durée de vie de 8 000 à 10 000 h et sont remplaçables en 30 minutes. Les joints sous vide (silicone ou Viton) doivent être inspectés tous les 6 mois. Les serpentins du condenseur peuvent nécessiter un détartrage périodique si l'eau est le liquide récupéré. La conception de Nasan utilise des brides à dégagement rapide et des portes auto-alignantes pour minimiser les temps d'arrêt.
Q6 : Est-il possible de moderniser un séchoir sous vide existant en un système à micro-ondes ?
A6 : Techniquement oui, mais cela est rarement rentable. La modernisation nécessite des ports de guide d'onde, des mélangeurs de mode, des modifications de blindage et une intégration de contrôle – essentiellement la reconstruction de la chambre. Il est presque toujours préférable d'investir dans un four à micro-ondes sous vide dédié conçu dès le départ pour l'intégrité électromagnétique et sous vide.