








1. Betriebsprinzip: Warum die Synergie von Vakuum und Mikrowelle funktioniert
Im Kern eines Vakuum-Mikrowellenofens liegt die Fähigkeit, den Siedepunkt von Wasser (oder Lösungsmitteln) zu senken, während Energie direkt in das Materialvolumen geliefert wird. Mikrowellenstrahlung (typischerweise 2450 MHz oder 915 MHz für industrielle Systeme) lässt polare Moleküle oszillieren und erzeugt Wärme durch dielektrische Verluste. Durch gleichzeitige Aufrechterhaltung eines Vakuums (absolute Drücke von 1 kPa bis 50 kPa) erfolgt der Phasenwechsel bei Temperaturen von nur 30–40 °C. Dies beseitigt die Temperaturgradienten, die bei der leitungsbasierten Vakuumtrocknung inhärent sind, und verhindert das Härten der Oberfläche.
1.1 Dielektrische Eigenschaften und Eindringtiefe
Die Effizienz eines Vakuum-Mikrowellenofens hängt stark vom dielektrischen Verlustfaktor des Materials ab. Nasse Verbindungen absorbieren Mikrowellen bevorzugt, was einen selbstregulierenden Effekt erzeugt: Feuchte Bereiche erhalten mehr Energie, während trockene Zonen weniger erhalten. Dies vermeidet Überhitzung. Die Eindringtiefe bei 2450 MHz beträgt typischerweise 10–30 mm in Materialien mit hohem Feuchtigkeitsgehalt, aber im Vakuum wird der freigesetzte Dampf schnell entfernt, wodurch die Homogenität des elektromagnetischen Feldes aufrechterhalten wird.
2. Sieben quantifizierbare Vorteile gegenüber herkömmlichen Trocknungssystemen
Daten aus industriellen Installationen bestätigen, dass ein gut gestalteter Vakuum-Mikrowellenofen Gefriertrockner, Heißluftöfen und traditionelle Vakuumregale in mehreren Dimensionen übertrifft. Im Folgenden sind die entscheidenden Unterscheidungsmerkmale aufgeführt, die durch betriebliche Kennzahlen unterstützt werden.
Reduzierung der Trocknungszeit: 70–90 % kürzer im Vergleich zur konvektiven Trocknung. Für botanische Extrakte kann ein Zyklus, der 24 h in einem Vakuum Tabletttrockner dauerte, in 2–3 h in einem Mikrowellen-Vakuumsystem abgeschlossen werden.
Energieverbrauch pro kg entferntem Wasser: Typischerweise 0,8–1,2 kWh/kg, im Vergleich zu 1,5–3,0 kWh/kg für Gefriertrocknung und 1,2–2,5 kWh/kg für Heißlufttrocknung (abhängig von Isolierung und Magnetron-Effizienz). Nasan-Einheiten integrieren variabel einstellbare Magnetrons, die dieses Verhältnis weiter optimieren.
Erhalt flüchtiger Verbindungen: Niedrige Temperaturen und eine sauerstofffreie Umgebung bewahren Terpene, Flavonoide und aktive pharmazeutische Inhaltsstoffe (API) mit >95 % Erhalt, im Vergleich zu 60–80 % bei der Sprühtrocknung.
Einheitliche Feuchteverteilung: Die Variation des Endfeuchtegehalts über eine Charge beträgt ≤ ±0,5 %, dank rotierender Trommeln oder Modus-Rührer, die stehende Wellen eliminieren.
Fähigkeit zur Lösungsmittelrückgewinnung: Geschlossene Vakuumsysteme können organische Lösungsmittel kondensieren und zurückgewinnen, wodurch die Betriebskosten und Emissionen gesenkt werden.
Fußabdruckeffizienz: Ein kontinuierlicher Vakuum-Mikrowellenofen kann bis zu 500 kg/h auf einer Grundfläche verarbeiten, die ein Drittel der Fläche eines Gefriertrockners mit vergleichbarem Durchsatz beträgt.
Skalierbarkeit von F&E zur Produktion: Pilotanlagen mit 5 kW Mikrowellenleistung können auf industrielle 100 kW Systeme skaliert werden, die identische Steuerungsalgorithmen verwenden – ein wichtiger Aspekt für die Prozessvalidierung.
3. Industrielle Anwendungssegmente und Prozessspezifika
Vakuum-Mikrowellentechnologie ist keine universelle Lösung; ihre Einführung wird durch Materialeigenschaften und Produktwert bestimmt. Die folgenden Sektoren haben Vakuum-Mikrowellenöfen erfolgreich in ihre Produktionslinien integriert.
3.1 Lebensmittel- & Nutraceutical-Verarbeitung
Fruchtpulver, Instantkaffee und Probiotika erfordern eine Trocknung bei niedrigen Temperaturen, um Farbe und Bioaktivität zu erhalten. Zum Beispiel ergibt das Trocknen von Himbeerpüree in einem Vakuum-Mikrowellenofen ein Pulver mit einer Anthocyanin-Retention von >90 %, während das Gefriertrocknen ~85 % behält, jedoch zu doppelten Energiekosten. Die schnelle Expansion des Dampfes schafft auch eine poröse Struktur, die die Rehydration verbessert.
3.2 Pharmazeutische Zwischenprodukte
Wärmeempfindliche Antibiotika, Peptide und Impfstoffadjuvanzien werden oft aus organischen Lösungsmitteln getrocknet. Ein Vakuum-Mikrowellenofen, ausgestattet mit explosionsgeschützten Magnetronen und Lösungsmittelrückgewinnungskondensatoren (wie sie von Nasan entwickelt wurden), erfüllt die GMP-Anforderungen und reduziert die Trocknungszeit von Tagen auf Stunden. Patentierte Designs verhindern Kreuzkontamination durch glatte Innenflächen und CIP (Clean-in-Place)-Düsen.
3.3 Hochleistungsmaterialien und Chemikalien
Katalysatorvorläufer, Graphenoxidfilme und Spezialpolymere profitieren von der präzisen Feuchtigkeitskontrolle. Das Fehlen von Oberflächenüberhitzung verhindert die Bildung von Haut, was für eine gleichmäßige Dotierung in der Katalysatorherstellung entscheidend ist.
4. Lösung industrieller Schmerzpunkte: Einheitlichkeit, Vakuumintegrität und Kontrolle
Trotz der klaren Vorteile machen sich Ingenieure oft Sorgen über Plasmabildung (Funkenbildung) unter Vakuum und ungleichmäßige Erwärmung. Moderne Vakuum-Mikrowellenofen-Designs haben diese Probleme überwunden durch:
Pulsierte Mikrowellenlieferung: Vermeidung der Plasmaerzeugung durch Modulation des Leistungsumfelds, insbesondere während der anfänglichen Hochfeuchtigkeitsphase.
Mehrpunkt-Faseroptik-Temperatursensoren: Direkt im Materialbett platziert, bieten sie Echtzeit-Feedback an die SPS. Im Gegensatz zu Infrarotsensoren sind sie nicht von Dampf oder Dampf betroffen.
Rotierende Trommel- oder Förderkonfigurationen: Sicherstellung, dass jedes Partikel gleichmäßig dem Mikrowellenfeld ausgesetzt ist, selbst in großen 500 L Kammern.
Nasan integriert diese Funktionen mit adaptiven Steuerungsalgorithmen, die die Trocknungskurve jedes Produkts lernen und automatisch den Vakuumdruck und die Mikrowellenleistung anpassen, um unter der Glasübergangstemperatur zu bleiben.
5. Technische Spezifikationen: Worauf man bei einer industriellen Einheit achten sollte
Bei der Beschaffung eines Vakuum-Mikrowellenofens definieren die folgenden Parameter seine Prozessfähigkeit:
| Parameter | Typischer Bereich / Optionen | Prozessrelevanz |
|---|---|---|
| Mikrowellenfrequenz | 915 MHz (tieferes Eindringen, 50 kW+ Magnetrons) / 2450 MHz (Standard) | 915 MHz bevorzugt für Schüttgüter > 100 mm Dicke |
| Vakuumlevel | 1 mbar bis 200 mbar absolut | Niedrigerer Druck = niedrigerer Siedepunkt, aber längere Pumpzeit |
| Materialkonstruktion | SS316L mit polierter Oberfläche, PTFE oder keramische Beschichtungen für korrosive Produkte | Einhaltung der FDA/EU-Vorgaben für Lebensmittelkontakt, Lösungsmittelbeständigkeit |
| Steuerungssystem | PLC mit Rezeptverwaltung, 21 CFR Teil 11 Option | Validierung in der Pharmaindustrie erfordert Audit-Trails und Datenintegrität |
| Kondensatortyp | −15 °C bis −40 °C, mit automatischer Abtaufunktion | Effizienz der Lösungsmittelrückgewinnung beeinflusst direkt die Betriebskosten |
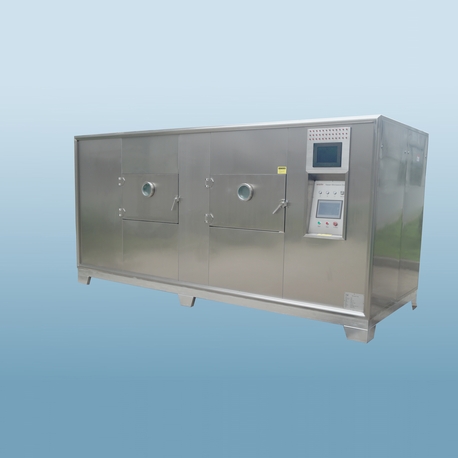
Nasan’s Vakuum-Mikrowellenofen Serie bietet modulare Konfigurationen, die diesen Spezifikationen entsprechen, mit der Möglichkeit, zusätzliche Kondensatoren oder CIP-Systeme nachzurüsten.
6. Wirtschaftliche Rechtfertigung: TCO und Amortisationsanalyse
Ein Finanzmodell, das einen 100 kg/Charge Vakuum-Mikrowellenofen mit einem Gefriertrockner gleicher Kapazität vergleicht, zeigt:
Kapitalaufwand: Mikrowellensystem ist 30–40 % günstiger (keine teure Kühlung für −50 °C Kondensatoren).
Betriebskosten: 50 % geringerer Stromverbrauch, plus reduzierte Arbeitskosten aufgrund kürzerer Zyklen.
Amortisationszeit: typischerweise 12–24 Monate für Produkte mit hohem Wert, basierend auf Ertragsverbesserung und Energieeinsparungen allein.
Für Auftragshersteller, die mehrere Produkte verarbeiten, ermöglicht die Flexibilität eines Vakuum-Mikrowellenofens einen schnellen Wechsel und die Speicherung von Rezepten, was die OEE (Gesamtanlageneffektivität) weiter verbessert.
7. Fazit: Warum Präzisionsengineering die Zukunft des Trocknens definiert
Der Vakuum-Mikrowellenofen hat sich von einer Laborneugier zu einem gängigen industriellen Werkzeug entwickelt. Seine Fähigkeit, hochwertige getrocknete Materialien mit einem Bruchteil der Energie und Zeit konventioneller Methoden bereitzustellen, wird durch jahrzehntelange Materialwissenschaft und elektromagnetisches Engineering unterstützt. Unternehmen wie Nasan setzen weiterhin Maßstäbe mit robusten Designs, integrierten Prozesskontrollen und skalierbaren Plattformen. Für Ingenieure und Entscheidungsträger ist die Frage nicht mehr, ob die Vakuum-Mikrowellentechnologie funktioniert, sondern wie schnell sie implementiert werden kann, um einen Wettbewerbsvorteil zu erlangen.
Häufig gestellte Fragen zu industriellen Vakuum-Mikrowellenöfen
Q1: Was ist der grundlegende Unterschied zwischen einem Vakuum-Mikrowellenofen und einem herkömmlichen Vakuumtrockner?
A1: Ein herkömmlicher Vakuumtrockner verlässt sich auf Wärmeleitung oder Strahlung, um Wärme von beheizten Regalen oder Wänden auf das Material zu übertragen. Dies erzeugt einen Temperaturgradienten und langsames Trocknen. Ein Vakuum-Mikrowellenofen erzeugt Wärme volumetrisch im nassen Material durch dielektrische Verluste, unabhängig von der Wärmeleitfähigkeit. Das Trocknen ist viel schneller, und das Risiko einer Überhitzung der Oberfläche wird eliminiert.
Q2: Kann ein Vakuum-Mikrowellenofen kontinuierliche Produktion bewältigen, oder ist er nur für Chargen geeignet?
A2: Beide Konfigurationen existieren. Batch-Vakuum-Mikrowellenöfen sind üblich für hochwertige, niedrigtonnage Produkte (Pharmazeutika, Speziallebensmittel). Kontinuierliche Systeme (Mikrowellen-Vakuum Trockner oder Drehventile) werden für größere Volumina verwendet, wie z.B. Zitruspulver oder Instantkaffee, bei denen das Material durch Vakuumverschlüsse ein- und austritt. Nasan bietet beide Typen an, abhängig von den Durchsatzanforderungen.
Q3: Wie vergleicht sich die Energieeffizienz mit der Gefriertrocknung?
A3: Unabhängige Studien zeigen, dass ein Vakuum-Mikrowellenofen 40–60 % weniger elektrische Energie pro Kilogramm entferntem Wasser verbraucht im Vergleich zur Gefriertrocknung. Der Hauptgrund ist, dass die Gefriertrocknung die gesamte Kammer als Kondensator bei −40 °C nutzen muss, während Mikrowellen-Vakuumsysteme kleinere, effizientere Kondensatoren und kürzere Zyklen verwenden. Für einen typischen pharmazeutischen Batch bedeutet dies Einsparungen von mehreren tausend Dollar pro Woche.
Q4: Gibt es Materialien, die nicht in einem Vakuum-Mikrowellenofen getrocknet werden sollten?
A4: Materialien mit sehr niedrigem dielektrischen Verlust (nicht-polare Substanzen, reine Öle) erhitzen sich nicht effizient, es sei denn, sie enthalten Wasser oder ein polares Lösungsmittel. Auch hochleitfähige Materialien (Metalle, Ruß über einer bestimmten Beladung) können Lichtbögen verursachen. Ein dielektrischer Eigenschaftsvortest wird empfohlen. Nasan’s Vakuum-Mikrowellenofen Testzentrum bietet eine solche Charakterisierung an.
Q5: Welche Wartung ist typisch für einen industriellen Vakuum-Mikrowellenofen?
A5: Magnetrons haben eine Lebensdauer von 8.000–10.000 h und sind innerhalb von 30 Minuten austauschbar. Vakuumdichtungen (Silikon oder Viton) sollten alle 6 Monate inspiziert werden. Die Kondensatorspulen müssen möglicherweise regelmäßig entkalkt werden, wenn Wasser die zurückgewonnene Flüssigkeit ist. Nasans Design verwendet Schnellverschlussflansche und selbstjustierende Türen, um die Ausfallzeiten zu minimieren.
Q6: Ist es möglich, einen bestehenden Vakuumtrockner in ein Mikrowellensystem nachzurüsten?
A6: Technisch ja, aber es ist selten kosteneffektiv. Die Nachrüstung erfordert Wellenleitungsanschlüsse, Modulatoren, Abschirmungsänderungen und die Integration der Steuerung – im Wesentlichen den Wiederaufbau der Kammer. Es ist fast immer besser, in einen speziellen Vakuum-Mikrowellenofen zu investieren, der von Grund auf für elektromagnetische und Vakuumintegrität entwickelt wurde.