







Pour les ingénieurs de processus et les responsables de production, les limitations des méthodes de séchage conventionnelles—transfert de chaleur lent, surchauffe de surface et profils d'humidité non uniformes—sont depuis longtemps acceptées comme inévitables. Le séchage industriel par micro-ondes change ce paradigme. En excitant directement les molécules polaires à l'intérieur du matériau, l'énergie micro-ondes convertit les ondes électromagnétiques en énergie thermique presque instantanément, éliminant ainsi le besoin de voies conductrices ou convectives lentes. Cet article fournit un examen technique des principes de séchage industriel par micro-ondes, des stratégies de configuration d'équipement, des données de performance spécifiques à l'industrie et des solutions pratiques aux défis du monde réel—écrit du point de vue d'une autorité en processus de séchage.
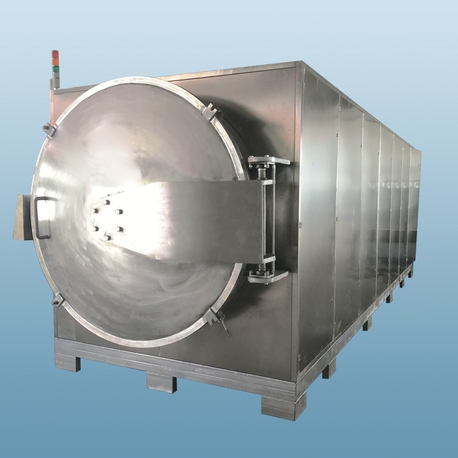
1. Fondamentaux du Séchage Industriel par Micro-ondes
Contrairement aux systèmes conventionnels à air chaud ou à vapeur, le séchage industriel par micro-ondes repose sur le chauffage diélectrique. Les molécules d'eau et autres composés polaires s'alignent avec le champ électromagnétique à alternance rapide (2,45 GHz ou 915 MHz), provoquant des frottements moléculaires et une génération de chaleur volumétrique. Le résultat : la chaleur est générée de l'intérieur vers l'extérieur, et non de la surface vers l'intérieur. Les paramètres clés régissant la performance incluent le facteur de perte diélectrique du matériau (ε''), la profondeur de pénétration et la capacité thermique spécifique.
Les avantages pratiques dérivés de cette physique :
Chauffage sélectif : L'eau absorbe l'énergie micro-ondes 12 à 18 fois plus efficacement que les solides secs, empêchant le gaspillage d'énergie inutile.
Uniformité de température : Dans un applicateur correctement conçu, la variation de température à travers la section transversale du produit reste ≤ ±3°C, éliminant les gradients thermiques.
Réponse rapide : La puissance micro-ondes peut être ajustée en millisecondes, permettant un contrôle précis pendant la période de séchage à taux décroissant.
Oxydation réduite : Étant donné que l'air ambiant n'est pas le principal médium de transfert de chaleur, l'oxydation de surface et la perte de saveur sont minimisées—critique pour les applications alimentaires et nutraceutiques.
En comparant le séchage industriel par micro-ondes au séchage infrarouge ou par radiofréquence, les micro-ondes offrent une pénétration plus profonde et un meilleur couplage avec les matériaux humides. Le taux de séchage typique pour les systèmes micro-ondes est de 0,5 à 2,5 kg d'eau/kWh, selon la géométrie de la charge et les propriétés diélectriques.
2. Configurations d'ingénierie : Systèmes par lot vs. Systèmes continus
Choisir la bonne topologie d'équipement est essentiel pour maximiser le retour sur investissement. Les systèmes de séchage industriel par micro-ondes modernes se déclinent en deux configurations principales :
Sécheurs par Micro-ondes en Lot
Adaptés pour un débit faible à moyen (20–500 kg/batch), les essais pilotes R&D, et les produits nécessitant des temps de séjour prolongés. Typiquement équipés de plateaux tournants ou de cavités multimodes pour améliorer l'uniformité du champ. Les unités par lot permettent un changement simple entre différents types de produits sans contamination croisée.
Sécheurs à micro-ondes à bande continue ou tunnel
Pour une production à fort volume (>500 kg/h), les lignes de séchage à micro-ondes industriel sont préférées. Elles comportent plusieurs chambres à micro-ondes en série, chacune avec un contrôle de puissance indépendant. Les vitesses de convoyeur allant de 0,2 à 5 m/min s'adaptent à des objectifs de réduction d'humidité variés. Les conceptions avancées incluent des couteaux à air intégrés, des zones de refroidissement et des capteurs d'humidité en ligne pour un retour d'information en boucle fermée.
Le choix de l'équipement doit prendre en compte la forme du produit (poudre, granulé, plaque, liquide), l'humidité initiale (20–80% wb), l'humidité finale cible (0,5–12% wb) et la sensibilité à la chaleur. Pour les matériaux collants ou à point de fusion bas, un sècheur hybride à micro-ondes et lit fluidisé empêche l'agglomération tout en préservant l'efficacité du séchage.
3. Points de douleur résolus par l'industrie avec le séchage à micro-ondes
Voici quatre industries où le séchage à micro-ondes industriel a remplacé les méthodes traditionnelles, offrant des améliorations mesurables en rendement, consommation d'énergie et consistance du produit.
3.1 Séchage de cœurs en céramique et de préformes
Problème : Le séchage conventionnel des corps verts en alumine et en zirconia entraîne un retrait différentiel et des fissures dues aux gradients d'humidité. Solution à micro-ondes : Le chauffage volumétrique élimine l'eau de manière uniforme, réduisant les contraintes internes. Données d'une usine de céramiques techniques : le taux de rebut est passé de 14% à 3,2% après le passage à un sècheur à micro-ondes continu de 75 kW. Le cycle de séchage pour des plaques de 40 mm d'épaisseur a été réduit de 18 heures à 22 minutes. Énergie par unité : 0,32 kWh/kg contre 1,15 kWh/kg pour un séchage infrarouge à gaz.
3.2 Transformation alimentaire – Herbes, épices et noix
Problème : Le séchage à air chaud dégrade les huiles volatiles, entraînant une perte d'arôme et de couleur. De plus, de longs temps de séjour favorisent la croissance microbienne. Solution à micro-ondes : Un séchage rapide à basse température (≤50°C) préserve les huiles essentielles. Un transformateur d'épices a signalé une rétention de 94% des terpènes volatils (contre 62% avec de l'air chaud). De plus, l'effet de pasteurisation dû au chauffage sélectif réduit le nombre total de colonies de 2 à 3 cycles log.
3.3 Production de catalyseurs chimiques et de zéolites
Problème : Les catalyseurs imprégnés nécessitent un séchage doux pour éviter l'effondrement des pores et maintenir une surface active (>300 m²/g). Les fours conventionnels provoquent la formation de croûtes et une dispersion non uniforme des métaux. Solution à micro-ondes : L'élimination uniforme de l'humidité préserve la structure mésoporeuse. Un fabricant de zéolites utilisant le séchage à micro-ondes industriel a atteint une surface BET supérieure de 7% et une amélioration de 12% de l'activité catalytique par rapport aux lots séchés sur plateau.
3.4 Bois d'ingénierie et placage
Problème : Le séchage en four de bois dur de 50 mm prend 20 à 30 jours, avec un risque substantiel de fissuration et d'effondrement. Séchage assisté par micro-ondes : En alternant l'exposition aux micro-ondes avec des périodes de tempérage, les contraintes internes sont soulagées. Le temps de séchage pour le bois de chêne a été réduit à 72 heures avec des fissures de surface presque nulles. La consommation d'énergie par mètre cube a été réduite de 55%.
4. Défis techniques et contre-mesures conçues
Malgré ses avantages, le séchage à micro-ondes industriel présente des obstacles d'ingénierie spécifiques. Des fabricants réputés comme Nasan ont développé des solutions propriétaires :
Échappement thermique (points chauds) : Se produit lorsqu'une région locale chauffe plus rapidement, augmentant ainsi son facteur de perte. Contre-mesure : Tirage décalé des magnétrons, profilage variable de la densité de puissance et cartographie thermique IR en temps réel avec retour d'information en boucle fermée. L'algorithme de réglage dynamique de Nasan ajuste la fréquence et la répartition de la puissance entre plusieurs applicateurs pour maintenir l'homogénéité du champ.
Mésappariement d'impédance de charge : Les changements d'humidité et de géométrie du produit modifient le coefficient de réflexion de la cavité. Contre-mesure : Accordeurs de stub automatiques ou circulateurs avec charges fictives. Les systèmes modernes intègrent la surveillance du VSWR et une réduction instantanée de la puissance lorsque la puissance réfléchie dépasse 15 %.
Arc provenant de contaminants métalliques : Même de petits fragments métalliques (clous, agrafes) peuvent provoquer des arcs destructeurs. Contre-mesure : Détection des métaux en amont de la section micro-ondes, plus des matériaux de guide d'onde résistants aux brûlures et des électrodes de suppression des arcs.
Distribution de champ non uniforme dans des cavités multimodes : Résolu par des agitateurs de mode, des courroies rotatives ou l'utilisation d'applicateurs à onde progressive. Pour les poudres, les convoyeurs vibrants améliorent l'uniformité d'exposition.
Pour des raisons de sécurité, tous les systèmes doivent être conformes à la norme IEC 60519-6 et à la partie 18 de la FCC. Les niveaux de fuite doivent être <1 mW/cm² à 5 cm de tout point d'accès. Des systèmes d'interverrouillage redondants et un arrêt automatique de la puissance lorsque les portes s'ouvrent sont obligatoires.
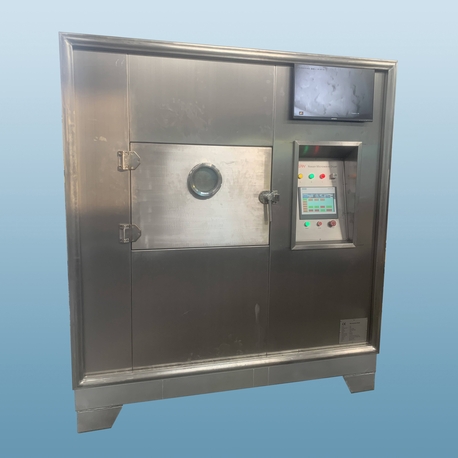
5. Optimisation des processus : Variables clés et stratégies de contrôle
Pour exploiter pleinement le séchage industriel par micro-ondes, les opérateurs doivent surveiller et contrôler :
Entrée d'énergie spécifique (kWh/kg d'eau) : Plage optimale 1,0–2,2 kWh/kg selon le matériau. Des valeurs plus basses indiquent un couplage efficace ; des valeurs plus élevées suggèrent un mauvais appariement de charge ou un sur-séchage.
Densité de puissance (kW/m³ de cavité) : Trop élevée entraîne des arcs ou des brûlures ; valeurs typiques 10–40 kW/m³.
Distribution du temps de résidence : Pour les courroies continues, assurer une profondeur de lit uniforme (typiquement 20–80 mm pour les matériaux granulaires).
Contrôle du débit d'air d'échappement et de l'humidité : Éliminer l'humidité évaporée empêche la condensation à l'intérieur du guide d'onde. Maintenir le point de rosée en dessous de 35°C.
Les systèmes de contrôle avancés (PLC avec intégration SCADA) stockent les paramètres de recette pour différents produits : montée en puissance, profils de température cibles et détection de point final à l'aide de capteurs d'humidité proche infrarouge. Nasan propose une architecture de contrôle brevetée qui ajuste automatiquement la distribution de puissance entre les groupes de magnétrons pour maintenir l'humidité de sortie du produit dans ±0,3 % absolu, même avec des variations d'humidité entrantes allant jusqu'à 8 %.
6. Évaluation économique et indicateurs de durabilité
L'adoption de le séchage industriel par micro-ondes affecte trois piliers financiers : les dépenses d'exploitation (OPEX), les dépenses d'investissement (CAPEX) et la conformité environnementale.
Réduction OPEX : Une comparaison entre 12 installations a montré une réduction moyenne des coûts énergétiques de 47 % par rapport aux séchoirs à convection au gaz naturel, et de 62 % par rapport aux fours à résistance électrique. Les coûts de maintenance sont comparables ou légèrement plus élevés en raison du remplacement du magnétron tous les 8 000 à 10 000 heures. Cependant, la réduction des rejets de produits (généralement une amélioration absolue de 6 à 15 % du rendement au premier passage) offre souvent une période de retour sur investissement de 9 à 18 mois.
Considérations CAPEX : Un séchoir à micro-ondes coûte 1,5 à 2,5 fois plus qu'une unité conventionnelle de débit équivalent. Cependant, l'empreinte réduite (40 à 60 % d'espace au sol en moins) et les exigences de fondation inférieures compensent une partie de la prime. De plus, de nombreuses régions offrent des subventions pour l'efficacité énergétique ou des crédits d'impôt pour le carbone pour passer du chauffage à combustibles fossiles.
Empreinte carbone : Pour une installation traitant 5 000 tonnes/an de matériau humide, passer du gaz naturel à un micro-ondes alimenté par le réseau réduit les émissions de Scope 2 de 210 à 380 tCO2e/an (en supposant une intensité du réseau moyenne). S'il est alimenté par de l'énergie solaire ou éolienne sur site, le séchage industriel à micro-ondes peut approcher un traitement thermique net zéro.
7. Feuille de route de mise en œuvre : De la faisabilité à la production complète
Le déploiement réussi suit une approche structurée :
Écran diélectrique : Mesurer le facteur de perte et la profondeur de pénétration à votre fréquence de fonctionnement (méthode de perturbation de cavité de laboratoire).
Tests pilotes : Utiliser un séchoir à micro-ondes par lot de 6 à 15 kW pour déterminer la cinétique de séchage, le profil de puissance optimal et la qualité du produit final. Nasan propose des essais pilotes gratuits utilisant du matériel fourni par le client.
Modélisation à l'échelle : Appliquer des courbes de séchage empiriques pour concevoir la longueur du système continu et la distribution de puissance. Règle générale : multiplier le temps de résidence du lot par 1,2 à 1,5 pour l'équivalent de la bande continue.
Installation et validation : Inclure le mapping de température, les enquêtes de fuite et le rodage avec des charges factices.
Formation des opérateurs : Se concentrer sur l'adéquation des charges, les procédures de nettoyage et les arrêts d'urgence.
Questions Fréquemment Posées (Séchage Industriel à Micro-ondes)
Q1 : Le séchage industriel à micro-ondes peut-il être utilisé pour des solvants autres que l'eau ?
A1 : Oui, si le solvant a un facteur de perte diélectrique élevé (par exemple, éthanol, méthanol, acétone). Cependant, les considérations de sécurité sont plus strictes en raison de l'inflammabilité. Des conceptions spéciales à épreuve d'explosion avec purge à l'azote et condensateurs de récupération de solvant sont requises. Les solutions à base d'eau sont l'application la plus courante et la plus sûre.
Q2 : Que se passe-t-il si le produit sèche en dessous de 1 % d'humidité dans un séchoir à micro-ondes ?
A2 : En dessous de l'humidité critique (généralement 3 à 8 %, selon le matériau), le facteur de perte diélectrique chute brusquement. L'eau liée restante peut encore se coupler, mais l'efficacité énergétique diminue. Un séchage excessif peut entraîner des brûlures si la puissance n'est pas réduite. Une approche hybride (passer à l'air chaud pour le séchage final) prévient cela. La plupart des systèmes de séchage industriel à micro-ondes sont conçus pour s'arrêter à 2 à 5 % d'humidité, suivis d'une finition douce.
Q3 : Comment puis-je éviter l'arc électrique lors du séchage de produits avec des formes irrégulières ou des inclusions métalliques ?
A3 : installez un détecteur de métaux en amont et utilisez un système de rejet à air. Pour les produits qui contiennent intrinsèquement des particules métalliques fines (par exemple, des métaux en poudre, du noir de carbone), utilisez un applicateur à onde progressive avec une intensité de champ électrique réduite et augmentez la vitesse du tapis pour limiter l'exposition. Assurez-vous également d'éviter les bords tranchants (qui concentrent l'intensité du champ). Le package de prévention des arcs de Nasan comprend la détection d'arc en temps réel et l'arrêt instantané de l'alimentation en moins de 2 millisecondes.
Q4 : Quelle est la durée de vie typique des magnétrons dans le séchage industriel par micro-ondes continu ?
A4 : Les magnétrons de qualité (par exemple, Toshiba, Muegge, Richardson) durent 8 000 à 12 000 heures de fonctionnement dans des conditions de refroidissement appropriées et de fonctionnement propre. Fonctionner à moins de 70 % de la puissance nominale prolonge la durée de vie. Les systèmes Nasan utilisent des modules de magnétron échangeables à chaud, permettant un remplacement en moins de 20 minutes sans interruption de production, en basculant simplement sur un générateur redondant.
Q5 : Le séchage industriel par micro-ondes peut-il être intégré aux fours à air chaud existants ?
A5 : Oui. Un retrofit courant consiste à insérer des sections d'applicateur micro-ondes dans un séchoir à bande à air chaud continu existant. Cette configuration hybride réduit la longueur totale de 30 à 50 % et diminue la consommation d'énergie de 40 %. La section micro-ondes gère la période de taux de chute où les méthodes conventionnelles sont inefficaces. Le retrofit nécessite une conception soigneuse du guide d'onde et une modification du flux d'air pour éviter les fuites de micro-ondes à travers les conduits d'air.
Q6 : Comment valider un séchage uniforme sur toute la largeur du convoyeur ?
A6 : Effectuez un test de cartographie thermique en utilisant des capteurs à fibre optique placés à neuf points de grille et à différentes profondeurs de matériau. Faites fonctionner le séchoir sous une charge normale et enregistrez la température toutes les 30 secondes. Uniformité acceptable : coefficient de variation <8 % sur la largeur. Ajustez les agitateurs de mode, les placements de choke ou la répartition de la puissance entre les banques de magnétron gauche/droite selon les besoins.
Demandez une évaluation du processus pour votre matériau
Le séchage industriel par micro-ondes n'est pas une solution universelle, mais pour une large gamme de produits sensibles à l'humidité et de matériaux de grande valeur, il offre une qualité et une efficacité inégalées. Fournissez vos spécifications de séchage — humidité initiale et finale, objectif de débit, sensibilité thermique du produit et dépenses énergétiques actuelles — pour recevoir une analyse de faisabilité gratuite et un plan préliminaire d'équipement.
Contactez l'équipe d'ingénierie des procédés chez Nasan pour une discussion confidentielle. Des tests pilotes sont disponibles pour les clients qualifiés. Envoyez votre demande via le formulaire ci-dessous ou appelez directement. Une proposition technique avec simulation de ROI sera retournée dans les 3 jours ouvrables.
Soumettez votre demande maintenant : Incluez le nom du matériau, les données d'humidité et le taux de production souhaité. Nos spécialistes répondront avec les résultats des tests, un devis personnalisé et une courbe de séchage échantillon.