







Für Verfahrensingenieure und Produktionsleiter sind die Einschränkungen herkömmlicher Trocknungsverfahren – langsame Wärmeübertragung, Überhitzung der Oberfläche und nicht uniforme Feuchtigkeitsprofile – schon lange als unvermeidlich akzeptiert. Industrielles Mikrowellentrocknen ändert dieses Paradigma. Durch die direkte Anregung polarer Moleküle im Material wandelt Mikrowellenenergie elektromagnetische Wellen fast sofort in thermische Energie um, wodurch die Notwendigkeit langsamer leitender oder konvektiver Wege entfällt. Dieser Artikel bietet eine technische Untersuchung der Prinzipien des industriellen Mikrowellentrocknens, Ausrüstungs-Konfigurationsstrategien, branchenspezifische Leistungsdaten und praktische Lösungen für reale Herausforderungen – geschrieben aus der Perspektive einer Autorität im Trocknungsprozess.
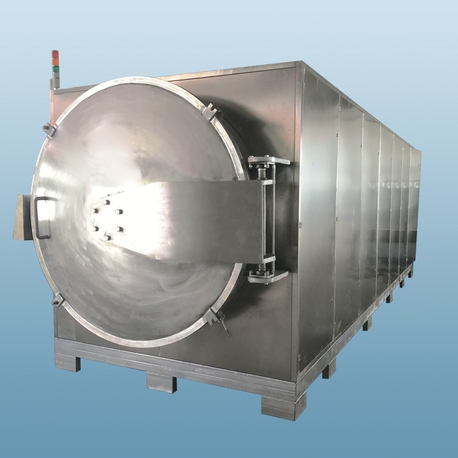
1. Grundlagen des Industriellen Mikrowellentrocknens
Im Gegensatz zu herkömmlichen Heißluft- oder dampfbeheizten Systemen beruht industrielles Mikrowellentrocknen auf dielektrischer Erwärmung. Wassermoleküle und andere polare Verbindungen richten sich nach dem schnell wechselnden elektromagnetischen Feld (2,45 GHz oder 915 MHz), was molekulare Reibung und volumetrische Wärmeentwicklung verursacht. Das Ergebnis: Wärme wird von innen nach außen erzeugt, nicht von der Oberfläche nach innen. Wichtige Parameter, die die Leistung bestimmen, sind der dielektrische Verlustfaktor des Materials (ε''), die Eindringtiefe und die spezifische Wärmekapazität.
Praktische Vorteile, die sich aus dieser Physik ergeben:
Selektive Erwärmung: Wasser absorbiert Mikrowellenenergie 12–18 Mal effizienter als trockene Feststoffe, wodurch unnötige Energieverluste verhindert werden.
Temperaturuniformität: In einem richtig gestalteten Applikator bleibt die Temperaturvariation über den Produktquerschnitt ≤ ±3°C, was thermische Gradienten eliminiert.
Schnelle Reaktion: Die Mikrowellenleistung kann in Millisekunden angepasst werden, was eine präzise Steuerung während der Fallenrate-Trocknungsphase ermöglicht.
Reduzierte Oxidation: Da die Umgebungsluft nicht das primäre Wärmeübertragungsmedium ist, werden Oberflächenoxidation und Geschmacksverlust minimiert – entscheidend für Lebensmittel- und Nahrungsergänzungsmittel-Anwendungen.
Beim Vergleich von industriellem Mikrowellentrocknen mit Infrarot- oder Hochfrequenztrocknung bietet Mikrowelle eine tiefere Eindringtiefe und bessere Kopplung mit feuchten Materialien. Die typische Trocknungsrate für Mikrowellensysteme liegt bei 0,5–2,5 kg Wasser/kWh, abhängig von der Lastgeometrie und den dielektrischen Eigenschaften.
2. Ingenieurkonfigurationen: Batch- vs. kontinuierliche Systeme
Die Wahl der richtigen Ausrüstungstopologie ist entscheidend für die Maximierung des ROI. Moderne industriellen Mikrowellentrocknungssysteme kommen in zwei Hauptkonfigurationen:
Batch Mikrowellentrockner
Geeignet für niedrige bis mittlere Durchsatzmengen (20–500 kg/Charge), F&E-Pilotversuche und Produkte, die längere Verweilzeiten erfordern. Typischerweise ausgestattet mit rotierenden Drehtellern oder Multimode-Hohlräumen, um die Felduniformität zu verbessern. Batch-Einheiten ermöglichen einen einfachen Wechsel zwischen verschiedenen Produkttypen ohne Kreuzkontamination.
Kontinuierliche Band- oder Tunnel-Mikrowellentrockner
Für die Hochleistungsproduktion (>500 kg/h) werden kontinuierliche industrielle Mikrowellentrocknung-Linien bevorzugt. Sie verfügen über mehrere Mikrowellenkammern in Reihe, jede mit unabhängiger Leistungsregelung. Fördergeschwindigkeiten von 0,2 bis 5 m/min ermöglichen unterschiedliche Feuchtigkeitsreduktionsziele. Fortschrittliche Designs beinhalten integrierte Luftmesser, Kühlzonen und Inline-Feuchtesensoren für geschlossene Regelkreise.
Die Auswahl der Ausrüstung muss die Produktform (Pulver, Granulat, Platte, Flüssigkeit), die anfängliche Feuchtigkeit (20–80% wb), die Zielendfeuchtigkeit (0,5–12% wb) und die Wärmeempfindlichkeit berücksichtigen. Für klebrige oder niedrigschmelzende Materialien verhindert ein hybrider Mikrowellen-Fluidbett-Trockner die Agglomeration und erhält die Trocknungseffizienz.
3. Branchenlösungen für Schmerzpunkte mit Mikrowellentrocknung
Im Folgenden sind vier Branchen aufgeführt, in denen industrielle Mikrowellentrocknung traditionelle Methoden ersetzt hat und messbare Verbesserungen in Ertrag, Energieverbrauch und Produktkonsistenz liefert.
3.1 Trocknung von Keramikkernen und Vorformen
Problem: Die konventionelle Trocknung von Aluminiumoxid- und Zirkonoxid-Grünlingen verursacht unterschiedliche Schrumpfung und Rissbildung aufgrund von Feuchtigkeitsgradienten. Mikrowellenlösung: Volumetrische Erwärmung entfernt Wasser gleichmäßig und reduziert interne Spannungen. Daten aus einem technischen Keramikwerk: Die Ausschussrate sank von 14% auf 3,2%, nachdem auf einen 75 kW kontinuierlichen Mikrowellentrockner umgestellt wurde. Die Trocknungszeit für 40 mm dicke Platten wurde von 18 Stunden auf 22 Minuten reduziert. Energie pro Einheit: 0,32 kWh/kg gegenüber 1,15 kWh/kg für gasbeheizte Infrarot.
3.2 Lebensmittelverarbeitung – Kräuter, Gewürze und Nüsse
Problem: Heißlufttrocknung schädigt flüchtige Öle, was zu Verlust von Aroma und Farbe führt. Darüber hinaus fördern lange Verweildauern das mikrobielle Wachstum. Mikrowellenlösung: Schnelle, Niedertemperatur-Trocknung (≤50°C) erhält die ätherischen Öle. Ein Gewürzverarbeiter berichtete von einer Retention von 94% der flüchtigen Terpene (vs. 62% mit Heißluft). Darüber hinaus reduziert der Pasteurisierungseffekt durch selektives Erhitzen die Gesamtkeimzahl um 2–3 Log-Zyklen.
3.3 Chemische Katalysator- und Zeolithproduktion
Problem: Imprägnierte Katalysatoren erfordern sanfte Trocknung, um Porenverfall zu vermeiden und die aktive Oberfläche (>300 m²/g) aufrechtzuerhalten. Konventionelle Öfen verursachen Krustenbildung und nicht uniforme Metallverteilung. Mikrowellenlösung: Gleichmäßige Feuchtigkeitsentfernung erhält die mesoporöse Struktur. Ein Zeolithhersteller, der industrielle Mikrowellentrocknung einsetzt, erzielte eine um 7% höhere BET-Oberfläche und eine Verbesserung der katalytischen Aktivität um 12% im Vergleich zu plattentrockenen Chargen.
3.4 Ingenieurholz und Furnier
Problem: Die Trocknung von 50 mm Hartholz im Ofen dauert 20–30 Tage, mit erheblichem Risiko von Rissbildung und Zusammenbruch. Mikrowellenunterstützte Trocknung: Durch abwechselnde Mikrowellenexposition mit Temperierzeiten werden interne Spannungen abgebaut. Die Trocknungszeit für Eichenholz wurde auf 72 Stunden mit nahezu null Oberflächenrissen reduziert. Der Energieverbrauch pro Kubikmeter wurde um 55% gesenkt.
4. Technische Herausforderungen und ingenieurtechnische Gegenmaßnahmen
Trotz ihrer Vorteile stellt die industrielle Mikrowellentrocknung spezifische ingenieurtechnische Hürden dar. Renommierte Hersteller wie Nasan haben proprietäre Lösungen entwickelt:
Thermisches Durchbrennen (Hot Spots): Tritt auf, wenn ein lokaler Bereich schneller erhitzt, wodurch sein Verlustfaktor weiter erhöht wird. Gegenmaßnahme: Versetztes Magnetron-Feuern, variable Leistungsdichte-Profilierung und Echtzeit-IR-Thermografie mit geschlossenem Regelkreis. Nasans dynamischer Abstimmungsalgorithmus passt Frequenz und Leistungsaufteilung über mehrere Applikatoren an, um die Feldhomogenität aufrechtzuerhalten.
Mismatch der Lastimpedanz: Änderungen in der Produktfeuchtigkeit und Geometrie verändern den Reflexionskoeffizienten der Kavität. Gegenmaßnahme: Automatische Stub-Tuner oder Zirkulatoren mit Dummy-Lasten. Moderne Systeme integrieren VSWR-Überwachung und sofortige Leistungsreduzierung, wenn die reflektierte Leistung 15% überschreitet.
Funkenbildung durch metallische Verunreinigungen: Selbst kleine Metallfragmente (Nägel, Heftklammern) können zerstörerische Funken verursachen. Gegenmaßnahme: Metalldetektion vor dem Mikrowellenabschnitt sowie feuerfeste Wellenleitermaterialien und Funkenunterdrückungselektroden.
Nicht uniforme Feldverteilung in Multimode-Kavitäten: Gelöst durch Modulatoren, rotierende Bänder oder die Verwendung von Reisewellen-Applikatoren. Für Pulver verbessern vibrationsfördernde Förderer die Expositionsuniformität.
Zur Sicherheit müssen alle Systeme den IEC 60519-6 und FCC Teil 18 entsprechen. Die Leckagewerte sollten <1 mW/cm² in 5 cm Entfernung von jedem Zugangspunkt betragen. Redundante Verriegelungssysteme und automatische Leistungsabschaltung beim Öffnen der Türen sind obligatorisch.
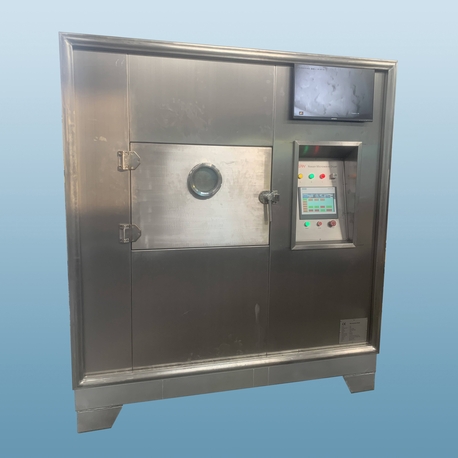
5. Prozessoptimierung: Schlüsselfaktoren und Kontrollstrategien
Um industrielles Mikrowellentrocknen voll auszuschöpfen, müssen Betreiber überwachen und steuern:
Spezifische Energiezufuhr (kWh/kg Wasser): Optimaler Bereich 1,0–2,2 kWh/kg, abhängig vom Material. Niedrigere Werte weisen auf eine effiziente Kopplung hin; höhere Werte deuten auf schlechte Lastanpassung oder Übertrocknung hin.
Leistungsdichte (kW/m³ der Kavität): Zu hoch führt zu Funkenbildung oder Versengung; typische Werte 10–40 kW/m³.
Aufenthaltszeitverteilung: Bei kontinuierlichen Bändern sicherstellen, dass die Betttiefe gleichmäßig ist (typischerweise 20–80 mm für granulare Materialien).
Abluftstrom und Feuchtigkeitskontrolle: Das Entfernen von verdampfter Feuchtigkeit verhindert Kondensation im Wellenleiter. Den Taupunkt unter 35 °C halten.
Fortschrittliche Steuerungssysteme (PLC mit SCADA-Integration) speichern Rezeptparameter für verschiedene Produkte: Leistungssteigerung, Zieltemperaturprofile und Endpunktdetektion mit Nahinfrarot-Feuchtigkeitssensoren. Nasan bietet eine patentierte Steuerarchitektur, die die Leistungsdistribution zwischen Magnetrongruppen automatisch anpasst, um die Produktfeuchtigkeit beim Austritt innerhalb von ±0,3% absolut zu halten, selbst bei eingehenden Feuchtigkeitsvariationen von bis zu 8%.
6. Wirtschaftliche Bewertung und Nachhaltigkeitskennzahlen
Die Einführung von industriellem Mikrowellentrocknen betrifft drei finanzielle Säulen: Betriebsausgaben (OPEX), Investitionsausgaben (CAPEX) und Umweltkonformität.
OPEX-Reduzierung: Ein Vergleich über 12 Anlagen zeigte eine durchschnittliche Reduzierung der Energiekosten um 47 % im Vergleich zu Gasdurchlaufofen und 62 % im Vergleich zu elektrischen Widerstandsöfen. Die Wartungskosten sind vergleichbar oder leicht höher aufgrund des Magnetronwechsels alle 8.000–10.000 Stunden. Allerdings bietet die Reduzierung der Produktabfälle (typischerweise 6–15 % absolute Verbesserung des Ertrags bei der ersten Durchlauf) oft eine Amortisationszeit von 9–18 Monaten.
CAPEX-Überlegungen: Ein Mikrowellenofen kostet 1,5–2,5x mehr als eine konventionelle Einheit mit vergleichbarem Durchsatz. Allerdings gleichen der reduzierte Platzbedarf (40–60 % weniger Fläche) und die geringeren Fundamentanforderungen einen Teil des Aufpreises aus. Darüber hinaus bieten viele Regionen Zuschüsse für Energieeffizienz oder CO2-Steuergutschriften für den Wechsel von fossilen Brennstoffen zur Heizung.
CO2-Fußabdruck: Für eine Anlage, die 5.000 Tonnen/Jahr nasses Material verarbeitet, reduziert der Wechsel von Erdgas zu netzgestützter Mikrowelle die Scope 2-Emissionen um 210–380 tCO2e/Jahr (bei durchschnittlicher Netzintensität). Wenn sie mit vor Ort erzeugtem Solar- oder Windstrom betrieben wird, kann industrielles Mikrowellentrocknen nahezu netto-null thermische Verarbeitung erreichen.
7. Implementierungsfahrplan: Von der Machbarkeit zur Vollproduktion
Eine erfolgreiche Bereitstellung folgt einem strukturierten Ansatz:
Dielektrische Prüfung: Messen Sie den Verlustfaktor und die Eindringtiefe bei Ihrer Betriebsfrequenz (Labor-Kavitäten-Störmethode).
Pilotversuche: Verwenden Sie einen 6–15 kW Batch-Mikrowellenofen, um die Trocknungskinetik, das optimale Leistungsprofil und die Endproduktqualität zu bestimmen. Nasan bietet kostenlose Pilotversuche mit vom Kunden bereitgestelltem Material an.
Skalierungsmodellierung: Wenden Sie empirische Trocknungskurven an, um die kontinuierliche Systemlänge und die Leistungsdistribution zu entwerfen. Faustregel: Multiplizieren Sie die Verweilzeit im Batch mit 1,2–1,5 für das Äquivalent eines kontinuierlichen Bandes.
Installation und Validierung: Schließen Sie Temperaturmessungen, Leckageuntersuchungen und den Betrieb mit Dummy-Lasten ein.
Schulung der Bediener: Konzentrieren Sie sich auf Lastanpassung, Reinigungsverfahren und Notabschaltungen.
Häufig gestellte Fragen (Industrielles Mikrowellentrocknen)
Q1: Kann industrielles Mikrowellentrocknen für Lösungsmittel außer Wasser verwendet werden?
A1: Ja, wenn das Lösungsmittel einen hohen dielektrischen Verlustfaktor hat (z. B. Ethanol, Methanol, Aceton). Die Sicherheitsanforderungen sind jedoch strenger aufgrund der Entflammbarkeit. Spezielle explosionsgeschützte Designs mit Stickstoffspülung und Lösungsmittelrückgewinnungskondensatoren sind erforderlich. Wasserbasierte Lösungen sind die häufigste und sicherste Anwendung.
Q2: Was passiert, wenn das Produkt in einem Mikrowellenofen unter 1 % Feuchtigkeit trocknet?
A2: Unterhalb der kritischen Feuchtigkeit (typischerweise 3–8 %, abhängig vom Material) sinkt der dielektrische Verlustfaktor stark. Das verbleibende gebundene Wasser kann möglicherweise noch koppeln, aber die Energieeffizienz nimmt ab. Übermäßiges Trocknen kann zu Verbrennungen führen, wenn die Leistung nicht reduziert wird. Ein hybrider Ansatz (Wechsel zu heißer Luft für das finale Trocknen) verhindert dies. Die meisten industriellen Mikrowellentrocknung-Systeme sind so konzipiert, dass sie bei 2–5 % Feuchtigkeit stoppen, gefolgt von einer sanften Nachbearbeitung.
Q3: Wie verhindere ich Lichtbögen beim Trocknen von Produkten mit unregelmäßigen
Formen oder Metallanteilen?
A3: Installieren Sie einen Metalldetektor
stromaufwärts und verwenden Sie ein Luftmesser-Ausscheidungssystem. Für Produkte,
die von Natur aus feine metallische Partikel enthalten (z. B. Metallpulver,
Ruß), verwenden Sie einen Travelling-Wave-Applikator mit reduzierter
elektrischer Feldstärke und erhöhen Sie die Bandgeschwindigkeit, um die
Exposition zu begrenzen. Stellen Sie außerdem sicher, dass scharfe Kanten
(deren Intensität das Feld konzentriert) vermieden werden. Das Lichtbogenverhinderungspaket von Nasan umfasst die
Echtzeit-Lichtbogenerkennung und sofortige Abschaltung der Leistung innerhalb von 2
Millisekunden.
Q4: Wie lange halten Magnetrons in der kontinuierlichen
industriellen Mikrowellentrocknung?
A4: Qualitäts-Magnetrons (z. B. Toshiba,
Muegge, Richardson) halten 8.000–12.000 Betriebsstunden unter ordnungsgemäßer
Kühlung und sauberen Betriebsbedingungen. Der Betrieb mit weniger als 70 %
Nennleistung verlängert die Lebensdauer. Nasan-Systeme verwenden hot-swappable
Magnetron-Module, die einen Austausch in weniger als 20 Minuten ohne
Produktionsunterbrechung ermöglichen, indem einfach auf einen redundanten
Generator umgeschaltet wird.
Q5: Kann die industrielle Mikrowellentrocknung mit
bestehenden Heißluftöfen integriert werden?
A5: Ja. Ein gängiger
Nachrüstungsansatz besteht darin, Mikrowellenapplikatorabschnitte in einen
bestehenden kontinuierlichen Heißluftbandtrockner einzufügen. Diese hybride
Konfiguration reduziert die Gesamtlänge um 30–50 % und senkt den Energieverbrauch
um 40 %. Der Mikrowellenabschnitt bearbeitet die Fallrate-Phase, in der
konventionelle Methoden ineffizient sind. Die Nachrüstung erfordert ein
sorgfältiges Wellenleitungsdesign und eine Modifikation des Luftstroms, um
Mikrowellenleckagen durch Luftkanäle zu verhindern.
Q6: Wie validiere ich eine
einheitliche Trocknung über die gesamte Förderbreite?
A6: Führen Sie einen
thermischen Mapping-Test durch, indem Sie faseroptische Sensoren an neun
Gitterpunkten und in unterschiedlichen Materialtiefen platzieren. Betreiben Sie den
Trockner unter normaler Last und zeichnen Sie alle 30 Sekunden die Temperatur auf.
Akzeptable Einheitlichkeit:
Variationskoeffizient <8 % über die Breite. Passen Sie die Modus-Rührer,
Drosselplatzierungen oder die Leistungsaufteilung zwischen den linken/rechten
Magnetronbänken nach Bedarf an.
Fordern Sie eine Prozessevaluierung für Ihr Material an
Industrielle Mikrowellentrocknung ist keine Einheitslösung, aber für eine Vielzahl von feuchtigkeitsempfindlichen Produkten und hochwertigen Materialien bietet sie unvergleichliche Qualität und Effizienz. Geben Sie Ihre Trocknungsspezifikationen an – anfängliche und endgültige Feuchtigkeit, Durchsatzziel, thermische Empfindlichkeit des Produkts und aktuelle Energiekosten – um eine kostenlose Machbarkeitsanalyse und ein vorläufiges Geräte-Layout zu erhalten.
Kontaktieren Sie das Prozessengineering-Team bei Nasan für eine vertrauliche Diskussion. Pilotversuche sind für qualifizierte Kunden verfügbar. Senden Sie Ihre Anfrage über das Formular unten oder rufen Sie direkt an. Ein technisches Angebot mit ROI-Simulation wird innerhalb von 3 Werktagen zurückgesendet.
Reichen Sie jetzt Ihre Anfrage ein: Geben Sie den Materialnamen, die Feuchtigkeitsdaten und die gewünschte Produktionsrate an. Unsere Spezialisten werden mit Testergebnissen, einem individuellen Angebot und einer Beispiel-Trocknungskurve antworten.