

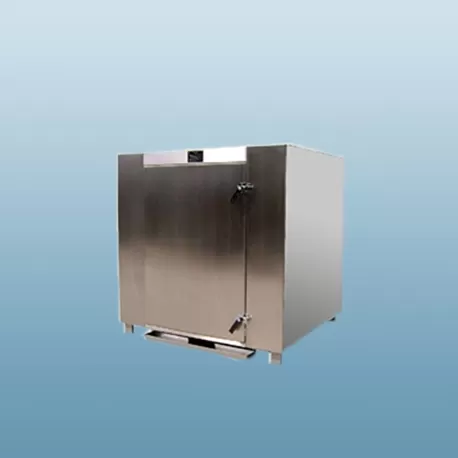
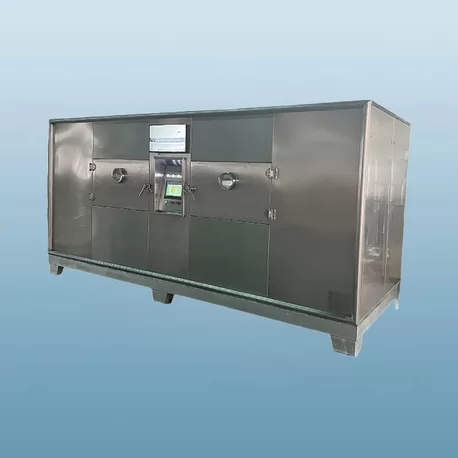
Une machine de lyophilisation industrielle (lyophilisateur) est l'équipement de séchage le plus capitalistique et le plus énergivore dans le traitement industriel, nécessitant une coordination thermodynamique approfondie à travers des vide sous-triple point (<611 pa="">20 ans d'histoire de fabrication d'équipements et installations fiables dans plus de 40 pays—y compris les États-Unis, l'Allemagne, la France, l'Italie, le Canada et l'Australie—Nasan fabrique des lyophilisateurs de précision conçus pour maintenir une uniformité de plateau de ±0,5 °C, zéro retour de produit fondu et une efficacité maximale de capture de glace du condenseur.
Une machine de lyophilisation industrielle doit être spécifiée à travers trois métriques thermodynamiques couplées : surface de plateau utilisable ($m^2$) calibrée à la profondeur du gâteau (10–15 mm), capacité de piégeage du condenseur à glace (kg/24h) calculée à 1,5x l'humidité totale du lot avec une surface d'évaporation maintenant en dessous de -50 °C à -85 °C, et déplacement de pompe à vide tirant sous 10 Pa. Nasan fabrique des systèmes de lyophilisation certifiés SUS304/SUS316L présentant des plaques de plateau à fluide thermique en circuit fermé, une automatisation de point de test de montée de pression (PRT), et des ports de transfert de vapeur surdimensionnés qui éliminent le choking sonore pendant la sublimation primaire de pointe.
REGISTRE DE DIMENSIONNEMENT TECHNIQUE POUR LA LYOPHILISATION INDUSTRIELLE
| Sous-système | Limite d'ingénierie physique | Référence de production Nasan |
|---|---|---|
| Circulation de fluide sur étagère | Expansion directe vs. résistance électrique vs. huile de silicone à plaque creuse | Plaques fraisées creuses ; boucle Dowtherm/huile de silicone (±0.5°C sur tous les niveaux) |
| Architecture du piège à condenseur | Bobines de base internes vs. chambre externe isolée avec vanne papillon à bobine | Cylindre isolé arrière/côté externe ; transfert de chaleur rayonnante nul vers le produit |
| Cryogénie du compresseur | Monostade (-40°C) vs. cascade à deux étages réciproque/vis (-75°C à -85°C) | Compresseurs semi-hermétiques Bitzer/Frascold ; deux étages de réfrigération |
| Train de pompage à vide | Vis sec vs. palette rotative multi-étages soutenue par un souffleur Roots | Train de souffleur à palettes doubles Leybold/Edwards + Roots (<1 pa="" limite="" ultime=""> |
| Norme sanitaire | Cadre structurel soudé, rugosité de surface Ra, évaluation propre sur place (CIP) | SUS304 ou SUS316L ; électropolissage miroir interne Ra < 0.38 µm ; ASME/CE |

1. Dynamique de la vapeur et flux étouffé : La physique de la réduction des cycles de lyophilisation
Le facteur limitant dans la lyophilisation commerciale est rarement la puissance de réfrigération ; c'est la résistance au transfert de masse. Lorsque la glace d'eau sublime à 10 Pa sous un vide profond, un kilogramme de glace se transforme en plus de 1 000 mètres cubes de vapeur d'eau à faible densité. Si le conduit de transfert reliant la chambre de séchage au condenseur est sous-dimensionné, la vitesse de la vapeur atteint la vitesse du son (Mach 1), entraînant un flux étouffé, des pics de pression dans la chambre et une fusion catastrophique du lot.
Dans la lyophilisation à haute capacité (de 100 kg à 2 000 kg par lot), la gestion de cette poussée volumétrique nécessite une ingénierie dynamique des fluides précise. Selon les cadres thermodynamiques codifiés par la Société américaine des ingénieurs en chauffage, réfrigération et climatisation (ASHRAE), la vitesse des fluides à travers les vannes d'isolement doit être maintenue bien en dessous des seuils soniques pour préserver le différentiel de pression de conduite ($\Delta P$) entre le front de glace du produit et le piège froid.
Séchage primaire (Fourniture de chaleur latente)
Les étagères creuses fournissent la chaleur de sublimation (2 838 kJ/kg de glace) par le biais d'un fluide silicone circulant. La température du produit central doit être maintenue entre 2°C et 5°C en dessous de la température de transition vitreuse ($T_c$) ou du point eutectique ($T_e$).
Séchage secondaire (Élimination de l'eau liée)
Une fois tous les cristaux de glace visibles sublimés, les températures des étagères sont augmentées à +30°C à +45°C. À vide maximal (<5 pa="">
2. Géométrie de surface du condenseur : Pourquoi l'épaisseur de la glace dicte la pression de la chambre
Le condenseur du piège froid fonctionne comme la principale pompe cryogénique dans une machine de lyophilisation. À mesure que la glace s'accumule sur les bobines du condenseur, sa faible conductivité thermique ($k \approx 2,2 \text{ W/m·K}$) crée une barrière isolante thermique croissante. Si le système de réfrigération ne peut pas continuellement faire baisser la température de surface à mesure que la couche de glace s'épaissit, la condensation de la vapeur cesse et la pression de la chambre augmente.
Pour éliminer ce mode de défaillance, l'équipe d'ingénierie des lyophilisateurs de Nasan calcule les surfaces des bobines avec une marge volumétrique minimale de 1,4x à 1,8x par rapport à la teneur totale en humidité du lot humide. En utilisant des compresseurs à vis ou à piston semi-hermétiques à deux étages chargés d'éco-réfrigérants, nos systèmes maintiennent les températures des noyaux de bobine jusqu'à -75°C à -85°C sur toute la rampe de séchage primaire.
Configuration de bobine externe isolée : Isoler le condenseur derrière une vanne papillon pneumatique à haute vitesse empêche les pertes de réfrigération par rayonnement vers les étagères de produits, éliminant les zones froides pendant la phase de séchage secondaire.
Test automatisé de montée de pression (PRT) : Sceller périodiquement la vanne d'isolement pendant 15 secondes permet au PLC de mesurer le taux de montée de pression de la chambre. Lorsque la montée de pression se stabilise, la sublimation primaire est terminée, éliminant des heures coûteuses de sur-séchage inutile du cycle.
Fluidique de dégivrage à gaz chaud : Le gaz de décharge du compresseur chaud à haute efficacité est détourné directement à travers les serpentins du condenseur après le lot, faisant fondre 1 000 kg de plaques de glace en moins de 45 minutes pour maximiser le temps de fonctionnement de la machine.
3. 20 ans de rigueur interdisciplinaire : synergie pharmaceutique, chimique et alimentaire
L'avantage distinct de Nasan dans le paysage mondial des machines de séchage est de deux décennies de fabrication multi-sectorielle. Plutôt que de construire des lyophilisateurs alimentaires selon des normes agricoles minimales, nous construisons notre équipement commercial selon les protocoles sanitaires et structurels stricts établis dans nos divisions d'ingénierie pharmaceutique et chimique.
Conformément aux directives mondiales de fabrication hygiénique imposées par les normes cGMP de la FDA américaine, protocoles de traitement aseptique ISO 13408, et critères d'équipement de bio-traitement ASME BPE, chaque lyophilisateur Nasan intègre des dispositifs de sécurité structurels robustes :
Coquille de vide de récipient sous pression ASME
Fabriqué en acier inoxydable SUS304 ou SUS316L de forte épaisseur renforcé par des anneaux de rigidification externes. Analyse par éléments finis (FEA) certifiée pour éliminer la déflexion structurelle sous une pression de compression atmosphérique externe de 100 kPa.
Empreinte opérationnelle mondiale (40+ nations)
Fonctionnant en continu aux États-Unis, en Allemagne, en France, en Italie, en Espagne, en Suède, en Australie, en Nouvelle-Zélande et en Corée du Sud. Panneaux électriques préconçus avec des PLC Siemens ou Schneider conformes aux directives UL 508A et CE pour les machines.

4. Guide d'approvisionnement en ingénierie : Registre d'audit technique (À faire & À ne pas faire)
Mandater des boucles de fluide silicone en étagère : Éliminer les bobines de chauffage électrique qui génèrent des points chauds destructeurs de ±5°C sur les plateaux.
Vérifier le rapport glace-eau du condenseur : S'assurer que le piège à froid gère au moins 1,4 fois la masse totale évaporante du lot.
Exiger une détection de fuite d'hélium certifiée : Exiger des tests d'intégrité sous vide confirmant des taux de fuite inférieurs à 1x10⁻⁵ mbar·L/s.
Inspecter les diamètres des vannes et des bobines de vapeur : S'assurer que les tuyauteries de connexion de vapeur sont dimensionnées pour éviter les goulets d'étranglement de flux étouffé Mach 1.
Ne pas évaluer les devis uniquement sur la taille de la chambre : Le véritable débit est régi par la surface d'étagère utilisable ($m^2$) et l'épaisseur du gâteau.
Ne pas acheter de condensateurs inférieurs non isolés : Les bobines internes ouvertes reflètent la chaleur rayonnante parasitaire sur les plateaux inférieurs.
Ne pas accepter de tuyaux en plastique flexible sous vide : Les connexions sous vide élevé doivent être en tuyauterie sanitaire solide SUS304/316L à tri-clamp.
Ne pas acheter auprès de courtiers non fabricants : Les intermédiaires manquent de salles de test en salle blanche et ne peuvent pas modifier les courbes de cycle PLC.
5. Le Test d'Acceptation en Usine (FAT) de Nasan : Protocole de Vérification en 6 Étapes
S'appuyant sur deux décennies de fabrication d'équipements, Nasan soumet chaque machine de lyophilisation industrielle à un Test d'Acceptation en Usine (FAT) structuré en 6 phases avant l'emballage, validant la tenue sous vide, le refroidissement thermique et les taux de sublimation.
| Étape | Objectif de Validation | Instrument & Outil de Métrologie | Limite de Tolérance |
|---|---|---|---|
| FAT-01 | Spectrométrie de Masse à Hélium | Détecteur de Fuite d'Hélium Calibré | < 1x10⁻⁵ mbar·L/s |
| FAT-02 | Carte Thermique Multi-Niveaux | Enregistreur de Données Thermocouple NIST à 24 Canaux | ±0.5°C au Point de Consigne |
| FAT-03 | Référence de Refroidissement du Condenseur | Transducteurs de Pression & Capteurs RTD | +20°C à -80°C en < 30 min |
| FAT-04 | Riboflavine en Nettoyage Sur Place (CIP) | Inspection Optique UV à Lumière Noire | 100% de Couverture de Zéro Ombre |
| FAT-05 | Essai de Sublimation d'Eau Pure | Cellules de Charge de Masse Numériques | ≥ 1.2 kg/m²·h de Sublimation |
| FAT-06 | Calibration du Test de Montée de Pression (PRT) | Manomètre à Capacité vs. Manomètre Pirani | Détection Automatisée de Point Final |
Questions Fréquemment Posées : Machines de Lyophilisation Industrielle
Comment Nasan réduit-il les temps de cycle de lyophilisation sans provoquer de fusion?
A1 : Nous éliminons les goulets d'étranglement des cycles en optimisant l'équilibre entre transfert de chaleur et transfert de masse. Tout d'abord, nos étagères usinées en creux circulant de l'huile de silicone maintiennent une uniformité thermique stricte (±0,5 °C), permettant aux opérateurs de rapprocher les températures des étagères du point de collapse critique ($T_c$) sans surchauffe localisée. Deuxièmement, nos bobines de vapeur surdimensionnées et nos vannes d'isolement éliminent le étranglement aérodynamique de la vapeur, réduisant la résistance au transfert de masse et réduisant les cycles standards de 36 heures à 18-24 heures.
Pourquoi la circulation de l'huile de silicone est-elle supérieure au chauffage électrique direct des étagères?
A2 : Les fils de chauffage électriques intègrent des points chauds localisés qui varient jusqu'à ±5 °C, brûlant inévitablement des aliments délicats ou faisant s'effondrer des gâteaux pharmaceutiques. Les étagères creuses circulant de l'huile de silicone distribuent le fluide en continu via des canaux de collecteur équilibrés, fournissant des gradients thermiques lisses (±0,5 °C) sur chaque niveau d'étagère. De manière cruciale, les boucles de silicone permettent également un pré-refroidissement actif sur les étagères, éliminant les étapes de transfert externe au congélateur à air.
Comment Nasan soutient-il les installations d'équipement dans plus de 40 marchés internationaux?
A3 : Nasan construit pour l'harmonisation internationale. Nous concevons des enceintes électriques selon les normes locales (480V 60Hz pour l'Amérique du Nord, 400V 50Hz pour l'Europe et l'Australasie), utilisons des composants de niveau 1 servis à l'échelle mondiale (compresseurs Bitzer, pompes à vide Leybold/Edwards, écrans tactiles Siemens), fournissons une documentation logicielle en anglais/multilingue et soutenons la mise en service à l'étranger avec des diagnostics IoT à distance sécurisés.
Comment calculez-vous avec précision la surface des étagères et la capacité du condenseur?
A4 : Le dimensionnement commence par le volume du produit humide et l'épaisseur du gâteau. La densité de charge typique est de 8 à 12 kg/m² de surface d'étagère utilisable pour les extraits liquides ou les fruits coupés. Un lot de 1 000 kg nécessite environ 100 m² d'espace d'étagère. Le condenseur du piège à froid est ensuite dimensionné à 1,4x à 1,8x le poids total de l'humidité du lot (par exemple, 1 200 à 1 500 kg de capacité de glace) pour éviter l'accumulation de glace qui pourrait obstruer le chemin de la vapeur pendant le pic de séchage primaire.
Nasan peut-il tester mes matières premières avant la fabrication finale de la machine ?
A5 : Oui. Dans notre laboratoire pilote d'ingénierie thermique, nous effectuons une calorimétrie différentielle à balayage (DSC) et une microscopie de lyophilisation (FDM) pour identifier le point eutectique précis de votre produit brut ($T_e$) et la température d'effondrement ($T_c$). Nous générons une courbe de séchage empirique et produisons des échantillons pilotes pour votre examen physique avant d'ingénier votre lyophilisateur à l'échelle de production.
Quel est le délai de fabrication typique pour les lyophilisateurs industriels Nasan ?
A6 : Les machines pilotes et de production pilote standard (1 à 10 m²) sont généralement livrées dans un délai de 4 à 6 semaines. Les usines de production sur mesure (20 à 100+ m² de surface de plateau) nécessitent 8 à 12 semaines pour la fabrication de la chambre, les tests de pression ASME, l'assemblage de réfrigération en cascade et la validation complète en 6 étapes avant l'emballage en caisse en bois pour l'exportation.
Demandez une révision technique de dimensionnement avec les ingénieurs de Nasan
INGÉNIERIE CLÉ EN MAINPlanifiez votre installation de lyophilisation de nouvelle génération avec des données d'ingénierie vérifiées. Partenariat avec un fabricant soutenu par 20 ans d'expérience en fabrication thermique et des installations sur le terrain dans plus de 40 pays. Contactez notre équipe thermique pour calculer les exigences de plateau, dimensionner les pièges à froid externes et planifier les tests de matériaux pilotes.