
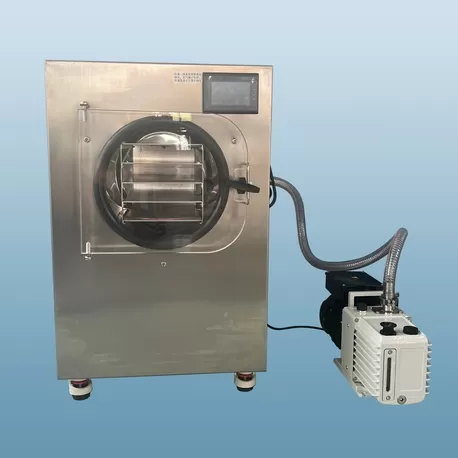
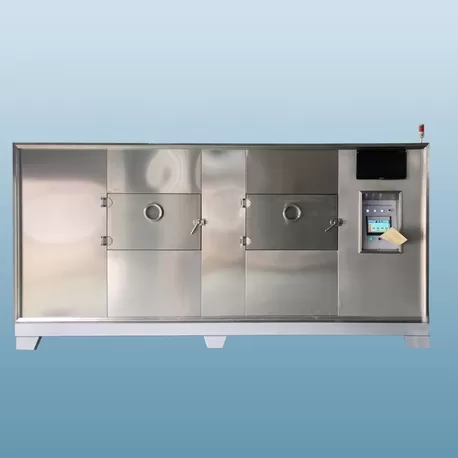
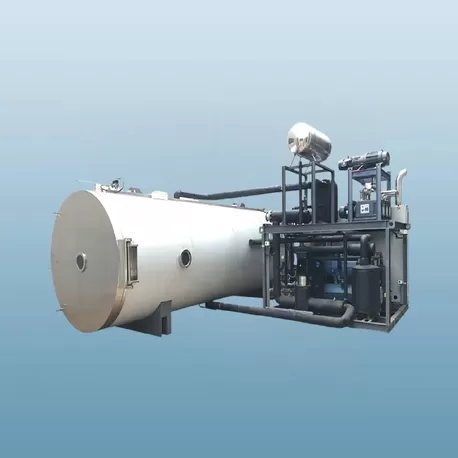
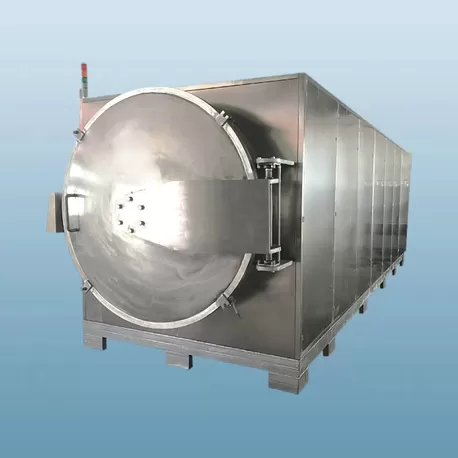

Una máquina de liofilización industrial (liofilizador) es el equipo de secado más intensivo en capital y que más energía demanda en el procesamiento industrial, requiriendo una profunda coordinación termodinámica a través de vacíos sub-triple punto (<611 pa="">20 años de historia en fabricación de equipos e instalaciones confiables en más de 40 países—incluyendo EE. UU., Alemania, Francia, Italia, Canadá y Australia—Nasan fabrica liofilizadores de precisión diseñados para mantener una uniformidad de estante de ±0.5°C, cero retroceso de producto y máxima eficiencia en la captura de hielo del condensador.
Una máquina industrial de liofilización debe especificarse a través de tres métricas termodinámicas acopladas: área de estante utilizable ($m^2$) calibrada a la profundidad del pastel (10–15 mm), capacidad de atrapamiento del condensador de hielo (kg/24h) calculada a 1.5x la humedad total del lote con una superficie de evaporación manteniéndose por debajo de -50°C a -85°C, y desplazamiento de bombeo al vacío que extrae por debajo de 10 Pa. Nasan fabrica sistemas de liofilización certificados SUS304/SUS316L que cuentan con placas de estante de fluido térmico de circuito cerrado, automatización del punto final de prueba de aumento de presión (PRT) y puertos de transferencia de vapor sobredimensionados que eliminan el estrangulamiento sónico durante la sublimación primaria máxima.
LIBRO DE TAMAÑOS TÉCNICOS PARA LIOFILIZACIÓN INDUSTRIAL
| Subsistema | Límite de Ingeniería Física | Referencia de Producción Nasan |
|---|---|---|
| Circulación de Fluido en Estante | Expansión directa vs. resistencia eléctrica vs. aceite de silicona en placa hueca | Placas fresadas huecas; circuito de aceite Dowtherm/silicona (±0.5°C en todos los niveles) |
| Arquitectura de Trampa de Condensador | Bobinas internas de base vs. cámara externa aislada con válvula mariposa de carrete | Cilindro aislado trasero/lateral externo; transferencia de calor radiante cero de regreso al producto |
| Criogenia de Compresor | Etapa única (-40°C) vs. compresor reciprocante/ tornillo en cascada de dos etapas (-75°C a -85°C) | Compresores semi-herméticos Bitzer/Frascold; etapas de refrigeración duales |
| Tren de Bombeo de Vacío | Scroll seco vs. palas rotativas de múltiples etapas respaldadas por soplador Roots | Tren de soplador de palas duales Leybold/Edwards + Roots (<1 pa="" límite="" último=""> |
| Estándar Sanitario | Estructura de marco soldado, rugosidad de superficie Ra, calificación de limpieza en el lugar (CIP) | SUS304 o SUS316L; pulido electrolítico interno espejo Ra < 0.38 µm; ASME/CE |

1. Dinámica del Vapor y Flujo Estrangulado: La Física de la Reducción de los Ciclos de Liofilización
El factor limitante en la liofilización comercial rara vez es la potencia de refrigeración; es la resistencia al transporte de masa. Cuando el hielo de agua sublima a 10 Pa bajo un vacío profundo, un kilogramo de hielo se expande en más de 1,000 metros cúbicos de vapor de agua de baja densidad. Si el conducto de transferencia que conecta la cámara de secado con el condensador es insuficiente, la velocidad del vapor alcanza la velocidad del sonido (Mach 1), lo que resulta en flujo estrangulado, picos de presión en la cámara y derretimiento catastrófico del lote.
En la liofilización de alta capacidad (100 kg a 2,000 kg por lote), gestionar este aumento volumétrico requiere una ingeniería dinámica de fluidos precisa. Bajo marcos termodinámicos codificados por la Sociedad Americana de Ingenieros de Calefacción, Refrigeración y Aire Acondicionado (ASHRAE), la velocidad del fluido a través de las válvulas de aislamiento debe mantenerse muy por debajo de los umbrales sónicos para preservar la diferencia de presión impulsora ($\Delta P$) entre el frente de hielo del producto y el trampa fría.
Secado Primario (Suministro de Calor Latente)
Los estantes huecos suministran calor de sublimación (2,838 kJ/kg de hielo) a través de un fluido de silicona en circulación. La temperatura del producto central debe mantenerse de 2°C a 5°C por debajo de la temperatura de colapso de transición vítrea ($T_c$) o punto eutéctico ($T_e$).
Secado Secundario (Eliminación de Agua Ligada)
Una vez que todos los cristales de hielo visibles han sublimado, las temperaturas de los estantes se elevan a +30°C a +45°C. En el vacío máximo (<5 pa="">
2. Geometría de la Superficie del Condensador: Por Qué el Grosor del Hielo Dicta la Presión de la Cámara
El condensador de trampa fría funciona como la bomba criogénica principal en una máquina de liofilización. A medida que el hielo se acumula en las bobinas del condensador, su baja conductividad térmica ($k \approx 2.2 \text{ W/m·K}$) crea una barrera aislante térmica creciente. Si el sistema de refrigeración no puede mantener continuamente la temperatura de la superficie a medida que la capa de hielo se espesa, la condensación del vapor cesa y la presión de la cámara aumenta.
Para eliminar este modo de falla, el equipo de ingeniería de liofilización de Nasan calcula las áreas de superficie de las bobinas con un margen volumétrico mínimo de 1.4x a 1.8x sobre el contenido total de humedad del lote húmedo. Utilizando compresores reciprocantes o de tornillo semi-herméticos de dos etapas cargados con eco-refrigerantes, nuestros sistemas mantienen las temperaturas del núcleo de las bobinas hasta -75°C a -85°C a lo largo de toda la rampa de secado primario.
Configuración de Carrete Externo Aislado: Aislar el condensador detrás de una válvula mariposa neumática de alta velocidad previene pérdidas de refrigeración radiante de regreso a las estanterías del producto, eliminando puntos fríos durante la fase de secado secundario.
Pruebas Automatizadas de Aumento de Presión (PRT): Sellar periódicamente la válvula de aislamiento durante 15 segundos permite que el PLC mida la tasa de aumento de presión en la cámara. Cuando el aumento de presión se estabiliza, la sublimación primaria está completa, eliminando horas costosas de sobresecado innecesario del ciclo.
Fluidos de Descongelación de Gas Caliente: El gas de descarga del compresor caliente de alta eficiencia se desvía directamente a través de las bobinas del condensador después del lote, derritiendo 1,000 kg de láminas de hielo en menos de 45 minutos para maximizar el tiempo de actividad de la máquina.
3. 20 Años de Rigor Interdisciplinario: Sinergia en Farmacia, Química y Alimentación
La ventaja distintiva de Nasan en el panorama global de maquinaria de secado es dos décadas de fabricación en múltiples industrias. En lugar de construir secadores de alimentos congelados según los estándares agrícolas mínimos, construimos nuestro equipo comercial de acuerdo con los estrictos protocolos sanitarios y estructurales establecidos en nuestras divisiones de ingeniería farmacéutica y química.
De acuerdo con las directrices globales de fabricación higiénica impuestas por los estándares cGMP de la FDA de EE. UU., protocolos de procesamiento aséptico ISO 13408, y criterios de equipos de bio-procesamiento ASME BPE, cada secador de Nasan incorpora salvaguardias estructurales de alta resistencia:
Cáscara de Vacío de Recipiente a Presión ASME
Fabricada con acero inoxidable SUS304 o SUS316L de alta resistencia reforzado con anillos de rigidez externos. Análisis de elementos finitos (FEA) certificado para eliminar la deflexión estructural bajo 100 kPa de presión atmosférica externa total.
Huella Operativa Global (40+ Naciones)
Operando continuamente en EE. UU., Alemania, Francia, Italia, España, Suecia, Australia, Nueva Zelanda y Corea del Sur. Paneles eléctricos preingeniería con PLC Siemens o Schneider conforme a las directrices de maquinaria UL 508A y CE.

4. Guía de Sourcing de Ingeniería: Libro de Auditoría Técnica (Lo que se debe y no se debe hacer)
Mandar bucles de estante de fluido de silicona: Eliminar las bobinas de calefacción eléctrica que generan puntos calientes destructivos de ±5°C en las bandejas.
Verificar la relación de hielo a agua del condensador: Asegurarse de que el trampa fría maneje al menos 1.4x la masa total evaporable del lote.
Exigir detección de fugas de helio certificada: Requerir pruebas de integridad de vacío que confirmen tasas de fuga por debajo de 1x10⁻⁵ mbar·L/s.
Inspeccionar diámetros de válvula y carrete de vapor: Asegurarse de que la tubería de conexión de vapor esté dimensionada para prevenir cuellos de botella de flujo estrangulado Mach 1.
No evaluar cotizaciones solo por el tamaño de la cámara: El verdadero rendimiento está gobernado por el área de estante utilizable ($m^2$) y el grosor del pastel.
No comprar condensadores de fondo no aislados: Las bobinas internas abiertas reflejan el calor radiante parasitario de vuelta a las bandejas inferiores.
No aceptar líneas de vacío de plástico flexible: Las conexiones de alto vacío deben ser tuberías sanitarias sólidas SUS304/316L de acoplamiento tri-clamp.
No comprar a corredores no fabricantes: Los intermediarios carecen de bays de pruebas en sala limpia y no pueden modificar curvas de ciclo PLC.
5. La Prueba de Aceptación en Fábrica (FAT) de Nasan: Protocolo de Verificación de 6 Pasos
Basándose en dos décadas de fabricación de equipos, Nasan somete cada máquina industrial de liofilización a una Prueba de Aceptación en Fábrica (FAT) estructurada de 6 fases antes de embalar, validando la retención de vacío, el enfriamiento térmico y las tasas de sublimación.
| Etapa | Objetivo de Validación | Instrumento & Herramienta de Metrología | Límite de Tolerancia |
|---|---|---|---|
| FAT-01 | Espectrometría de Masas de Helio | Detector de Fugas de Helio Calibrado | < 1x10⁻⁵ mbar·L/s |
| FAT-02 | Mapa Térmico de Estantes Multinivel | Registrador de Datos de Termopares NIST de 24 Canales | ±0.5°C en Punto de Ajuste |
| FAT-03 | Referencia de Descenso de Condensador | Transductores de Presión & Sensores RTD | +20°C a -80°C en < 30 min |
| FAT-04 | Riboflavina Limpia en el Lugar (CIP) | Inspección Óptica con Luz Ultravioleta | 100% Cobertura de Sombra Cero |
| FAT-05 | Prueba de Sublimación de Agua Pura | Celdas de Carga Digitales de Masa | ≥ 1.2 kg/m²·h de Sublimación |
| FAT-06 | Calibración de Prueba de Aumento de Presión (PRT) | Manómetro de Capacitancia vs. Medidor Pirani | Detección de Punto Final Automatizada |
Preguntas Frecuentes: Máquinas de Liofilización Industrial
¿Cómo reduce Nasan los tiempos de ciclo de liofilización sin causar retroceso?
A1: Eliminamos los cuellos de botella del ciclo optimizando el equilibrio de transferencia de calor y transferencia de masa. Primero, nuestras estanterías fresadas en hueco que circulan aceite de silicona mantienen una uniformidad térmica ajustada (±0.5°C), permitiendo a los operadores llevar las temperaturas de las estanterías más cerca del punto crítico de colapso ($T_c$) sin sobrecalentamiento localizado. En segundo lugar, nuestros carretes de vapor sobredimensionados y válvulas de aislamiento eliminan la estrangulación aerodinámica del vapor, reduciendo la resistencia a la transferencia de masa y acortando los ciclos estándar de 36 horas a 18–24 horas.
¿Por qué es superior la circulación de aceite de silicona a la calefacción eléctrica directa de las estanterías?
A2: Los cables de calefacción eléctrica incorporan puntos calientes localizados que varían hasta ±5°C, inevitablemente quemando alimentos delicados o colapsando pasteles farmacéuticos. Las estanterías huecas que circulan aceite de silicona distribuyen el fluido de manera continua a través de canales de colector equilibrados, proporcionando gradientes térmicos suaves (±0.5°C) en cada nivel de estantería. Crucialmente, los bucles de silicona también permiten la precongelación activa en las estanterías, eliminando los pasos de transferencia de congeladores de chorro externos.
¿Cómo apoya Nasan las instalaciones de equipos en más de 40 mercados internacionales?
A3: Nasan construye para la armonización internacional. Diseñamos recintos eléctricos según los códigos locales (480V 60Hz para América del Norte, 400V 50Hz para Europa y Australasia), utilizamos componentes de nivel 1 servidos globalmente (compresores Bitzer, bombas de vacío Leybold/Edwards, pantallas táctiles Siemens), proporcionamos documentación de software en inglés/multilingüe y apoyamos la puesta en marcha en el extranjero junto con diagnósticos IoT remotos seguros.
¿Cómo calculan con precisión el área de la estantería y la capacidad del condensador?
A4: El dimensionamiento comienza con el volumen del producto húmedo y el grosor del pastel. La densidad de carga típica es 8 a 12 kg/m² de área de estantería utilizable para extractos líquidos o frutas en cubos. Un lote de 1,000 kg requiere aproximadamente 100 m² de espacio en la estantería. El condensador del trampa fría se dimensiona entonces en 1.4x a 1.8x el peso total de humedad del lote (por ejemplo, 1,200 a 1,500 kg de capacidad de hielo) para prevenir la acumulación de hielo que estrangule la ruta del vapor durante el pico de la fase de secado primaria.
¿Puede Nasan probar mis materias primas antes de la fabricación final de la máquina?
A5: Sí. En nuestro laboratorio piloto de ingeniería térmica, realizamos calorimetría diferencial de barrido (DSC) y microscopía de liofilización (FDM) para identificar el punto eutéctico preciso de su producto crudo ($T_e$) y la temperatura de colapso ($T_c$). Generamos una curva de secado empírica y producimos muestras piloto para su revisión física antes de diseñar su liofilizador a escala de producción.
¿Cuál es el tiempo de entrega típico para los liofilizadores industriales de Nasan?
A6: Las máquinas piloto y de producción piloto estándar (1 a 10 m²) generalmente se entregan dentro de 4 a 6 semanas. Las plantas de producción personalizadas (20 a 100+ m² de área de estante) requieren 8 a 12 semanas para la fabricación de cámaras, pruebas de presión ASME, ensamblaje de refrigeración en cascada y validación completa de 6 pasos de FAT antes del empaquetado en caja de madera para exportación.
Solicite una Revisión Técnica de Dimensionamiento con Ingenieros de Nasan
INGENIERÍA LLAVE EN MANOPlanifique su instalación de liofilización de próxima generación con datos de ingeniería verificados. Asóciese con un fabricante respaldado por 20 años de experiencia en fabricación térmica e instalaciones en el campo en más de 40 países. Contacte a nuestro equipo térmico para calcular los requisitos de estante, dimensionar trampas frías externas y programar pruebas de materiales piloto.