

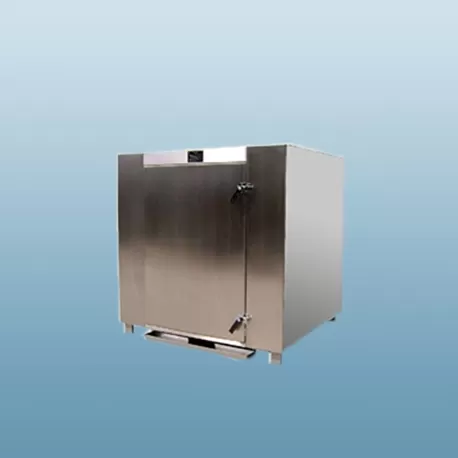
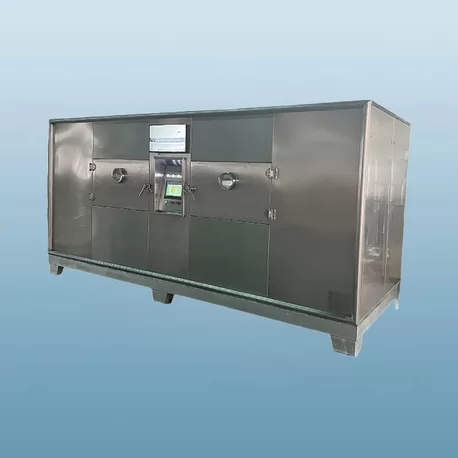
Eine industrielle Gefriertrocknungsmaschine (Lyophilisator) ist die kapitalintensivste und energieaufwendigste Trocknungsausrüstung in der industriellen Verarbeitung, die eine tiefe thermodynamische Koordination über sub-dreifachpunkt Vakuum erfordert (<611 pa="">20 Jahre Erfahrung in der Geräteherstellung und zuverlässige Installationen in über 40 Ländern—darunter die USA, Deutschland, Frankreich, Italien, Kanada und Australien—Nasan stellt Präzisions-Gefriertrockner her, die darauf ausgelegt sind, eine ±0,5°C gleichmäßige Temperatur im Regal, null Produkt-Rückschmelzen und maximale Effizienz bei der Eiskondensatorerfassung zu gewährleisten.
Eine industrielle Gefriertrocknungsmaschine muss durch drei gekoppelte thermodynamische Kennzahlen spezifiziert werden: nutzbare Regalfläche ($m^2$) kalibriert auf Kuchentiefe (10–15 mm), Eis-Kondensator-Fangkapazität (kg/24h) berechnet bei 1,5x der gesamten Batch-Feuchtigkeit mit einer Verdampfungsoberfläche, die unter -50°C bis -85°C gehalten wird, und Vakuumpumpenverschiebung, die unter 10 Pa zieht. Nasan stellt zertifizierte SUS304/SUS316L Lyophilisationssysteme her, die geschlossene thermische Fluidregalplatten, Druckanstiegstest (PRT) Endpunktautomatisierung und übergroße Dampfübertragungsöffnungen bieten, die das akustische Abwürgen während der Spitzenprimärsublimation eliminieren.
TECHNISCHES GRÖSSENVERZEICHNIS FÜR INDUSTRIELLE LYOPHILISIERUNG
| Subsystem | Physikalische Ingenieurgrenze | Nasan Produktionsbenchmark |
|---|---|---|
| Regal-Flüssigkeitszirkulation | Direkte Expansion vs. elektrische Widerstand vs. Hohlplatten-Silikonöl | Hohlfräste Platten; Dowtherm/Silikonöl-Schleife (±0,5°C über alle Ebenen) |
| Kondensatorfalle Architektur | Interne Basiswicklungen vs. isolierter externer Raum mit Spulen-Schmetterlingsventil | Externer hinterer/seitlicher isolierter Zylinder; null Strahlungswärmeübertragung zurück zum Produkt |
| Kompressor-Kryogenik | Einzelstufe (-40°C) vs. zweistufige Kaskade Hubkolben/Schraube (-75°C bis -85°C) | Semi-hermetische Bitzer/Frascold-Kompressoren; doppelte Kältestufen |
| Vakuumpumpen-Zug | Trockene Scrollpumpe vs. mehrstufige Drehschaufelpumpe unterstützt von Roots-Booster-Bläser | Leybold/Edwards Dualschaufel + Roots-Bläser-Zug (<1 pa="" ultimate="" limit=""> |
| Hygienestandard | Geschweißter Strukturrahmen, Oberflächenrauhigkeit Ra, Reinigen vor Ort (CIP) Bewertung | SUS304 oder SUS316L; interne Spiegel-Elektropolitur Ra < 0,38 µm; ASME/CE |

1. Dampfdynamik & Ersticken von Strömungen: Die Physik der Verkürzung von Gefriertrocknungszyklen
Der begrenzende Faktor bei der kommerziellen Gefriertrocknung ist selten die Kühlleistung; es ist der Widerstand beim Stofftransfer. Wenn Wasser-Eis bei 10 Pa unter tiefem Vakuum sublimiert, dehnt sich ein Kilogramm Eis in mehr als 1.000 Kubikmeter niederdichten Wasserdampf aus. Wenn der Transferkanal, der die Trockenkammer mit dem Kondensator verbindet, zu klein dimensioniert ist, erreicht die Dampfgeschwindigkeit die Schallgeschwindigkeit (Mach 1), was zu erstickter Strömung, Druckspitzen in der Kammer und katastrophalem Chargen-Rückschmelzen führt.
Bei hochkapazitiver Gefriertrocknung (100 kg bis 2.000 kg pro Charge) erfordert das Management dieses volumetrischen Anstiegs präzise fluiddynamische Ingenieurtechnik. Unter thermodynamischen Rahmenbedingungen, die von der American Society of Heating, Refrigerating and Air-Conditioning Engineers (ASHRAE) kodifiziert wurden, muss die Fluidgeschwindigkeit durch Isolierventile weit unter den Schallgrenzen gehalten werden, um den Druckunterschied ($\Delta P$) zwischen der Produkt-Eisfront und dem Kältetrap zu erhalten.
Primärtrocknung (Latente Wärmeversorgung)
Hohle Regale liefern Wärme zur Sublimation (2.838 kJ/kg Eis) durch zirkulierende Silikonflüssigkeit. Die Kerntemperatur des Produkts muss 2 °C bis 5 °C unter der Temperatur des Glasübergangs ($T_c$) oder dem eutektischen Punkt ($T_e$) gehalten werden.
Sekundärtrocknung (Entfernung gebundener Feuchtigkeit)
Sobald alle sichtbaren Eiskristalle sublimiert sind, werden die Regaltemperaturen auf +30 °C bis +45 °C erhöht. Bei maximalem Vakuum (<5 pa="">
2. Geometrie der Kondensatoroberfläche: Warum die Eisdicke den Kammerdruck bestimmt
Der Kältetrap-Kondensator fungiert als primäre kryogene Pumpe in einer Gefriertrocknungsmaschine. Wenn sich Eis auf den Kondensatorspulen ansammelt, erzeugt seine niedrige Wärmeleitfähigkeit ($k \approx 2,2 \text{ W/m·K}$) eine wachsende thermische Isolierbarriere. Wenn das Kühlsystem die Oberflächentemperatur nicht kontinuierlich senken kann, während die Eisschicht dicker wird, hört die Dampfkondensation auf und der Kammerdruck steigt.
Um diesen Ausfallmodus zu beseitigen, berechnet das Ingenieurteam von Nasan für Gefriertrockner die Oberflächenbereiche der Spulen mit einem Mindestvolumen von 1,4x bis 1,8x über dem gesamten Feuchtigkeitsgehalt der nassen Charge. Mit zweistufigen semi-hermetischen Kolben- oder Schraubenkompressoren, die mit umweltfreundlichen Kältemitteln betrieben werden, halten unsere Systeme die Kerntemperaturen der Spulen bis zu -75 °C bis -85 °C während der gesamten primären Trocknungsphase.
Isolierte externe Spulenkonfiguration: Die Isolierung des Kondensators hinter einem hochgeschwindigkeits-pneumatischen Butterfly-Ventil verhindert strahlende Kühlverluste zurück zu den Produktregalen und beseitigt Kältepunkte während der sekundären Trocknungsphase.
Automatisierte Druckanstiegstests (PRT): Das periodische Abdichten des Isolationsventils für 15 Sekunden ermöglicht es der SPS, die Rate des Druckanstiegs in der Kammer zu messen. Wenn der Druckanstieg flach verläuft, ist die primäre Sublimation abgeschlossen – was kostspielige Stunden unnötigen Zyklusübertrocknens eliminiert.
Heißgas-Abtaufluidik: Hoch effizientes heißes Kompressorentgas wird direkt nach dem Batch durch die Kondensatorspulen umgeleitet und schmilzt 1.000 kg Eisschichten in weniger als 45 Minuten, um die Maschinenlaufzeit zu maximieren.
3. 20 Jahre interdisziplinäre Strenge: Pharma-, Chemie- und Lebensmittel-Synergie
Der besondere Vorteil von Nasan im globalen Markt für Trocknungsmaschinen ist zwei Jahrzehnte der Fertigung in mehreren Branchen. Anstatt Lebensmittel-Freeze-Dryer nach minimalen landwirtschaftlichen Standards zu bauen, konstruieren wir unsere kommerziellen Geräte nach den strengen sanitären und strukturellen Protokollen, die in unseren pharmazeutischen und chemischen Ingenieureinheiten festgelegt sind.
In Übereinstimmung mit den globalen hygienischen Fertigungsrichtlinien, die von den U.S. FDA cGMP-Standards, ISO 13408 aseptischen Verarbeitungsprotokollen und ASME BPE Bioverarbeitungsgeräte-Kriterien durchgesetzt werden, enthält jeder Nasan-Freeze-Dryer robuste strukturelle Sicherheitsvorkehrungen:
ASME-Druckbehälter-Vakuumgehäuse
Hergestellt aus dickwandigem SUS304 oder SUS316L Edelstahl, verstärkt mit externen Versteifungsringen. Die finite Elementeanalyse (FEA) ist zertifiziert, um strukturelle Durchbiegung unter 100 kPa vollem externen atmosphärischen Druck zu eliminieren.
Globale Betriebspräsenz (40+ Nationen)
Betrieb kontinuierlich in den USA, Deutschland, Frankreich, Italien, Spanien, Schweden, Australien, Neuseeland und Südkorea. Elektrische Schaltschränke vorgeplant mit Siemens oder Schneider SPS, die den UL 508A und CE Maschinenrichtlinien entsprechen.

4. Engineering Sourcing Guide: Technisches Auditprotokoll (Do's & Don'ts)
Mandat Silikonfluid-Regal-Schlaufen: Beseitigen Sie elektrische Heizspulen, die destruktive ±5°C heiße Stellen über den Tabletts erzeugen.
Verifizieren Sie das Verhältnis von Eis zu Wasser im Kondensator: Stellen Sie sicher, dass die Kältetrappe mindestens 1,4-mal die gesamte verdampfbare Masse der Charge bewältigt.
Fordern Sie zertifizierte Heliumleckdetektion: Erfordern Sie Tests zur Vakuumintegrität, die Leckraten unter 1x10⁻⁵ mbar·L/s bestätigen.
Überprüfen Sie die Durchmesser von Ventil und Dampfschnüffler: Stellen Sie sicher, dass die Dampfleitungen so dimensioniert sind, dass Mach 1 erstickte Flussengpässe verhindert werden.
Bewerten Sie Angebote nicht nur nach der Kammergröße: Der tatsächliche Durchsatz wird durch die nutzbare Regalfläche ($m^2$) und die Kuchendicke bestimmt.
Kaufen Sie keine nicht-isolierten unteren Kondensatoren: Interne offene Spulen reflektieren parasitäre Strahlungswärme zurück auf die unteren Tabletts.
Akzeptieren Sie keine flexiblen Kunststoff-Vakuumleitungen: Hochvakuumverbindungen müssen aus soliden hygienischen SUS304/316L Tri-Clamp-Rohren bestehen.
Kaufen Sie nicht von nicht produzierenden Maklern: Zwischenhändler haben keine Reinraum-Teststationen und können die PLC-Zykluskurven nicht ändern.
5. Der Nasan Factory Acceptance Test (FAT): 6-Schritte-Verifizierungsprotokoll
Basierend auf zwei Jahrzehnten der Gerätefertigung unterzieht Nasan jede industrielle Gefriertrocknungsmaschine einem strukturierten 6-phasigen Factory Acceptance Test (FAT) vor dem Verpacken, um die Vakuumhaltung, die Kühlthermaldrosselung und die Sublimationsraten zu validieren.
| Phase | Validierungsziel | Instrument & Messtechnik | Toleranzgrenze |
|---|---|---|---|
| FAT-01 | Helium-Massenspektrometrie | Kalibrierter Helium-Lecksucher | < 1x10⁻⁵ mbar·L/s |
| FAT-02 | Multi-Tier Regalthermogramm | 24-Kanal NIST Thermoelement-Datenlogger | ±0,5°C am Sollwert |
| FAT-03 | Kondensator-Abkühl-Benchmark | Drucksensoren & RTD-Sensoren | +20°C bis -80°C in < 30 min |
| FAT-04 | Clean-in-Place (CIP) Riboflavin | UV-Schwarzlichtoptische Inspektion | 100% Nullschattenabdeckung |
| FAT-05 | Reines Wasser Sublimationsversuch | Digitale Masselastzellen | ≥ 1,2 kg/m²·h Sublimation |
| FAT-06 | Druckanstiegstest (PRT) Kalibrierung | Kapazitätsmanometer vs. Pirani-Messgerät | Automatisierte Endpunkterkennung |
Häufig gestellte Fragen: Industrielle Gefriertrocknungsmaschinen
Wie reduziert Nasan die Gefriertrocknungszykluszeiten, ohne ein Schmelzen zu verursachen?
A1: Wir beseitigen Zyklusengpässe, indem wir das Wärmeübertragungs- und Massenübertragungs-Gleichgewicht optimieren. Zuerst sorgen unsere hohl gefrästen Regale, die Silikonöl zirkulieren lassen, für eine enge thermische Homogenität (±0,5 °C), sodass die Bediener die Regaltemperaturen näher an den kritischen Kollapspunkt ($T_c$) heranführen können, ohne lokale Überhitzung. Zweitens beseitigen unsere übergroßen Dampfröhren und Absperrventile aerodynamisches Dampfschlucken, senken den Massenübertragungswiderstand und verkürzen die standardmäßigen 36-Stunden-Zyklen auf 18–24 Stunden.
Warum ist die Zirkulation von Silikonöl überlegen der direkten elektrischen Regalheizung?
A2: Elektrische Heizdrähte erzeugen lokale heiße Stellen, die um bis zu ±5 °C variieren, was unvermeidlich empfindliche Lebensmittel verbrennen oder pharmazeutische Kuchen zusammenfallen lässt. Hohlregale, die Silikonöl zirkulieren lassen, verteilen das Fluid kontinuierlich über ausgewogene Verteilerkanäle und bieten sanfte thermische Gradienten (±0,5 °C) über jede Regalebene. Entscheidend ist, dass Silikon-Schleifen auch aktives Vorfrosten auf den Regalen ermöglichen und externe Transferstufen in Schnellfroster eliminieren.
Wie unterstützt Nasan die Installation von Geräten in über 40 internationalen Märkten?
A3: Nasan baut für internationale Harmonisierung. Wir konstruieren elektrische Gehäuse nach lokalen Vorschriften (480V 60Hz für Nordamerika, 400V 50Hz für Europa und Australien), nutzen weltweit gewartete Tier-1-Komponenten (Bitzer-Kompressoren, Leybold/Edwards-Vakuumpumpen, Siemens-Touchscreens), bieten englische mehrsprachige Softwaredokumentation und unterstützen die Inbetriebnahme im Ausland sowie sichere Remote-IoT-Diagnosen.
Wie berechnen Sie genau die Regalfläche und die Kondensatorleistung?
A4: Die Größenbestimmung beginnt mit dem Volumen des nassen Produkts und der Kuchendicke. Die typische Lade-Dichte beträgt 8 bis 12 kg/m² nutzbare Regalfläche für flüssige Extrakte oder gewürfelte Früchte. Eine Charge von 1.000 kg benötigt ungefähr 100 m² Regalfläche. Der Kältetrockner-Kondensator wird dann auf das 1,4- bis 1,8-fache des gesamten Feuchtigkeitsgewichts der Charge dimensioniert (z. B. 1.200 bis 1.500 kg Eiskapazität), um zu verhindern, dass sich Eis aufbaut und den Dampfbereich während des Spitzenprimärtrocknungsanstiegs blockiert.
Kann Nasan meine Rohmaterialien vor der endgültigen Maschinenfertigung testen?
A5: Ja. In unserem Pilotlabor für thermische Technik führen wir die differenzielle Scanning-Kalorimetrie (DSC) und die Gefriertrocknungs-Mikroskopie (FDM) durch, um den genauen eutektischen Punkt ($T_e$) und die Kollaps-Temperatur ($T_c$) Ihres Rohprodukts zu identifizieren. Wir erstellen eine empirische Trocknungskurve und produzieren Pilotproben für Ihre physische Überprüfung, bevor wir Ihren Produktionsmaßstab Gefriertrockner konstruieren.
Was ist die typische Herstellungsführungszeit für Nasan industrielle Lyophilisatoren?
A6: Standard-Pilot- und Pilotproduktionsmaschinen (1 bis 10 m²) werden in der Regel innerhalb von 4 bis 6 Wochen geliefert. Maßgeschneiderte Produktionsanlagen (20 bis 100+ m² Regalfläche) benötigen 8 bis 12 Wochen für die Kammerfertigung, ASME-Druckprüfung, Montage der Kaskadenkühlung und vollständige 6-stufige FAT-Validierung vor der Exportverpackung in Holzverpackungen.
Fordern Sie eine technische Größenprüfung mit Nasan-Ingenieuren an
SCHLÜSSELFERTIGE TECHNIKPlanen Sie Ihre Gefriertrocknungsinstallation der nächsten Generation mit verifizierten Ingenieurdaten. Arbeiten Sie mit einem Hersteller zusammen, der auf 20 Jahre Erfahrung in der thermischen Fertigung und Feldinstallationen in über 40 Ländern zurückblicken kann. Kontaktieren Sie unser thermisches Team, um Regalanforderungen zu berechnen, externe Kältetrappen zu dimensionieren und Pilotmaterialprüfungen zu planen.