

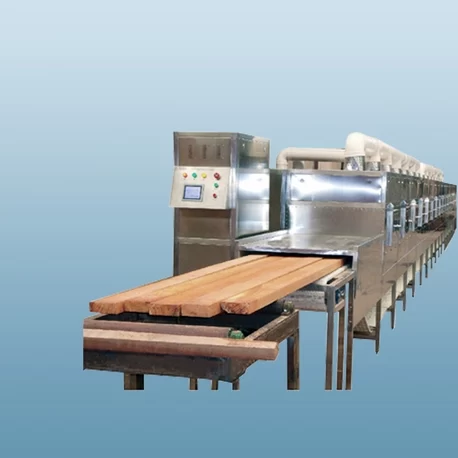
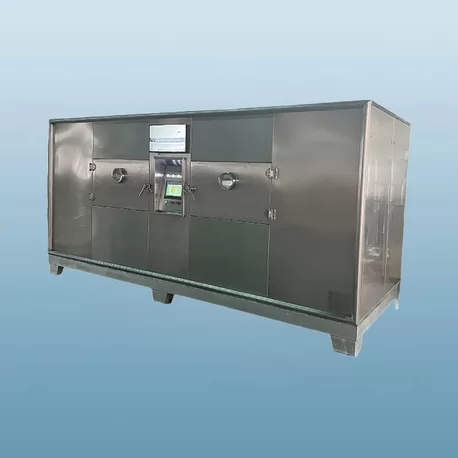
Les tarifs industriels de l'électricité en hausse et les objectifs de carbone stricts des entreprises forcent les installations de transformation à auditer leurs opérations unitaires les plus énergivores. Le séchage industriel se classe systématiquement parmi les plus élevés des profils de consommation d'énergie thermique dans les usines alimentaires, pharmaceutiques et chimiques.
Depuis des décennies, le séchage par congélation conventionnel a servi de référence par défaut pour les matériaux sensibles à la chaleur de grande valeur. Pourtant, le raffinement rapide de l'ingénierie des systèmes microwave vacuum industriels a créé une alternative viable qui remet en question cette suprématie.
Alors que les directeurs de production, les ingénieurs chimistes et les responsables des opérations planifient leurs budgets d'équipement pour 2026 et au-delà, le dilemme central demeure : Devriez-vous maintenir le chemin éprouvé et pur du séchoir industriel à congélation, ou passer aux mécanismes rapides et à faible carbone du séchage par vide micro-ondes (MVD) ?
Chez Nasan, nous concevons à la fois des installations de séchage par congélation industrielles et des systèmes de séchage par vide micro-ondes à haute capacité. Si vous avez besoin de simulations de cycle immédiates ou de calculs de coûts d'utilité pour vos matières premières spécifiques, contactez notre équipe d'ingénierie dès aujourd'hui pour soumettre une demande. Sinon, lisez cette comparaison opérationnelle pour évaluer quelle technologie correspond à vos feuilles de route de fabrication de 2026.
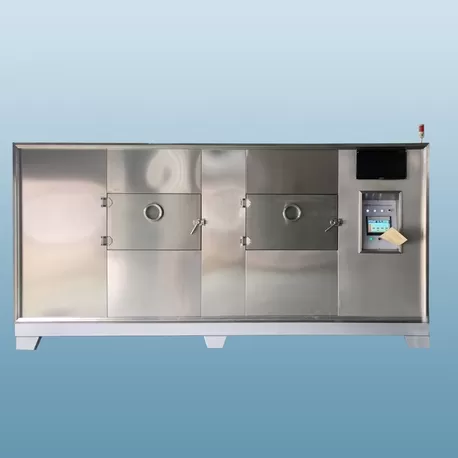
1. Les carrefours de fabrication de 2026 : Énergie, Débit et ESG
Le climat de fabrication de 2026 ne tolérera pas les dépenses opérationnelles (OPEX) non contrôlées. Les cadres de surveillance des émissions de portée 1 et 2 se resserrent à travers l'Amérique du Nord, l'Europe et l'Asie. Les installations ne peuvent plus se permettre de faire fonctionner des cycles de lot de plusieurs jours si des routes thermodynamiques plus rapides et à faible énergie existent.
Le séchage par congélation traditionnel produit une intégrité structurelle de référence, mais cela se fait par un refroidissement de force brute et des cycles de sublimation prolongés. Les lots occupent souvent des zones de traitement pendant 24 à 48 heures, immobilisant ainsi le capital de travail sur le sol de l'usine.
Simultanément, le marché mondial exige une forte rétention des composés actifs, une texture croquante dans les collations fonctionnelles et une reconstitution rapide dans les bioactifs. Cela met la technologie microwave vacuum directement sous les projecteurs. Les responsables d'usine doivent équilibrer la qualité de préservation par rapport au coût thermique par kilogramme d'humidité évaporée.
2. Plongée approfondie : Mécanismes du séchage par vide micro-ondes (MVD)
Le séchage par vide micro-ondes fusionne le chauffage électromagnétique volumétrique avec une pression sous-atmosphérique. Plutôt que de s'appuyer sur un transfert de chaleur de surface conductif ou convectif, des magnétrons ou des générateurs à état solide dirigent le rayonnement électromagnétique dans la matrice humide.
Les molécules d'eau possèdent un dipôle électrique permanent. Sous un champ électromagnétique alternatif (typiquement 915 MHz ou 2450 MHz), ces dipôles tournent des milliards de fois par seconde. Cette friction intermoléculaire génère une chaleur interne immédiate dans tout le volume du produit.
Simultanément, une pompe à vide abaisse la pression de la chambre interne entre 10 et 100 millibars. À ces pressions réduites, l'eau bout et s'évapore à des températures aussi basses que 25°C à 45°C. L'humidité se transforme en vapeur à l'intérieur du noyau du produit et s'échappe vers l'extérieur le long des gradients de pression.
Avantages d'ingénierie fondamentaux du MVD
Temps de cycle réduits : Les temps de séchage passent de plusieurs heures à des intervalles de 30 à 180 minutes.
Couplage énergétique direct : L'énergie thermique va directement dans l'humidité dipolaire plutôt que de chauffer des masses d'air, des plateaux ou les murs de la chambre à vide.
Expansion Contrôlée ("Puffing") : La génération rapide de vapeur interne peut créer des structures cellulaires ouvertes, croustillantes sans effondrement structurel.
Potentiel Continu ou Semi-Continu : De nombreux systèmes de vide à micro-ondes accueillent des configurations de tambour rotatif ou des verrous de charge à vide multi-étapes, rationalisant les flux de fabrication continue.
Limitations Techniques
Les systèmes de vide à micro-ondes exigent une conception sophistiquée pour éviter les décharges de plasma (arc) sous vide. Des propriétés diélectriques inégales au sein de charges en vrac irrégulières ou hétérogènes peuvent également provoquer un emballement thermique localisé ("points chauds") si la conception du champ manque de rotation précise ou de mécanismes d'agitation mécanique.
3. La Norme Établie : Lyophilisation Industrielle
La lyophilisation industrielle, ou lyophilisation, sépare l'humidité par sublimation. Le processus congèle complètement le produit en dessous de son point eutectique le plus bas ou de sa température de transition vitreuse, généralement de -30°C à -50°C.
Une fois congelé, la phase de séchage primaire s'active à l'intérieur d'une chambre réduite à un ultra-haut vide (souvent en dessous de 0,1 mbar). Le chauffage par rayonnement ou conduction des étagères fournit la chaleur latente de sublimation. Les cristaux de glace se convertissent directement de l'état solide à la vapeur sans entrer dans une phase liquide.
Une phase de désorption secondaire élève ensuite les températures des étagères pour éliminer les molécules d'humidité liées, laissant derrière une matrice complètement sèche et structurellement intacte.
Forces Incontestées de la Lyophilisation
Effondrement Capillaire Nul : Parce que la glace sublime directement, la géométrie physique originale reste pratiquement inchangée.
Réhydratation Suprême : Les poches vides laissées par les cristaux de glace évacués permettent une réhydratation instantanée au contact des liquides.
Viabilité Maximale pour les Cultures Vivantes : Les protéines fragiles, les vaccins et certaines souches probiotiques subissent une dénaturation thermique minimale lorsqu'elles sont correctement congelées.
Obstacles Opérationnels Inhérents
Les lyophilisateurs portent d'énormes charges CAPEX et OPEX. Les systèmes de réfrigération doivent fonctionner en continu, tirant de lourdes charges électriques pour faire descendre les condensateurs à -50°C à -85°C. Les temps de cycle totaux s'étendent régulièrement de 24 à 72 heures, entraînant des factures de services publics substantielles et de grandes empreintes de site.
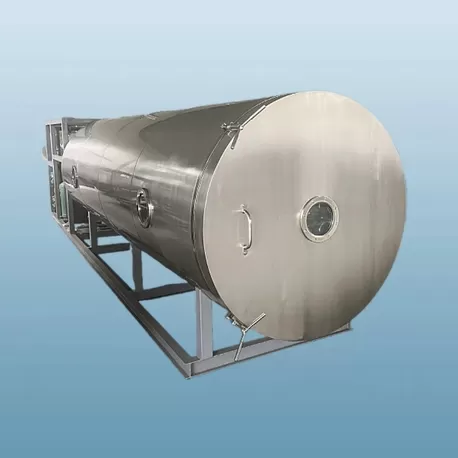
4. Comparaison Directe : Vide à Micro-Ondes vs. Lyophilisation
Pour voir comment ces deux processus se comparent selon des indicateurs industriels standard, consultez la répartition opérationnelle ci-dessous :
| Métrique Opérationnelle | Séchage sous Vide Micro-ondes (MVD) | Séchage par Congélation Industrielle (FD) |
|---|---|---|
| Durée Moyenne du Cycle | 45 minutes – 3 heures | 20 – 48+ heures |
| Régime de Pression de Fonctionnement | 10 à 100 mbar (Vide Grossier) | 0,01 à 0,5 mbar (Vide Profond) |
| Mécanisme Thermique | Volumétrique Interne (Dielectrique) | Sublimation Conductive/Rayonnante |
| Utilisation d'Énergie (kWh / kg H₂O éliminée) | Environ 1,0 – 1,8 kWh/kg | Environ 3,0 – 6,5 kWh/kg |
| Texture & Forme du Produit | Élargi, poreux, croustillant ("gonflé") | Ressemblant à une éponge, très poreux, cassant |
| Dépense en Capital (CAPEX) | Modérée à Élevée | Très Élevée |
| Dépense d'Exploitation (OPEX) | Basse à Modérée | Élevée |
| Empreinte par Tonnes de Production | Compact, débit dynamique | Étendue (Chambres + Condenseurs) |
Débit et Efficacité de Production
Le temps se traduit par la capacité. Une installation exécutant une recette de vide micro-ondes de 80 minutes peut compléter 10 à 12 cycles en une seule journée de travail. Un lyophilisateur fonctionnant à côté pourrait être encore à mi-chemin de sa phase de sublimation primaire sur un seul lot.
Cette vitesse de rotation modifie la dynamique des stocks. Les opérateurs de l'usine utilisant MVD peuvent réagir rapidement aux fluctuations de la chaîne d'approvisionnement, tandis que les opérateurs de lyophilisation doivent maintenir des stocks tampons plus importants pour compenser les longs cycles de lot.
Profils Énergétiques et Comptabilité Carbone
Les lyophilisateurs industriels doivent réfrigérer le matériau, évacuer une chambre massive à des niveaux de vide profond, congeler en continu les plaques du condenseur, et chauffer lentement les étagères. Chaque phase consomme une électricité substantielle.
Une usine commerciale de vide micro-ondes élimine entièrement les étapes de réfrigération profonde et de congélation mécanique. En couplant l'énergie strictement à l'humidité volatile à faible vide, MVD réduit les entrées d'énergie totales d'environ 40 % à 65 % par rapport aux cycles de lyophilisation complets.
Qualité du Produit et Caractéristiques Organoleptiques
La lyophilisation maintient la forme externe pristine des botanicals frais, des fruits, et des protéines fragiles. Le rétrécissement est proche de zéro. Cependant, MVD génère un croquant agréable et aéré en raison de l'expansion contrôlée de la vapeur interne.
Pour la préservation nutritionnelle, plusieurs études thermiques évaluées par des pairs indiquent que le séchage sous vide micro-ondes à basse température préserve entre 85 % et 95 % de l'acide ascorbique, des polyphénols, et des enzymes actives—miroir presque parfait des résultats de la lyophilisation tout en complétant le cycle en une fraction du temps.
5. Matrice d'Application Stratégique pour les Usines de Production 2026
Le choix de l'équipement dépend entièrement des propriétés physiques de votre matériau, du volume de production, et des prix de détail en aval. Les directives ci-dessous décrivent comment les transformateurs répartissent ces méthodes de séchage :
1. Aliments de Haute Valeur, Confiserie, et Friandises pour Animaux
Les transformateurs modernes d'aliments pour animaux et les producteurs de collations fonctionnelles migrent fortement vers les installations de vide micro-ondes. La légère chute de pression interne expanse naturellement les morceaux, produisant un croquant distinct que les consommateurs apprécient.
Optimal pour MVD : Croustillants de fruits, bouchées de fromage, cubes de viande pour formulations d'animaux crus, et collations de légumes expansées.
Conserver la Lyophilisation : Baies entières intactes destinées à un emballage premium où tout rétrécissement cosmétique entraîne un rejet.
2. Bio-Pharmaceutiques, Probiotiques et Extraits Végétaux
Dans le bio-traitement, la destruction thermique signifie perte financière. Certains ingrédients pharmaceutiques actifs (API) et extraits botaniques liquides à haute densité se dessèchent exceptionnellement bien sous des champs micro-ondes à vide grossier.
Nasan se spécialise dans des configurations de vide sanitaire qui maintiennent de basses températures de produit tout au long du processus. Lorsque les extraits possèdent une haute viscosité ou des contenus en sucre collants, les systèmes à vide micro-ondes les sèchent directement en gâteaux friables, semblables à des cristaux, sans caramélisation.
3. Matériaux Techniques Avancés, Céramiques et Polymères
Les matériaux d'ingénierie avancés ne peuvent pas tolérer les fissures de contrainte interne causées par le séchage à l'air chaud en surface. Les corps verts en céramique, les aérogels, les catalyseurs et les bois fonctionnels spécialisés bénéficient du chauffage volumétrique. MVD extrait l'eau liée intérieure à travers des micro-canaux ouverts, empêchant la déformation structurelle.
6. La Tendance 2026 : Séchage Hybride et Traitement Adaptatif
Les ingénieurs d'usine visionnaires ne traitent que rarement l'équipement de capital comme un concours tout ou rien. Les usines les plus rentables opérant en 2026 utiliseront des régimes thermiques hybrides.
Une technique industrielle émergente est le Séchage par Lyophilisation Assisté par Micro-ondes (MAFD). L'introduction d'ondes électromagnétiques contrôlées dans la zone de sublimation primaire élimine le principal goulot d'étranglement du séchage par lyophilisation : le transfert de chaleur lent à travers les couches de produit sèches et isolantes.
Un autre format populaire est le déshydratation par étapes : utiliser des méthodes conventionnelles pour éliminer l'humidité de surface libre, suivies du séchage à vide micro-ondes pour éliminer l'humidité liée interne au-delà des seuils critiques. Cette approche séquentielle maximise l'efficacité de la ligne tout en maintenant les budgets d'exploitation équilibrés.
7. Partenaire avec Nasan pour des Solutions de Séchage Sur Mesure
Les fabricants d'équipement qui ne vendent que des lyophilisateurs vous diront que la sublimation est le seul chemin vers une qualité de produit premium. Les fabricants qui ne fabriquent que des systèmes micro-ondes insisteront sur le fait que les lyophilisateurs sont obsolètes. La réalité réside dans la chimie de votre produit, l'isotherme d'humidité et vos objectifs financiers.
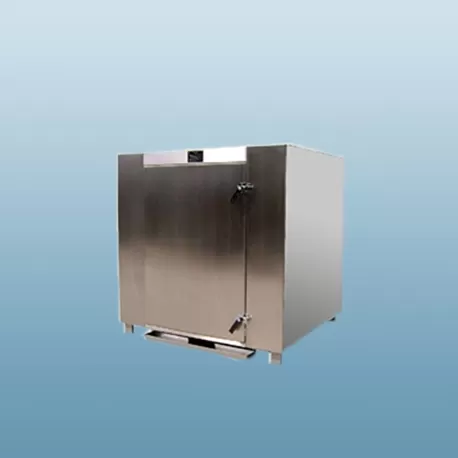
Avec plus de 20 ans d'expérience pratique en recherche, ingénierie et fabrication, Nasan offre une perspective équilibrée. Nous concevons et construisons des lyophilisateurs industriels robustes, des systèmes à vide micro-ondes sur mesure, et des séchage industriels continus pour des clients dans le monde entier.
Les machines de séchage Nasan fonctionnent dans plus de 40 pays à travers le monde, y compris dans des environnements de fabrication exigeants aux États-Unis, en Allemagne, en France et aux Émirats Arabes Unis. Nos installations d'ingénierie réalisent des essais pilotes réels sur vos matières premières réelles, validant les courbes d'humidité, les profils de kilowatt-heure et les résultats sensoriels avant que vous ne vous engagiez financièrement.
Prêt à configurer votre ligne de séchage industriel 2026 ?
Contactez le département d'ingénierie de Nasan dès aujourd'hui. Soumettez une demande pour discuter de votre volume de production, demander une évaluation de faisabilité ou planifier un essai de matériel pilote dans nos centres techniques.
Questions Fréquemment Posées (FAQ)
Q1 : Un système à vide micro-ondes peut-il remplacer entièrement notre lyophilisateur industriel existant ?
A1 : Cela dépend de votre formulation et de vos exigences d'emballage. Si votre produit nécessite une géométrie physique à zéro rétrécissement exacte ou implique des vecteurs viraux vivants et fragiles, un lyophilisateur industriel reste le meilleur choix. Cependant, si vous produisez des aliments solides, des extraits, des purées ou des granulés chimiques, un système à vide micro-ondes peut souvent offrir une stabilité en rayon identique et des comptes de nutriments en une fraction du temps et des coûts d'utilité.
Q2 : Le séchage sous vide au micro-ondes présente-t-il un risque de brûlure thermique ?
A2 : Lorsqu'il est correctement conçu, la brûlure thermique ne se produit pas. Parce que le processus fonctionne sous vide (généralement en dessous de 50 mbar), le point d'ébullition de l'eau descend à 30°C–40°C. L'eau agit comme un puits de chaleur évaporatif, absorbant l'énergie micro-ondes et s'échappant. La température du produit ne peut pas dépasser le point de saturation tant que de l'eau libre reste. Les systèmes Nasan intègrent également des capteurs de température et un équilibrage de champ pour prévenir les points chauds.
Q3 : Comment le coût en capital (CAPEX) du MVD se compare-t-il à celui d'un lyophilisateur ?
A3 : Un système micro-ondes sous vide à l'échelle commerciale nécessite généralement 25 % à 45 % moins de dépenses en capital qu'un système de lyophilisation d'un débit équivalent. De plus, comme les cycles de MVD se terminent en heures plutôt qu'en jours, un plus petit espace MVD peut égaler la production annuelle d'une batterie de lyophilisation massive.
Q4 : Quel entretien est requis sur un système de micro-ondes commercial sous vide ?
A4 : L'entretien de routine implique des inspections des joints sous vide, la gestion de l'huile de la pompe à vide, le nettoyage de la chambre et la surveillance de l'efficacité de sortie du magnétron ou du générateur à état solide. Contrairement aux lyophilisateurs, il n'y a pas de systèmes de réfrigération en cascade à basse température complexes, de boucles d'expansion thermique ou de surfaces de condenseur à glace surdimensionnées à dégeler et à entretenir.
Q5 : Comment puis-je confirmer si mon matériau fonctionne dans une configuration de vide au micro-ondes ?
A5 : N'achetez jamais d'équipement thermique commercial sans validation du matériau. Contactez Nasan pour coordonner un protocole de test de matière première. Nos ingénieurs de processus détermineront les propriétés diélectriques de votre produit, analyseront les taux de séchage, calculeront la consommation d'énergie exacte et présenteront des échantillons de produit fini à votre équipe QA pour examen.